


软件

产品


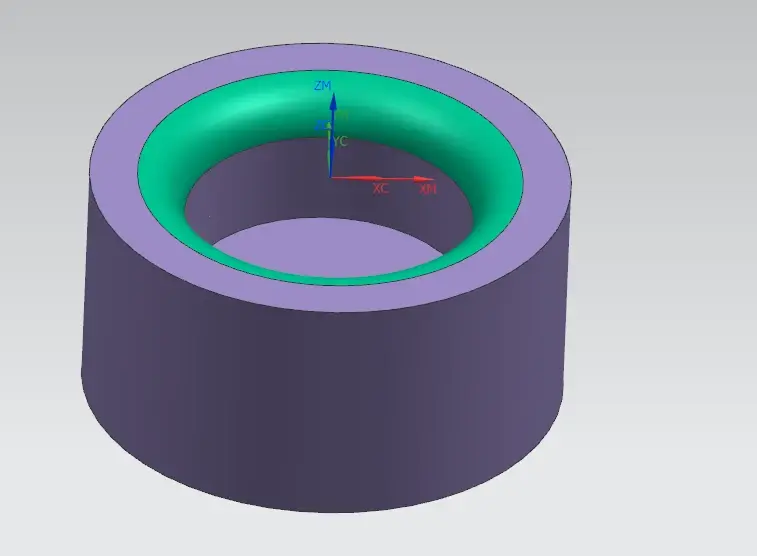
在三轴编程加工中,遇到工件闭环R角区域一般都是以区域铣削(爬面)往复或者跟随周边方式加工,但是此类加工方式往复程序不好控制,跟随周边会有进刀痕并且往复混合加工达不到很好光洁度。如上图所示,对于闭环R角区域如何编写顺铣不抬刀刀路,提升此类位置的加工光洁度和效率呢?跟大家分享一下方法。
解决方法:
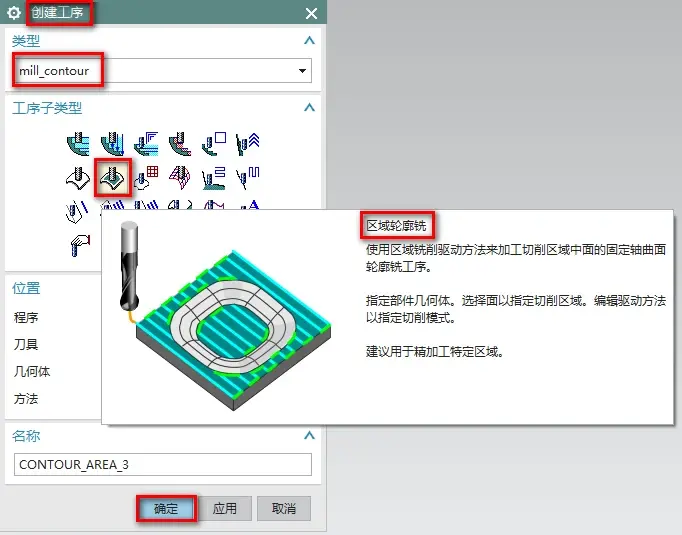
1、在加工界面中,【创建工序】-【mill_contour】-【区域轮廓铣】,这个工序是NX-3D加工的模块,如下图所示:
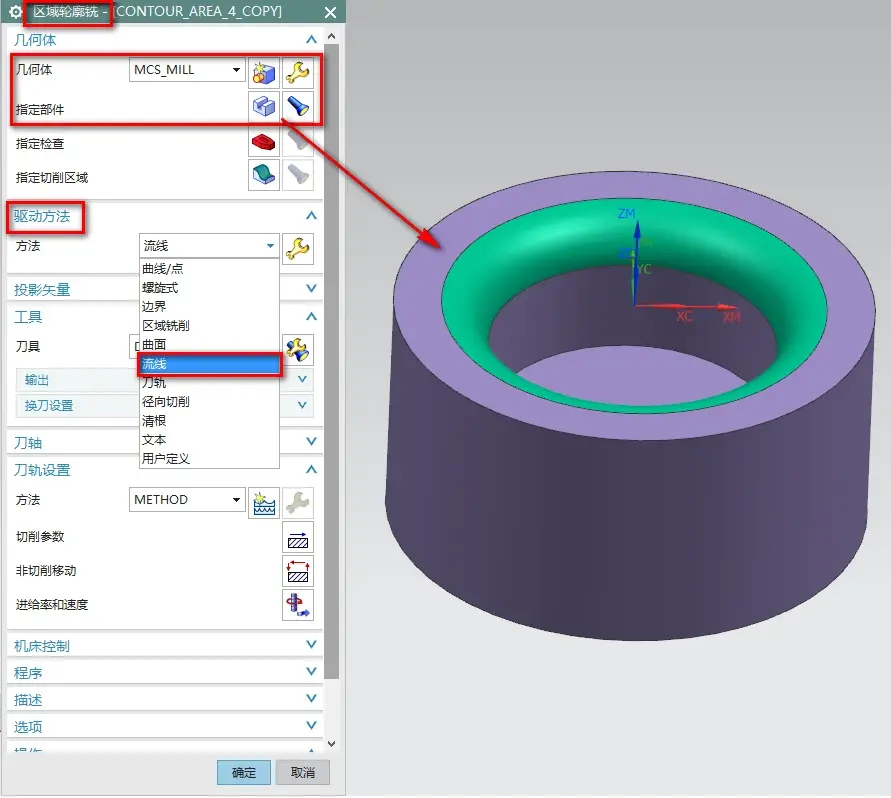
2、在【区域轮廓铣】界面中,【几何体】使用【MCS_MILL】,【指定部件】-选择要加工的图形,【驱动方法】使用【流线】就会进入【流线驱动方法】界面如下图所示:
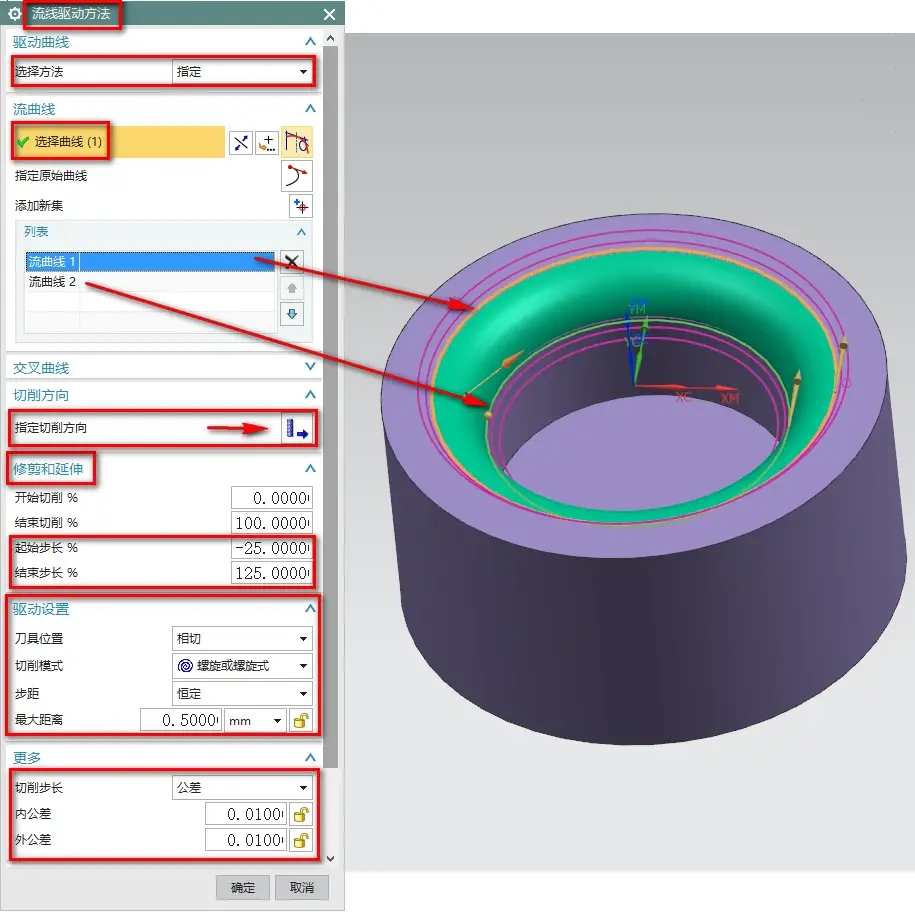
3、在【流线驱动方法】界面中,【选择方法】-选择【指定】,【选择曲线】-【流曲线1】选择圆角上面边缘,【流曲线2】选择圆角下面边缘,【修剪和延伸】-【起始步长-25%】-【结束步长125%】这里注意设置起始步长和结束步长是延伸刀轨,根据刀具大小延伸多少不一样,这里用的是R10所以给25%,可以根据实际刀具进行调整。【驱动设置】-【刀具位置】选择【相切】,【切削模式】选择【螺旋或螺旋式】,【步距】-【恒定】-【最大距离0.5mm】注意最大距离=步距,根据实际所需步距调整,【切削步长】选择【公差】,【内外公差】输入【0.01】。以上设置完点击【指定切削方向】。如下图所示:
4、点击【指定切削方向】后,选择【横向箭头从上往下】箭头方向。如下图所示:
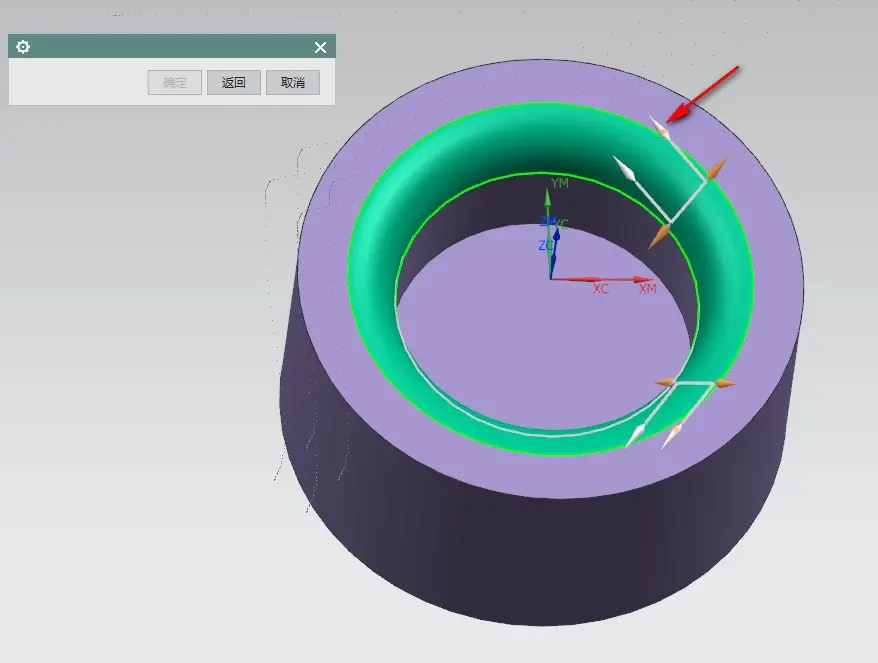
5、在【区域轮廓铣】界面中,点击【非切削移动】。在【非切削移动】界面中,【进刀类型】-【圆弧-垂直于刀轴】-【半径30%】,点击【确定】,如下图所示:
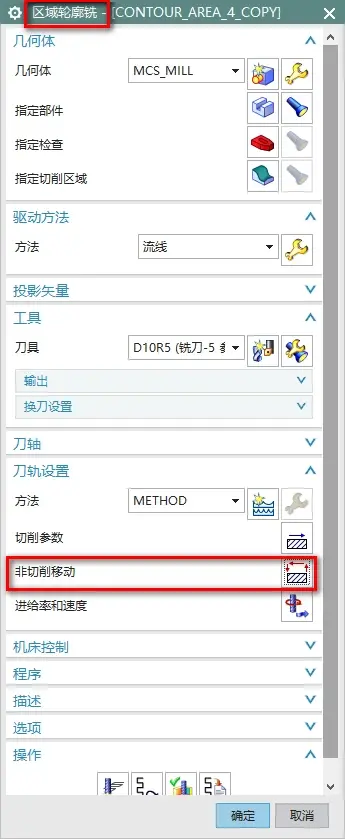
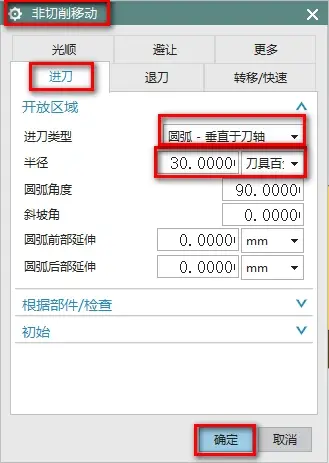
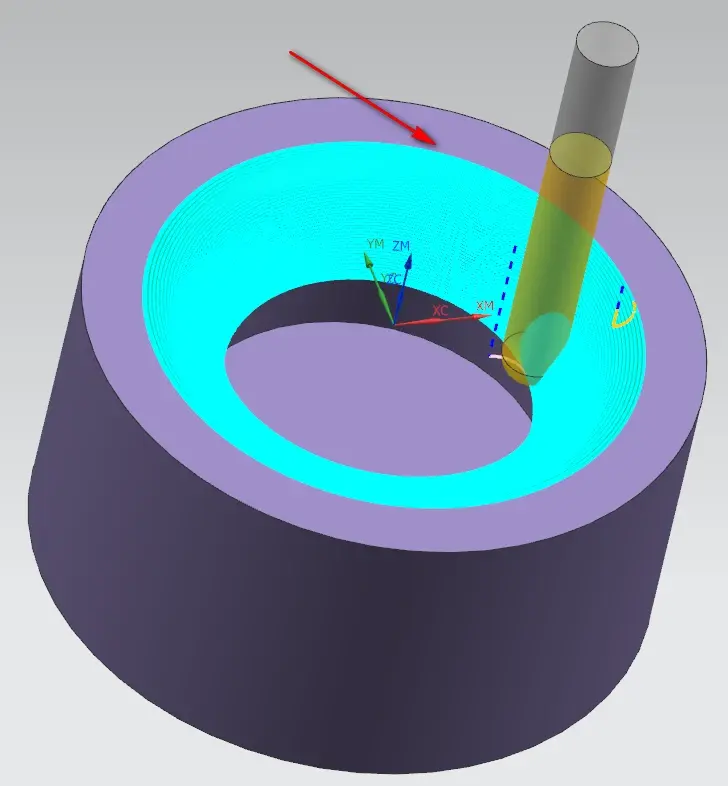
6、参数全部设置完成后,就可以做出三轴编程闭环R角顺铣一刀流加工程式,如下图所示:
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文



 155-2731-8020




