


软件

产品


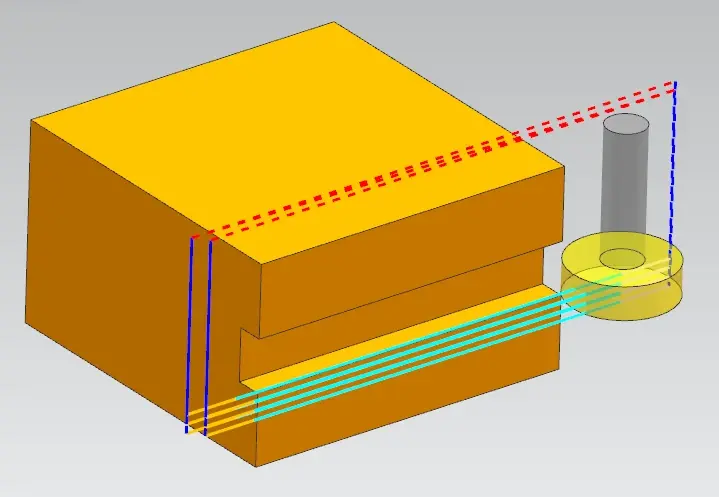
解决方法:
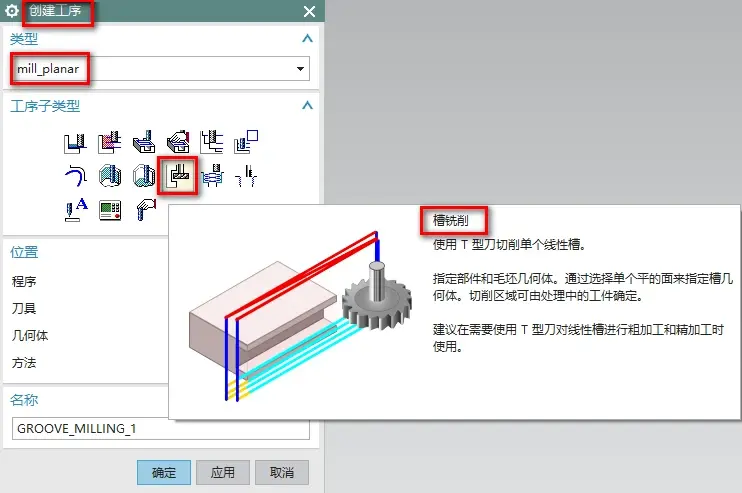
1,在加工界面中,【创建工序】-【mill_planar】-【槽铣削】。如下图所示:
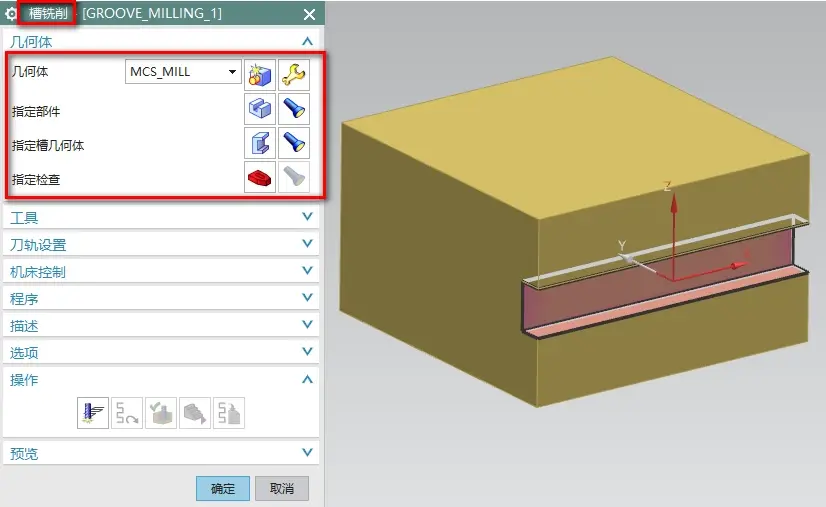
2,在【槽铣削】-【几何体】界面中,【指定部件】-【指定槽几何体】选择加工的部件和加工的T型槽。如下图所示:
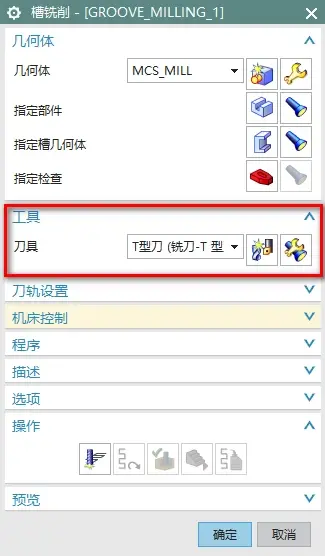
3,在【槽铣削】-【工具】界面中,【刀具】根据图形形状,大小等要求选择合适T型刀。如下图所示:
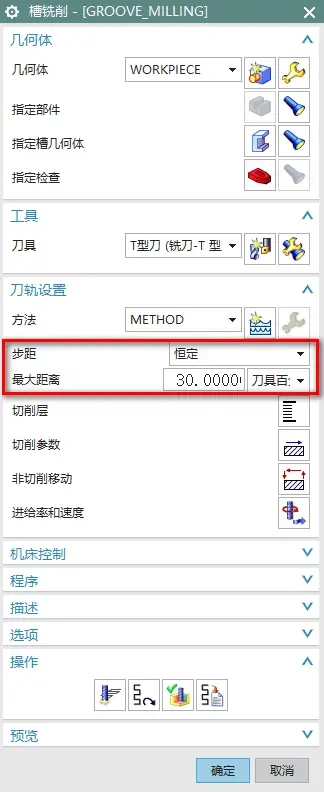
4,在【槽铣削】-【刀轨设置】界面中,【步距】设置恒定,【最大距离】根据材料,刀具设置合理参数。如下图所示:
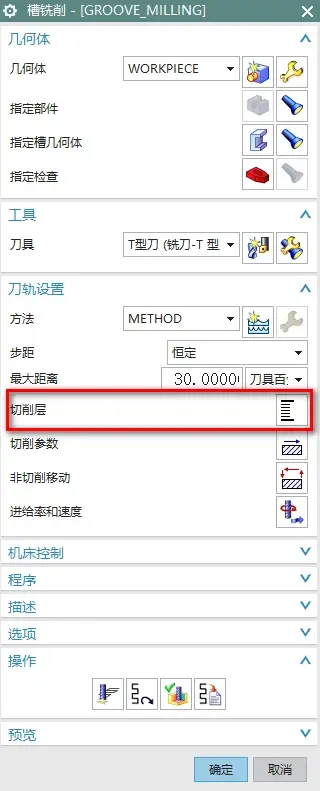
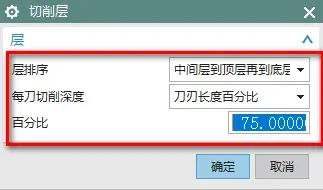
5,在【槽铣削】-【刀轨设置】界面中,【切削层】-【层排序】设置中间层到顶层再到底层,【每刀切削深度】设置刀刃长度百分比,【百分比】设置75。如下图所示:
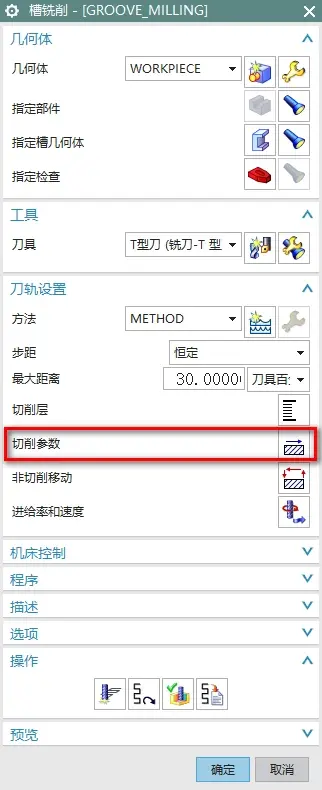
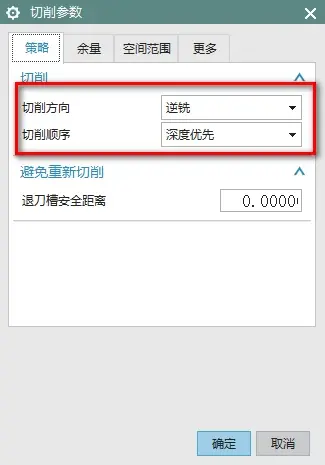
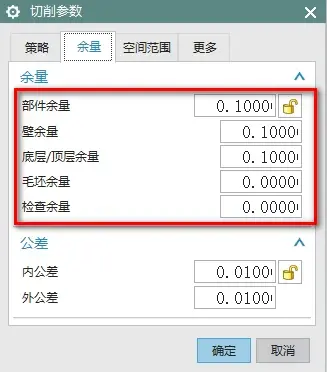
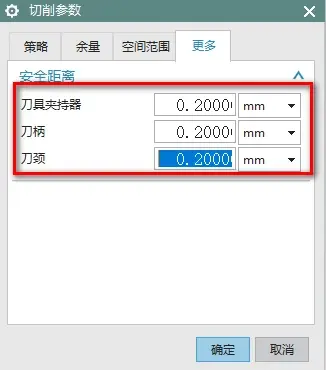
6,在【槽铣削】-【刀轨设置】-【切削参数】界面中,【策略】-【切削方向】设置逆铣,【切削顺序】设置深度优先,【余量】-【公差】根据加工工艺设置合理参数,【更多】-【安全距离】刀具夹持器,刀柄,刀颈设置0.2。如下图所示:
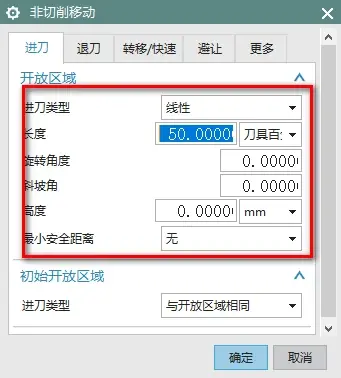
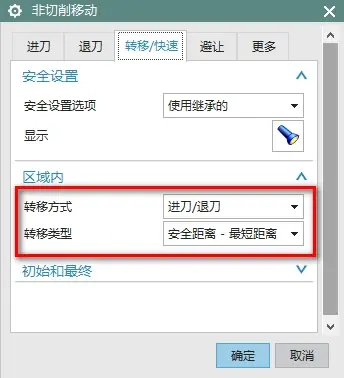
7,在【槽铣削】-【刀轨设置】-【非切削移动】界面中,【进刀】-【开放区域】-【进刀类型】设置线性,【转移/快速】-【区域内】转移类型设置安全距离-最短距离。如下图所示:
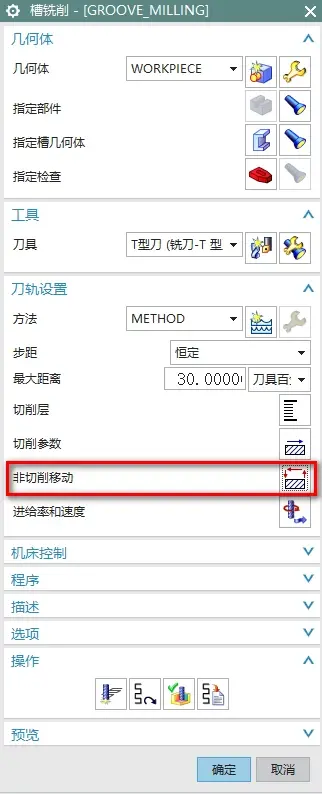
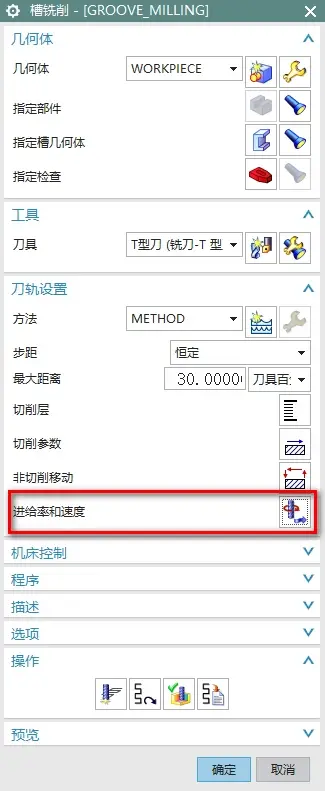
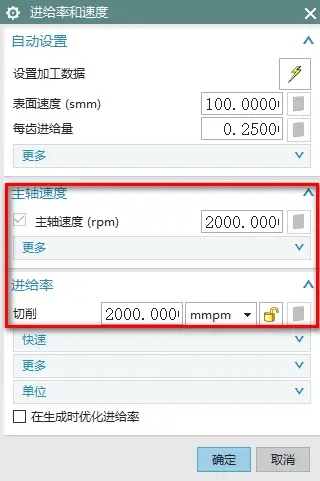
8,在【槽铣削】-【刀轨设置】-【进给率和速度】界面中,【主轴速度】-【进给率】根据现场设置合理参数。如下图所示:
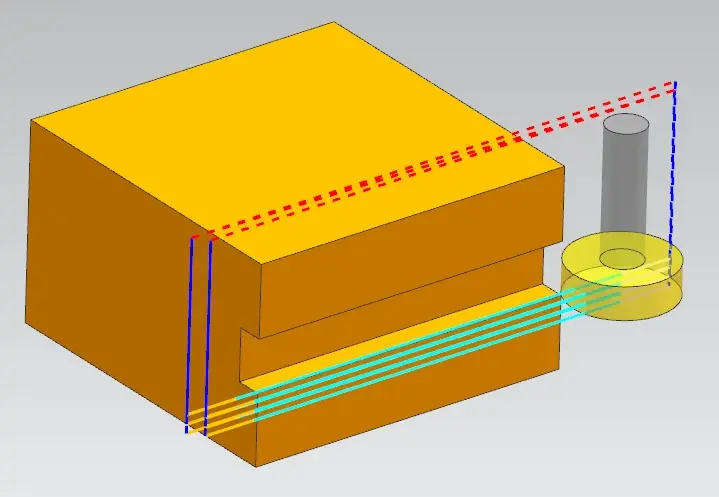
9,以上参数设置完成后,生成刀路,做出【槽铣削】刀路。如下图所示:
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文



 155-2731-8020




