


软件

产品


机床坐标系和运动方向的确定
机床的直线运动X、Y、Z三个坐标系采用右手笛卡儿直角坐标系,如图11-6所示。坐标轴定义顺序是先确定Z轴,再确定X轴,最后确定Y轴。对工件作旋转运动的机床(如车床)以刀具远离工件方向为X轴的正方向;对刀具作旋转运动的机床(如立式铣床),刀具为Z轴时,面对刀具主轴向立柱看,右方向为X轴的正方向。
三个旋转轴坐标系分别平行于X、Y、Z坐标轴,按右手螺纹前进方向取为正向。
数控车床的基本指令
1)程序格式
加工程序通常由程序开始、程序内容和程序结束等三部分组成。
程序开头为程序号,用于加工程序的开始标识,程序号通常由字符“%”及其后的四位数字表示。
程序结束可用辅助功能M02(程序结束)、M30(程序结束,返回起点)等来表示。
程序的主要内容由若干个程序段(BLOCK)组成,程序段是由一个或若干个信息字组成,每个信息字又是由地址符和数据符字母组成。信息字是指令的最小单位。(在没有人指引你的时候,你靠自己的能力,或者靠自己一点点去打通去积累,是很慢的,如果别人把自己的经验倾囊相授,你可以少走很多弯路。
2)程序段格式
目前常用的是字地址程序段格式,应用标准是JB3832-85。
下面是一个典型的字地址程序段格式:
N001 G01 X60.0 Z-20.0 F150 S200 T0101 M03 LF
其中, N001―表示第一个程序段
G01―表示直线插补
X60.0 Z-20.0―分别表示X,Z坐标方向的移动量
F,S,T―分别表示进给速度、主轴转速、刀具号
M03―表示主轴按顺时针方向旋转
LF―表示程序段结束
3)数控系统中的基本功能代码
(1)程序段序号:N10、N20…
(2)准备功能:G00-G99 是使数控装置作某种操作的功能。
G代码分为模态代码和非模态代码两种。所谓模态代码是指某一G代码(G01)一经指定就一直有效,直到后边程序段中使用同组G代码(G03)才能取代它。而非模态代码只在指定的本程序段中有效,下一段程序需要时必须重写(如G04)。金属加工微信,值得您的关注。
a.快速点定位指令G00
G00指令是模态代码,它命令刀具分别以点定位控制方式从刀具所在点快速运动到下一个目标位置。它只是快速定位,而无运动轨迹要求。
其指令书写格式是:G00 X_Z_;刀具实际的运动路线不是直线,而是折线,所以使用G00指令时要注意刀具是否和工件急夹具发生干涉,忽略这一点,就容易发生碰撞,而在快速状态下的碰撞更加危险。
b.直线插补指令G01
直线插补指令是直线运动指令,也是模态代码。它命令刀具在两坐标或三坐标间以插补联动方式按指定的F进给速度(单位为mm/min)作任意斜率的直线运动。
其指令书写格式是:G01 X_Z_F_;F指令也是模态指令,它可以用G00指令取消。如果早G01程序段之前的程序段没有F指令,则机床不动。因此,G01程序中必须还有F指令。
c.圆弧插补指令G02/G03(采用笛卡尔坐标判断)
圆弧插补指令命令刀具在指定平面内按给定的F进给速度作圆弧运动,切削出圆弧轮廓。在车床上加工圆弧时,不仅要用G02/G03指出圆弧的顺逆时针方向,用XZ指定圆弧的终点坐标,而且还要指定圆弧的半径。
其指令书写格式是:G02/G03 X_Z_R_;
学校介绍
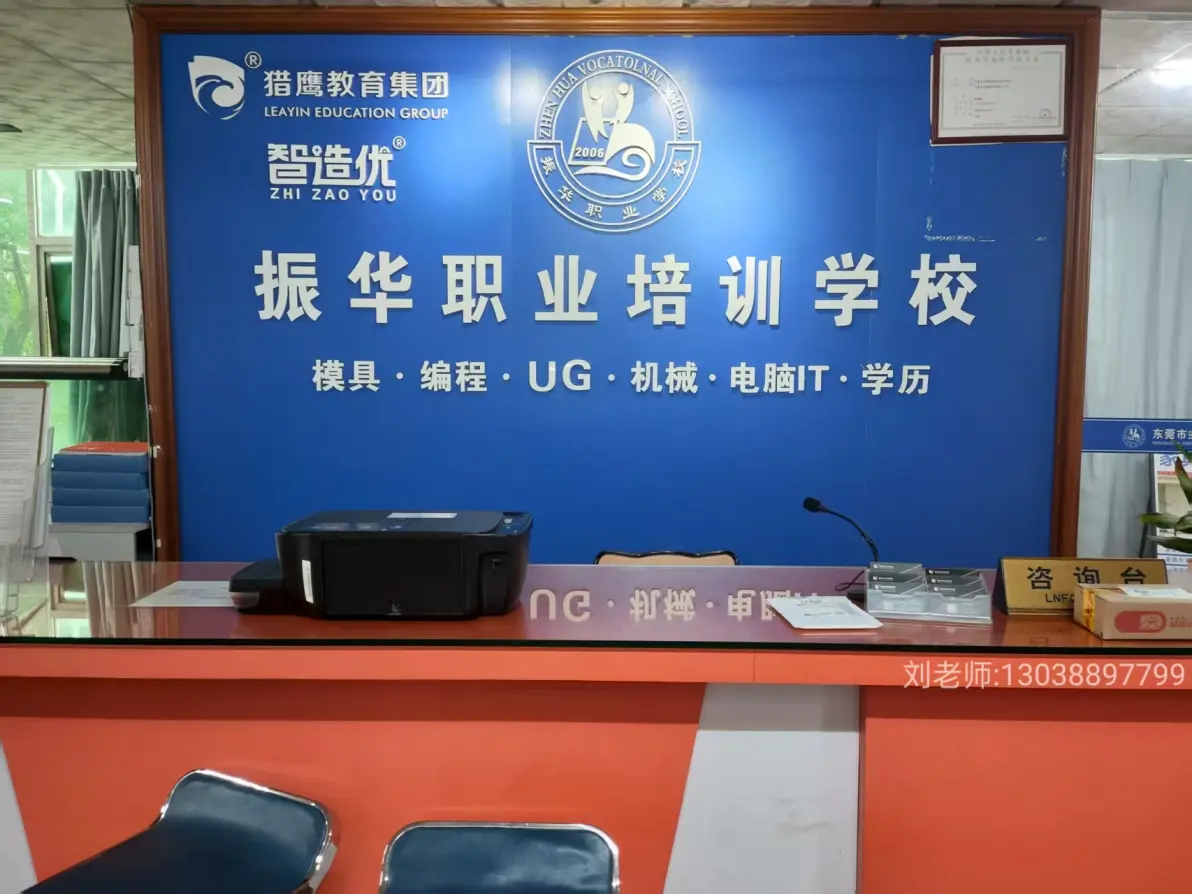
东莞市振华职业培训学校,2006年由猎鹰教育集团创办,是经东莞市人社局主管、东莞市民政局登记注册的正规职业培训学校(办学许可证:人社民4419105060150号)。学校立足东莞、面向全国,专注智能制造、设计编程、特种作业与学历提升,多年来为大湾区培养上万名技术人才。
开设课程
模具数控类
塑胶模具设计、五金模具设计、UG模具设计、UG模具编程、UG零件编程、UG产品编程(三轴/四轴/五轴)、MasterCAM数控编程、PowerMill模具编程、Croe产品结构设计、模流分析、SolidWorks机械/钣金设计
智能制造与自动化
PLC编程(三菱/西门子)、工业机器人编程与操作、机器视觉、3D打印技术员、CNC调机编程、CNC产品零件编程、CNC电脑锣编程、CNC加工中心、数控车床手工编程、车铣复合编程、走心机编程
AI与办公应用
AI全媒体电脑办公、AI数字剪辑、AI平面设计、CAD制图、工程文员办公、电商/平面设计、Office办公应用、PMC(生产与物料控制)管理、PIE工程师
特种作业与考证
低压/高压电工、焊工、高处作业、制冷与空调、叉车、吊车、安全生产管理员等特种作业考证培训
学历提升
在职中专、自考专本科、成考专本科、开放教育专本科、在职研究生等学历提升服务
课程特色:小班制实践教学,每专业招生15人左右,一对一指导,确保每位学员得到充分关注。
振华职校咨询电话:0769-33510988
公众号:振华职训
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文



 155-2731-8020




