软件

产品


旋转做主体的时候草绘线没画好,锥面跟底部出液口的过渡直接一个尖角,加厚的时候报“无法偏移选定的曲面”,偏移量0.5都失败。回去把草绘线改了一下,底部不是直接收口,而是加一段R3的圆弧过渡,从锥面切到出液口,曲率连续了,加厚1.5mm一次过。曲面衔接出问题的时候偏移加厚第一个报错,报错信息不会告诉你是哪段曲率有问题,得自己回去看草绘。
漏斗主体用旋转,Front面草绘,中心线在Y轴上,轮廓线从顶部开始往下画。顶部外径100,往下收,到底部出液口外径20,锥角大概15度,中间不要一条直线拉到底,分成两段,上段锥度大一点下段小一点,中间用样条或者圆弧过渡,G1连续就够。底部的出液口有一段直管,长度15,直径20,直管跟锥面之间用R5的圆弧接,别直接切。旋转360度出来,曲面质量检查一下,斑马线看看有没有褶皱,有褶皱就把过渡圆弧半径加大。
顶部翻边单独做,不要在旋转里一次画完。旋转里把锥面做到顶部边缘就停,翻边用扫描,截面是一个半圆或者矩形,沿顶部边缘扫一圈。扫描轨迹选锥面顶部的圆,截面画在Right面上,半圆半径5,圆心在轨迹线上,扫出来是一个圆润的翻边。翻边跟锥面的交接处用倒圆角补一下,R1,不倒的话渲染出来有一条硬边。扫描截面如果方向反了翻边往外翻,改一下参考方向就行。
加厚不用抽壳,用偏移曲面。抽壳选移除面的时候,底部出液口的直管段太窄,壁厚1.5抽完只剩一层皮,有时候直接失败。偏移曲面选整个外表面,偏移量1.5向内,生成一个内表面,然后把内表面跟外表面缝合,底部出液口那个面删掉,形成一个开口的薄壁实体。偏移的时候选“自动拟合”而不是“控制拟合”,曲面曲率变化大的地方自动拟合的壁厚更均匀。偏移完用分析里的厚度检查看一下,最薄的地方0.8,最厚2.1,差得有点多,回去把锥面过渡的圆弧半径从R3加到R5,再偏移一次,壁厚控制在1.3到1.7之间,可以接受。
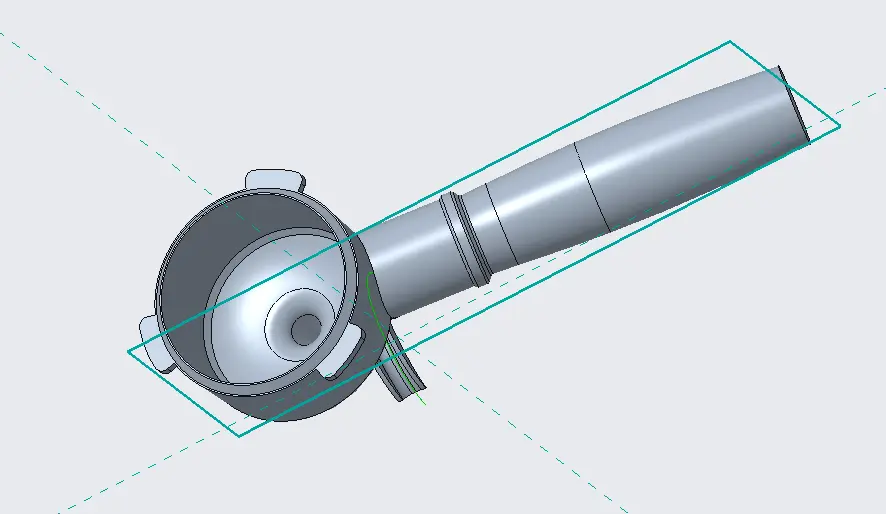
把手安装座在锥面外侧,一个凸台,上面两个M4的螺纹孔。凸台用拉伸做,草绘在Top面上,画一个跑道形,长30宽15,拉伸高度8,跟锥面求交,多余的部分剪掉。螺纹孔用孔特征,M4,深度10,打穿凸台就行,别打到漏斗内壁,打穿了漏水。凸台根部跟锥面交接的地方倒圆角R2,注塑的时候应力集中在这里,不倒角容易裂。两侧对称各一个把手座,镜像过去。
出液口底部有一个密封圈槽,宽3深2,用旋转切除,草绘一个矩形,绕轴转一圈切出来。密封圈槽的尺寸跟密封圈对,硅胶密封圈线径2mm的话槽宽3mm槽深1.8mm,留0.2的压缩量。槽底倒圆角R0.3,太尖了密封圈装进去会割伤。出液口外壁有一段螺纹,跟咖啡机机身旋紧,螺纹用修饰螺纹画,别用真实的螺旋切除,修饰螺纹出图的时候标注方便,模型也不容易出错。
壁厚最薄的地方在出液口直管段,偏移加厚之后如果小于1mm,注塑的时候熔体走到这里压力损失大,容易缺胶。把直管段的外径从20加到22,内径不变,壁厚从1.5变成2,问题解决。如果外观要求直管段不能加粗,那就把材料从PP换成ABS,ABS流动性好一点,1mm壁厚也能注满。分析里有个拔模检测,漏斗锥面的拔模角1.5度,出液口直管0.5度,翻边处0度,翻边那里要加拔模,0.5度就行,不加的话注塑脱模的时候翻边拉伤。
文件存D:\Creo\coffee_funnel\下面,主体、翻边、把手座、出液口分别存零件,装配里用坐标定位。那个密封圈槽的尺寸跟供应商要一下实际线径再确认,现在按2mm画的,实际可能是2.5……
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020