软件

产品


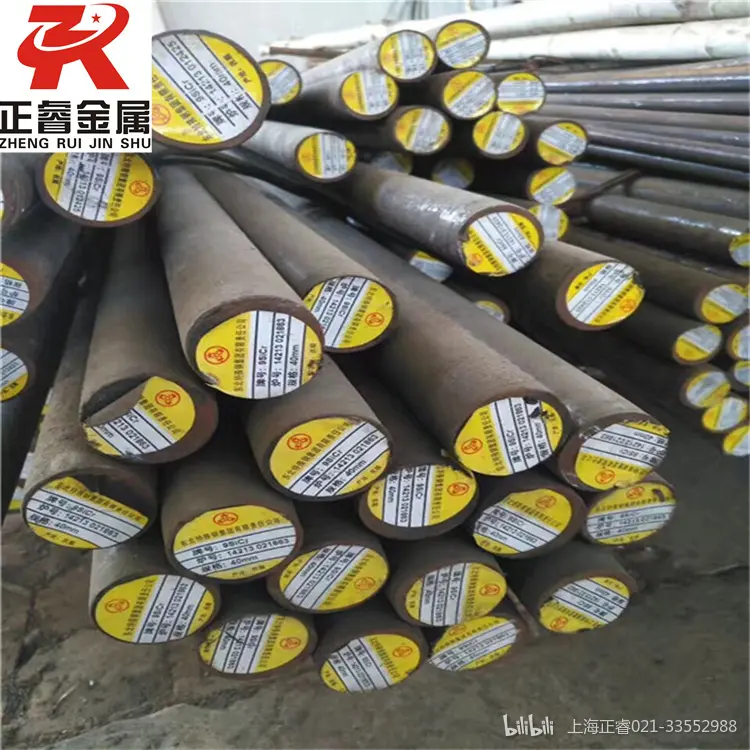
TC80是一种高碳含量的碳素工具钢,具有高硬度、优异耐磨性和良好切削性能,广泛应用于切削工具、冲压模具、手动工具及木工工具等领域。
高硬度:经过适当的热处理(如淬火和回火)后,TC80工具钢的硬度通常在60-64HRC之间,能够满足高强度和耐磨性的应用需求。
优异耐磨性:TC80工具钢的高碳含量(约0.75-0.85%)使其具有出色的耐磨性,在长时间的高负荷切削和冲压操作中表现优异,能够承受反复的摩擦和磨损。
良好切削性能:TC80工具钢能够高效地去除材料,制备精确的零件,是制造各种切削工具的理想材料,如车刀、铣刀和钻头。
预热:锻造前需对TC80工具钢进行预热,预热温度范围通常在400-600℃,然后缓慢升温至800-850℃保温,确保钢材均匀受热。
锻造温度:始锻温度一般控制在1000-1050℃,以防止晶粒粗大;终锻温度不能过低,应保持在850℃以上,防止产生裂纹。
锻造方法:采用多次镦粗、拔长等工艺,使碳化物均匀分布,细化晶粒,消除内部缺陷。
冷却:锻造完成后,让钢材与炉子一起缓慢冷却至环境温度,或采用灰砂冷、炉冷、空冷等方式,防止快速冷却导致裂纹。
目的:消除锻造应力,降低硬度,改善切削加工性,为后续淬火和回火做准备。
工艺:将TC80工具钢加热至740-760℃,保温4-6小时,然后炉冷至500℃以下出炉。对于复杂锻件,可在600-650℃保温2-4小时,以消除加工应力。
1、刀具选择:TC80工具钢硬度较高,切削加工时需使用高性能刀具材料,如含钴高速钢刀具、硬质合金刀具(如YG8、YT15)或PCBN刀具。
2、切削参数:
切削速度:不宜过高,以避免刀具过快磨损。具体切削速度需根据工件材料硬度和刀具强度调整,粗加工时取20-40m/min,精加工时取10-20m/min。
进给量:根据工件材料的硬度和刀具强度选择,粗加工时取0.1-0.3mm/r,精加工时取0.05-0.15mm/r,保证表面质量。
切削深度:粗加工时取2-5mm,精加工时取0.5-1mm,减少切削力。
3、冷却方式:使用乳化液或极压切削油进行冷却和润滑,降低切削温度,减少刀具磨损,提高加工质量。对于深孔加工或断续切削,可采用高压冷却技术,提高冷却效果。
目的:通过快速冷却使钢材获得高硬度和高强度。
工艺:将TC80工具钢加热至800-830℃,保温15-30分钟,然后选择适当的淬火介质进行快速冷却。淬火介质通常选择空气或油,以避免水淬导致的开裂风险。
目的:消除淬火过程中产生的内部应力,提高钢材的韧性和减少脆性。
工艺:根据使用需求,可选择低温回火(150-200℃)或中温回火(250-350℃),保温1-2小时,然后空气中自然冷却至室温。低温回火主要用于提高硬度和耐磨性,中温回火则用于提高韧性和抗冲击性能。
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020