


软件

产品


需要定制五轴RTCP后处理 微 五轴后处理:7689020
mastercam2020-2025
多功能BC五轴加工中心后处理
后处理支持零点偏移
和宏转转换两种模式
本后处理 可以支持 三菱 发那科 新代 等
其他系统可以自行探索
随后处理附带
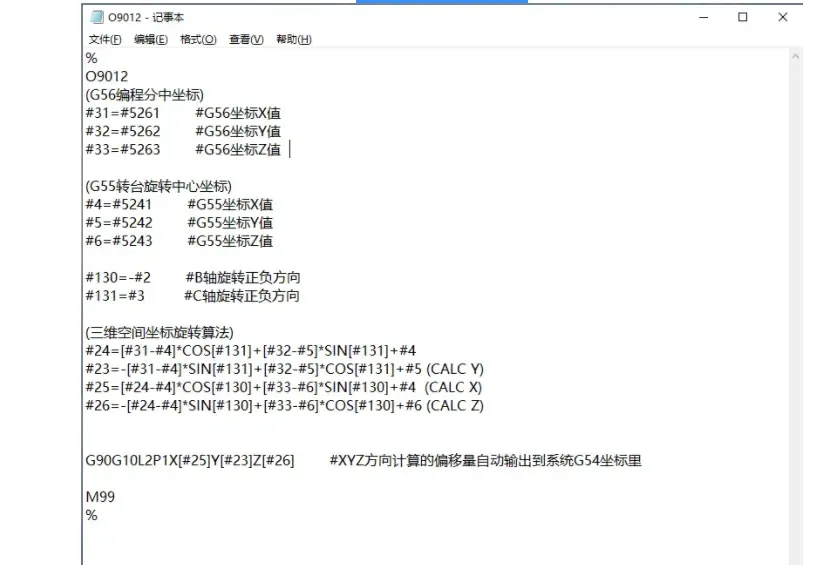
三菱 发那科 宏坐标转换
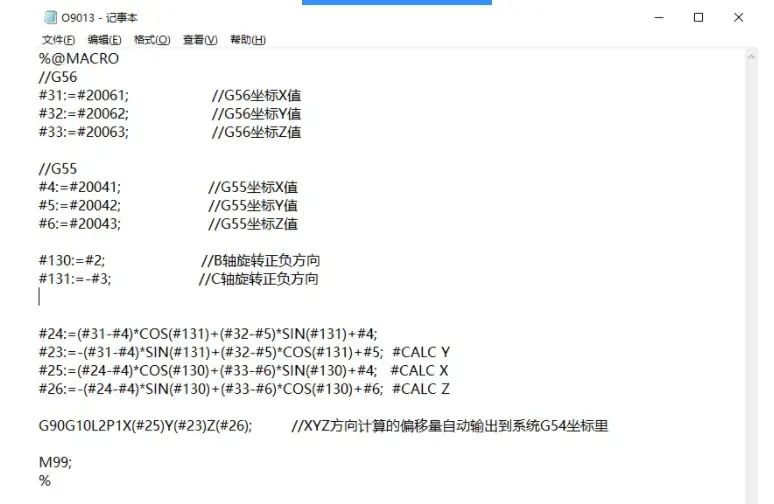
新代 宏坐标转换
三菱 发那科宏
新代坐标转换宏
################################################
#
# 五轴后处理
# 支持零点偏移
# 支持宏坐标跟随
# 支持G52局部坐标
#
# 关联软件自带的五轴机床文件即可
#
# GENERIC FANUC 5X MILL.MCAM-CONTROL
# MILL 5 - AXIS TABLE - HEAD VERTICAL.mcam-mmd
# MILL 5 - AXIS TABLE - HEAD VERTICAL MM.mcam-mmd
# MILL 5 - AXIS TABLE - TABLE HORIZONTAL.mcam-mmd
# MILL 5 - AXIS TABLE - TABLE HORIZONTAL MM.mcam-mmd
#
################################################
#
# 1. 修改默认程序号为O0001,文件名单行输出在程序名之后(代码可自定开关输出 )
#
# 2. 修改零点偏移弹窗提示为中文,增加弹窗偏移提示功能,输入错误可点击否即可重新输入,点击取消停止后处理
#
# 3. 刀具前面行号输出开关,在每个刀具前添加行号(行号等于顺序号或行号等于刀号)
#
# 4. 增强冷却液开关控制,(代码可自定在换刀后或长度补偿后强制输出)
#
# 5. 增加文件名注释开关控制(代码可自定开关输出)
#
# 6. 增加M01开关控制(代码可自定在每次转换平面或换刀前输出和关闭)
#
# 7. 修改程式头日期输出格式,增加开关代码(代码可自定输出和关闭)
#
# 8. 修改刀具名称输出(代码可自定输出默认,中文,英文,或刀具名称拼音)
#
# 9. 增加刀尖角度输出,调整刀单样式
#
# 10.增加加工时间注释输出(代码可自定开关输出)
#
# 11.增加加工时间注释语言输出, (代码可自定输出中文或英文)
#
# 12.修改刀具直径输出格式
#
# 13.增加刀具总数量注释(代码可自定关闭,输出中文或英文注释)
#
# 14.增加圆弧的输出类型控制开关(代码可自定软件控制输出,或者强制输出I J K,强制输出 R )
#
# 15.增加刀单分割符(代码可自定开关输出)
#
# 16.增强程式号输出 (代码可自定开关输出, 或者使用自定义引号内固定的代码输出)
#
# 17.增加程式操作号输出开关(代码可自定开关输出)
#
# 18.增加工具表刀具伸出长度注释(代码可自定开关输出)
#
# 19.增加工具表刀柄型号注释开关(代码可自定开关输出)
#
# 20.增加刀具表排刀功能 (代码可自定默认软件输出方式或者按从小到大顺序排列输出)
#
# 21.增加程式代码空格输出(代码可自定开关输出)
#
# 22.增加XYZ加工范围注释 (程式头)(代码可自定开关输出)
#
# 23.增加刀具Z最大深度注释(程序头刀具表)(代码可自定开关输出)
#
# 23.增加换刀,备刀输出格式
#
# 24.增强换刀前输出代码 (代码可自定开关输出, 或者使用自定义引号内固定的代码输出)
#
# 25.增强加工时间注释输出(代码可自定开关输出在程式头,换刀处,程序尾)
#
# 26.增加NC文件大小输出(代码可自定开关输出在程式头,程序尾)
#
# 27.修复C轴角度输出设置正负连续BUG,增加0-360度旋转最短距离输出(代码可自定输出C轴形态)
#
# 28.增加攻牙弹窗模式,攻牙误选钻头报警 (会弹窗警告并提示操作号码)
#
# 29.增加兄弟机G77攻牙格式
#
# 30.增加五轴宏坐标跟随功能 (代码可自定开关输,开启宏坐标跟随功能时需把零点偏移功能关闭,两者不能同时开启)
#
# 31.还有部分选项,请看下面说明选择修改定制
#
################################################
# 【快捷设置区域】
# 【只需要按说明修改冒号后面的数字或yes/no,注意冒号后有一个空格】
# 【用户常用设置】
################################################
#--------------------------------------------------------------------
s5411668122 : 1 # 五轴零点偏移功能设置
#0 = 关闭五轴零点偏移
#1 = 开启五轴零点偏移
#说明:开启零点偏移时需关闭宏后坐标跟随,两者不能同时开启
#--------------------------------------------------------------------
h3876003189 : 0 # 五轴宏坐标跟随功能设置
#0 = 关闭五轴宏坐标跟随
#1 = 开启五轴宏坐标跟随(O9012) 三菱,发那科宏程序
#2 = 开启五轴宏坐标跟随(O9013) 新代宏程序
#说明:开启宏坐标跟随时需关闭零点偏移,两者不能同时开启
#--------------------------------------------------------------------
##########################################################
#################【程序开始 结尾的相关设置】####################
#--------------------------------------------------------------------
P2013066303 : 1 # 百分号"%"输出?
#0 = 关闭程序开头结尾%号
#1 = 开启程序开头结尾%号
#---------------------------------------------------------------------------------
P4306482886 : 2 # 程序号注释输出?
#0 = 关闭程序号
#1 = 默认程序号("O0001")
#2 = 固定程序号(下一行引号内)
s9757446895 : "O0001" # 自定义程序号名称 (可根据需求修改双引号内代码)
#---------------------------------------------------------------------------------
l2823691442 : 0 # NC文件名使用大小写?
#0 = 默认
#1 = 大写
#---------------------------------------------------------------------------------
n4061240854 : 1 # 文件名注释?
#0 = 关闭文件名注释
#1 = 开启文件名注释(中文)
#2 = 开启文件名注释(英文)
#---------------------------------------------------------------------------------
T4296022372 : 1 # 程式头日期注释?
#0 = 关闭注释
#1 = 开启注释(中文)
#2 = 开启注释(英文)
#---------------------------------------------------------------------------------
n4476395489 : 1 # XYZ偏移值注释?
#0 = 关闭文件名注释
#1 = 开启文件名注释(中文)
#2 = 开启文件名注释(英文)
#---------------------------------------------------------------------------------
l8729296620 : 2 # NC文件大小注释?
#0 = 不输出
#1 = 输出(程序头)
#2 = 输出(程序尾)
#---------------------------------------------------------------------------------
l1257493183 : 1 # 公制/英制代码输出?
#0 = 关闭程序头的公制/英制代码(G21/G20)
#1 = 开启程序头的公制/英制代码(G21/G20)
#---------------------------------------------------------------------------------
M6668593140 : 1 # 模态指令输出?
#0= 关闭程序头的 G0 G17 G40 G49 G80 G90 模式代码
#1= 开启程序头的 G0 G17 G40 G49 G80 G90 模式代码
#2= 自定义 (可更改代码)
s6361918209 : "G0 G17 G40 G49 G80 G90" # 自定义程序头模式代码
#---------------------------------------------------------------------------------
Z4132256529 : 1 # 程序头输出Z轴回原点?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
X2232115127 : 0 # 程序头输出X Y轴回原点?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
s5511153926 : 0 # 刀具补偿后面输出"M01"?
#0 = 不输出
#1 = 输出
#说明:用于在调试时,可观察刀具清单中的简要信息与加工深度是否正确
#---------------------------------------------------------------------------------
l8481974434 : 1 # 程序全部结束后X Y回原点方式选择?
#0 = X Y回原点
#1 = 仅Y回原点
#2 = Y轴回原点, X轴移动到指定的位置(方便装卸工件)
s7718334542 : "X-100." # X轴移动到指定的位置(可自行更改)
#---------------------------------------------------------------------------------
s3769586337 : 1 # 加工结束后返回初始刀具?
#0 = 不输出
#1 = 输出
s1143782349 : "T1M6" # 加工初始刀具(可自行更改)
#---------------------------------------------------------------------------------
p8417992528 # 程序结尾回零代码
pbld, n$,"G28", "B0.",e$
pbld, n$,"G28", "C0.",e$
#---------------------------------------------------------------------------------
##########################################################
####################【刀具刀柄参数信息的相关设置】##############
#---------------------------------------------------------------------------------
p3123677532 : 1 # 刀具列表排序?
#0 = 不排刀 (系统默认)
#1 = 排刀 (从小到大顺序排列)
#---------------------------------------------------------------------------------
t9288535417 : 3 # 输出刀具注释?
#0 = 不输出
#1 = 仅换刀处输出刀具信息
#2 = 输出在程序头 - 不输出在换刀处
#3 = 输出在程序头 - 同时输出在换刀
#---------------------------------------------------------------------------------
l8923429652 : 1 # 刀具名称输出?
#0 = 默认 (软件中自定义的刀具名称)
#1 = 中文 (例 : 平底刀=平底刀)
#2 = 英文 (例 : 平底刀=EndFlatMill)
#3 = 拼音 (例 : 平底刀=PingDiDao)
#---------------------------------------------------------------------------------
o5332658555 : 0 # 刀柄名称输出?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
l7503453726 : 1 # 刀具总数量输出?
#0 = 不输出
#1 = 中文注释
#2 = 英文注释
#---------------------------------------------------------------------------------
S9768707229 : 1 # 刀单分割符?
#0 = 关闭
#1 = 开启
s5489900714 : "(--------------------------------------------------)"
s3463266546 : "(--------------------------------------------------)"
#说明:可增加或减少括号中的虚线来改变分割符的长短
#---------------------------------------------------------------------------------
o6846908533 : 1 # 刀具清单中输出刀具夹持长度(L)?
#0 = 不输出
#1 = 输出(仅程式头刀单里)
#2 = 输出(仅在换刀位置里)
#3 = 输出(程式头和换刀位置都输出)
#---------------------------------------------------------------------------------
o4683099529 : 1 # Z 深度注释(程序头刀具表)?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
P5145783350 : 3 # X Y Z加工范围注释 (程式头全局)?
#0 = 不输出
#1 = 开启XY加工范围注释
#2 = 开启 Z 加工范围注释
#3 = 开启XYZ加工范围注释
#---------------------------------------------------------------------------------
l4934039097 : 1 # 换刀处XY余量注释输出?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
o4444903346 : 1 # 换刀处输出Z最小和最大值?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
l3887493306 : 2 # 加工时间注释?
#0 = 不输出
#1 = 输出(仅程序头)
#2 = 输出(程序头,换刀处)
#3 = 输出(仅换刀处)
#4 = 输出(仅程序尾)
#5 = 输出(换刀处,程序尾)
#---------------------------------------------------------------------------------
l6904951279 : 1 # 加工时间注释语言?
#0 = 英文
#1 = 中文
#---------------------------------------------------------------------------------
S3382926756 : 1 # 程式代码之间添加空格?
#0 = 关闭
#1 = 开启
#---------------------------------------------------------------------------------
##########################################################
####################【换刀与预备刀的相关设置】#################
#---------------------------------------------------------------------------------
s9716911338 : 0 # 备刀输出?
#0 = 不备刀
#1 = 开启备刀 (换刀后备刀)
#2 = 开启备刀 (备刀代码和 G43 同一行)
#3 = 开启备刀 (备刀代码在 G43 下一行)
#---------------------------------------------------------------------------------
O8015532664 : 1 # 程式操作号输出 ("OP-XX")?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
S4448898054 : 1 # 程式操作名称输出 ("OP-XX XXXX ")?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
l9355519245 : 1 # 换刀前行号(N)输出?
#0 = 不输出
#1 = 输出 (行号等于顺序号)
#2 = 输出 (行号等于刀号)
#---------------------------------------------------------------------------------
l2053387342 : 1 # 换刀格式?
#0 = 不输出换刀指令( 无刀库 )
#1 = Tn M6
#2 = M6 Tn
#3 = Tn 换行 M6
#---------------------------------------------------------------------------------
l8378707136 : 1 # 换刀前输出模态代码?
#0 = 不输出
#1 = 只在程式头输出
#2 = 输出自定义代码
#3 = 开头和换刀处都输出自定义代码
# 换刀前输出代码可自定 (双引号内代码)
s1419644498 : "G0 G17 G40 G49 G80 G90 G94 G98"
#---------------------------------------------------------------------------------
t4862218657 : 0 # 开启换刀移到参考点?
#0 = 不输出
#1 = 输出
s1218946499 : "G28 X-400. Y0." # 换刀移动位置 (可根据需求修改双引号内代码)
#---------------------------------------------------------------------------------
##########################################################
#################【程序功能选择的相关设置】####################
#---------------------------------------------------------------------------------
l2668338818 : 0 # 输出G52局部坐标?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
l7800933592 : 1 # 坐标系输出设置?
#0 = 多个 (G54 - G54PN)
#1 = 单一 (只输出 G54 )
#---------------------------------------------------------------------------------
z7943916721 : 1 # 刀路区间Z回零设置?
#0 = 不回零
#1 = 总是回零
#2 = 摆轴变化Z回零
#---------------------------------------------------------------------------------
x7887393935 : 0 # 刀路区间X回零?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
t4710761943 : 1 # 联动刀路区间 Z轴回原点?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
a4750543812 : 0 # 刀路区间BC回零?
#0 =不输出
#1 = 输出
#---------------------------------------------------------------------------------
s8627860593 : 0 # 加工程序BC是否分行?
#0 = 不分行
#1 = 分行
#---------------------------------------------------------------------------------
f4160344300 : 0 # 在换刀时强制输出旋转轴复位?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
l7101727834 : 0 # 换刀或者转换平面之后''M01''输出?
#0 = 关
#1 = 每次转换平面后输出
#2 = 更换刀具之前输出
#---------------------------------------------------------------------------------
l7891495180 : 2 # 圆弧的输出类型?
#1 = 软件控制的输出方式
#2 = 强制圆弧输出 I J K
#3 = 强制圆弧输出 R
#---------------------------------------------------------------------------------
l3495707870 : 2 # 强制输出切削液?
#0 = 软件开关输出
#1 = 在刀具长度补偿后输出
#2 = 在换刀之后单行输出
s1234536882 : "M8" # 开启代码 (可根据需求修改双引号内代码)
s7197417429 : "M9" # 关闭代码 (可根据需求修改双引号内代码)
#---------------------------------------------------------------------------------
C7602633058 : 0 # 排屑代码输出?
#0= 关闭排屑代码
#1= 开启排屑代码
s4554506947 : "M17" # 排屑代码(可根据需求修改双引号内代码)
#---------------------------------------------------------------------------------
l3920170719 : 0 # 高精指令输出?
#0 = 不输出
#1 = 输出
s9816239967 : "G5.1 Q1" # 高精开启代码
s4084224618 : "G5.1 Q0" # 高精关闭代码
#---------------------------------------------------------------------------------
t7973343881 : 1 # 攻牙进给模式弹窗?
#0 = 不弹窗
#1 = 弹窗
#---------------------------------------------------------------------------------
l1969473357 : 0 # 刚性攻丝(M29)?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
l6796749188 : 0 # 攻牙进给格式?
#0 = 每分钟( 发那科,新代 )--------F值 = 螺距 X 转速
#1 = 每转 ( 三菱 )-------------- F值 = 螺距
#2 = 每转 ( Brother )-------------I 值 = 螺距
#---------------------------------------------------------------------------------
l6238014765 : 0 # F值变量格式输出?
#0 = 不输出
#1 = 输出
#---------------------------------------------------------------------------------
f5797250159 : 1 # F值注释?
#0 = 英文
#1 = 中文
#---------------------------------------------------------------------------------
##########################################################
####################【旋转轴的相关设置】######################
#---------------------------------------------------------------------------------
l2427065898 : 2 # C轴角度设置
#0 = 正负连续
#1 = 360绝对
#2 = 最短距离
#---------------------------------------------------------------------------------
l9982224084 : 0 # 旋转轴锁定代码
#0 = 不输出
#1 = 输出
s6552057848 : "M11(B UNLOCK)" #B轴松开代码
s9949799297 : "M23(C UNLOCK)" #C轴松开代码
s2110752074 : "M10(B LOCK)" #B轴锁定代码
s3915724150 : "M22(C LOCK)" #C轴锁定代码
#---------------------------------------------------------------------------------
l7457720979 : -9999999 #第一旋转轴 最小角度限制
l6178484148 : 9999999 #第一旋转轴 最大角度限制
#---------------------------------------------------------------------------------
l6517974595 : -110 #第二旋转轴 最小角度限制
l5311726153 : 35 #第二旋转轴 最大角度限制
#---------------------------------------------------------------------------------
s1765632520 : "C" #第一旋转轴前缀
s5495484624 : "B" #第二旋转轴前缀
需要定制五轴后处理 微 五轴后处理:7689020
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文



 155-2731-8020




