软件

产品


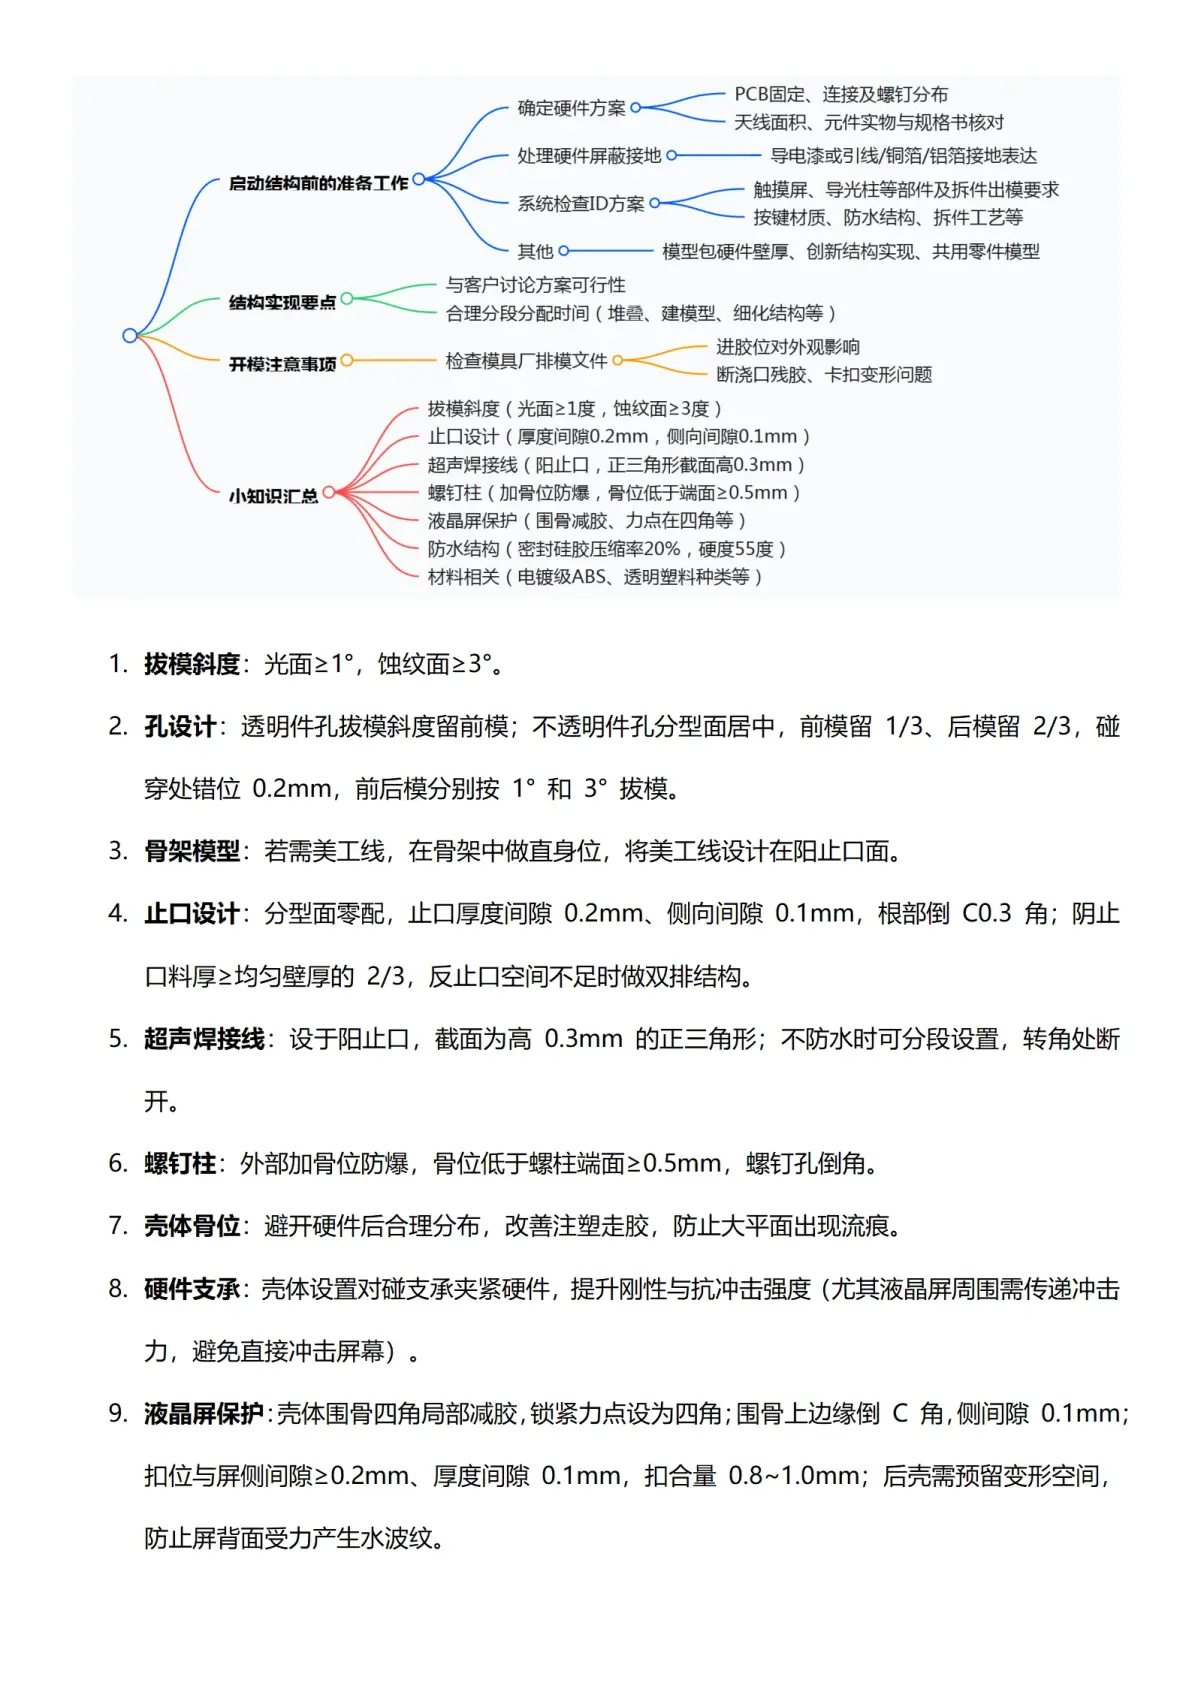
1. 拔模斜度:光面≥1°,蚀纹面≥3°。
2. 孔设计:透明件孔拔模斜度留前模;不透明件孔分型面居中,前模留 1/3、后模留 2/3,碰穿处错位 0.2mm,前后模分别按 1° 和 3° 拔模。
3. 骨架模型:若需美工线,在骨架中做直身位,将美工线设计在阳止口面。
4. 止口设计:分型面零配,止口厚度间隙 0.2mm、侧向间隙 0.1mm,根部倒 C0.3 角;阴止口料厚≥均匀壁厚的 2/3,反止口空间不足时做双排结构。
5. 超声焊接线:设于阳止口,截面为高 0.3mm 的正三角形;不防水时可分段设置,转角处断开。
6. 螺钉柱:外部加骨位防爆,骨位低于螺柱端面≥0.5mm,螺钉孔倒角。
7. 壳体骨位:避开硬件后合理分布,改善注塑走胶,防止大平面出现流痕。
8. 硬件支承:壳体设置对碰支承夹紧硬件,提升刚性与抗冲击强度(尤其液晶屏周围需传递冲击力,避免直接冲击屏幕)。
9. 液晶屏保护:壳体围骨四角局部减胶,锁紧力点设为四角;围骨上边缘倒 C 角,侧间隙 0.1mm;扣位与屏侧间隙≥0.2mm、厚度间隙 0.1mm,扣合量 0.8~1.0mm;后壳需预留变形空间,防止屏背面受力产生水波纹。
10. 视口与泡棉:视口通框单边比 AA 区域大 0.5~0.8mm,密封泡棉单边比通框大≥0.5mm。
11. 公母扣:扣合量≥0.8mm,宽度常用 8mm;公扣位于阴止口,中间减胶(不损强度);母扣位于阳止口,背面留 0.3~0.5mm 封胶位,倒角便于入位。
12. MIC 孔:直径≥φ1.2mm(长方形≥3×0.8mm),内部无音腔,背面设支承结构。
13. 镜片设计:背面优先做平面或大弧面,便于丝印与背胶;背胶处单边宽度≥2mm,厚度 0.15mm,侧间隙 0.1mm,不防水时常用 3M9495 胶。
14. 活动零件:检查运动干涉与极限位置限位结构,设计入位导向与校正。
15. 软胶键:平面弹臂厚度 0.3mm,键粒到侧边距离≥2.3mm;按锅仔凸点 φ2mm、高 0.3mm,与锅仔间隙 0.05mm;键粒与键帽侧间隙 / 厚度间隙各 0.05mm,软胶硬度 55 度。
16. 锅仔片:贴于薄膜上,薄膜设定位孔与 PCB 对齐,接地位置安排 4 处左右。
17. 零件配合:避免大面积配合,减少变形导致的错位。
18. 扣位工艺:插穿扣位的镶件宽度≥3mm,斜顶扣位需确保顶出行程。
19. 螺柱间隙:一对螺柱端面轴向间隙留 0.05mm。
20. 防水结构:密封处转折平缓,硅胶压缩率 20%、硬度 55 度;大平面接触用筋条密封,防止受力不良。
21. 零件支承:侧键、电池座、贴片母座等需从受力方向背面加支承,防止脱焊。
22. 干电池设计:做防呆结构与正负极标识。
23. 壳体标识:USB、HDMI 等标识需确认模刻(宽度≥0.3mm,深度≤0.3mm)或丝印。
24. 按键方向:按压方向与 PCB 平面垂直,避免手感不佳。
25. 透光按键:中间可设骨位(对透光影响小),两按键间通常放置一个 LED。
26. 机柜尺寸:1U=1.75INCH=44.45MM。
27. 后模减胶:减胶位接顺以改善走胶。
28. 热熔螺母:单边过盈量 0.2mm。
29. 邮票口端盖:连接主体与盖子的截面为直角梯形,短边宽 0.5mm,分布若干个(尺寸根据盖子大小调整)。
30. 材料特性:电镀塑料用电镀级 ABS(可加 PC);铝可氧化或电泳;可拉丝材料包括不锈钢、铝、塑料;透明塑料有 PMMA、PC、PS 等。
31. 双色模与嵌件:合理安排第二次注塑的进胶位与封胶位;嵌件需定位夹紧,防止充胶偏位。
32. 真空镀圆角:外表面圆角≥0.8mm 时,镀层不易破损。
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020