软件

产品


先看生死单元有没有激活,增材制造用model change把未沉积的单元先remove,每道焊完再add回来,add的顺序跟实际打印路径一致,层间用partition切好,一个单元集对应一道,set名字比如bead_L1_P1,L1_P2这么往下排,一次add一个set,别一次全激活。
热源用DFLUX子程序或者用goldak双椭球,前者灵活但得写fortran,后者在interaction里直接建,参数q是体热源功率密度,熔池深度和宽度按实际工艺给,激光功率200W到400W,扫描速度800到1200mm/s,光斑直径0.1mm左右,这些数直接影响熔池尺寸,热源移动用子程序里坐标判断当前时间步的焊枪位置,或者用amplitude配合多个step,一道一个step,step时间等于道长度除扫描速度。
材料属性温度相关,导热从室温到熔点要全,钢从20度到1500度,导热从45降到25左右,比热从4.6e8升到7e8,密度基本不变7.85e-9,弹性模量从210000降到接近0,屈服应力也是,这些数据从JMatPro或者文献里扒,abaqus里表格插值用线性,外推设成constant避免负值。
热力耦合用coupled temperature-displacement,C3D8T单元,分析步用Dynamic Temp-Disp Explicit或者Static Temp-Disp,前者算得快但准度差一点,后者慢但温度场和应力场同步算,多层多道一般用explicit,时间步长自动,质量缩放给个10到100,别太大不然惯性效应会污染结果,热传导的稳定时间步跟网格尺寸平方成正比,网格细了时间步掉得厉害。
网格尺寸0.05到0.1mm在熔池附近,远离熔池的地方可以粗到0.5mm,过渡用biased seed,一层单元厚度跟层厚一样,0.02到0.05mm,一个零件几十层网格量就上百万了,用submodel或者adaptive remesh可以减,但abaqus的adaptive remesh对热力耦合支持不好,还是老老实实分区画,中心细外围粗。
采用温度位移耦合方法实现多层多道增材制造,主要包括热源子程序
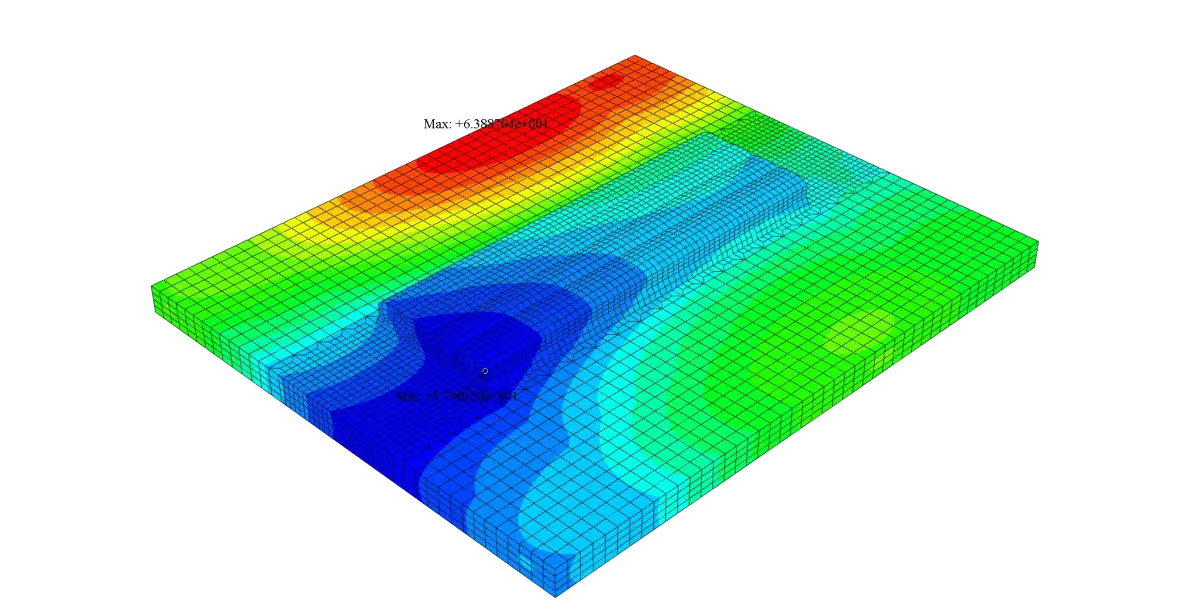
残余应力后处理看S11和S22,沿沉积方向的应力一般是拉应力,靠近基板的地方压应力,层间温度控制在200到300度之间,太高了热积累严重,熔池变大,道与道之间冷却时间不够,太低了对前一道有回火效应,用cooling step来控,或者用film condition和radiation散热,辐射用5.67e-14,环境温度20度,膜系数给10到20。
变形用U看,翘曲主要发生在冷却到室温之后,把基板固定住,沉积完再把约束释放掉,看自由变形,如果基板也变形说明夹持力不够,实际打印里基板用螺栓固定,仿真里用tie或者bc限制基板底面,结果对不上的话检查热源效率和材料高温属性,熔池温度应该在材料熔点附近,钢1400到1500度,低了就是功率不够或者热源分布太宽。
跑一个单道单层先验证,再看温度场和熔池形状,跟实验的熔池截面比,宽度深度对上了再上多层多道,否则后面全白算,工作目录D:\am_sim\里放inp、子程序、材料库,下一步把道间冷却时间从5秒改成10秒看残余应力降多少,还有
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020