软件

产品


本期给大家带来的是关于电子设备中应用的冷板制造技术研究内容,希望对大家有帮助。
电子器件热管理中最重要的规则是设计冷却系统,以使器件结温度保持在一个称为最高结温度的设定限值以下。
研究表明,结温度每降低10ºC,该器件的预期寿命将增加一倍。冷却装置最常见和最经济的方法是空气冷却。
然而,为了处理日益放大的排热问题,越来越多的工程师开始转向液体冷却。液体冷却被定义为一种单相液体,机械泵入冷板,其中流体吸收热量。
然后液体通过液体空气/液体热交换器,在那里将热量倾倒到另一种流体,通常是水或空气。
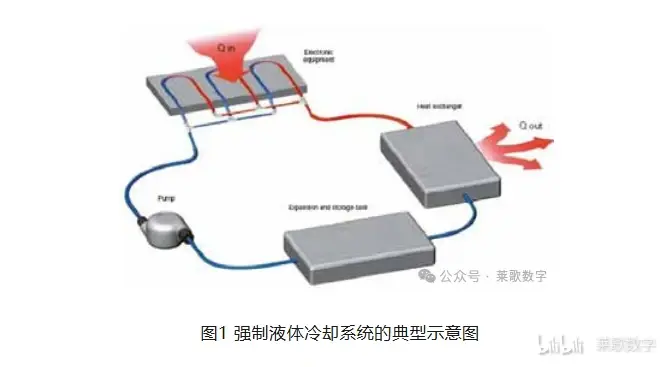
图1显示了一个以环境空气作为最终散热器的强制液体冷却系统的例子。
冷板一般是由铜制成的。铜具有优异的导热系数,温度为398 W/m*K,但其成本明显高于铝,并且对于相同体积的有更高的重量。
液体冷板一般可以分为两种类型,一种使用离散的管道组件,另一种具有内部流体通道结构。
使用离散管组件的优点是具有已知的物理参数,特别是材料、回火、强度、壁厚,通常有大量现成的商业配件,可应用于冷板的进出端口。
最常用的是铜管,它提供低成本,广泛的流体兼容性,很容易形成,并提供低成本的配件,可以焊接或卷曲到铜管上。
内部流体通道的构建通常要昂贵得多,并且在选择冷却流体时必须小心,但在某些应用中可以提供改进的温度。
离散管冷板
带有管组件的冷管道的好处是使冷却液体通过已知强度的管道,这消除了任何内部泄漏的可能性,这总是内部流体冷板的一个问题。
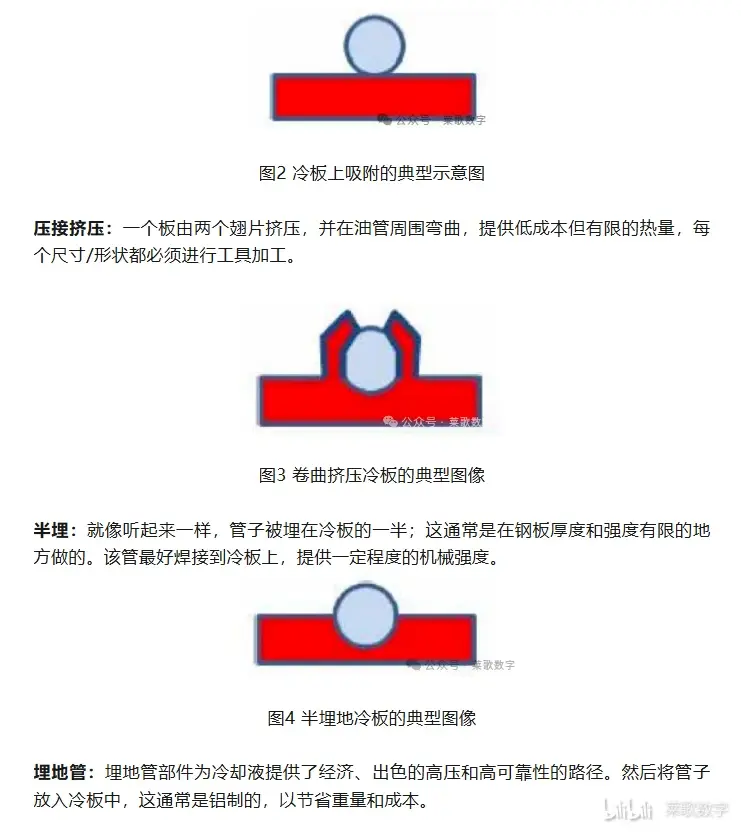
此外,铜管可以用于铝冷板,节省了重量,大大提高了耐腐蚀性。盘子上吸附:这个过程在今天很少使用。这是将管放在平板上的地方,可以焊接或焊接到平板上。
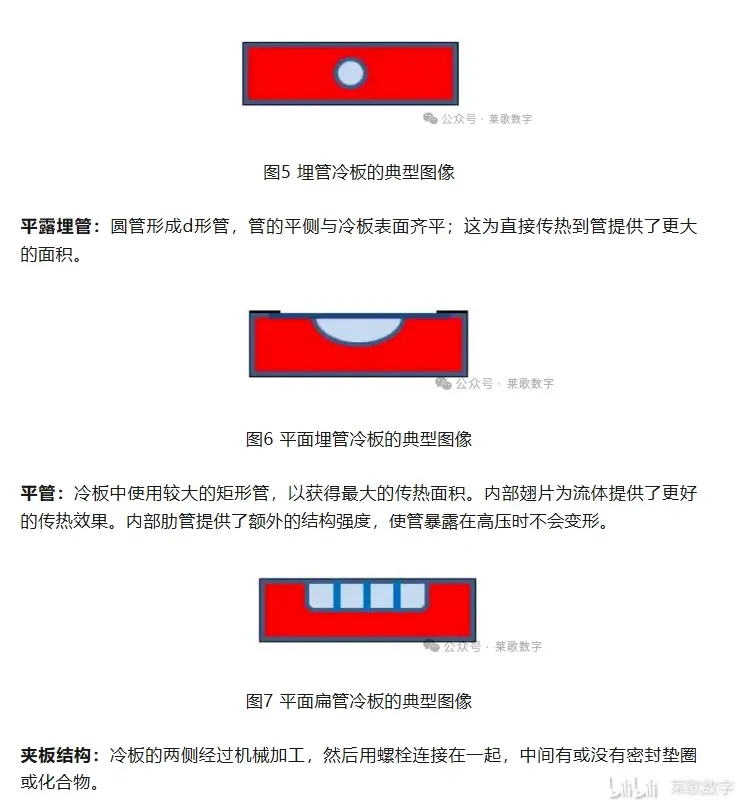
这要求冷板足够厚,以便于将其固定螺栓在一起的螺栓或螺丝。如果有垫片,必须接受两侧相互热隔离(垫片是良好的绝缘体),并且部件有足够的固有强度可以螺栓连接在一起。
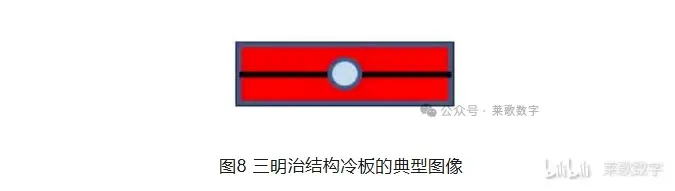
焊接:冷板边用焊料固定在一起,通常熔点为400ºC。焊料还为油管提供了一个冶金接头。
内部流体路径冷板
钎焊:有三种常见的钎焊板,真空、浸渍和控制气氛。所有内部流体路径冷板都需要进行仔细的压力测试,以确保部件完全密封。
通常无法检测到冷却板内的内部冷却液泄漏,在热设计中应允许一定程度的内部泄漏。
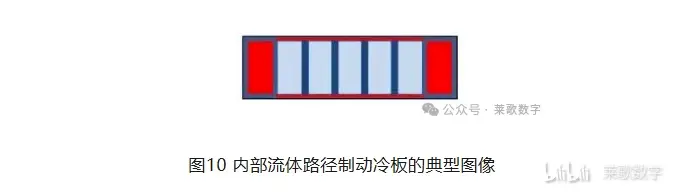
真空钎焊:对冷板半部进行机械加工,然后在中间装配钎焊板(类似于焊料预制板)。然后零件加热到1100ºC左右的熔点,钎焊融化,零件冷却。
真空意味着没有空气或污染物将被捕获,并制造一个固体冶金接头。然而,金属现在非常软,通常在烤箱中扭曲;零件必须拉直并拉回硬度。
这意味着零件需要在所有这些过程之后进行最终加工,基本上是双加工。
零件可以是非常薄的墙壁,这在对重量要求很高的应用中很好,比如飞机零件。最大的缺点是,这是一个非常昂贵的过程,受可以安装到烤箱的零件数量的限制(可以有一个12小时的周期),需要多个加工步骤。
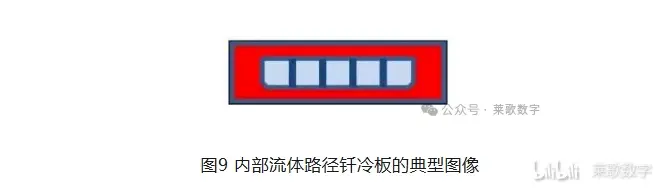
浸钎焊:零件用钎焊板组装,1100ºC浸入熔盐组装。铝在熔融盐中具有接近中性的浮力,所以这些部件在高温下不会下垂。一旦部件被收回,盐结晶,必须冲洗出散热器、油管、精细特征和翅片间距。
通常,盐不能被洗掉。零件发软,必须回收。与真空钎焊类似,制造了一个坚固的冶金接头,但嵌入的盐袋被困在接头内。在高湿度环境中(如海军),通常不允许浸钎焊。
受控气氛:零部件用钎焊板组装,在惰性气氛中加热,然后冷却。这就是铝制汽车散热器在运输线上的制造方式。
巨大的体积和薄壁部件,这些都是低成本的。大多数冷板都有沉重的外壳,用于散热和部分安装,而不是所需的体积。
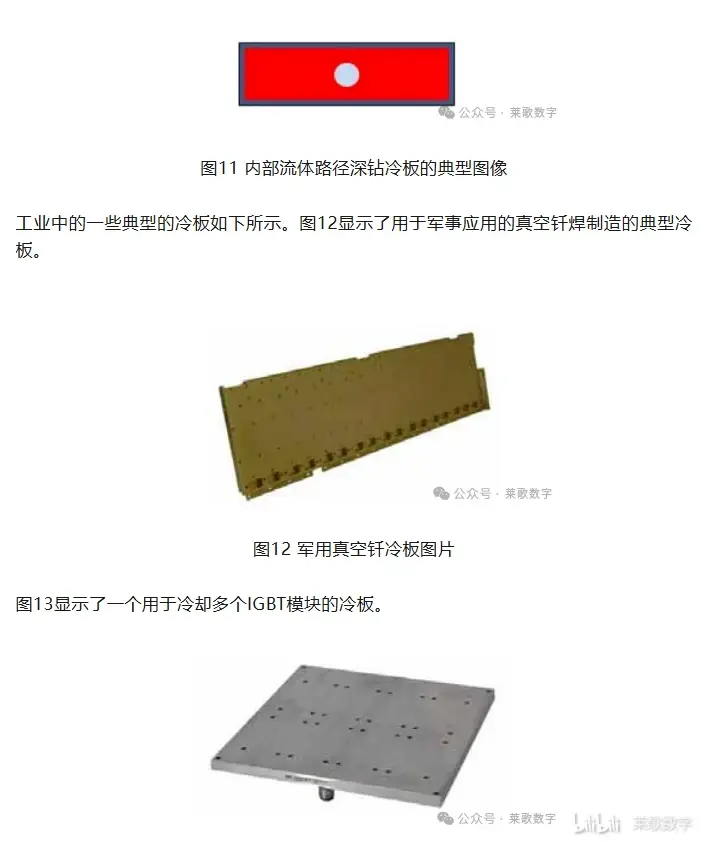
深钻:深钻零件,其过程类似于枪钻,允许固体零件增加简单的冷却通道。
通道通常呈直角,由于90度接头,会有更高的流体背压,但在不需要高性能冷却的情况下;它们可以是一个高强度的解决方案。
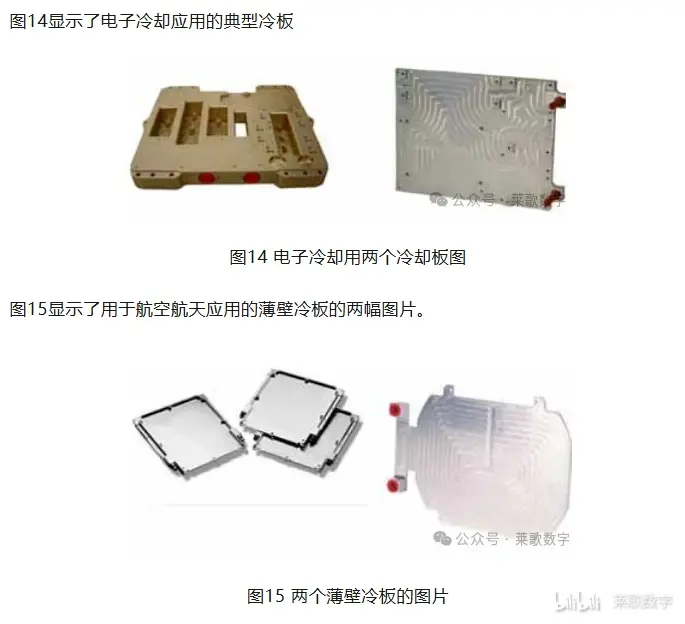
本文概述了两种主要的冷板类型:离散管和内部流体;在此过程中,深入研究它们各自的制造技术。此外,还强调了一些典型的工业冷板应用。
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020