软件

产品


引言
在高速列车、航空航天、船舶制造等高端装备领域,大型阶梯轴作为核心传动部件,其直径测量精度直接决定了装备的装配精度与运行可靠性。传统测量方法受限于接触式干扰、环境敏感性等问题,难以满足现代工业对高精度、高效率测量的需求。光学成像测量法凭借非接触、抗干扰强等优势成为主流选择,但透镜装配偏心导致的光轴不重合、测量误差大等技术瓶颈,长期制约着测量精度的提升。长春理工大学段洁副教授团队基于Zemax光学设计软件成功研发出对称式双远心光路-双CCD光学成像系统[1],有效解决了大型阶梯轴直径测量的精度难题。本文将深度解析该系统的设计逻辑、Zemax仿真优化过程及工程应用价值,展现光学设计软件在高端制造领域的核心赋能作用。
大型阶梯轴测量的技术瓶颈
大型阶梯轴的直径通常在600mm-800mm之间,其尺寸精度直接影响装备的传动效率和运行稳定性。在实际生产中,测量设备面临多重技术挑战:
随着高端装备制造对精度要求的不断提升,行业迫切需要一款兼具大视场、高精度、高稳定性的光学成像测量系统。
基于Zemax的对称式双远心光路设计
团队提出的对称式双远心光路-双CCD测量方法,以平面反射镜误差补偿为核心创新点,通过Zemax软件完成光路设计、参数优化与性能仿真,构建了满足大型阶梯轴测量需求的光学系统。
双远心光路将物方远心与像方远心光路融合,孔径光阑置于物方和像方共同焦点位置,使物像方主光线均平行于光轴。这一设计从根本上消除了物距、像距变化引起的测量误差,确保放大倍率恒定[2],为高精度测量奠定基础。
针对大型阶梯轴尺寸超过CCD光敏面的问题,系统采用对称式双CCD布局,如图1所示:光源经准直扩束系统形成平行光,投射至被测轴表面形成阴影,两个CCD传感器分别采集轴的两侧边缘数据,通过放大滤波、A/D转换及算法计算,得到实际直径尺寸。其核心计算公式为:
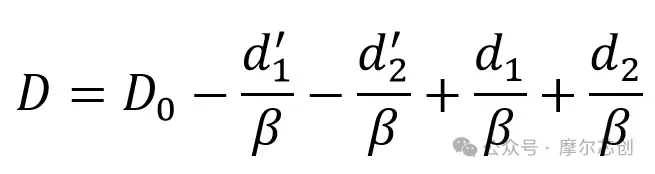
其中,D0为标准件直径,d1和d2为被测轴边缘像宽,β为系统放大倍率。
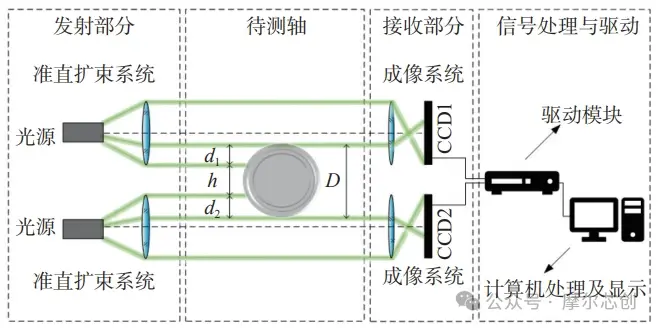
图1 改进前测量系统原理图
(二)关键创新:平面反射镜的误差补偿作用
为解决光轴不重合、镜片安装偏斜等问题,团队在准直扩束系统与成像系统之间增设平面反射镜,如图2所示。通过Zemax软件模拟调整反射镜位置,实现三重技术效果:
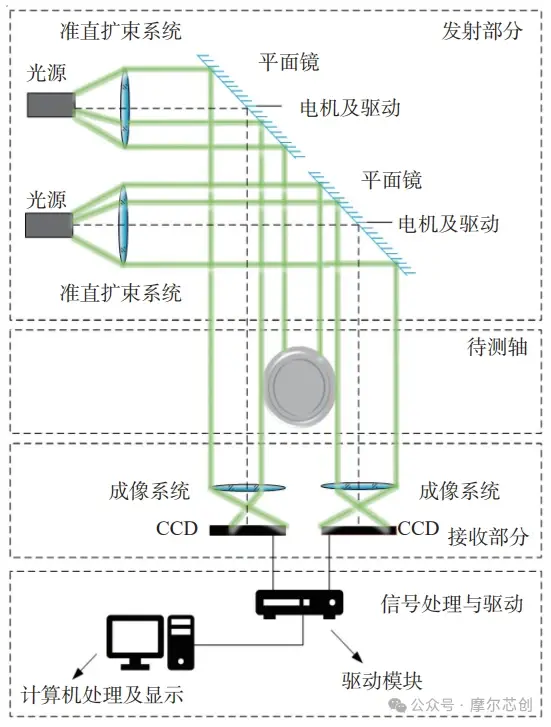
图2 改进后测量系统原理图
(三)Zemax仿真:从参数设定到系统优化
整个光学系统的设计与优化过程均基于Zemax软件完成,确保了设计的科学性与可靠性:
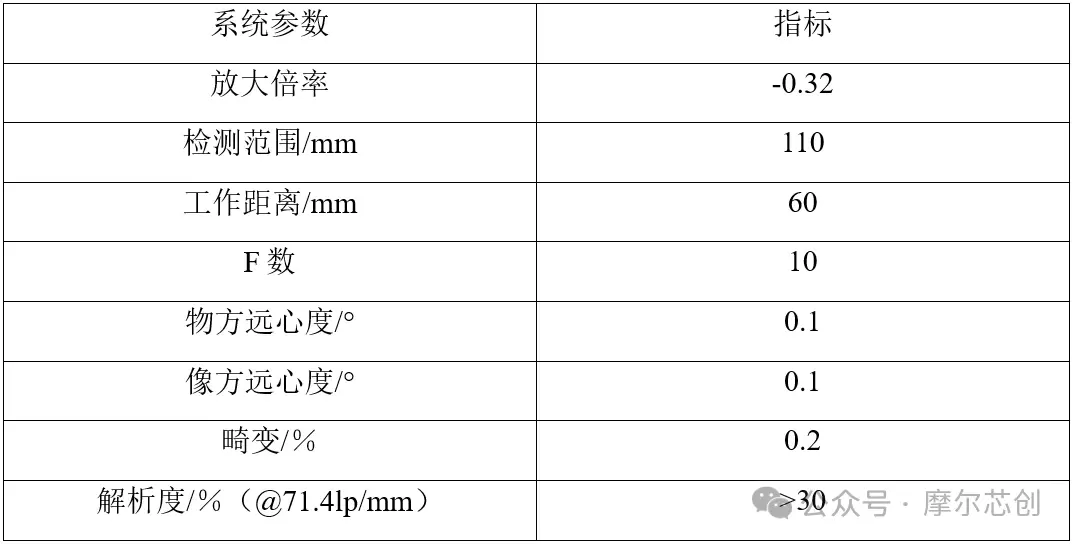
表1 物像方双远心系统主要技术指标
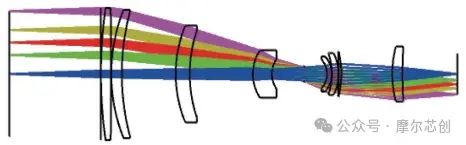
图3 双远心系统结构图
基于Zemax的仿真验证
(一)核心性能指标仿真结果
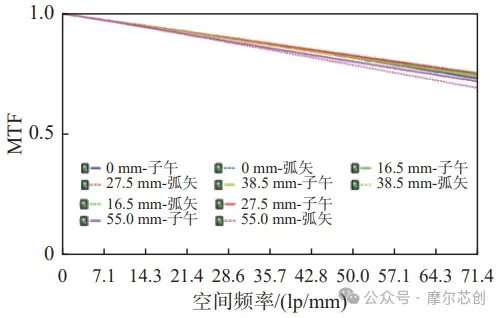
图4 双远心系统MTF传递函数图
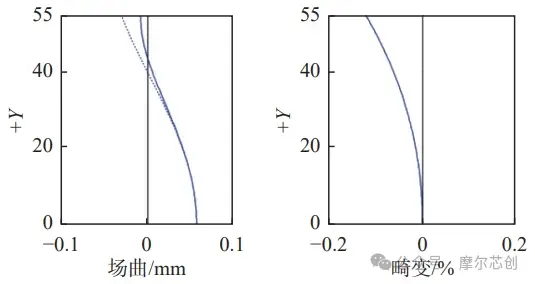
图5 双远心系统场曲/畸变图
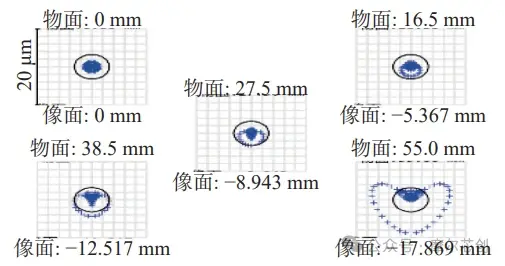
图6 双远心系统点列图
(二)公差分析:保障工业可制造性
实际加工装配中的误差可能导致系统性能下降,团队通过Zemax的灵敏度分析工具开展公差分析:
(三)仿真与实验的一致性验证
基于Zemax仿真为系统性能提供了精准预判,实验数据进一步验证了设计的可靠性。将优化后的光学系统装配到测量设备中,对600mm、650mm、700mm、750mm、800mm标准件进行测试:
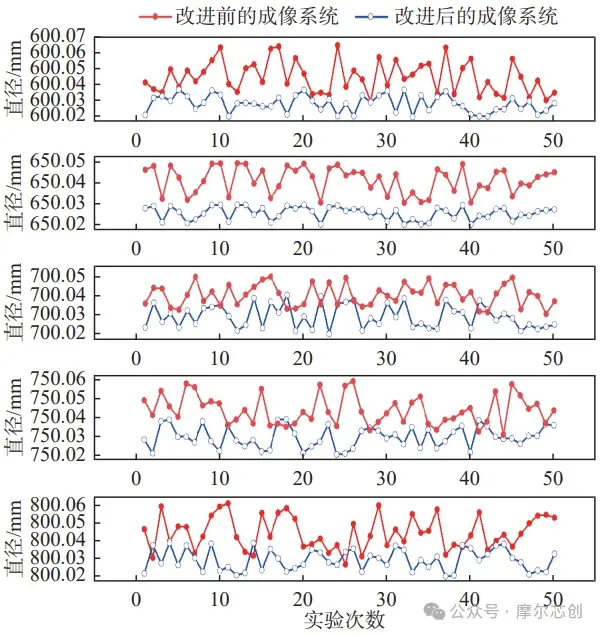
图7 改进前后标准件测量结果对比图
参考文献:
[1] ZHENG Jianli, DUAN Jie, SUN Xiangyang, et al. Design of optical imaging system for large-scale step-shaft diameter measurement[J]. Journal of Applied Optics, 2025, 46(6): 1353-1360. DOI: 10.5768/JAO202546.0601001
[2] Linghong Liu, Yun Feng, Liuhua Nong, Xuehui Tang. Three-Magnification Double-Telecentric Optical System and Effect of Field on Optical Design[J]. Laser & Optoelectronics Progress, 2022, 59(7): 0722002.
[3] 顾培森. 《 实用光学技术手册》 正式出版[J]. 光学仪器, 2006 (6): 37-37.
摩尔芯创,Ansys授权代理商,专注于为硅基光电子、电力电子、高科技半导体等行业提供先进的电子设计自动化(EDA)和计算机辅助工程(CAE)协同解决方案;提供从光学、光电子学、电磁场、结构、流体、多物理场耦合等全面的工业软件应用解决方案和咨询服务。
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020