软件

产品


朋友自从前年末玩上了3D打印机基本是一刻没停过,大约今年二月底他看到个不错的玩具,打算下载回来打印。
点进去看一眼,别说,还真不错。这货不但能切换单发连发,还能切换自动半自动。有意思了,开起打印机复制几把出来玩玩?
我和朋友一致觉得这把枪不是P90,外形确实差不少。但既然大家都叫习惯了,也就不纠结这问题。P90衍生版,这叫法很不错。
一般这类有动作效果的3D打印作品,都不考虑转轴位置加轴套或轴承。现在的打印件塑料足够结实,适当加入轴套镶条之类的金属件应该能大大增强耐用性,动作性能也能有所提升。
说实在我不希望朋友好不容易花一周时间打印个东西组装起来,拿到手玩玩不到半年就损坏.....自己有打印机么坏了重新打零件修好?总是个麻烦......一开始就加强好,然后多玩一段时间,同样是坏了可以重新打零件修好。
文件下载回来,让朋友先不动手,我来修改模型,这次的作品预计一周时间修改好?
然而有个严重问题,用Creo打开STL文件,就算逆转换回PRT文件,也很难编辑修改.....模型实体或曲面被打散成非常多细小碎片,非常难准确捕捉特征。不知道有没有高手有更好的模型导入方法。
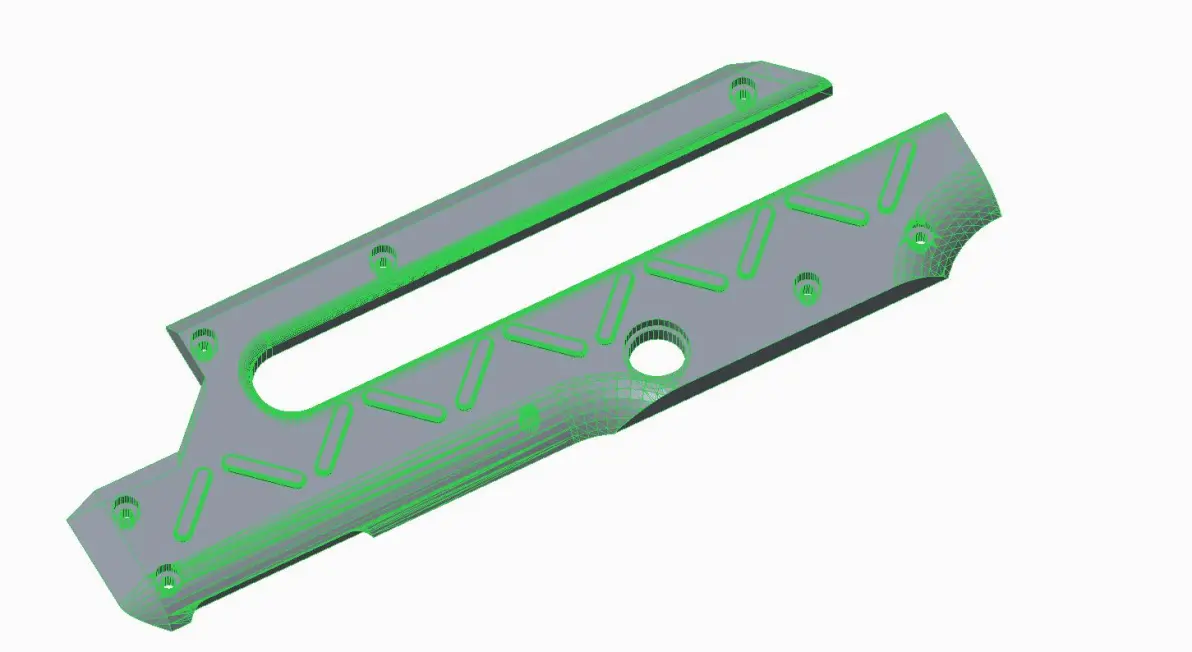
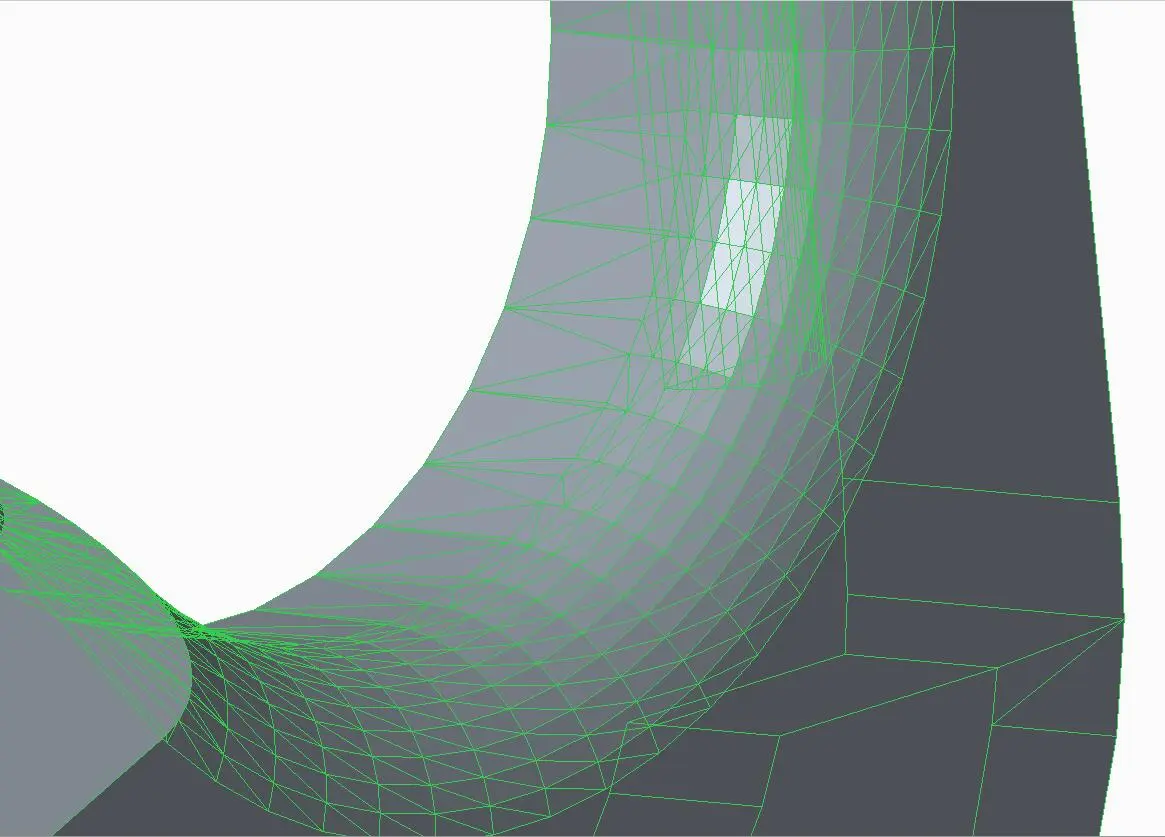
放大看弯曲部分,早已切碎成片,这格子看起来大约1mm*2mm,实际打印是会被打印机反应出来的。
测量孔径是目测差不多在对角的两个单元,捕捉单元角点测量距离.....得出个大概值再自己估计圆整喽......如果直接测量STL文件还尽是英制尺寸,而且与实际尺寸偏差很大。
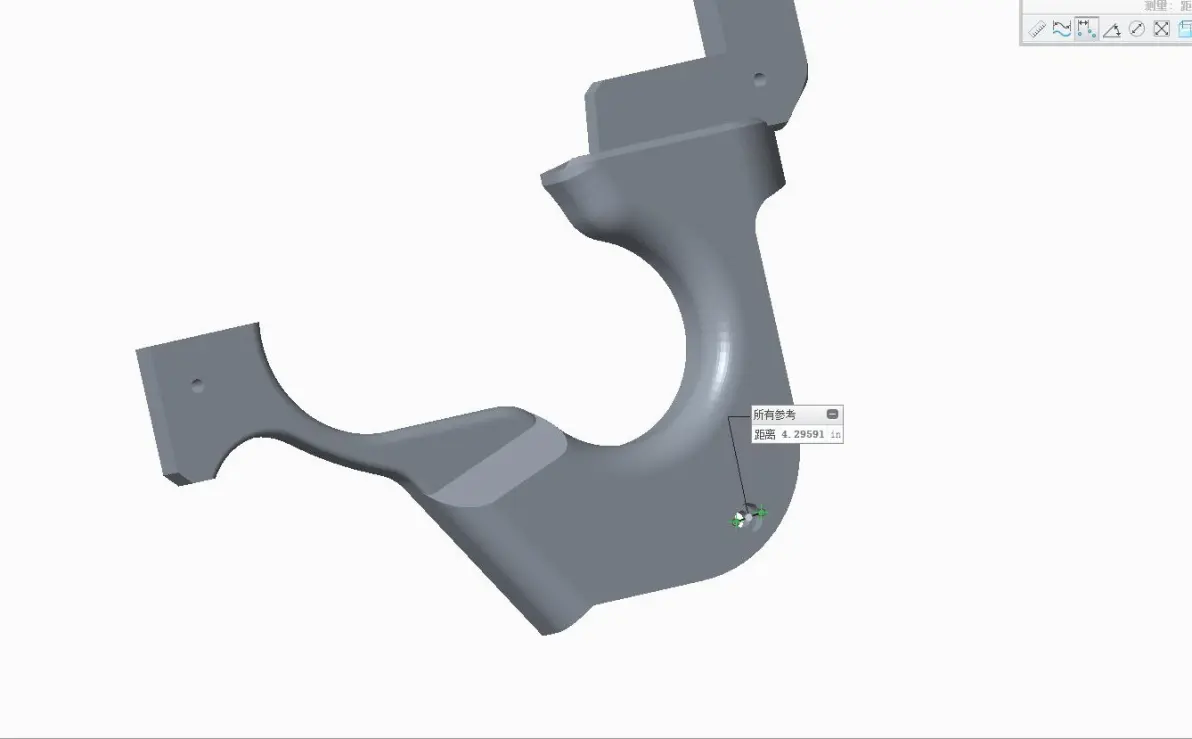
Creo内把STL转换成PRT再进行测量,尺寸就接近实际值。我转换的是 Fuxiaorun 发布的原版。
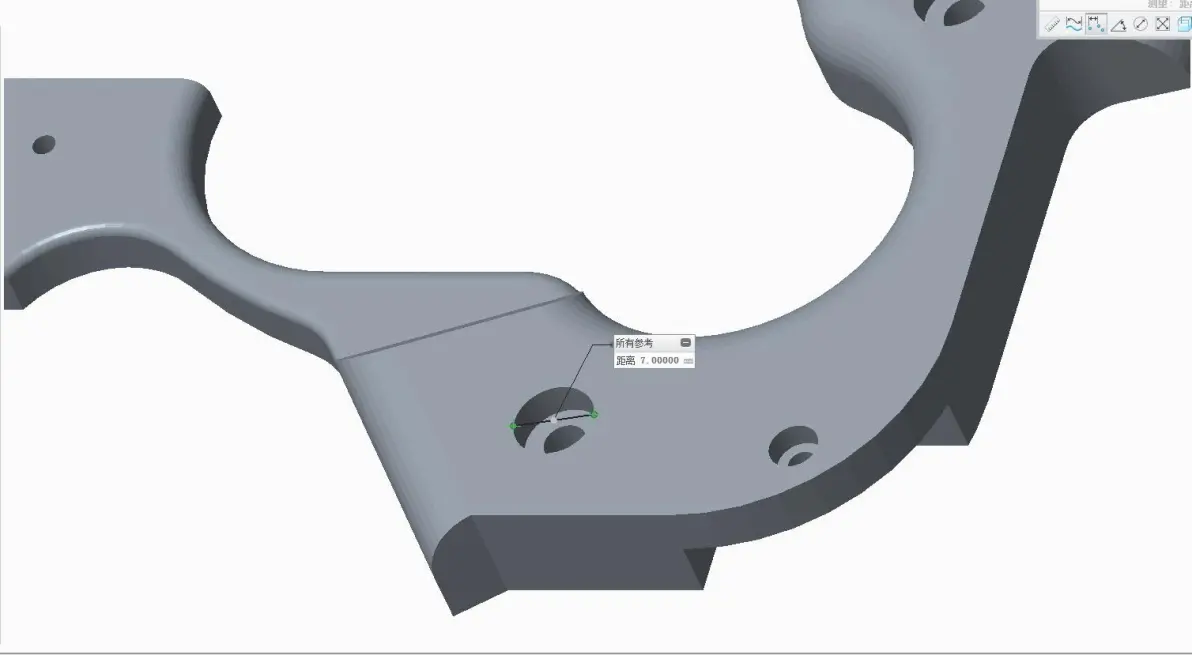
为何没有测量 Fuxiaorun 发布的右手版?原因如下图。不知为何,同样的零件同一人手上转换会出现那么大的比例差异,有可能是公英制设置问题,他的右手版转换出来个头比原版大非常多。
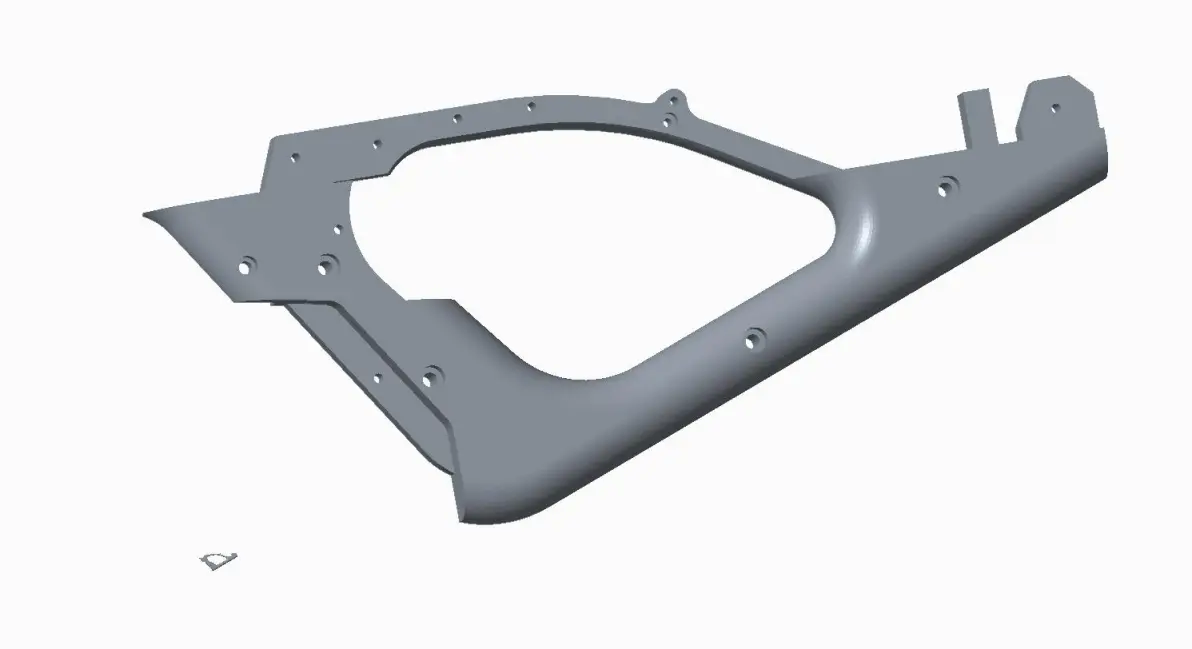
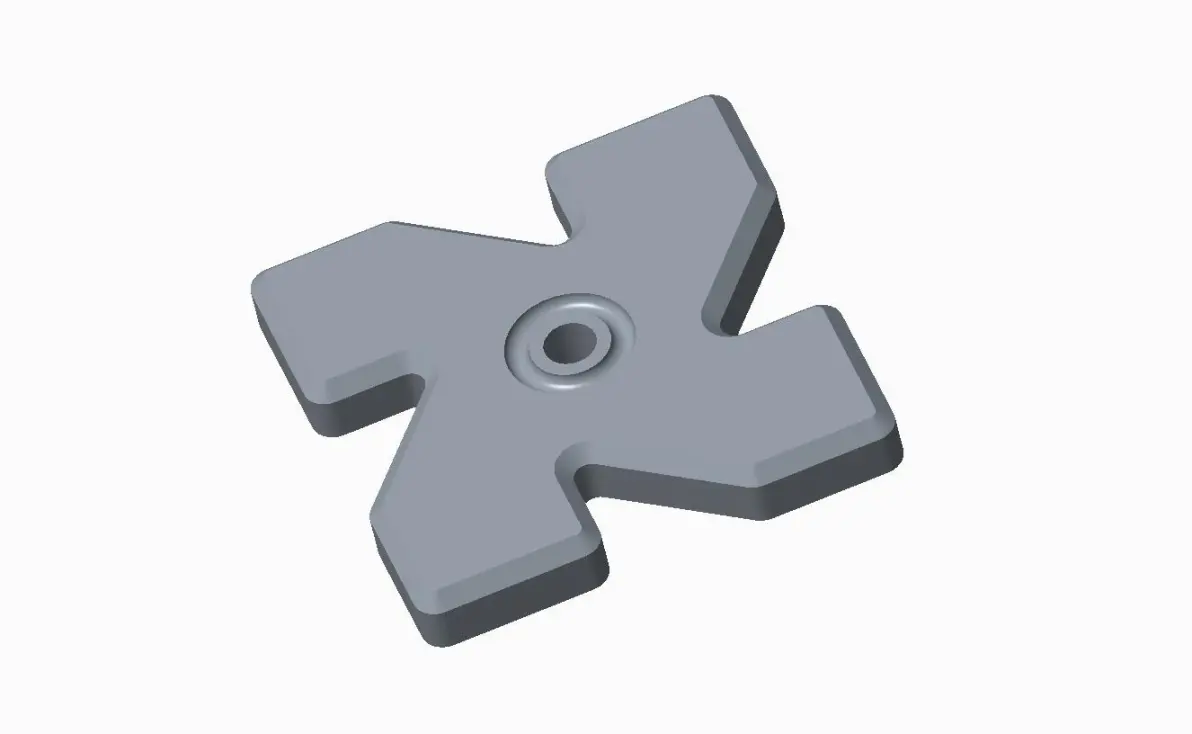
得,既然无法进行直接修改,那就模型内测绘建模,人工逆转换......像转子主体这种方方正正的零件就非常好搞,三两下弄完还能很准确。
但从加长枪托这种稍微有点弧面的模型就开始麻烦.....不过也有歪招来检验,就把白色的测绘模型叠加灰色的逆转换模型比对看看,肉眼观察重合度,重点在孔位和曲面.....基本是重合的。
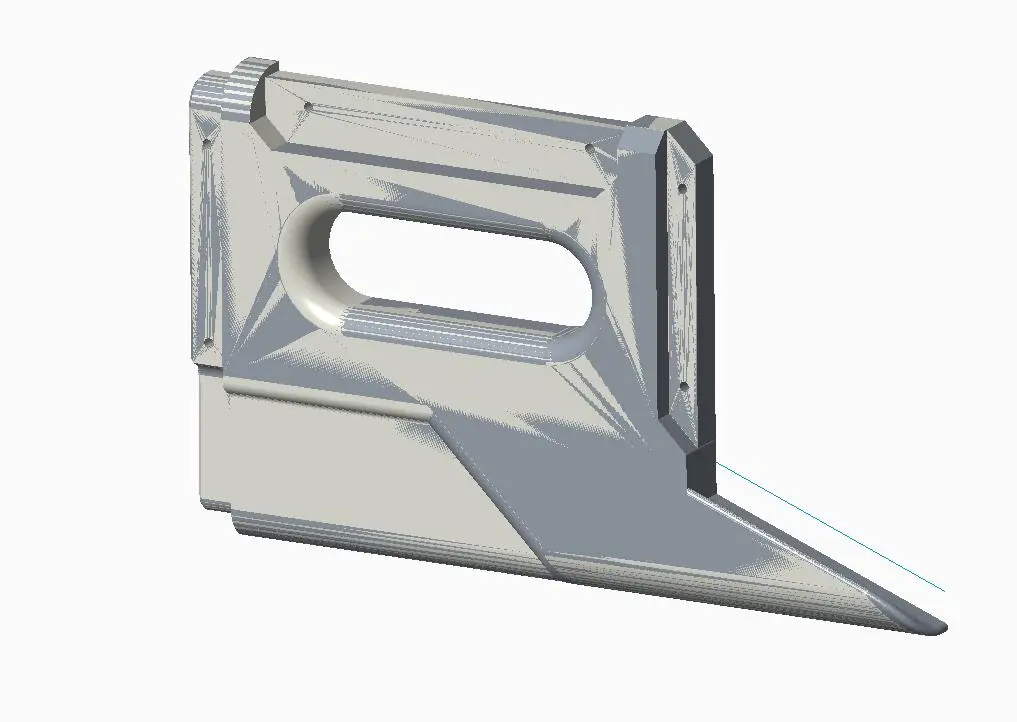
钩杆是第一个遇到的麻烦,这个件还有点不好找参照.....不过看这灰白均匀分布的重合度,应该是测绘的比较准确。
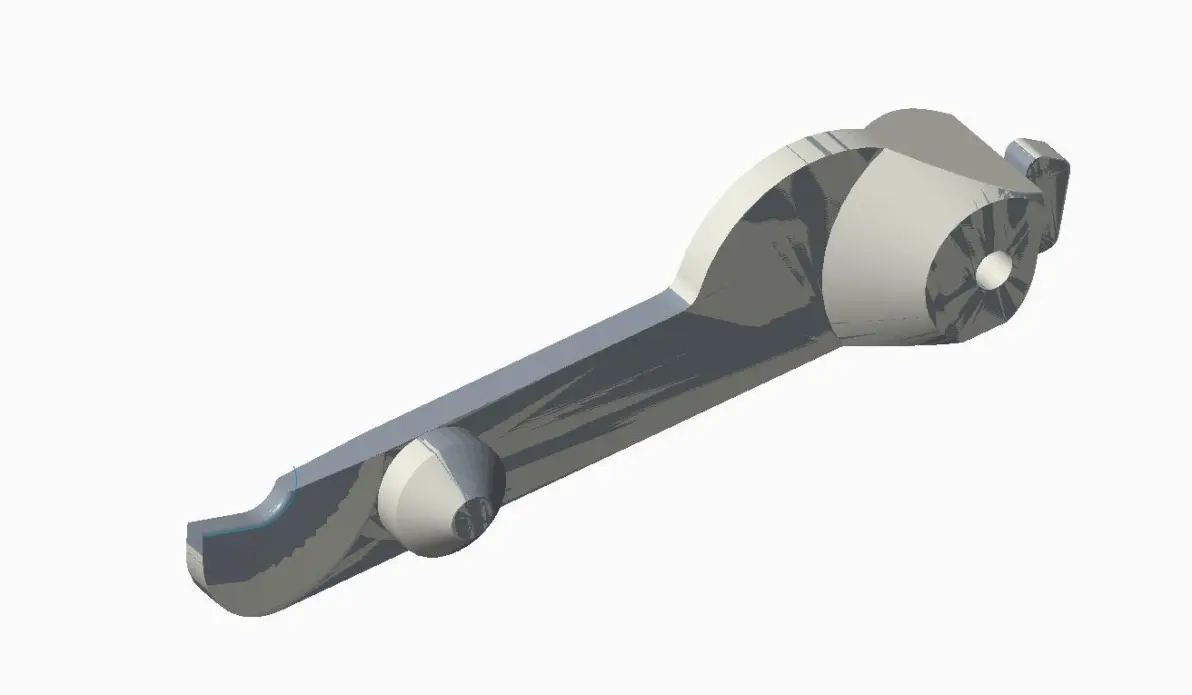
接下来遇到的把手才是麻烦......各种曲面相切过渡,也算是花大约两小时弄得八九不离十。做好左边就能用软件直接镜像到右边,转换时注意特征独立,才好修改镜像件有所差异的部位。
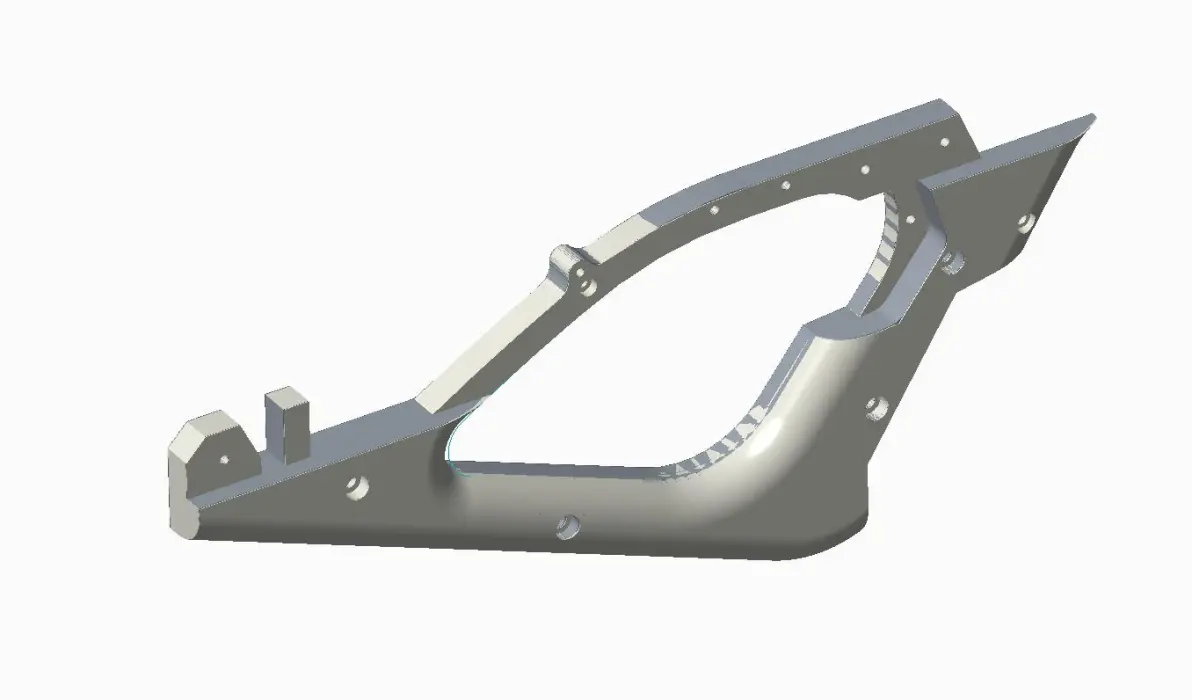
测绘好的单个零件当然需要试验装配,整体能看出更多问题。
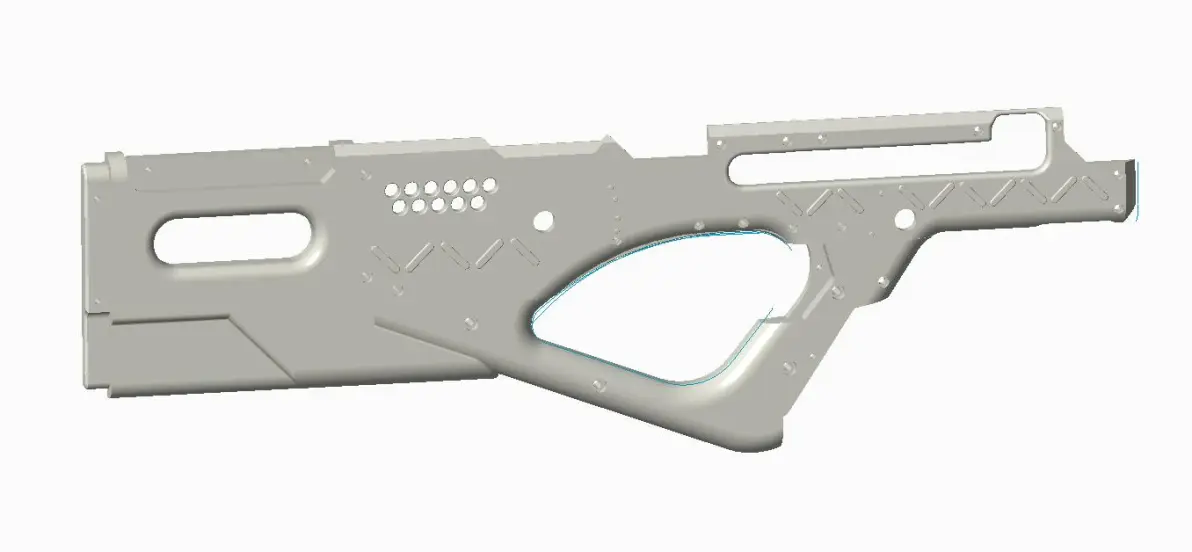
单个看似乎差不多的零件,装配起来漏洞百出,各种错位偏移......说实话我并没有把握住原作者的思路,几个件的曲线草绘也没进行统一,改起来真麻烦还随时报错。
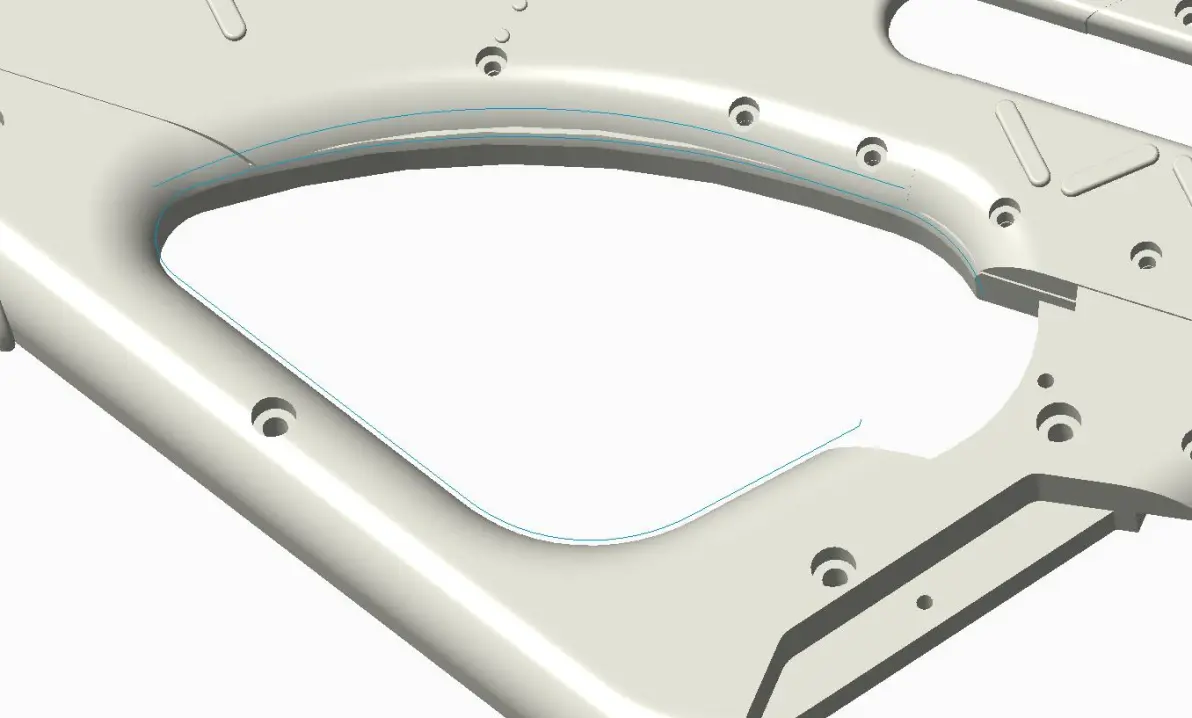
上膛拉杆槽也有明显错位......反正是经不起细看了。2月21日,零件测绘完成。
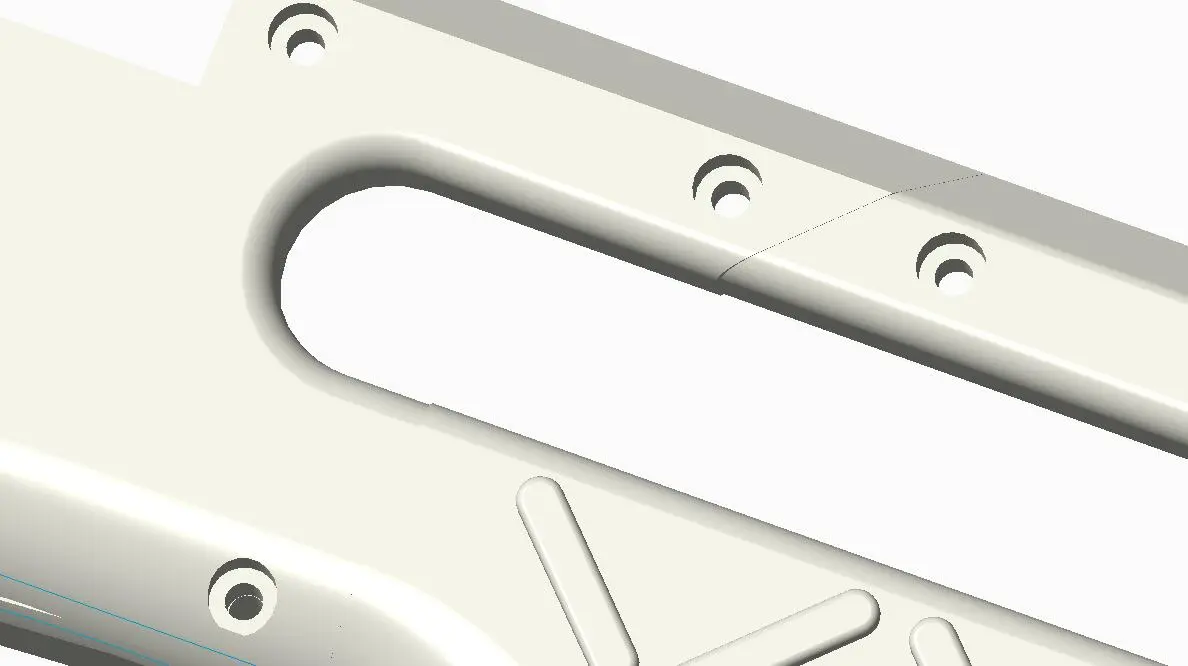
之后装配好了开始修正尺寸,先把握把这两个嵌入件修好。现在看就过渡的非常平滑毫无违和感。
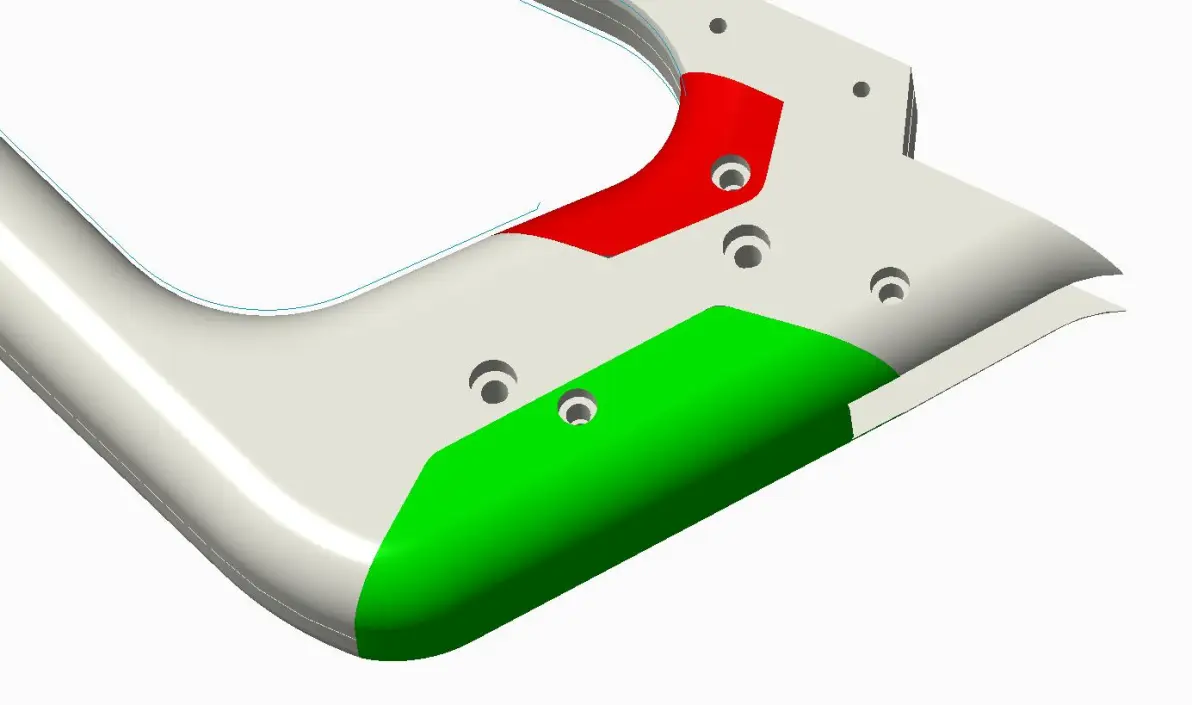
紧接着把副握把装配到位修正尺寸。
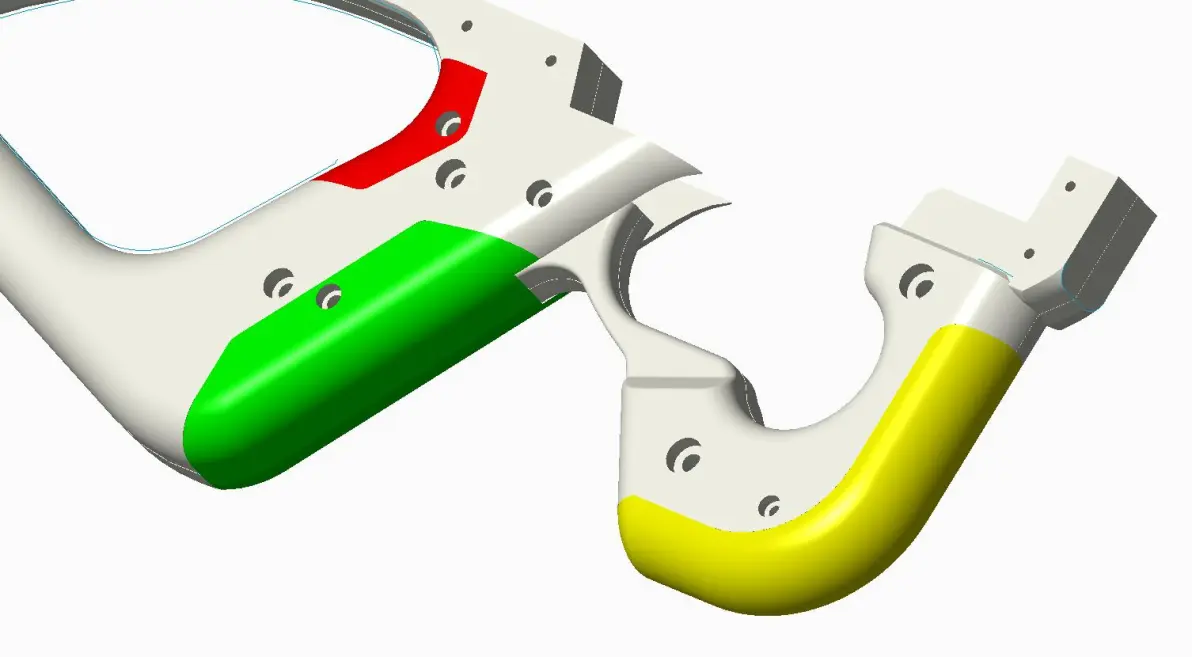
最后是总装修正,最费力的是握把与枪身的修正调整,能想到的办法基本都用上了.....工作后就没搞曲面建模,水平有待提升啊。
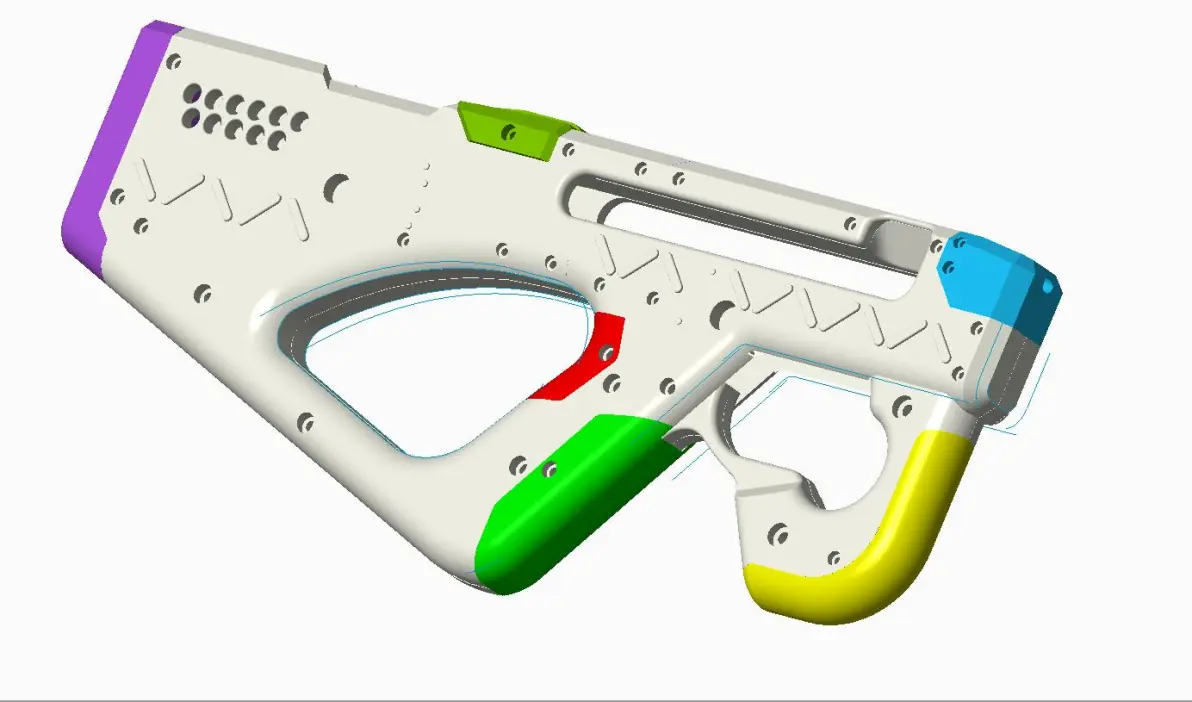
完成外壳修正就这效果,打开边线看也能准确对齐,看着比较养眼。
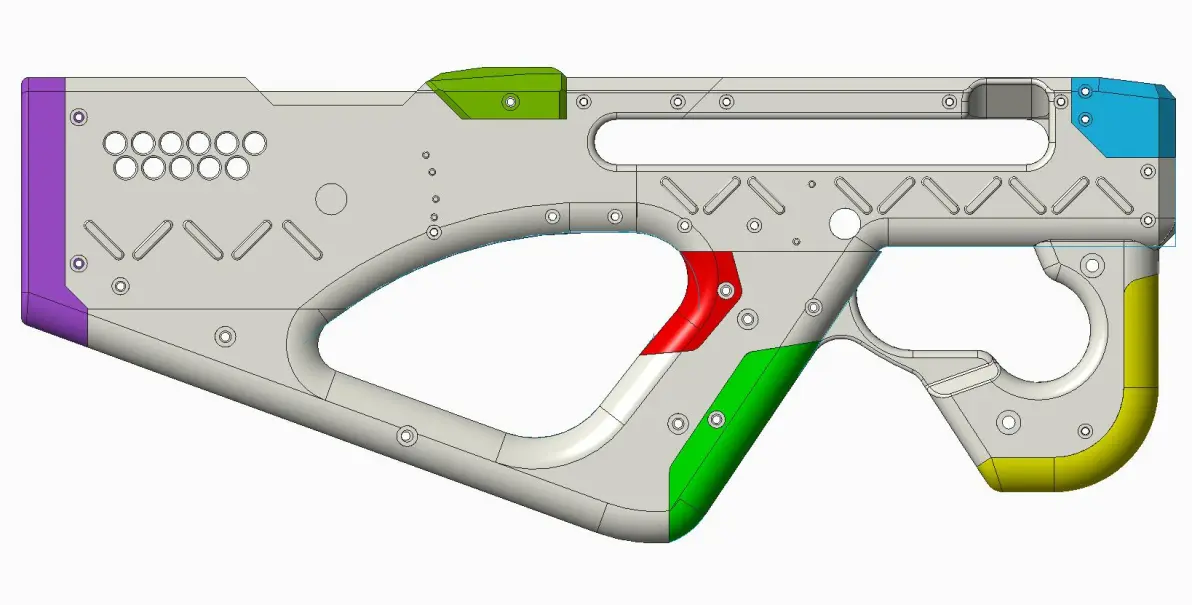
加长的这款无非再修正下枪托,枪托整体造型简单,两三下就修好。
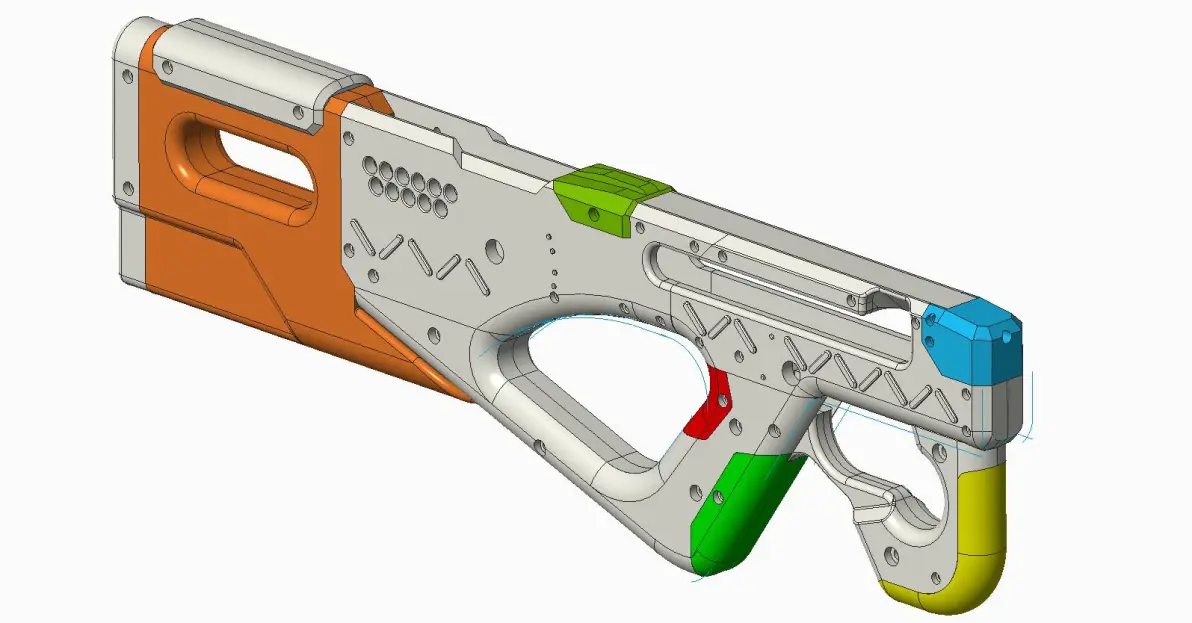
再把内部零件装上验证,看看动作会不会干涉。扫除干涉就算完工。太多年不用,Creo怎么装配机构已经全部忘记还给老师了,运动仿真也就没做。
设计真的巧妙,两套释放机构,扳机分二重,成功实现复进动作和单连发切换,非常有意思。
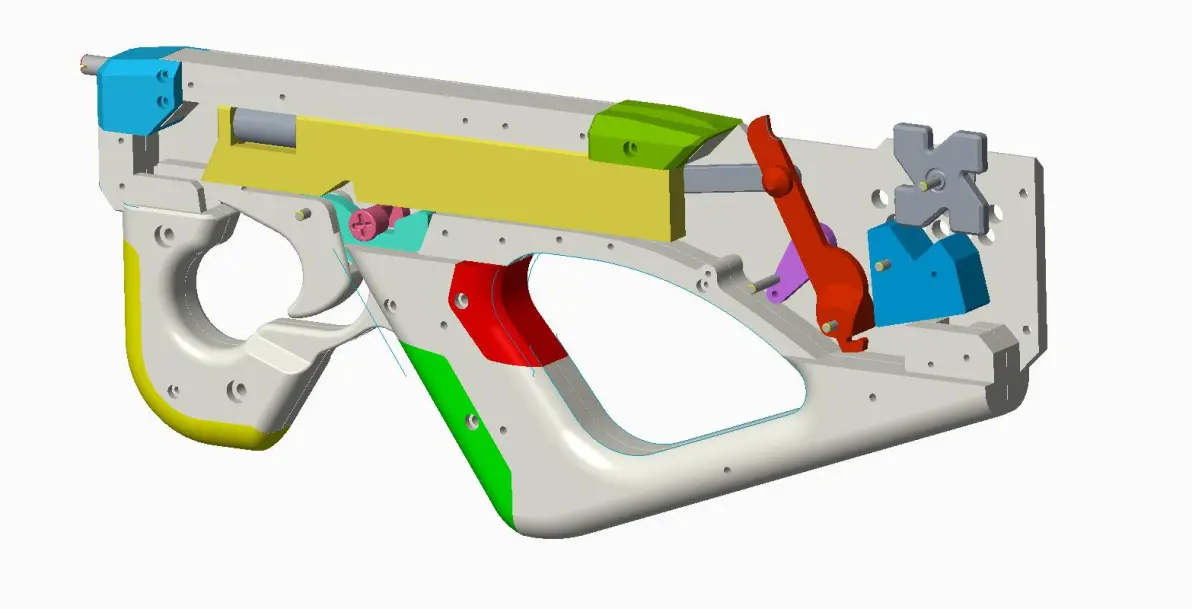
红色剪头位置有个销孔,或许原版设计最早是没有自动半自动切换的。钩杆弹簧直接挂在销子上。少了个切换扳机,后壳就能做成完全对称,强迫症狂喜......不过我没修改组装一个无半自动自动切换的版本。之后测试版开始是去除这个孔的。
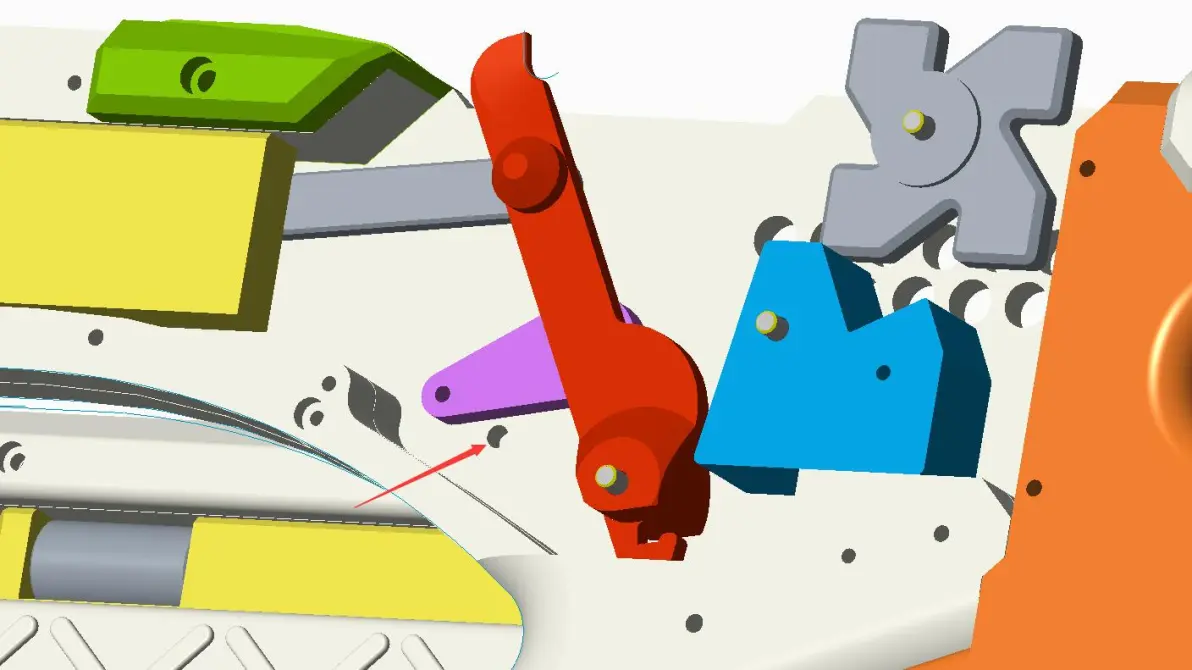
最后重新打散按照一个比较规整的思路再装配一遍,算是最后一道验证.....效果不错,测绘修改完成,这已经是3月6日。
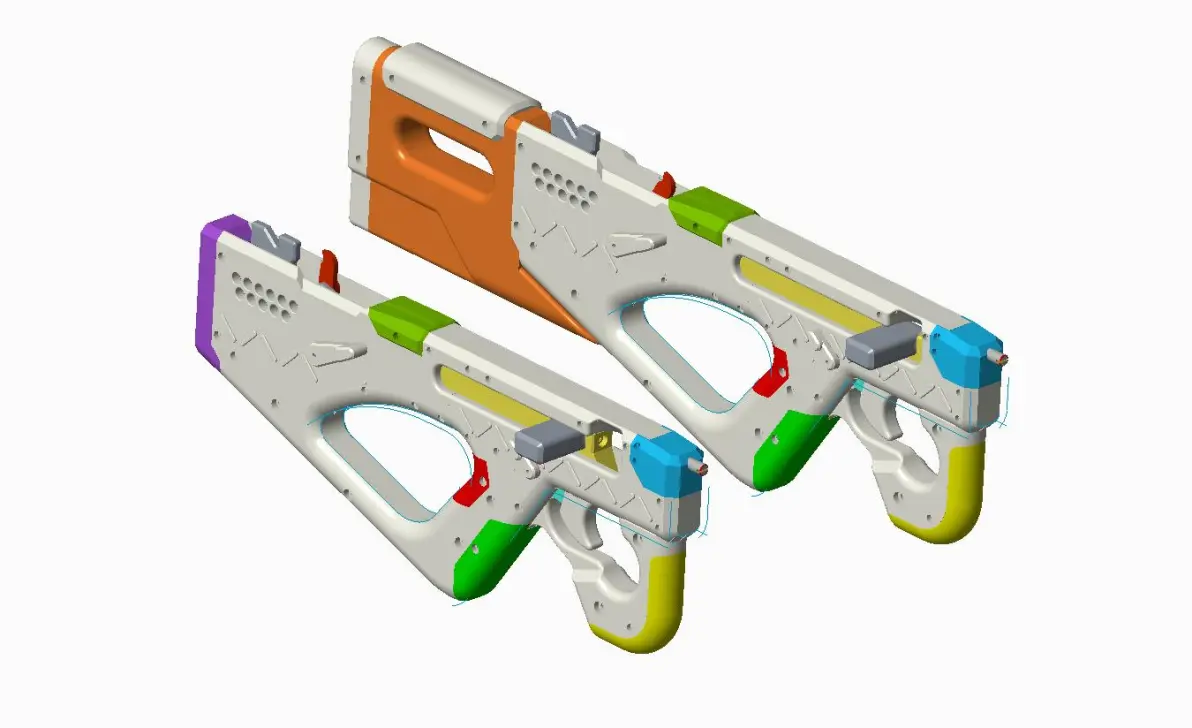
测绘出的整套我分享给大家,原版模型用Creo3.0及以上版本可以打开,方便大家取用修改。这开源基本是一步到位了。
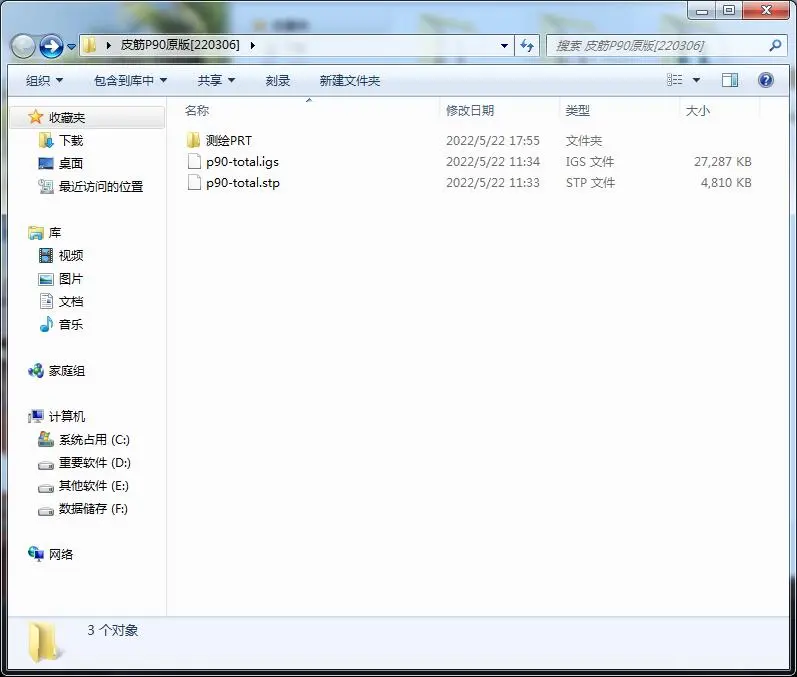
链接:https://pan.baidu.com/s/1pX0ZWEYYDiCFwxrYGc-_Ug
提取码:pvdc
如果你用的三维建模软件不是Creo,那可以导入STP或IGS,这虽说没有建模步骤,但也完整保留零件特征,曲面非常平滑。
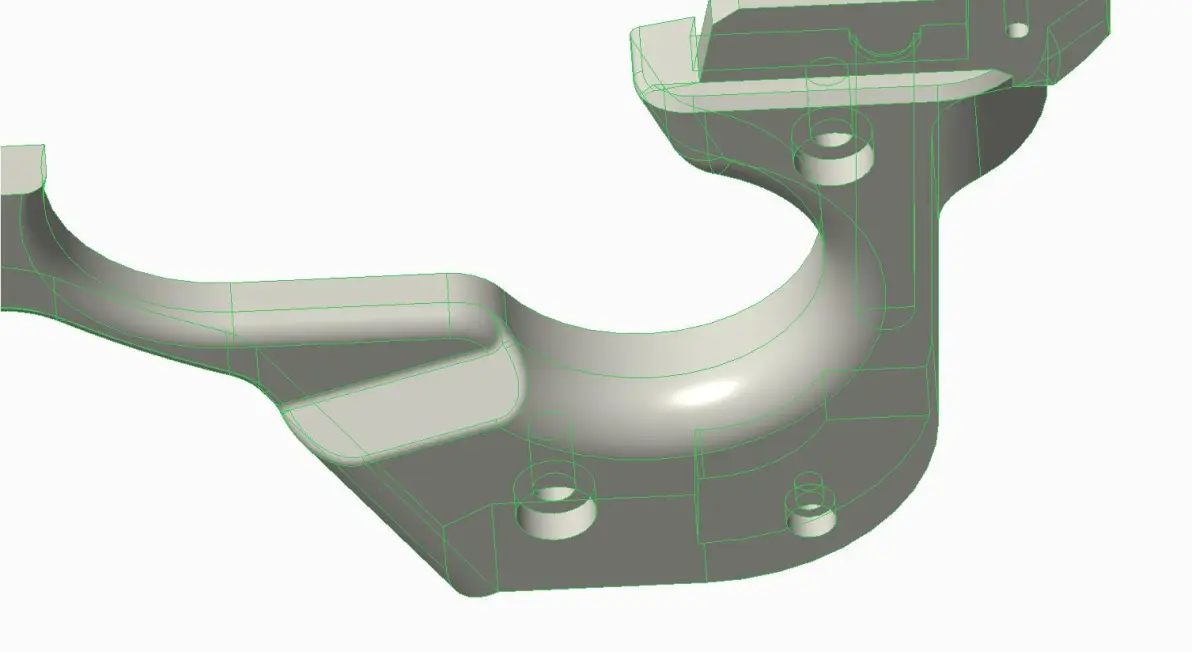
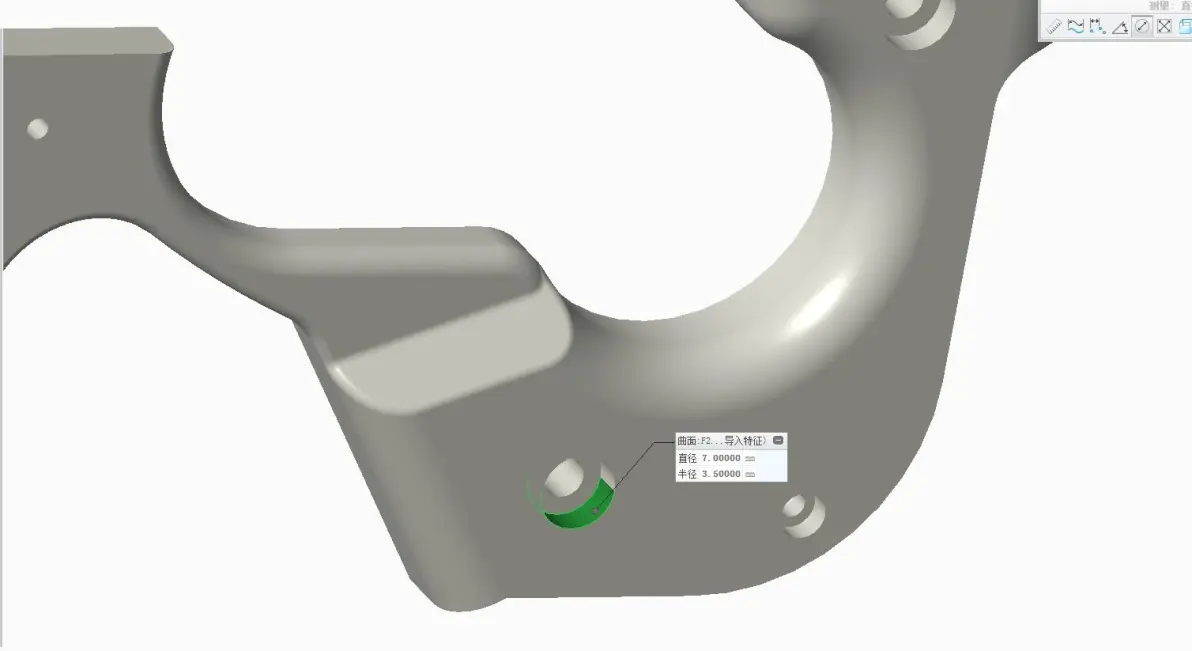
STP内测量曲面和孔位都能直接捕捉,也就比对角点啥的土办法准确很多。简单的修改也能做。
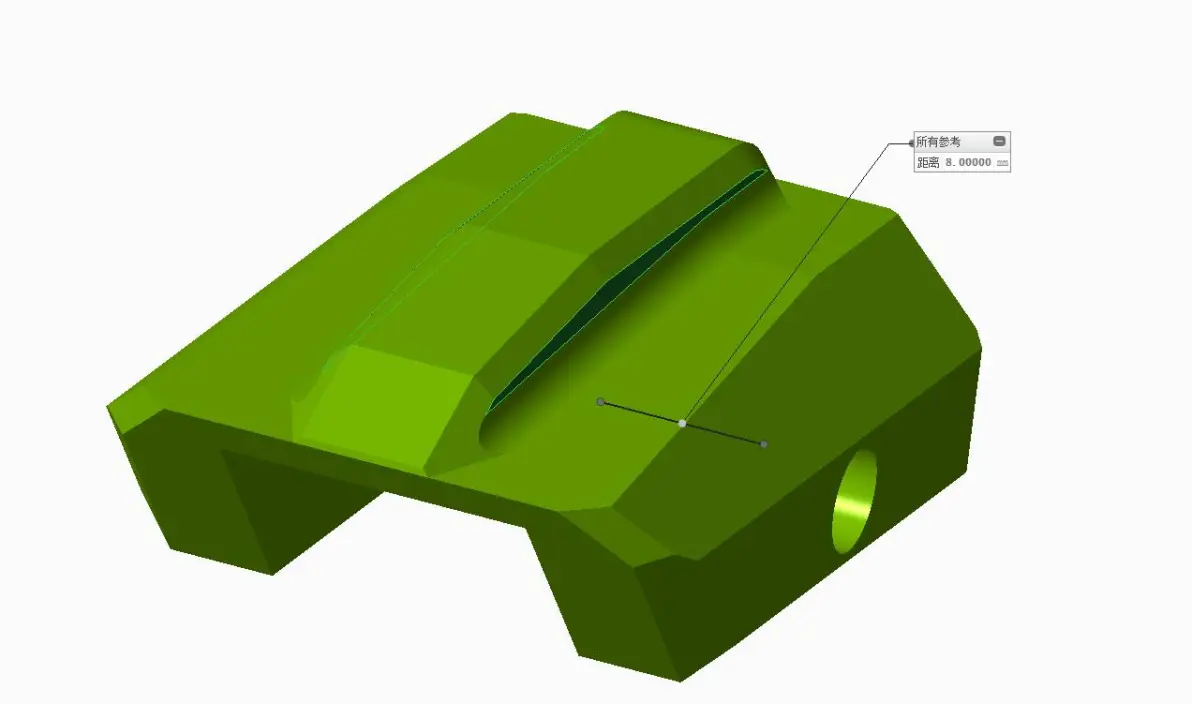
当然,如果就打印个原版玩玩,我飞那么大力干嘛?接下来的魔改才是有意思的地方。先把准心加厚,这位置需要配合转子撑开皮筋,让钩杆有足够空间顺畅运动。
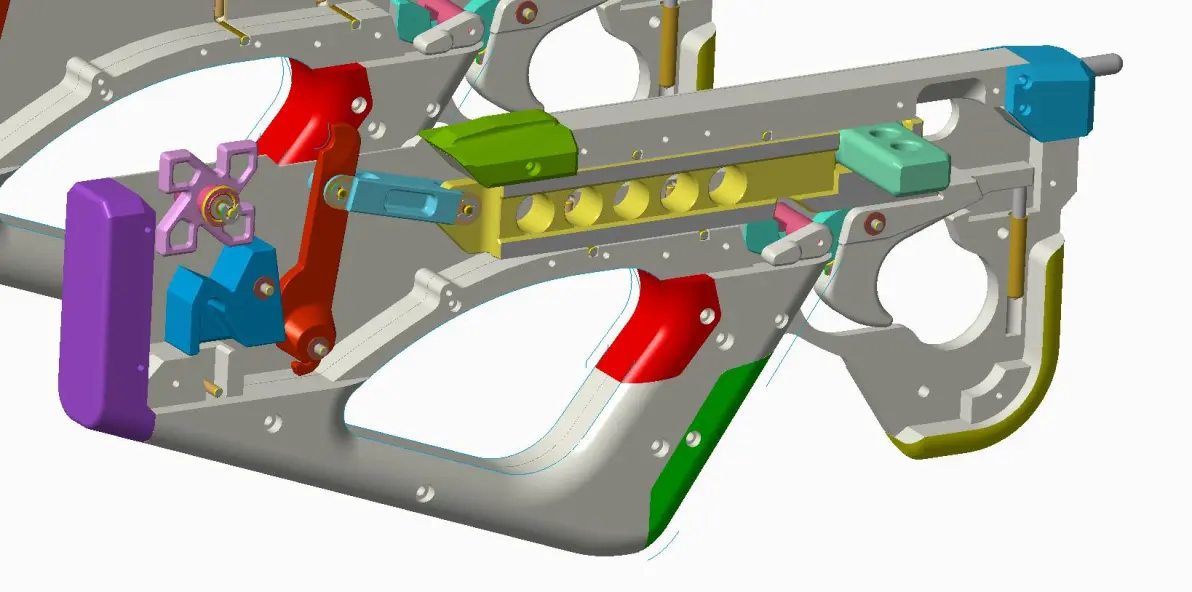
内部运动件肯定是各种加细节,我是不考虑3D打印工艺的,按朋友的说法这些件都不好打印......先设计,看实际打印效果再考虑要不要优化。
然后配合选用轴套轴承,除了释放块其他零件结构全部动过,但杆长,轴位保持原样。
原版的杆件是用自攻螺丝相互连接?还是用胶粘销子.....感觉不够稳定可靠,而且这位置动作非常迅速,随时受冲击,受力偏斜我是不接受的。看 Fuxiaorun 的标准件表格也没出现平头销或卡簧或铆钉......重点改。
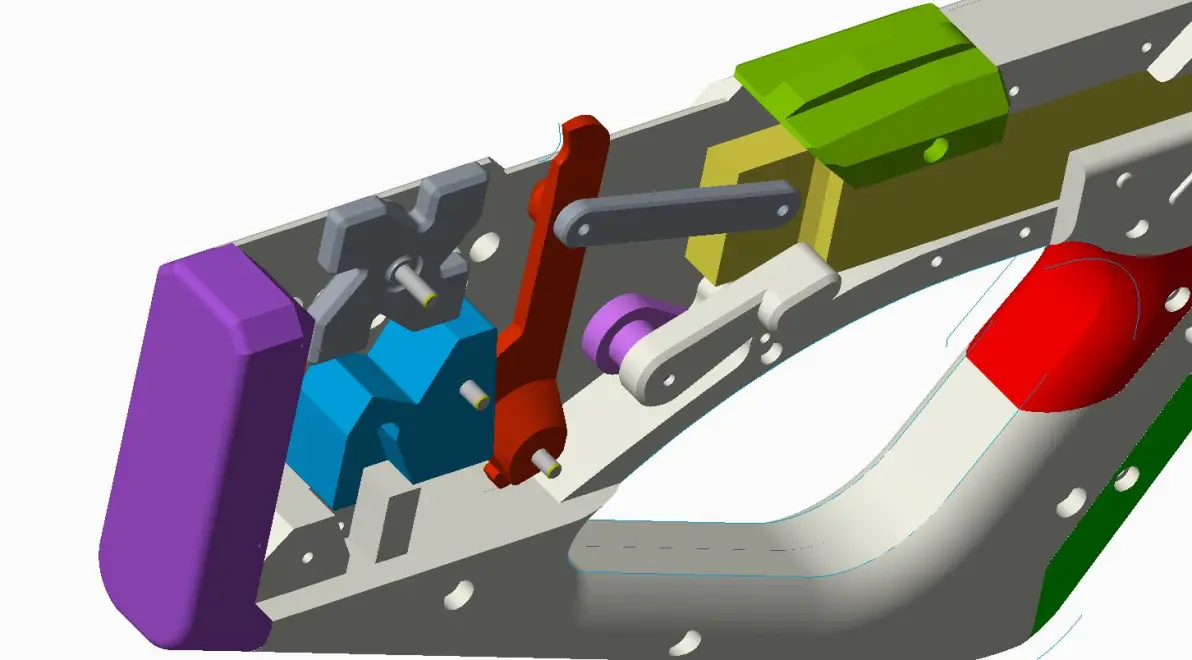
修改完就这样,连杆做成对称的,轴套用上,开槽销轴配卡簧,几乎对称的设计受力平衡,卡簧锁紧,不担心高速运动甩脱,也方便拆解维修。
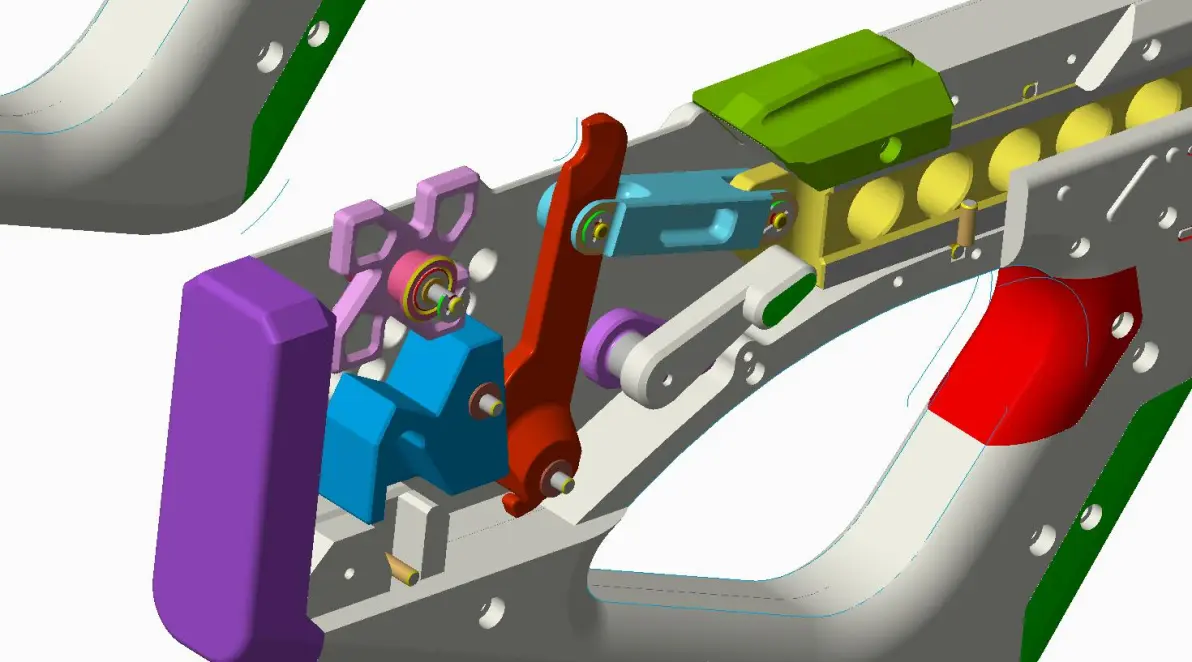
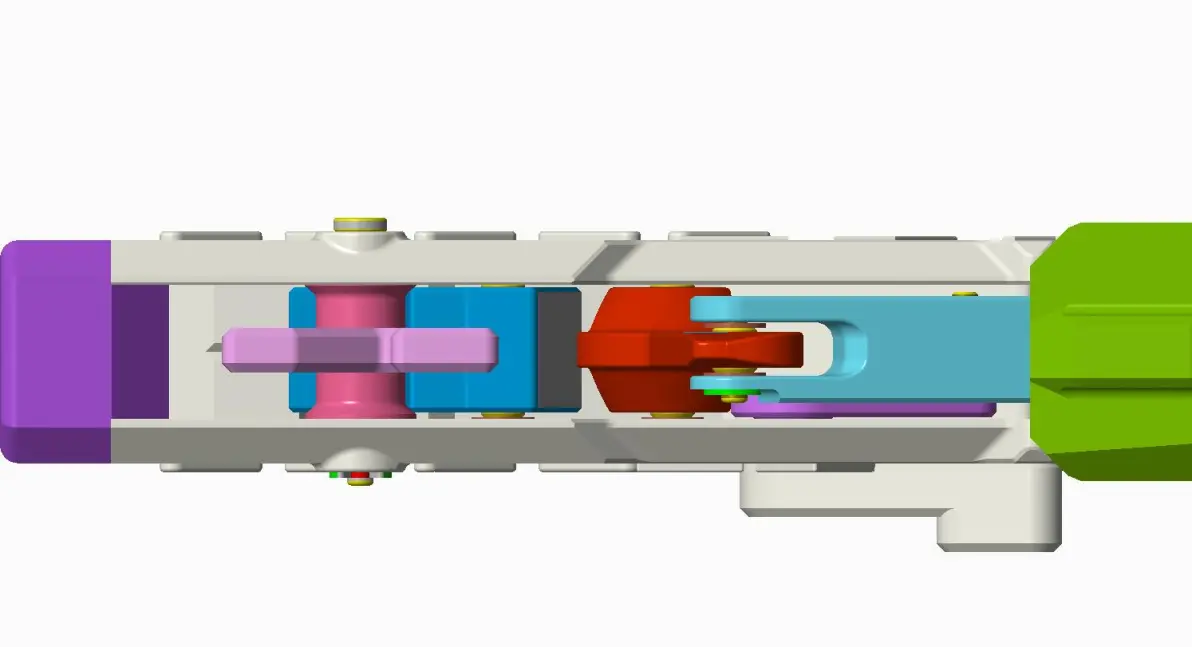
一两根皮筋或许没啥力气,但装个十几二十根力就很大,担心原版外壳强度不够,力大了直接崩飞整个转子,就把转子轴做成穿透,也是用卡簧卡住。
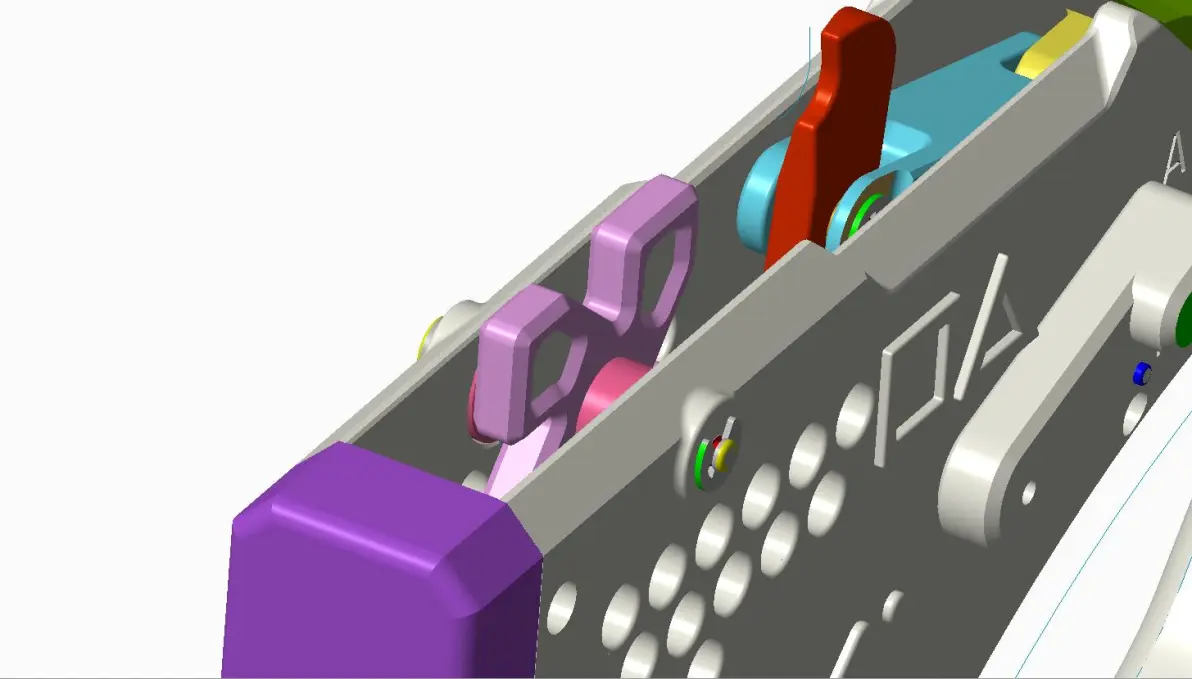
转子两端埋入枪壳,防止皮筋意外搅入缝隙导致“卡弹”
原版的复进滑块没做任何镂空处理,朋友跟我说3D打印件其实有个填充率设置,这样一个件看起来很憨,但打印完成里面基本是空的,重量轻得很.....好吧,重量轻是一方面,整个面的和外壳摩擦,塑料对塑料,阻力和耐用度感觉都不太行。
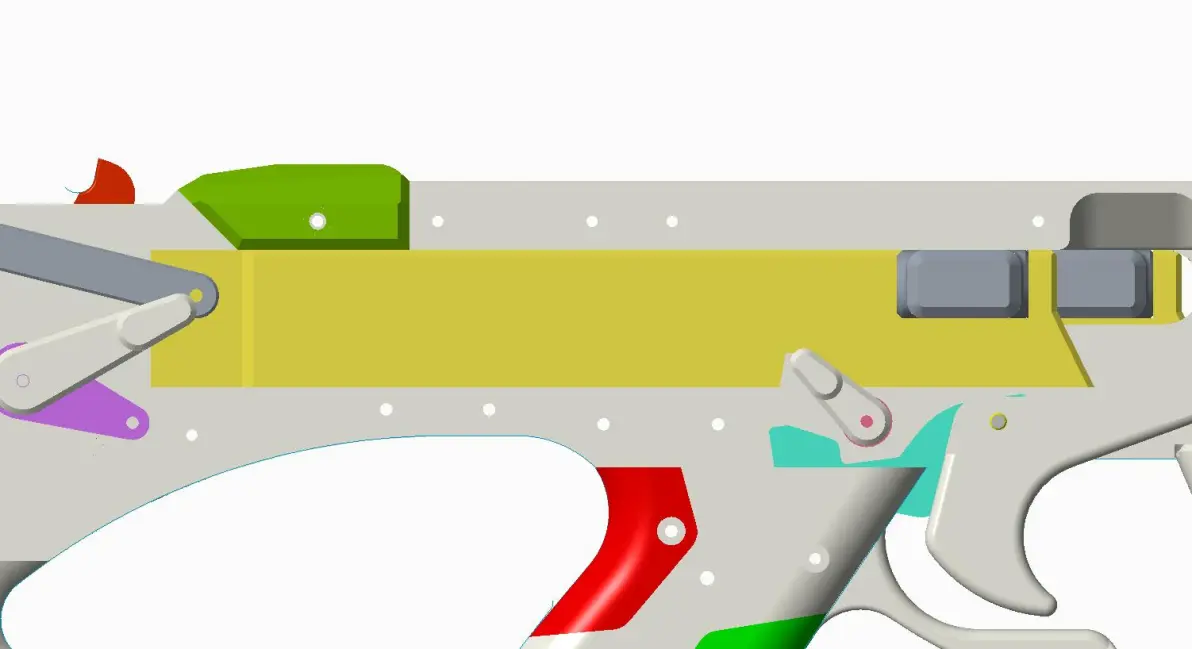
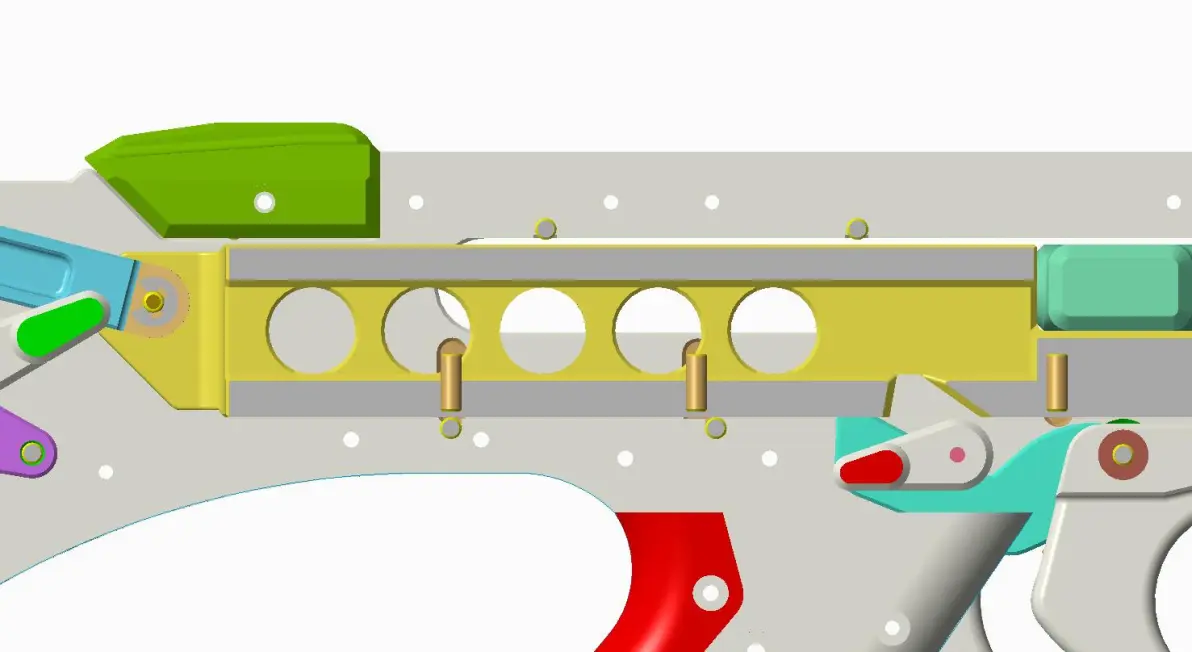
直接被我加了不少镂空眼,这样看起来就很爽。然后修出导轨面,正对导轨面的位置设计装11颗3mm不锈钢销子,销子和滑块是线接触。塑料摩擦不锈钢阻力非常小,也足够耐用。
外壳再各种加细节加镂空。
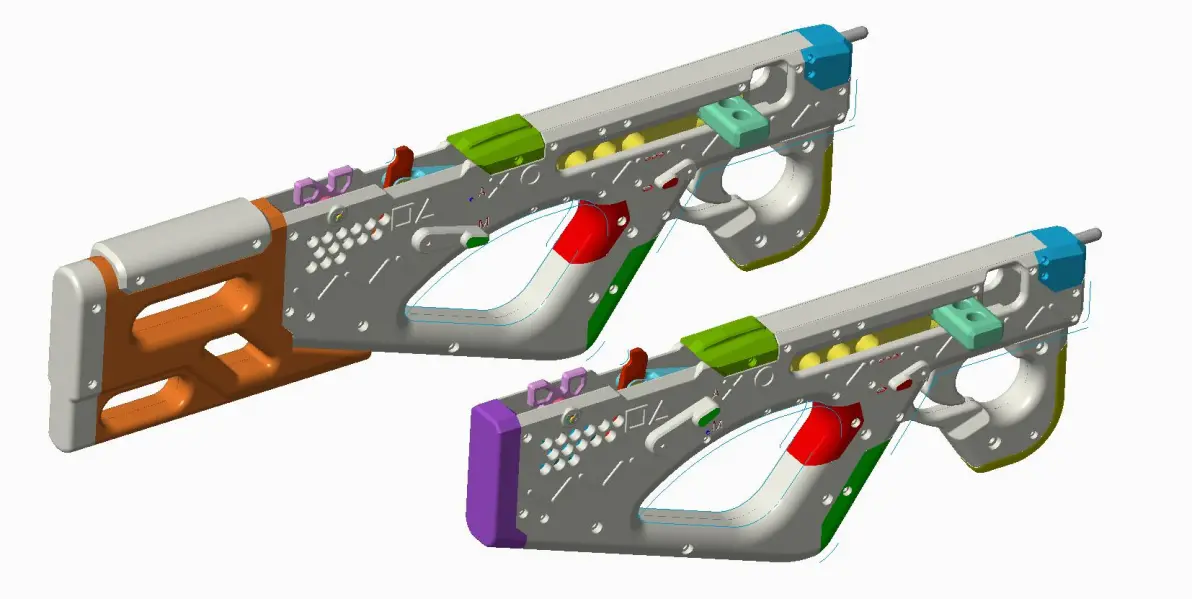
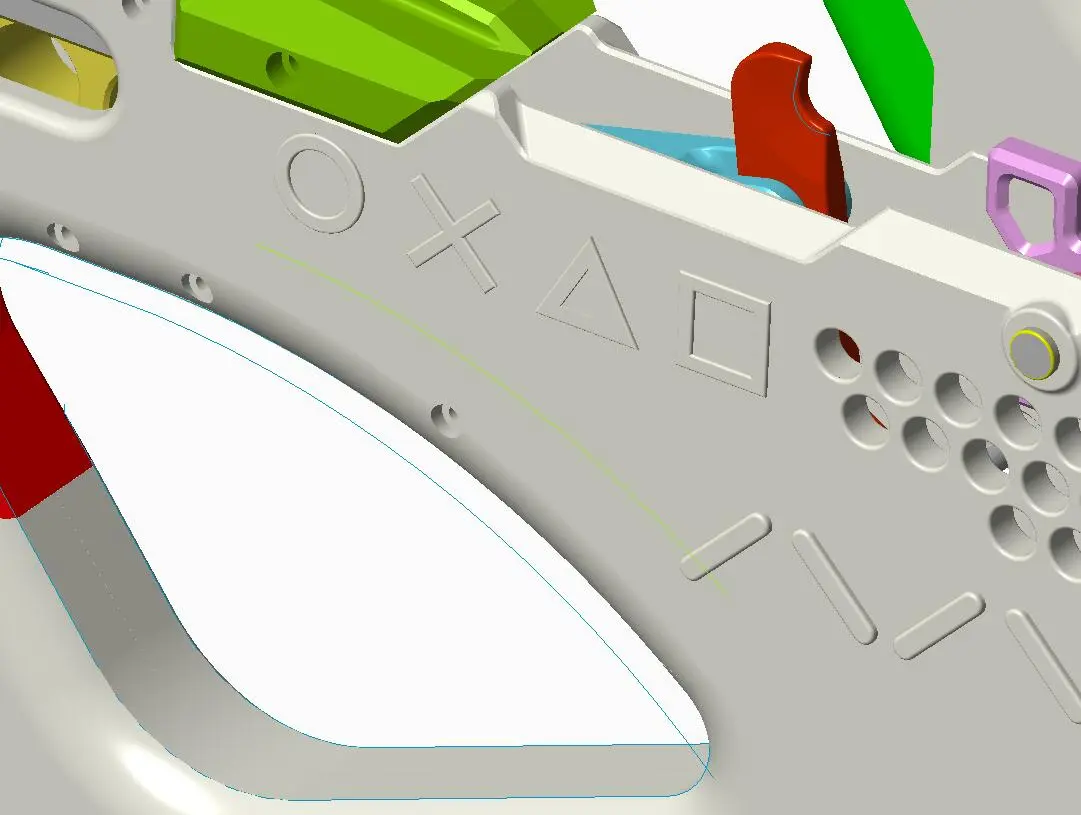
作为一个PS玩家,突然就想到给外壳加套圈叉三方。以后谁要是玩彩色3D打印机把这位置打出4种颜色就厉害了。
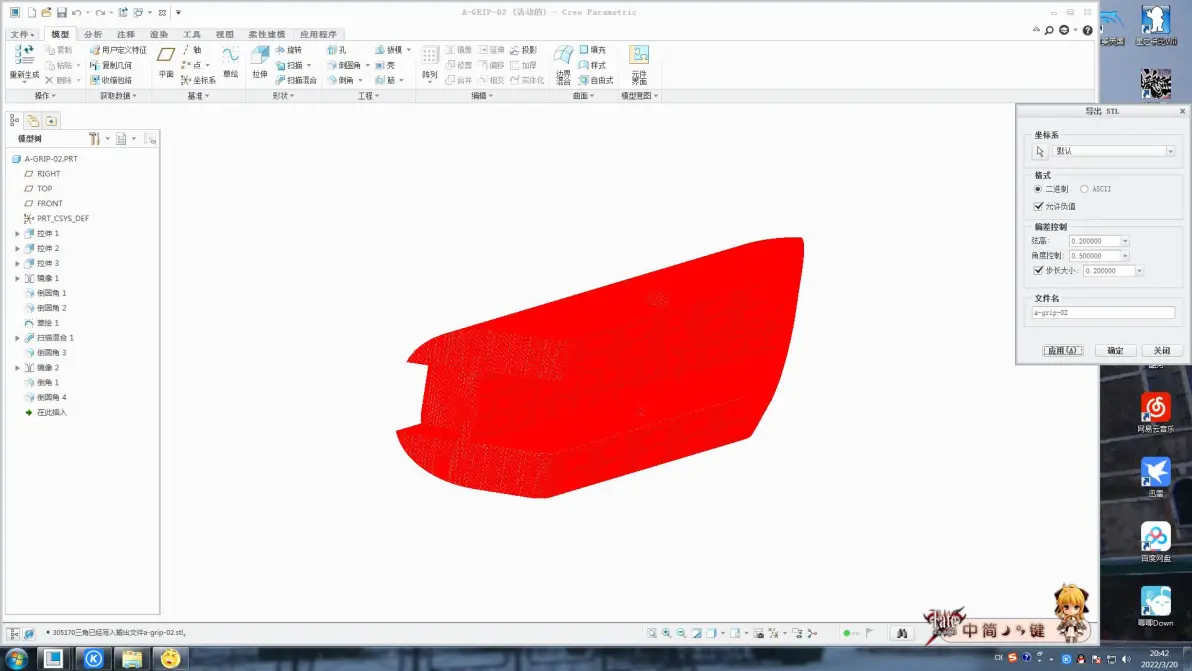
导出STL文件才能给3D打印机用,然后就各种调小步距步进角,整个零件划分完网格密密麻麻全红一片。
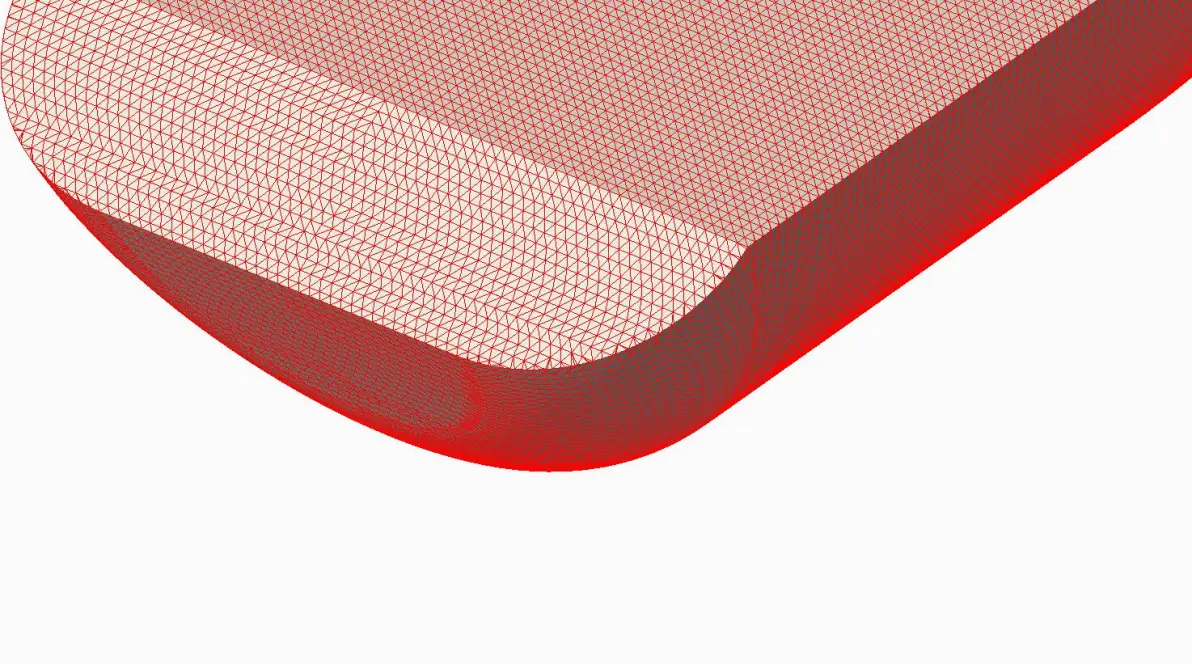
放大看曲线位置非常平滑,打印出来的零件就不会在曲面处看起来一片一片的折线。
准备发送给朋友的压缩包直接是五十多兆,容量比原文件大几倍。
模型交给朋友打印,标准件就能买起来。说实话,除非你跟螺丝店老板很熟,不然就买个一两颗螺丝,人家没工夫帮你去找......原版列表的标准件实在是用的杂,桌上这些去掉我新加的都还有不少种,先装配看看,之后精简优化。
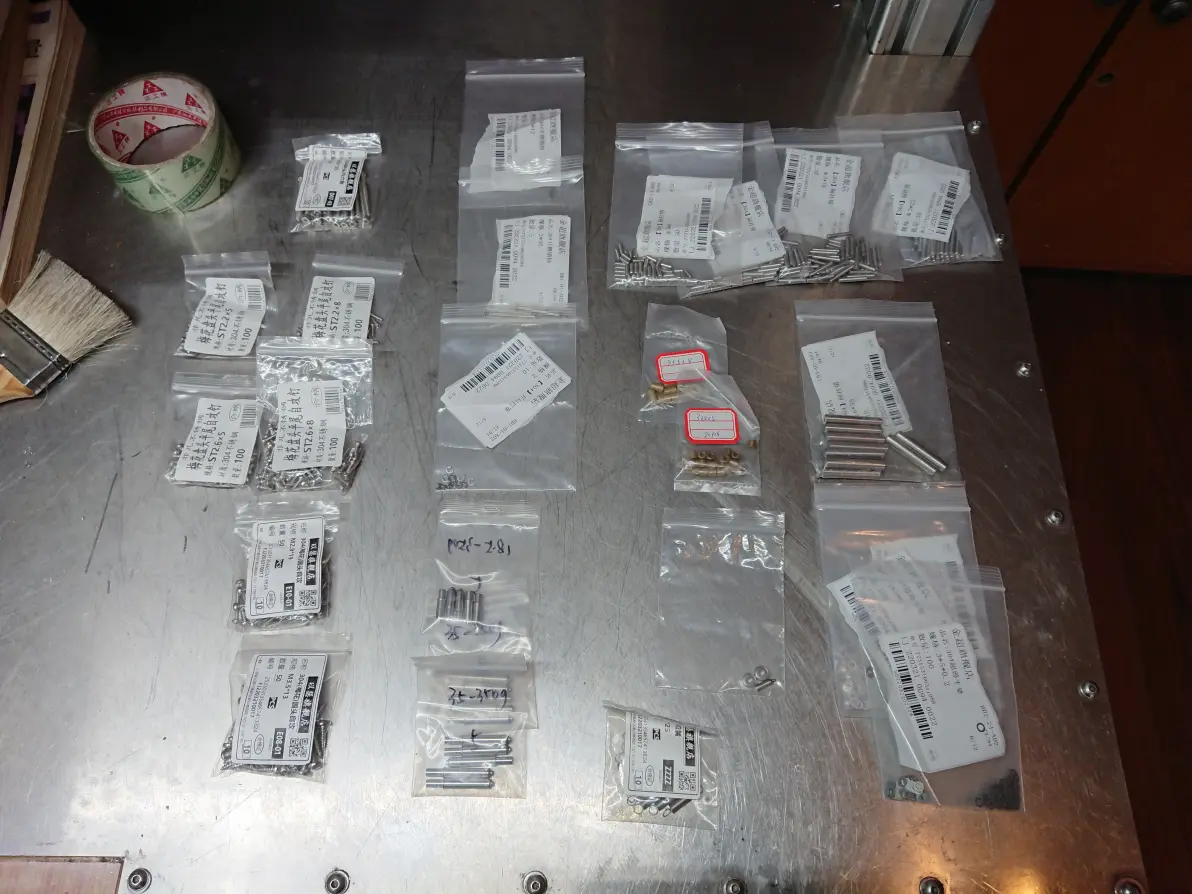
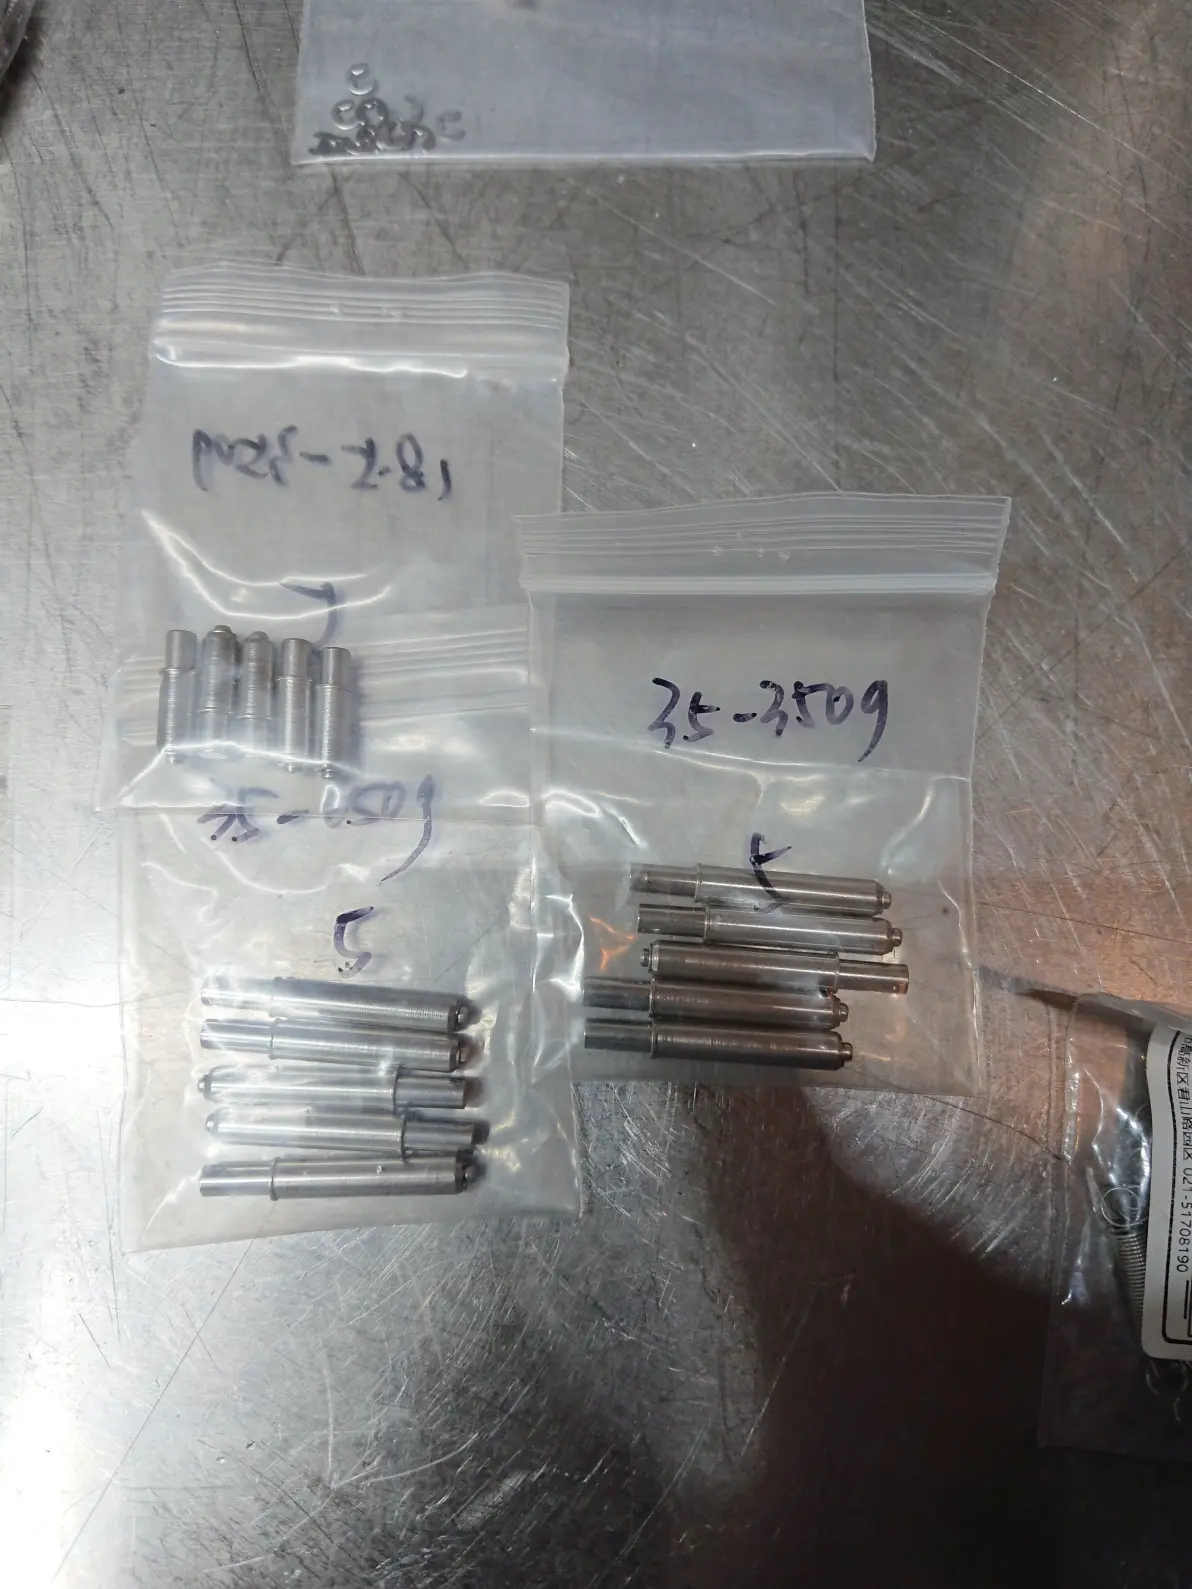
这次最特殊的标准件是这款弹簧顶针,店家描述是PCB夹具用的。做工不错价格便宜。35mm总长行程9mm主体外径5mm这款有350g弹力的,顺带买回来,这样有效减小按压扳机所需力,手感更轻巧。
平头销算是这次的重要改进,转子和连杆会用到。
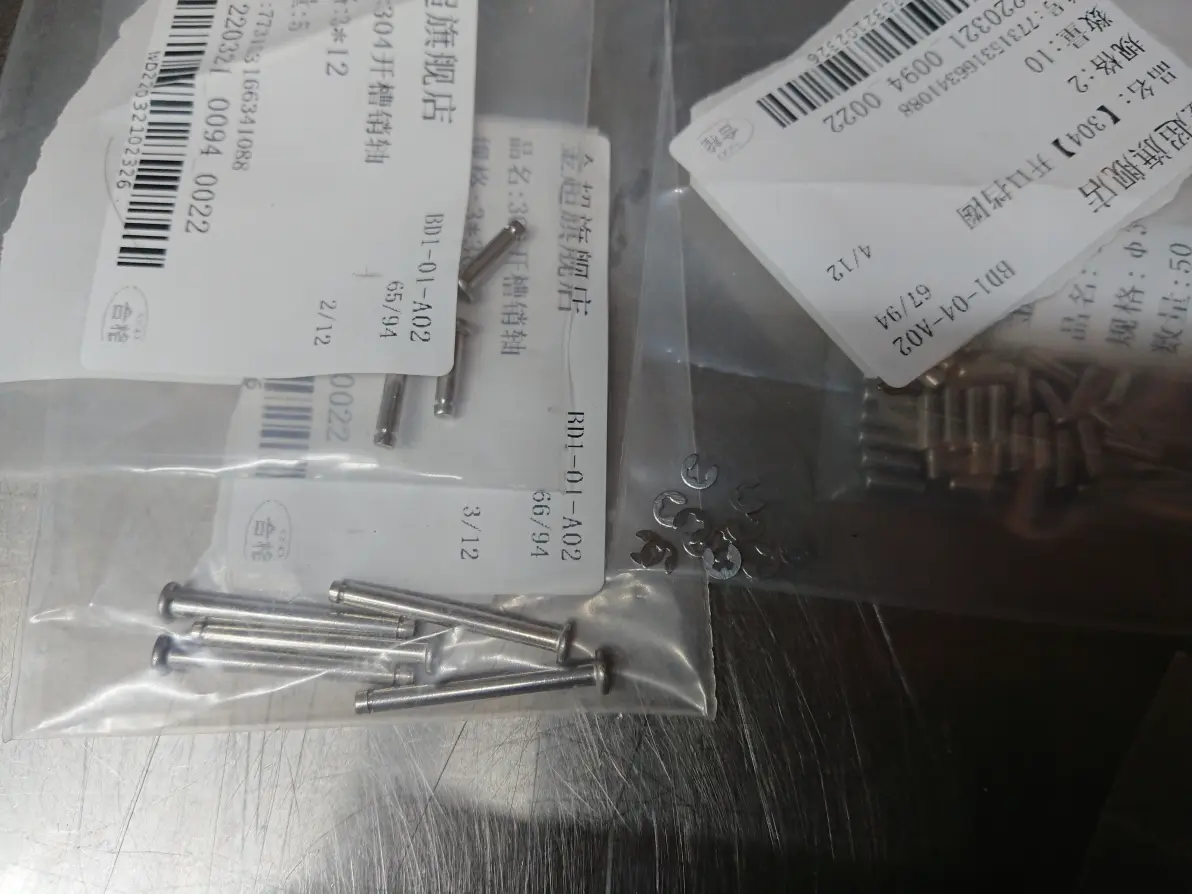
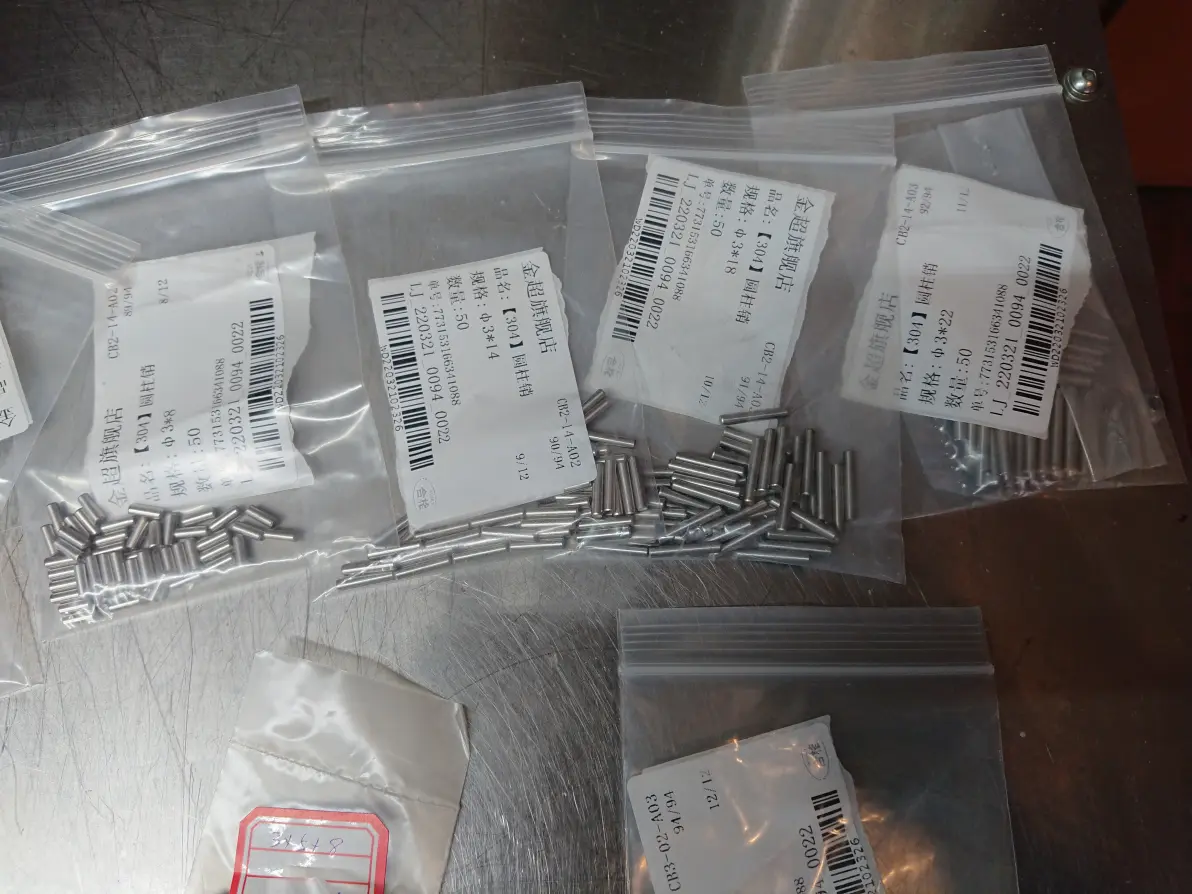
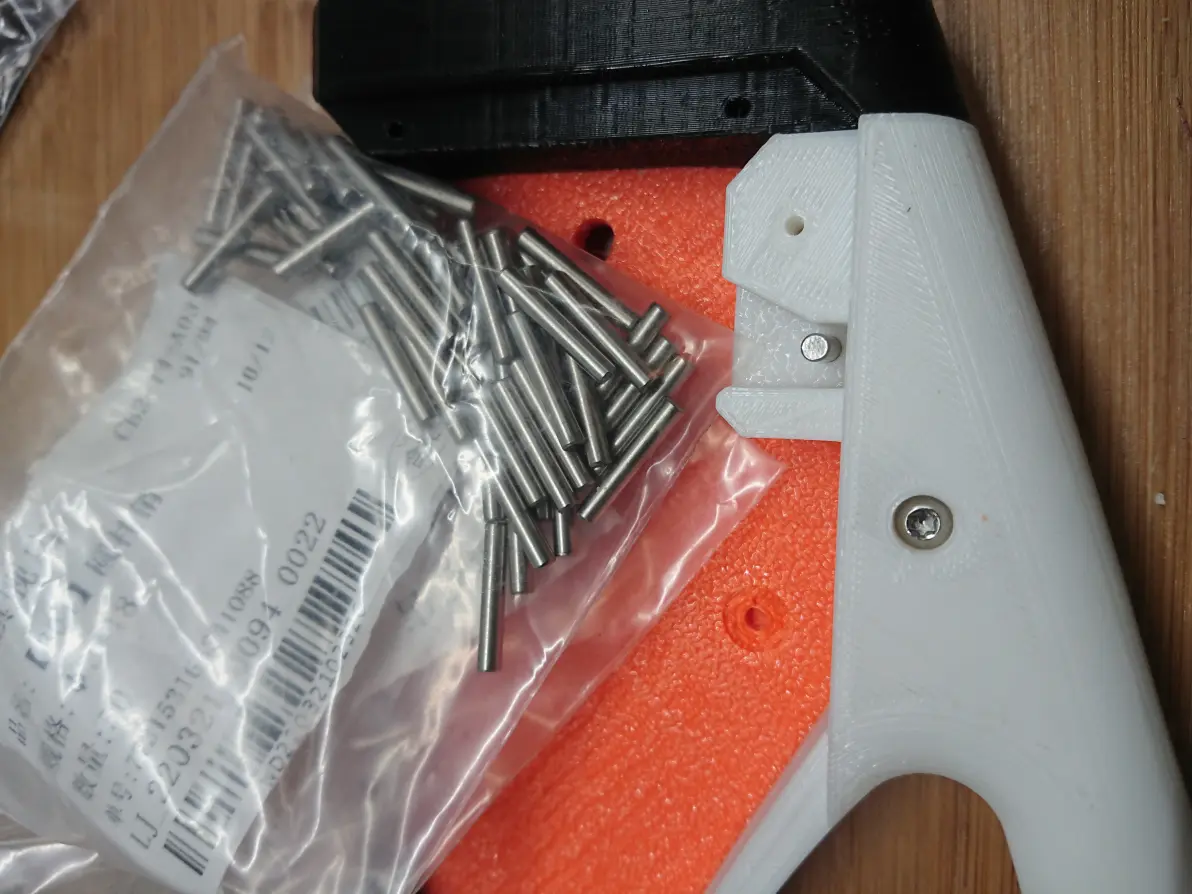
3mm圆柱销一下用了4种规格
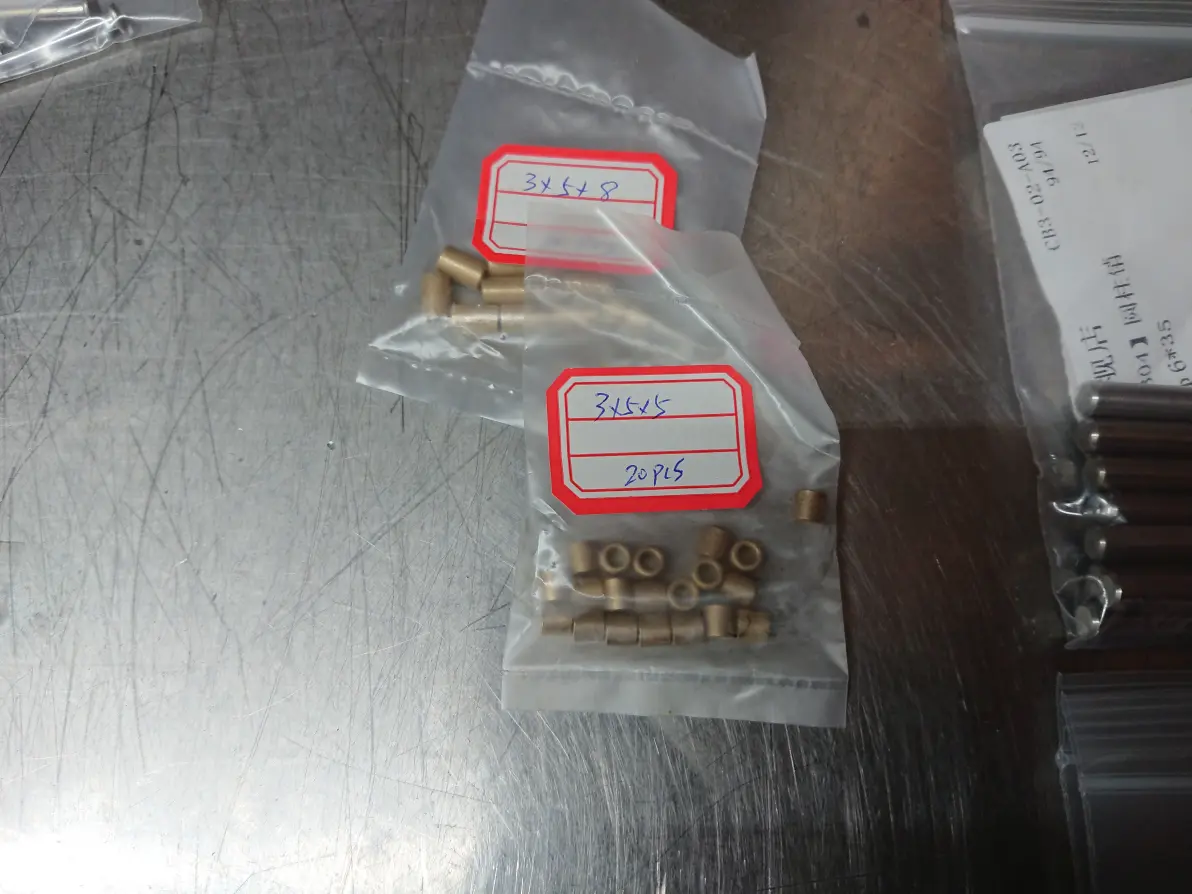
铜套用2款,转子中间需要一颗3*5*8的,其他位置都用3*5*5
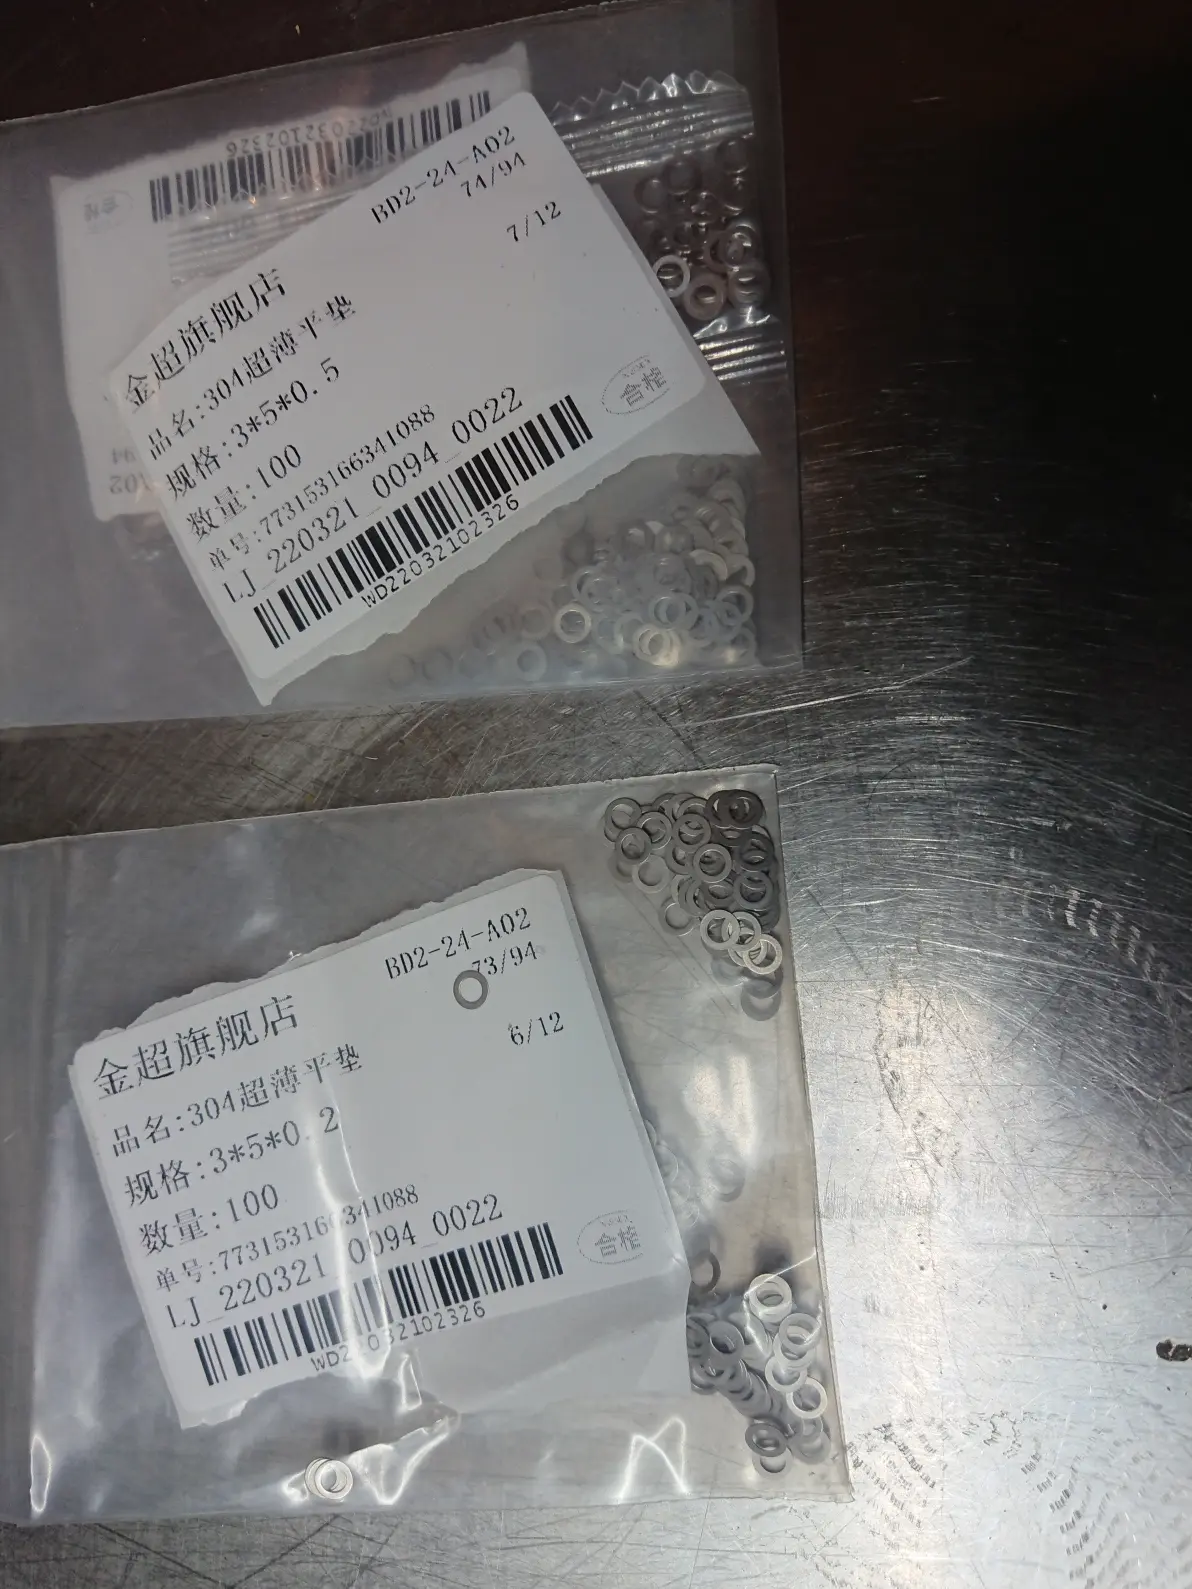
轴承用的精密平垫也买点,这次会用到两颗滚珠轴承,装配时需要垫起来不摩擦外壳,但又不能垫太紧转动不顺畅。
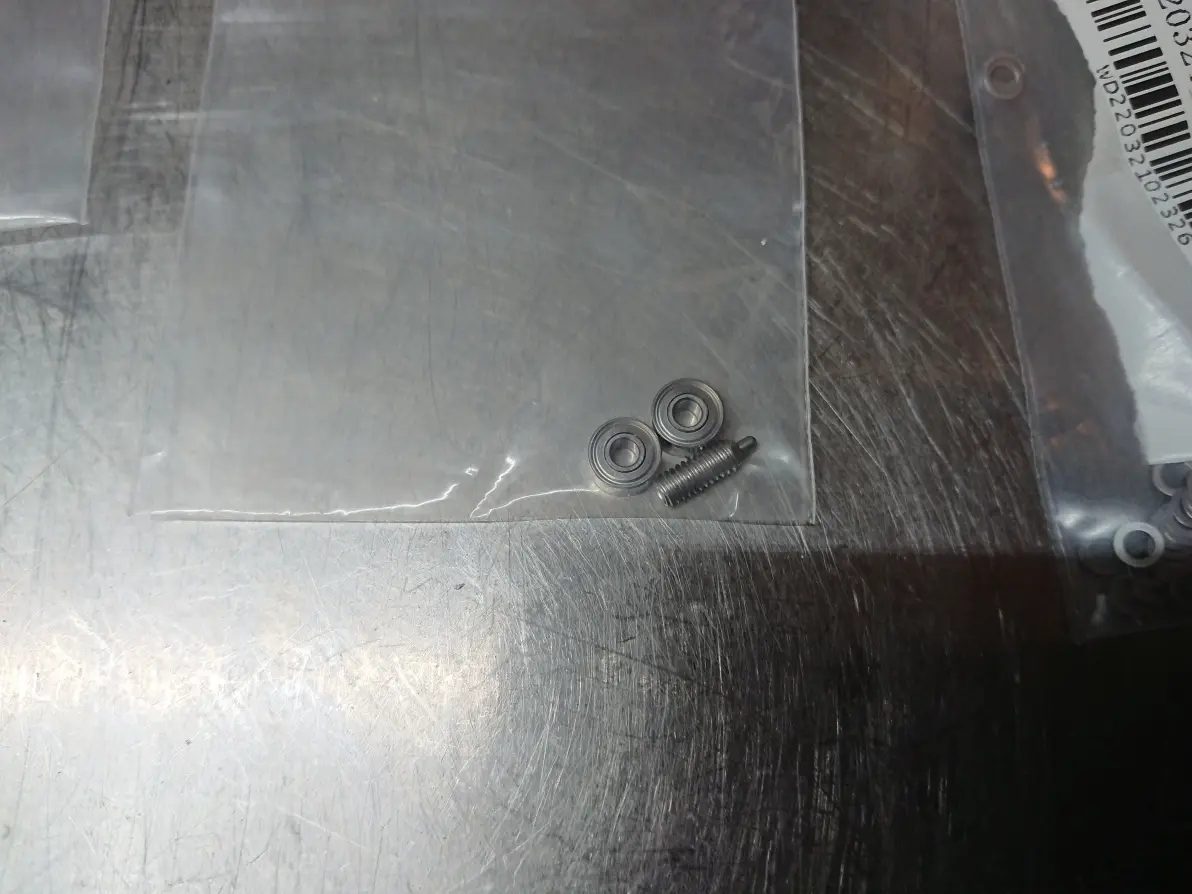
这次转子用到的两颗693ZZ轴承,买的日本NMB,内径3mm外径8mm厚度4mm,电脑风扇很常用这规格,以前拆了不少放家里现在懒得拿出来。考虑转子轴不可能完美平行于皮筋拉力,倾斜一点受轴向力大了可能转的不顺畅,才设计的这两颗轴承。
柱塞弹簧伸缩销,柱头定位顶丝,M4*10*2*1.6规格。这货也不便宜,3.96元一粒。
之后去朋友家拿到的打印件,就用他折腾了一年的那台小树。
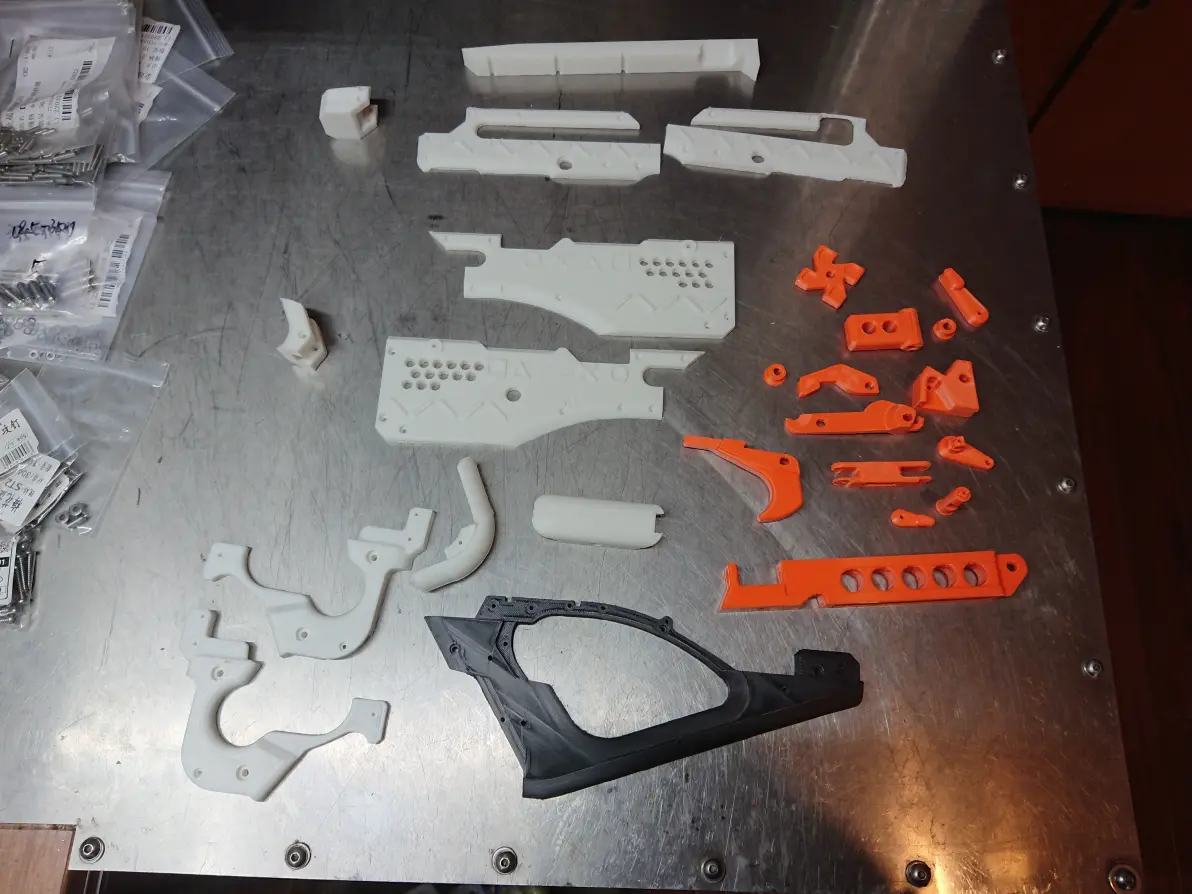
据他说打印时挤出完成还用喷嘴烫过一遍.....不过这些件的打印质量真心一般。
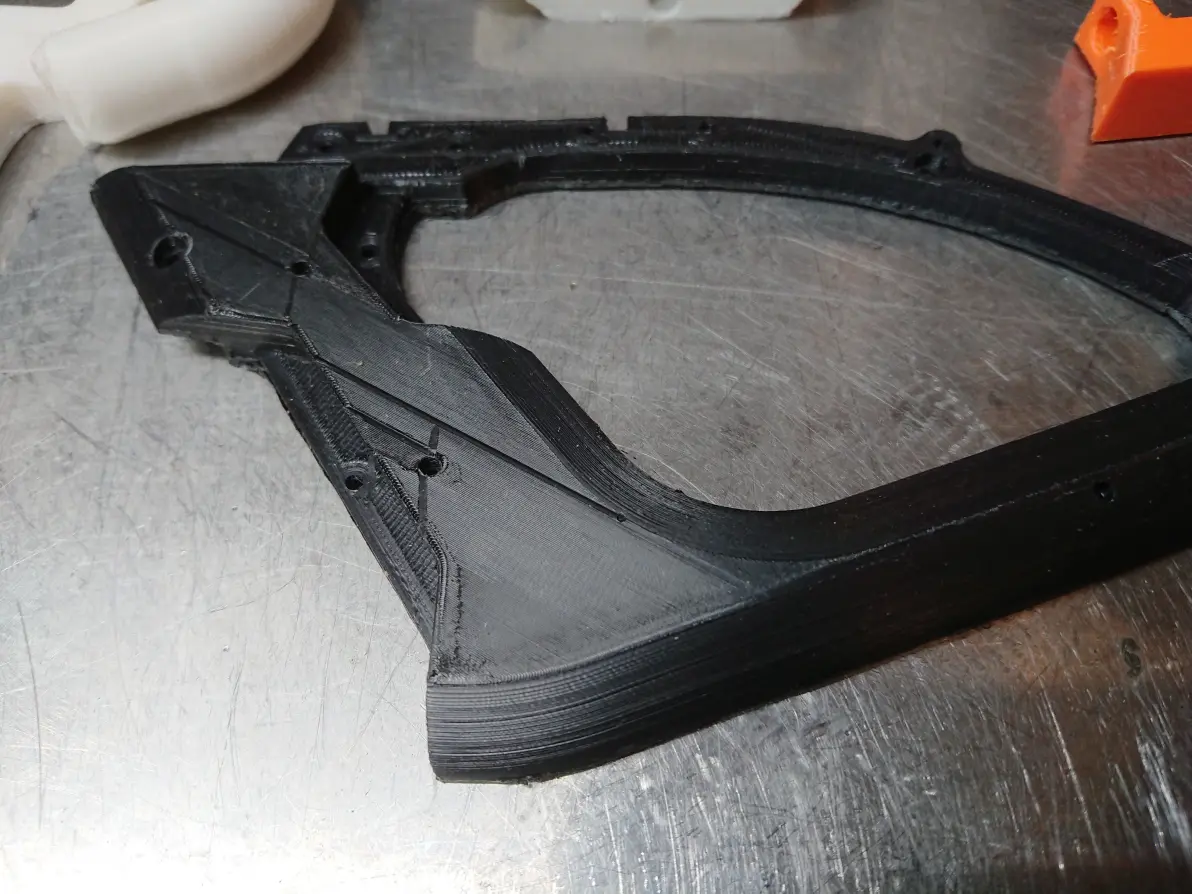
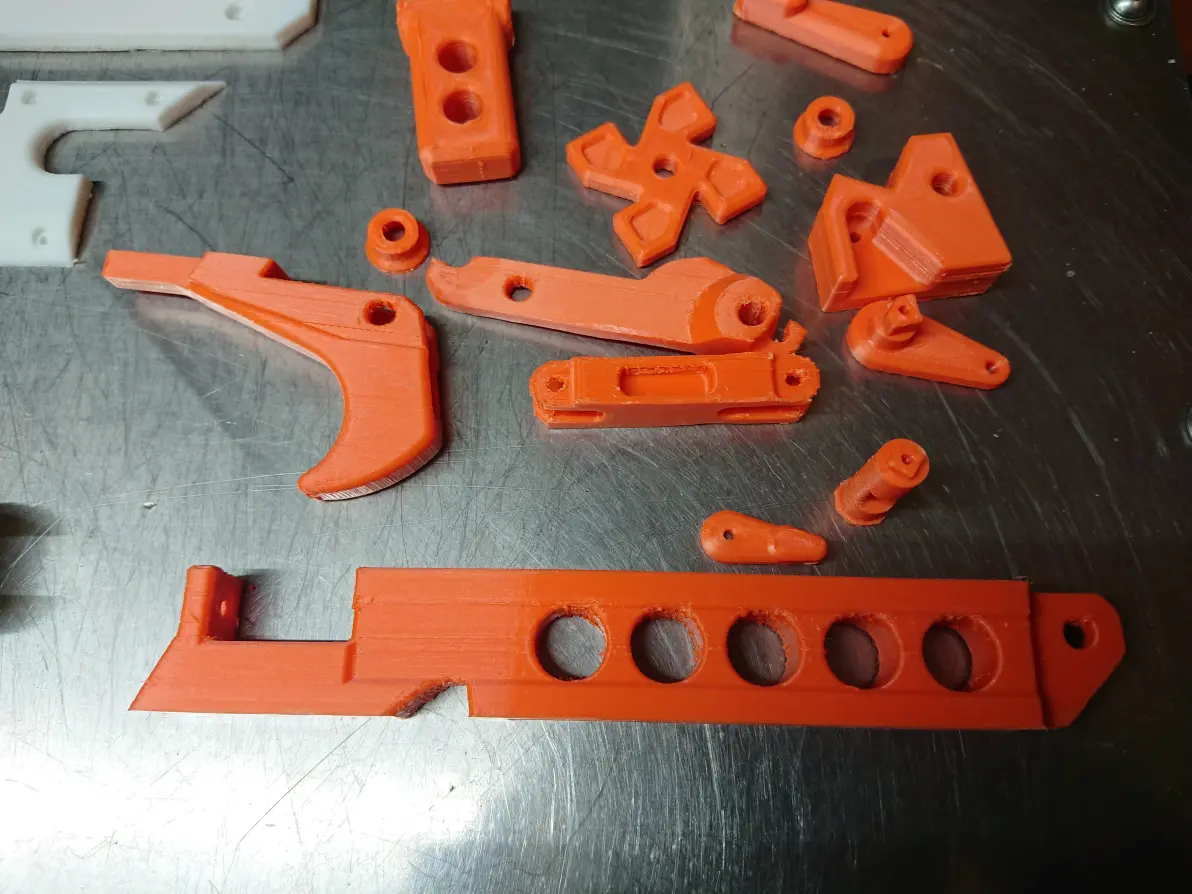
内部关键运动件,就没几个像样的,太毛糙,各种缺陷。
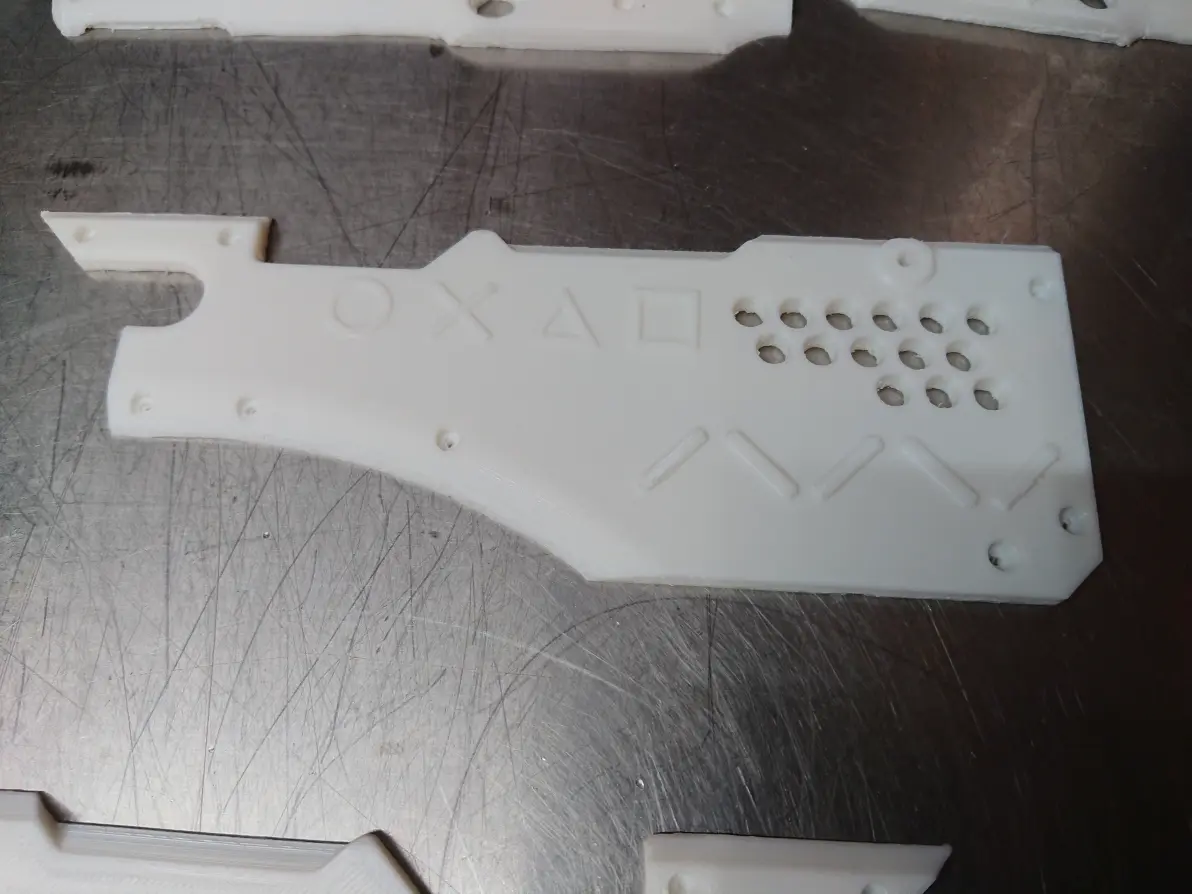
外壳也是看着很粗糙。总之是没啥装配欲望,先扔一边了。
当然,我朋友也对小树有些不满,干脆全新搞了台BLV.....虽说这机子精度调校和我想的还有很大差距,但打印质量已经比小树好不少。那就用它再打一套零件,正好试机子。
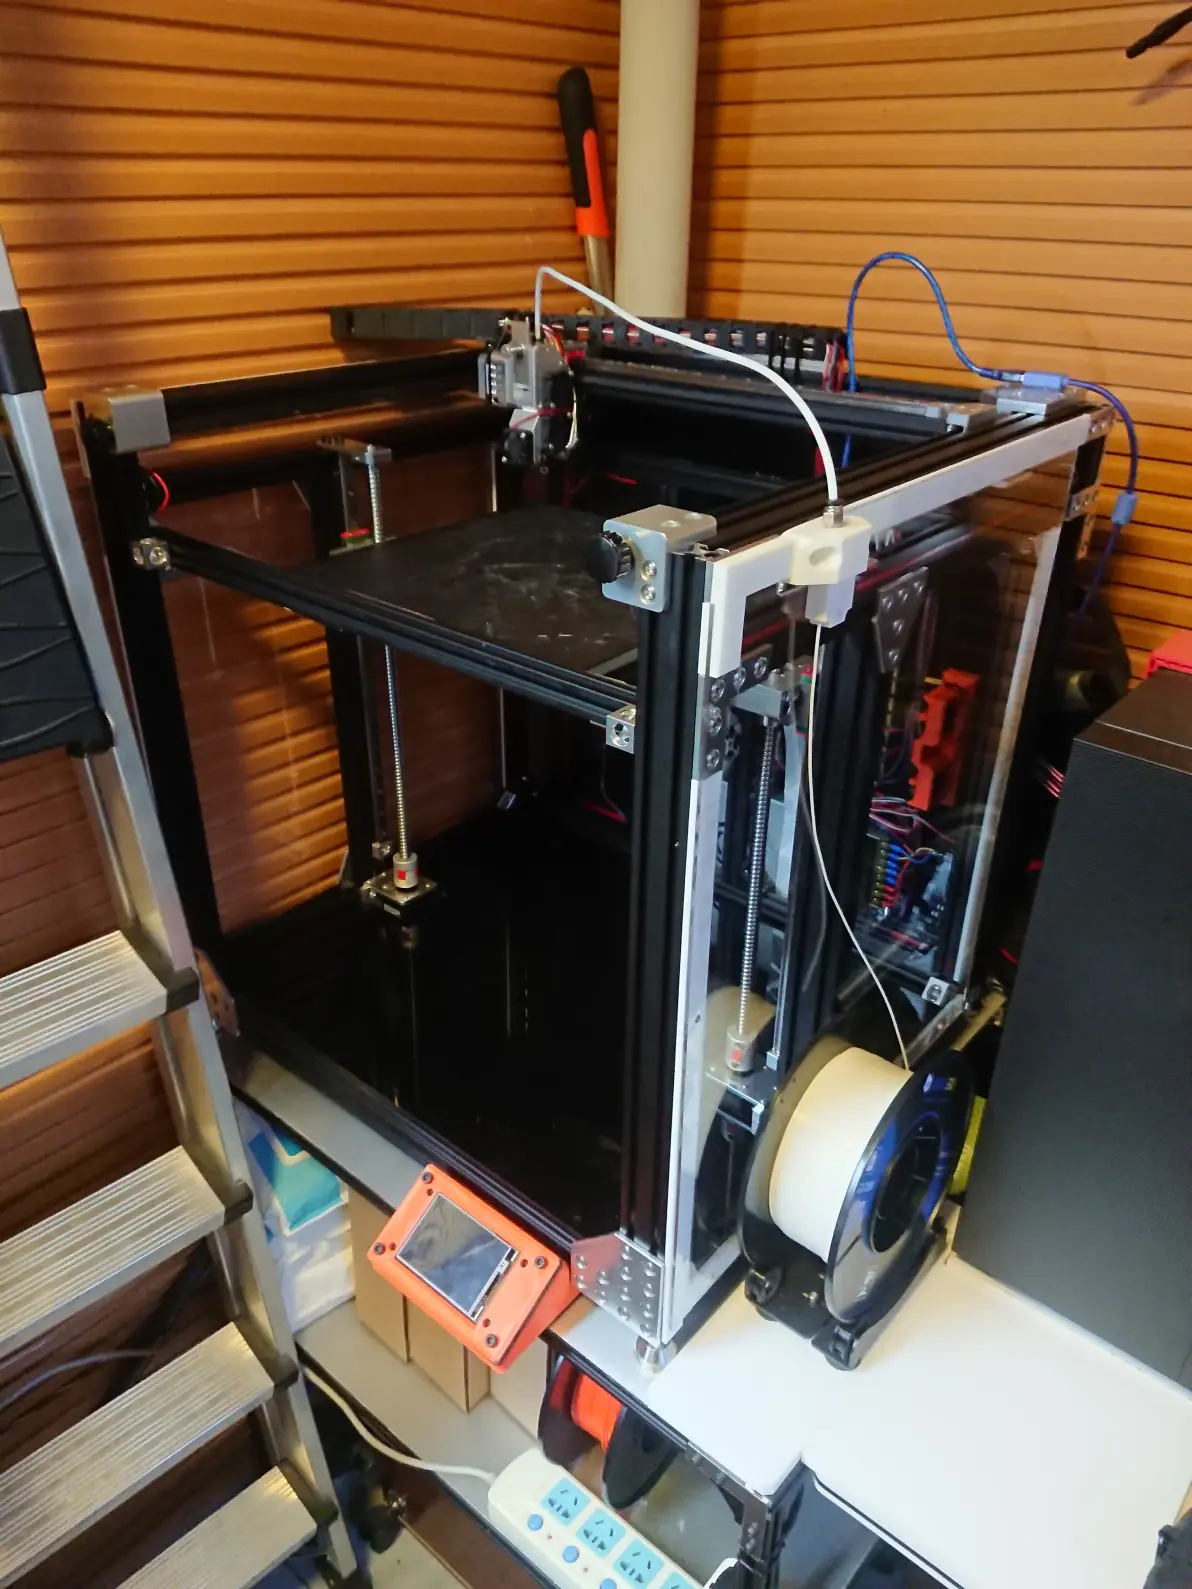
新机子确实OK,打印质量明显能比小树好,速度还很快。拿到这零件已经是4月23日。
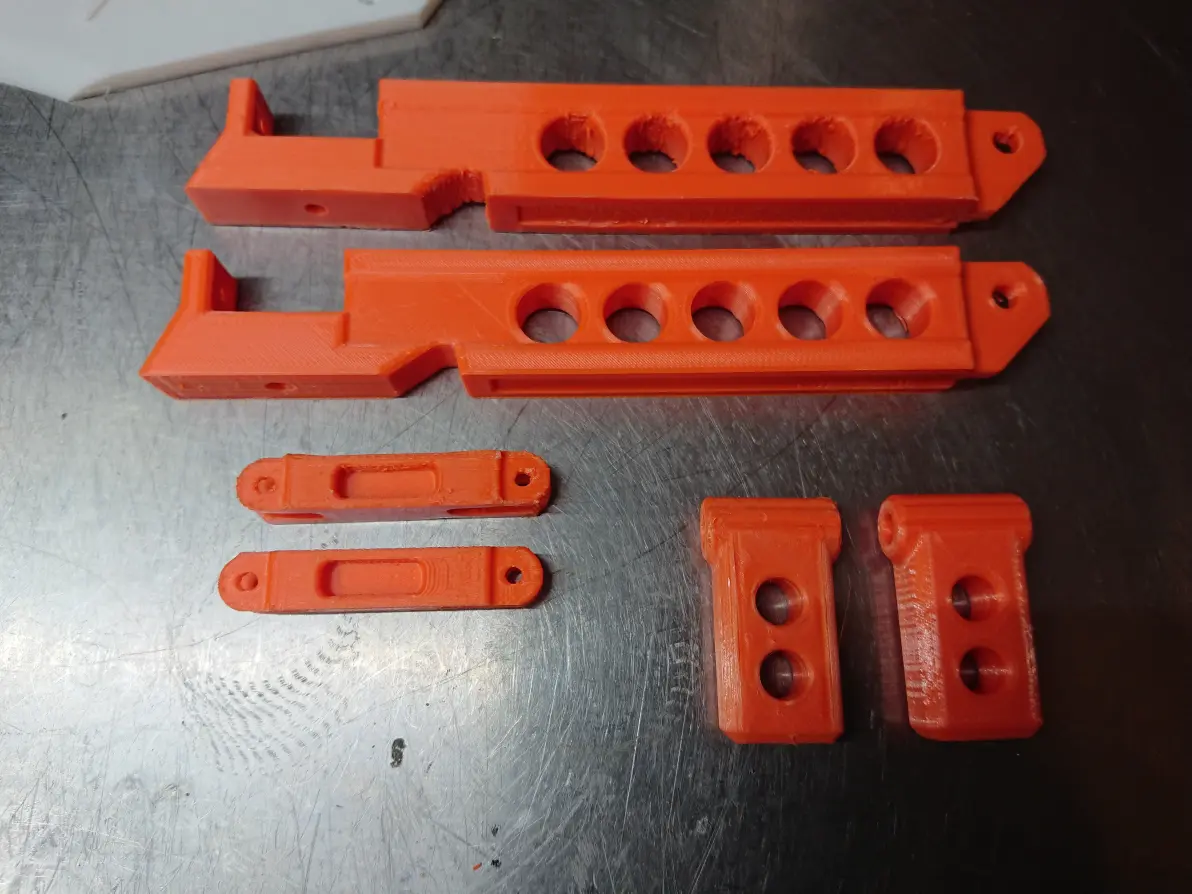
外壳也看着规矩多了,沉孔填充很好去除,这样装平垫就不容易受阻。
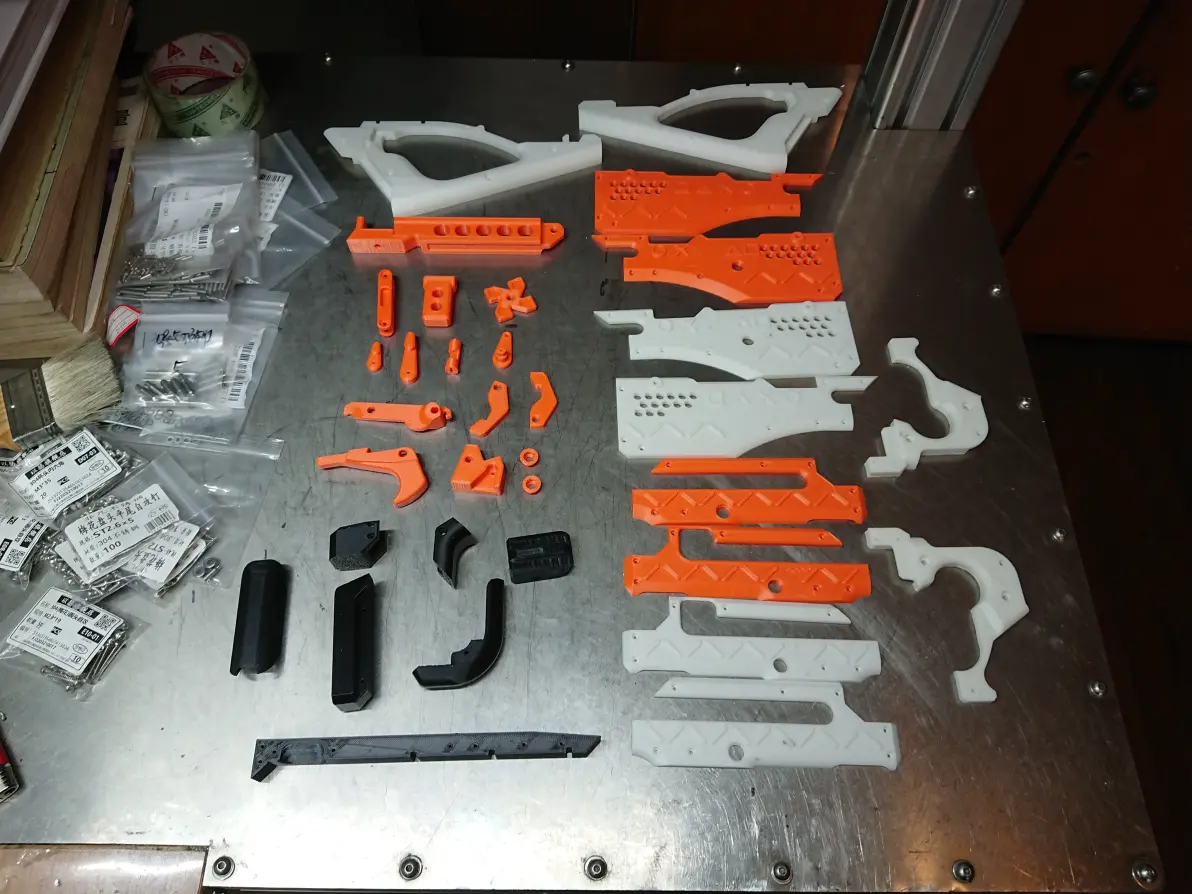
能用的零件挑出来合个影,准备装配。
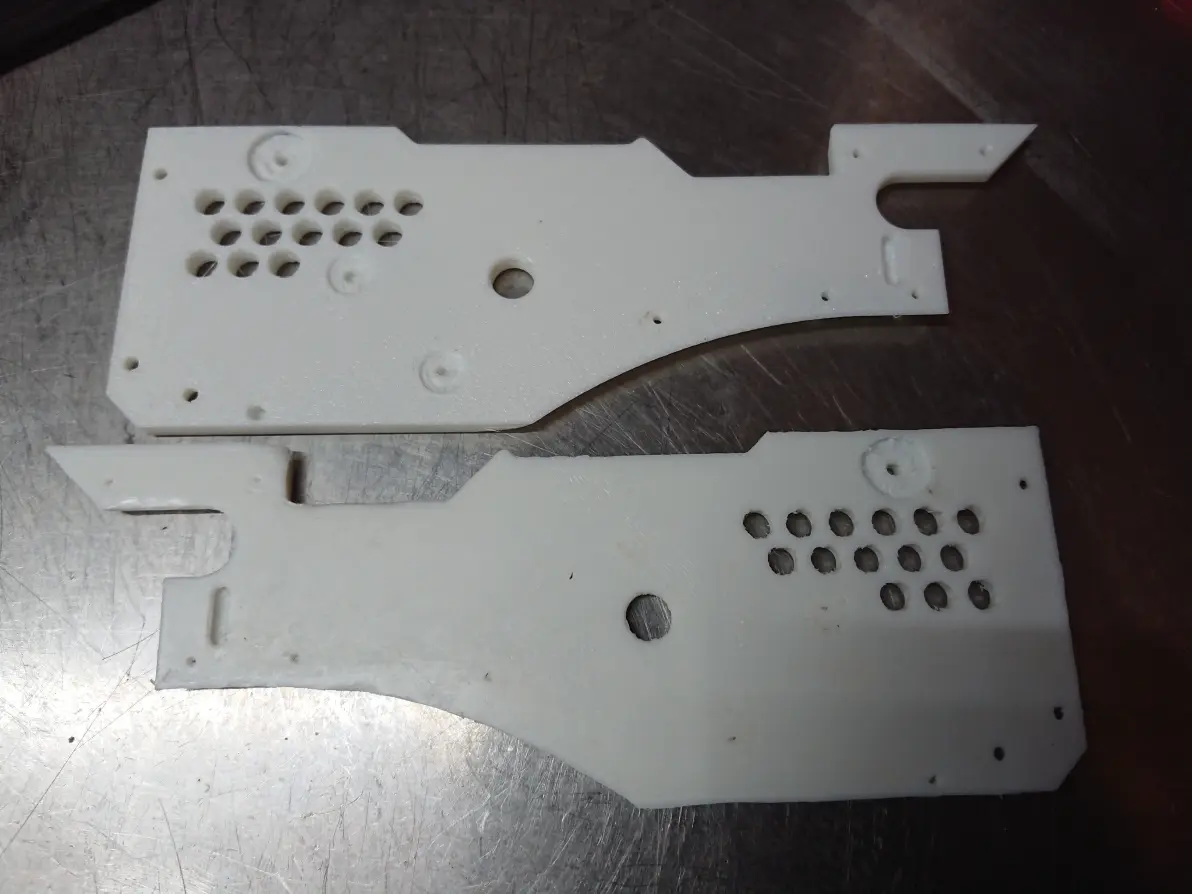
外壳朋友打印了两套,我选橘色的.....不过到这里我才发现个问题,这零件打印的和我设计的已经镜像过一道,上膛手柄在左手边。小树打出来的零件方向倒是没错.....不过这套东西还真不怕镜像。
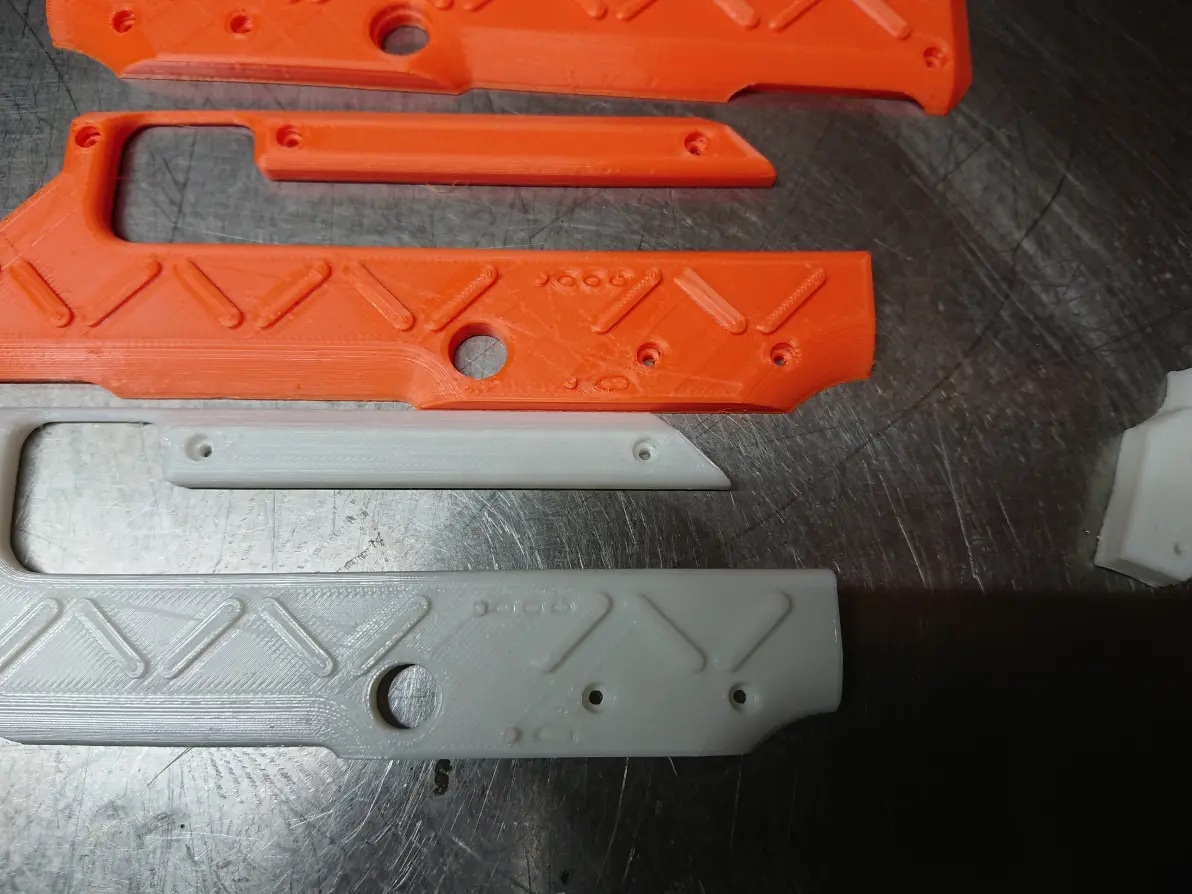
把手嵌入件的纹理就很有3D打印件的感觉。
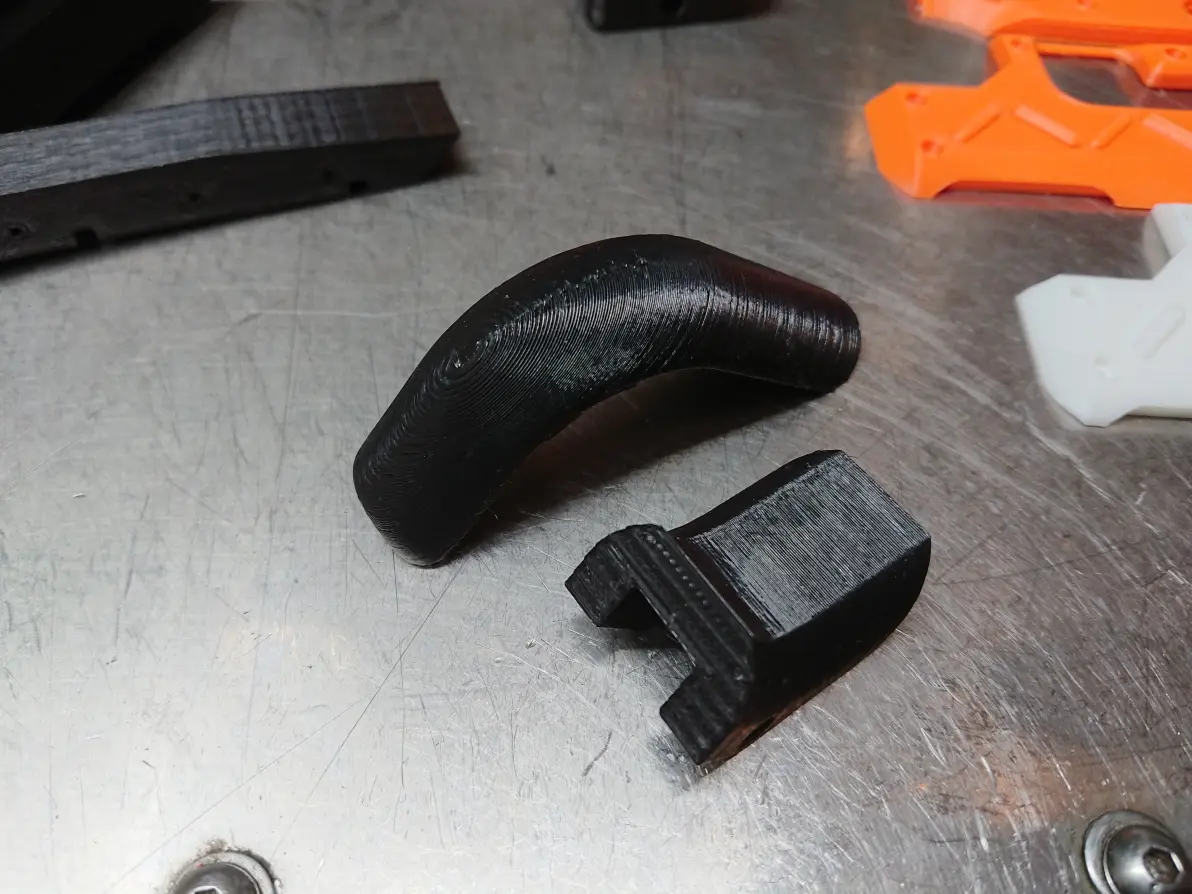
转子主体小树打印的其实更好,不知为何,照片上这个只能扔掉.....但肯定需要再加工才能装配。
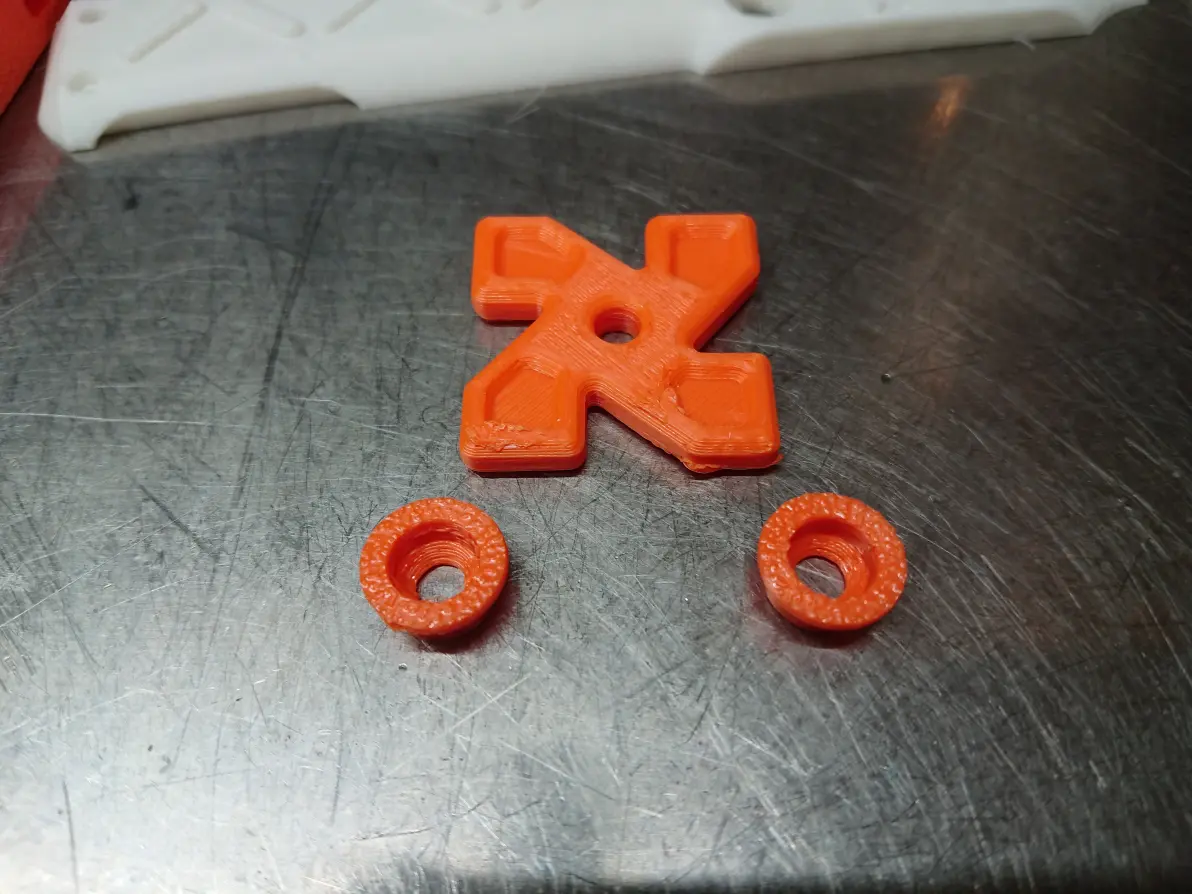
3D打印的圆孔精度不会高,肯定需要精加工才好装轴承轴套。这次需要Φ3H7,Φ5H7,Φ6H7和Φ8H7四种,最好是螺旋机用铰刀......用麻花钻也行,不过要刃口锋利。钻头还有个问题,容易咬孔,一旦咬孔零件可能就废了。
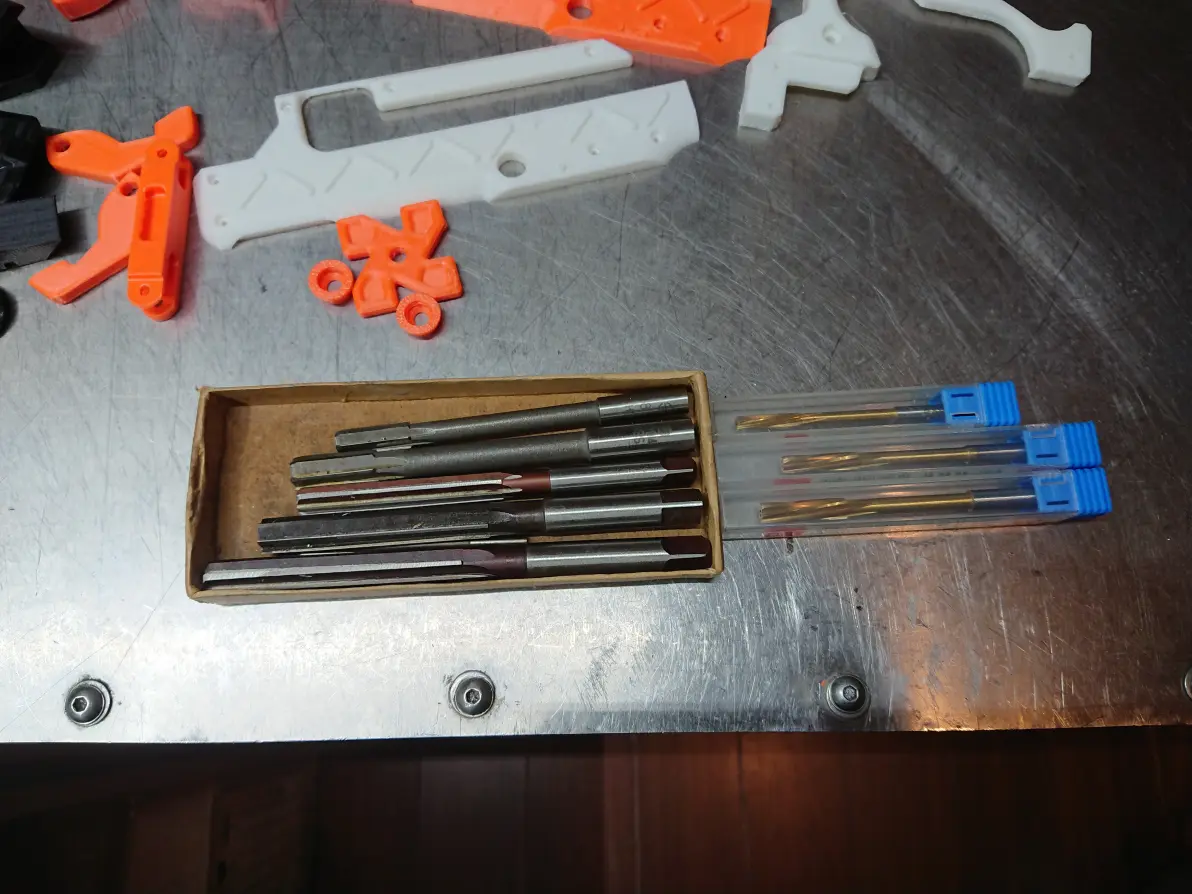
先铰2个转子轴承座,用Φ8H7。
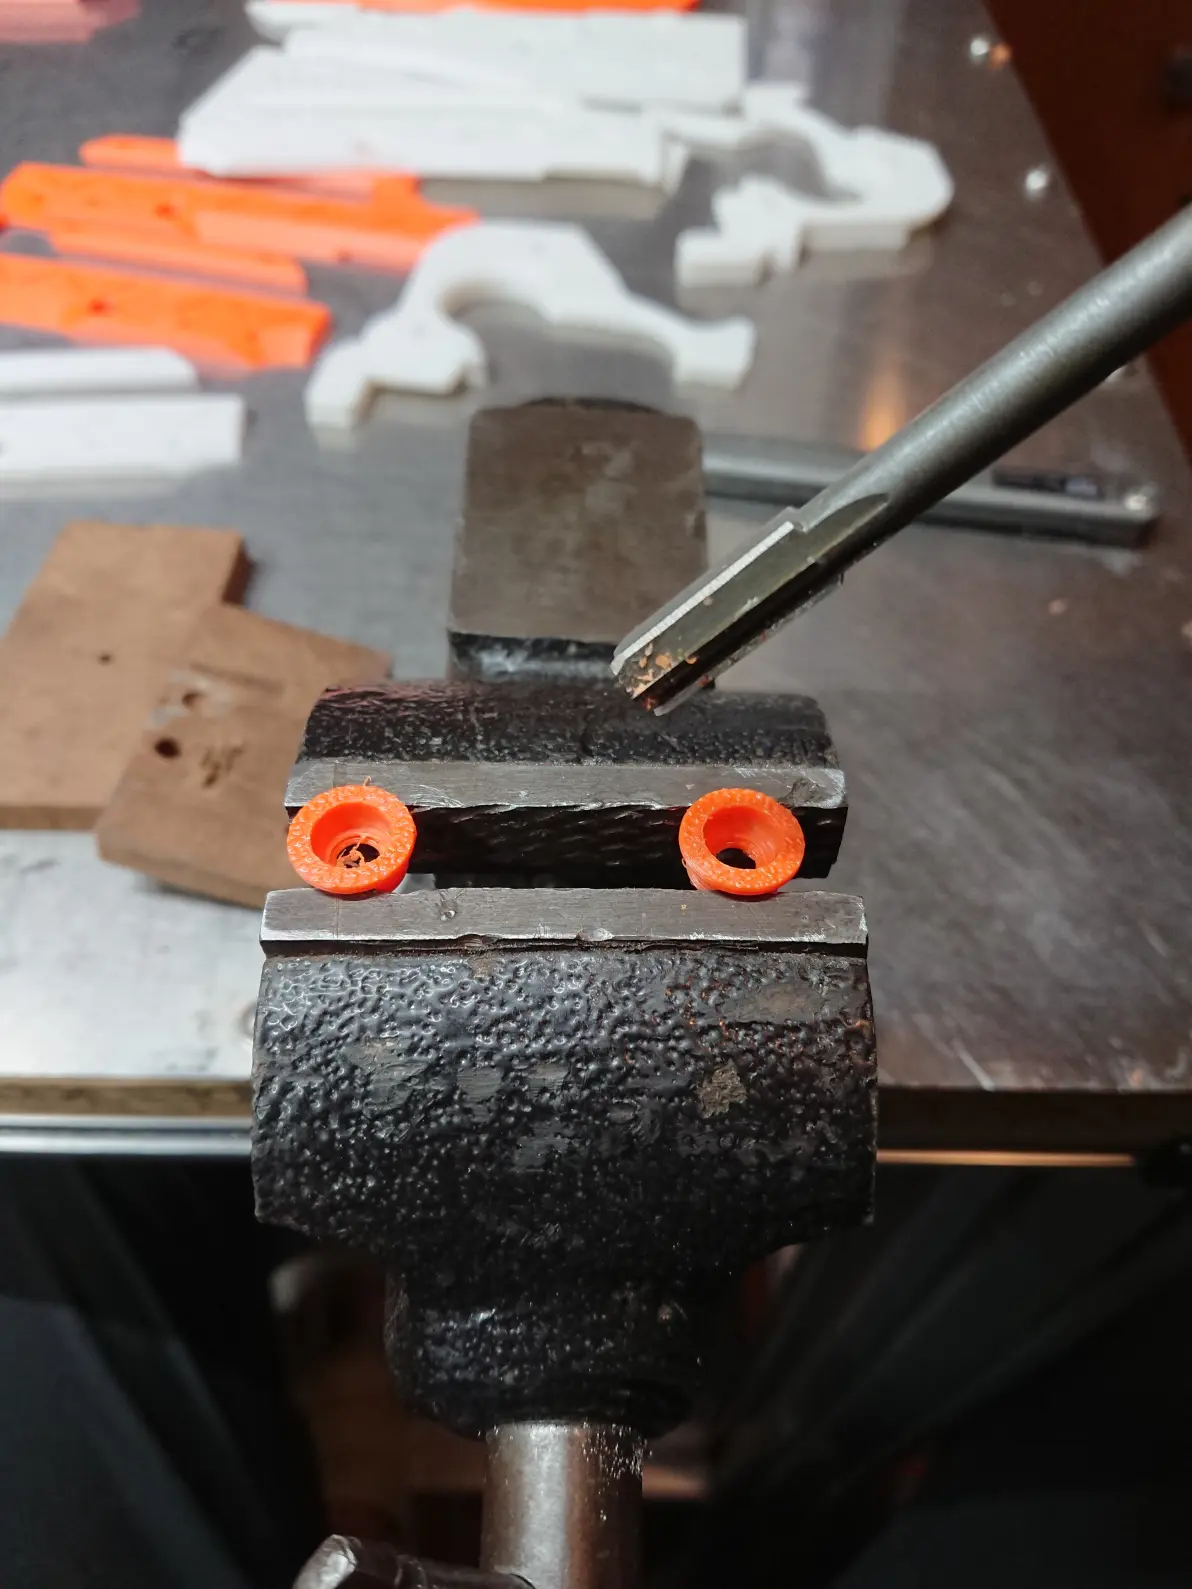
再用Φ5H7把中间孔铰了。
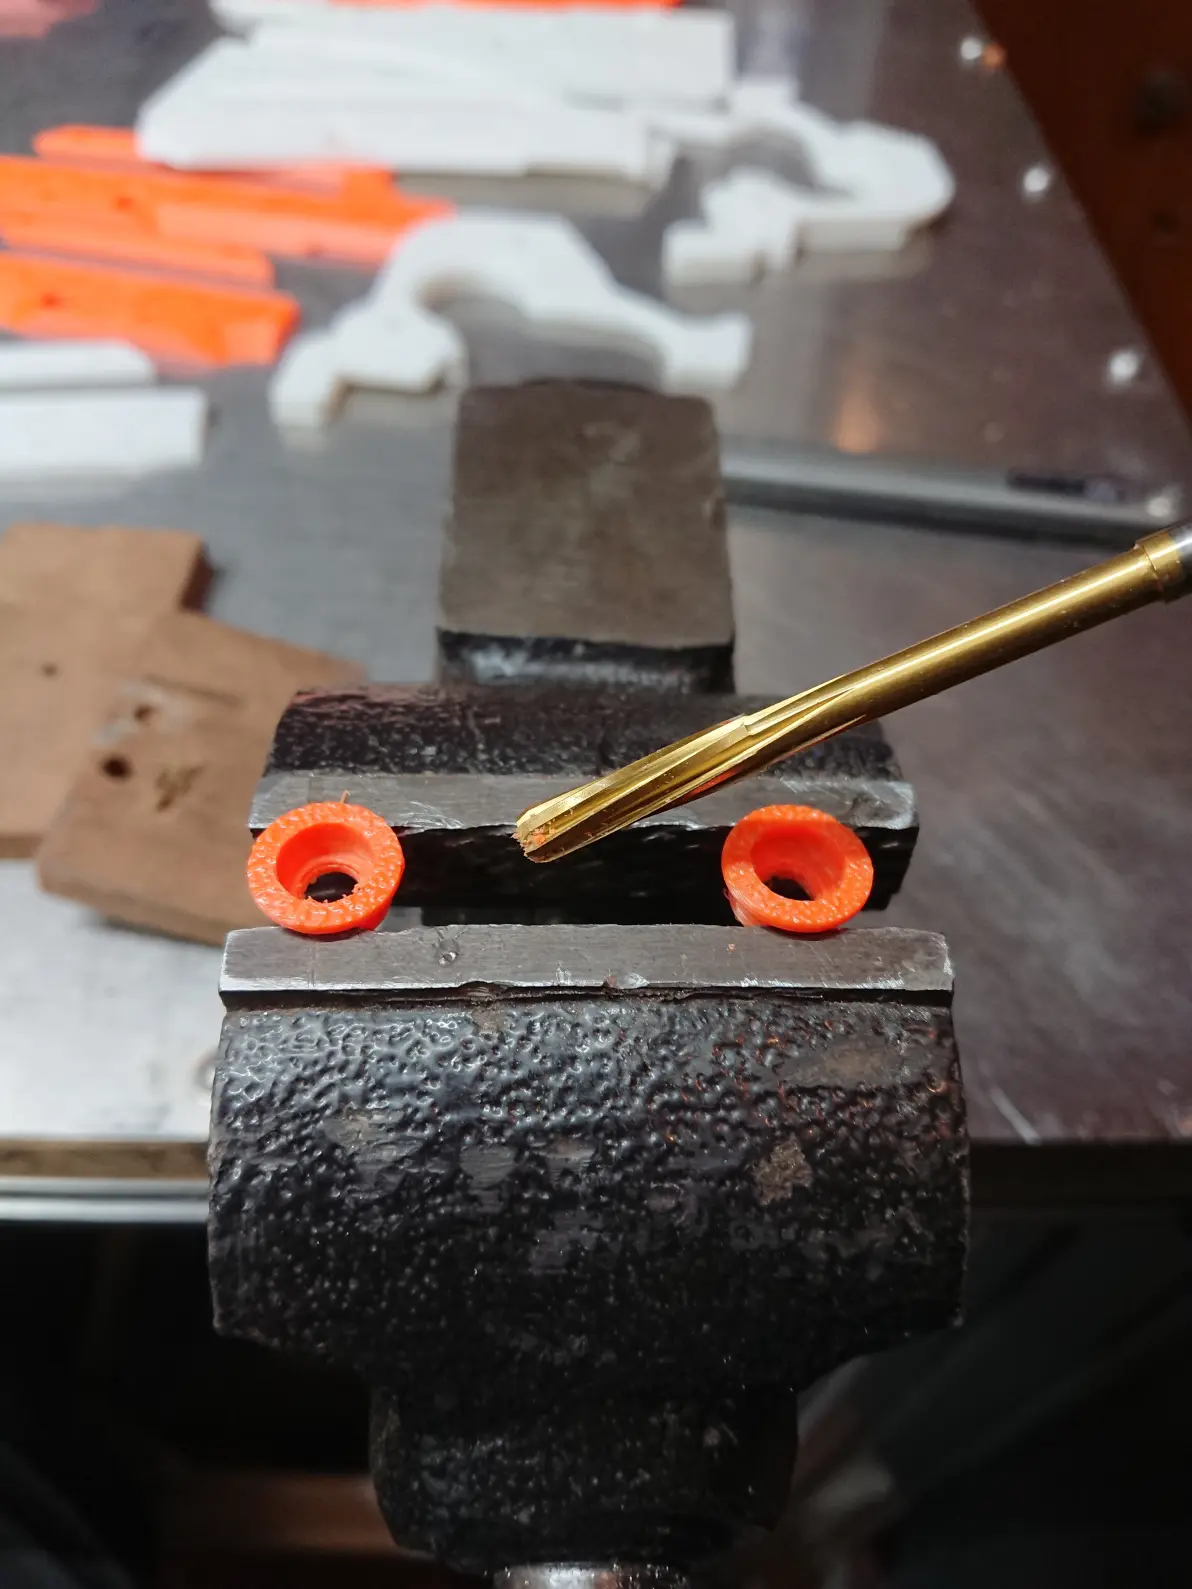
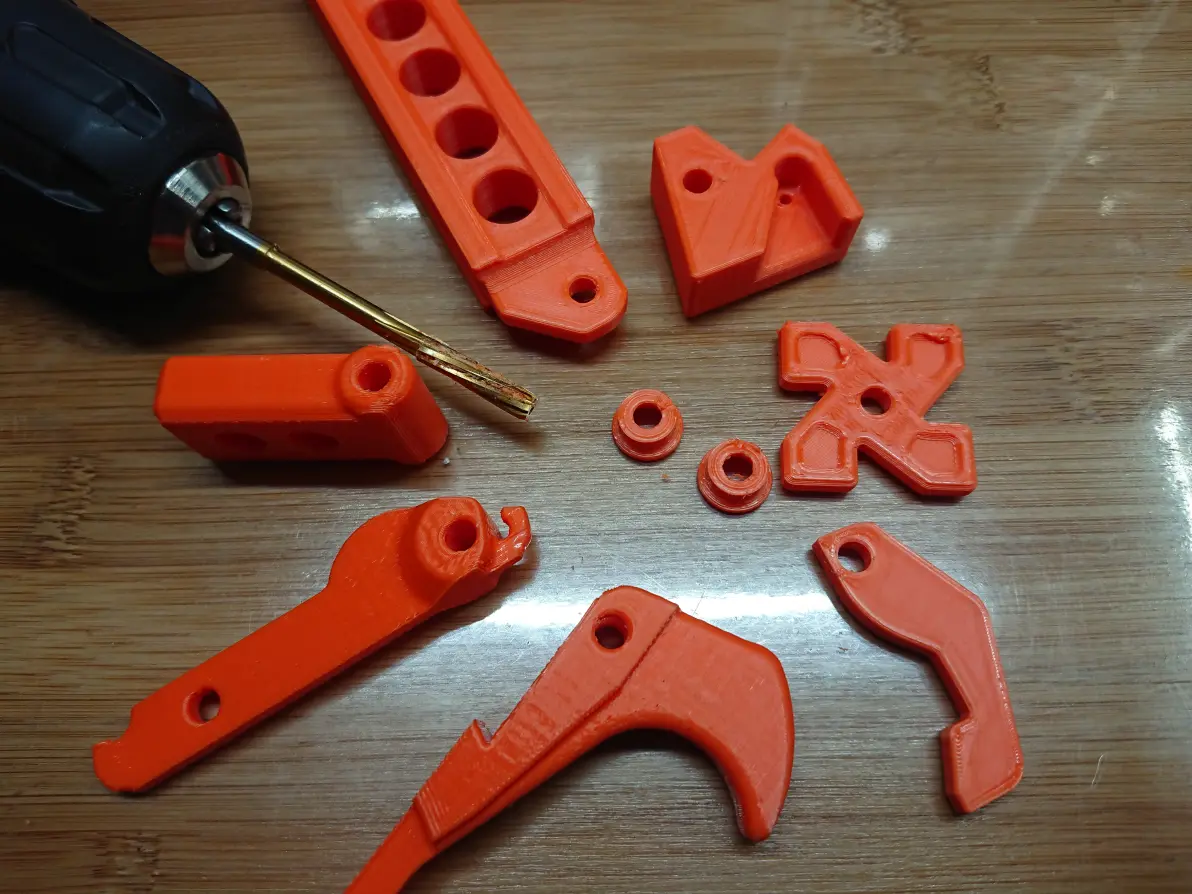
其他零件需要装铜套的孔全部Φ5H7铰一遍。
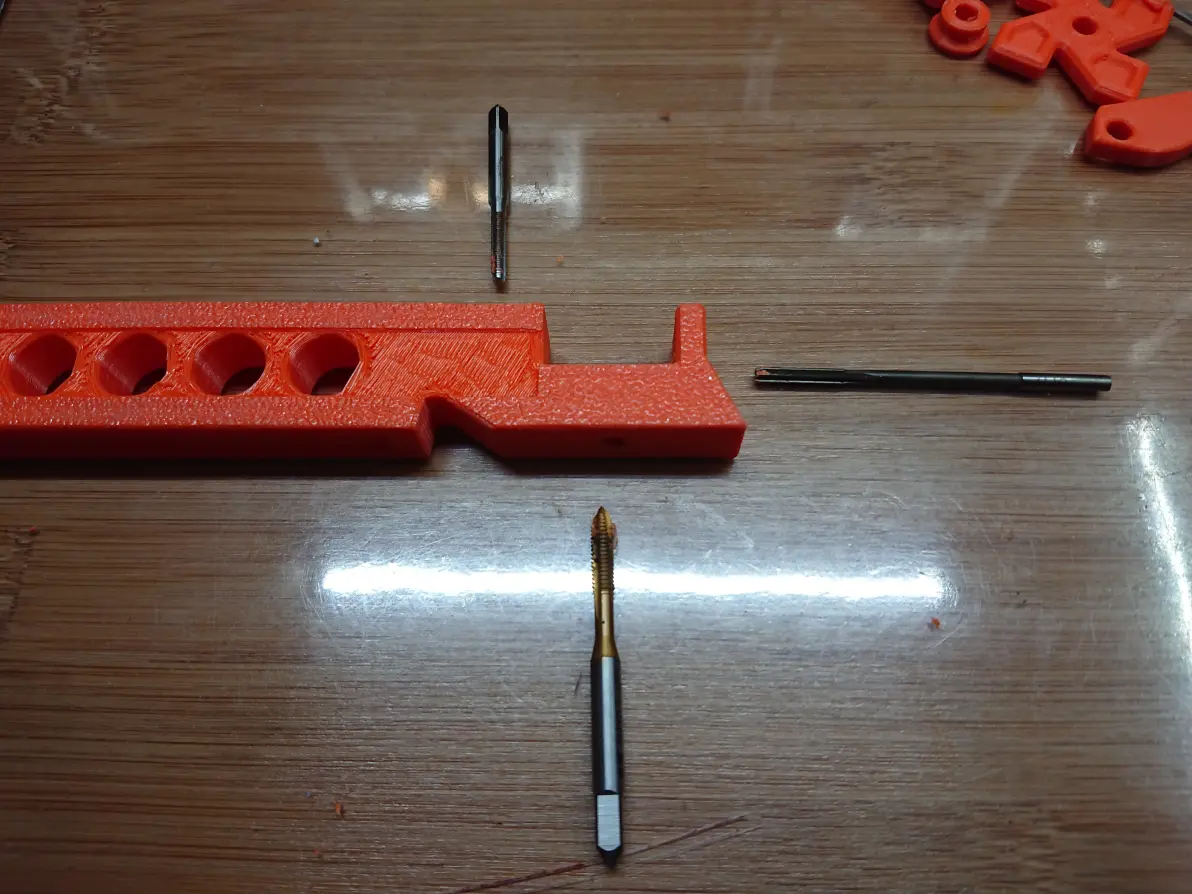
滑块还需要Φ3H7铰孔,攻1个M3丝和一个M4丝。
准备装配,先看转子结构。主体中间是一颗3*5*8铜套,两边是693ZZ。
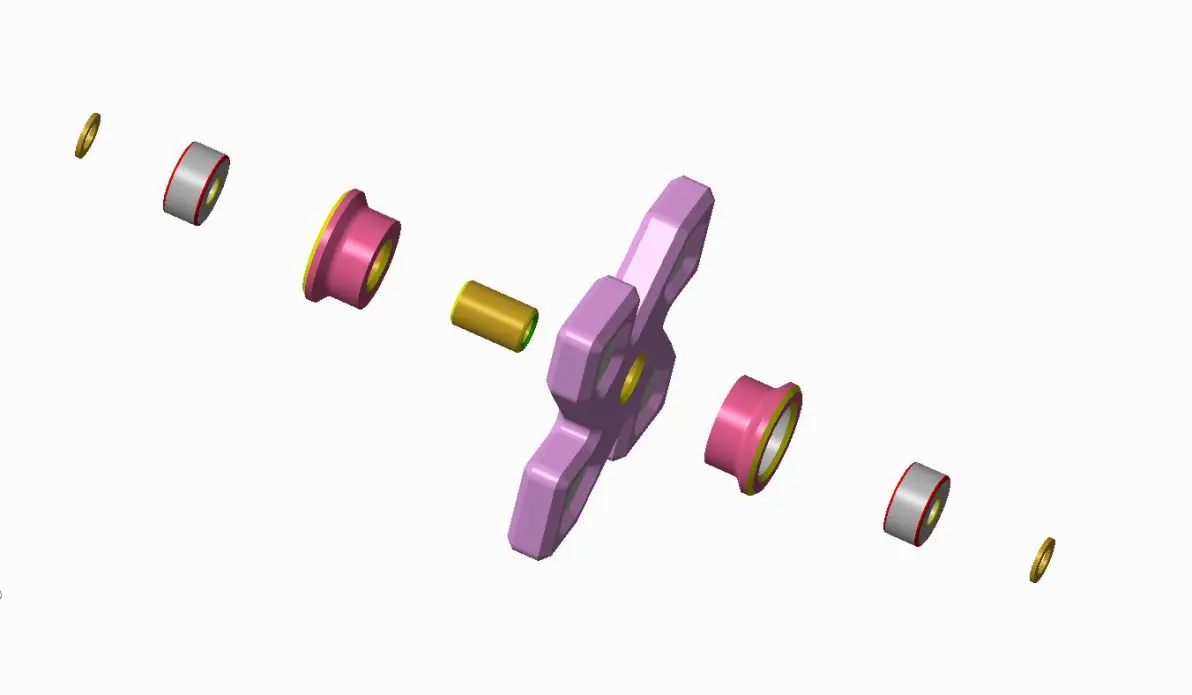
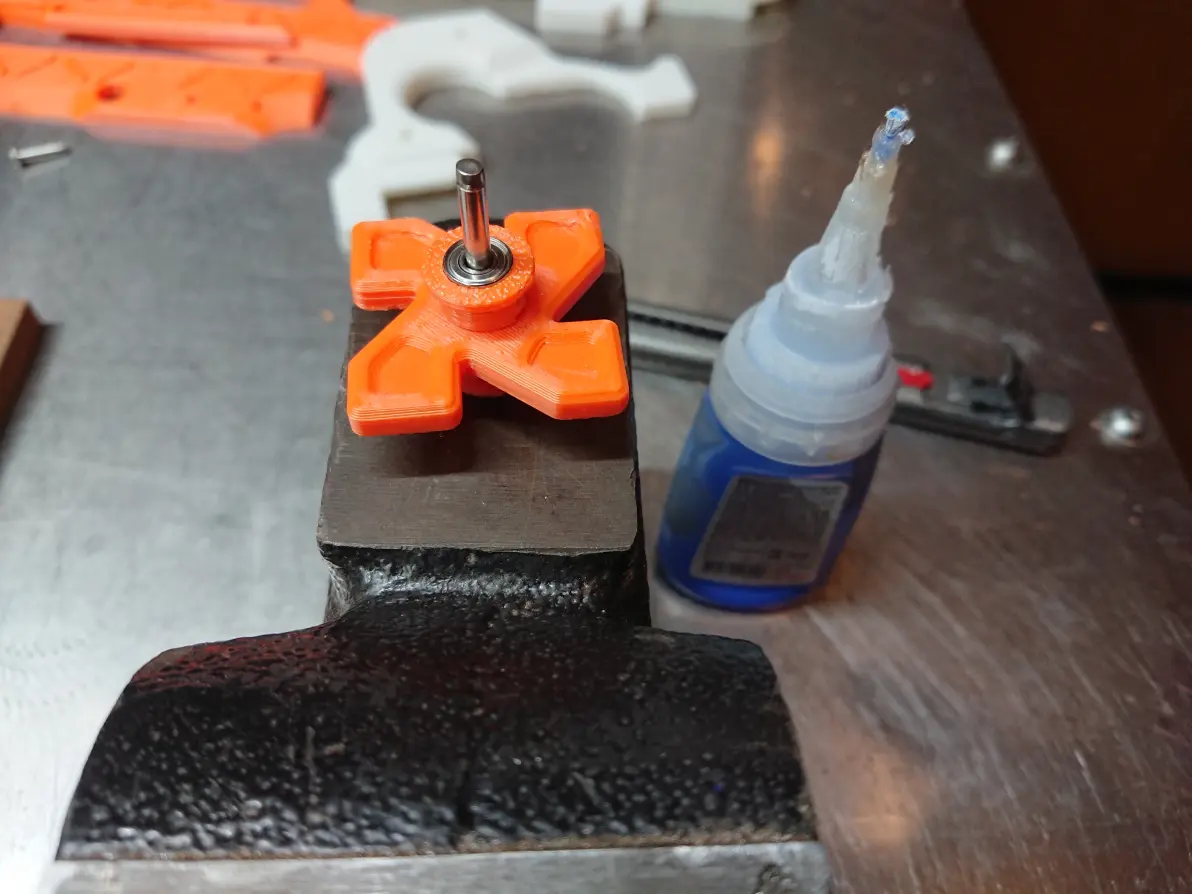
先把693ZZ压入转子轴套,转子主体压入铜套,再用Φ3轴穿起3个件,用强力胶粘紧。转子转动非常顺畅,吹口气就能转好几圈,要的就这效果。
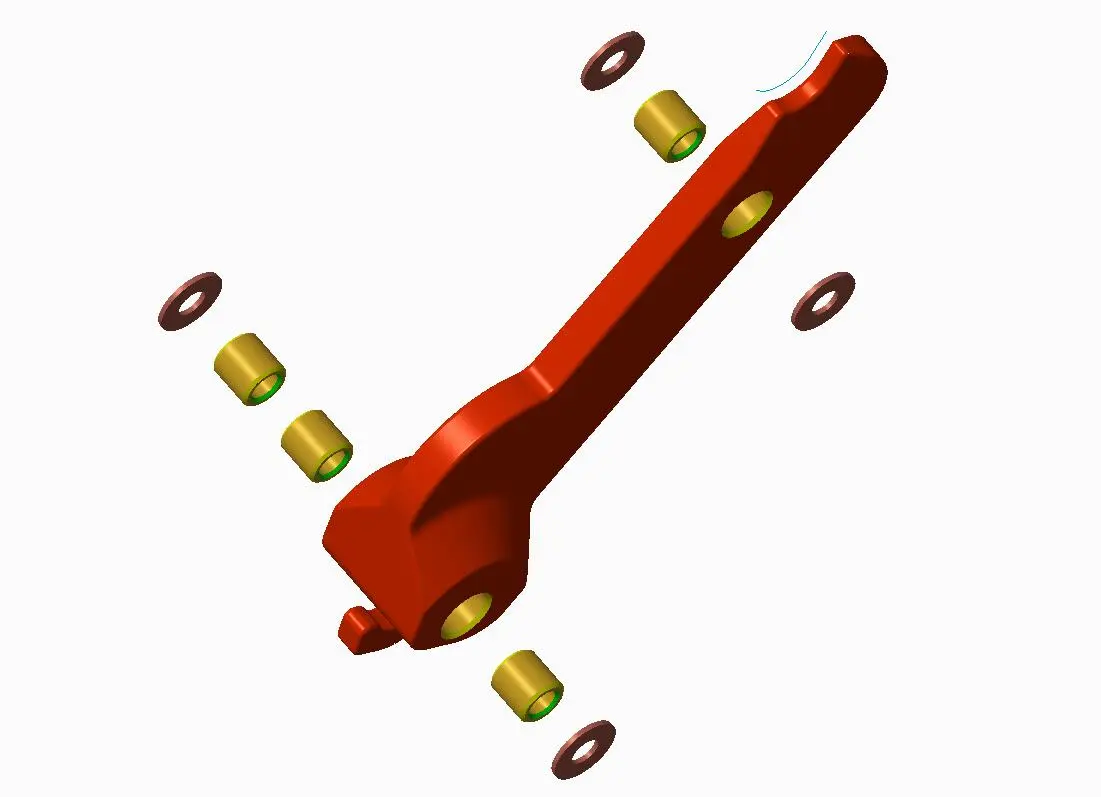
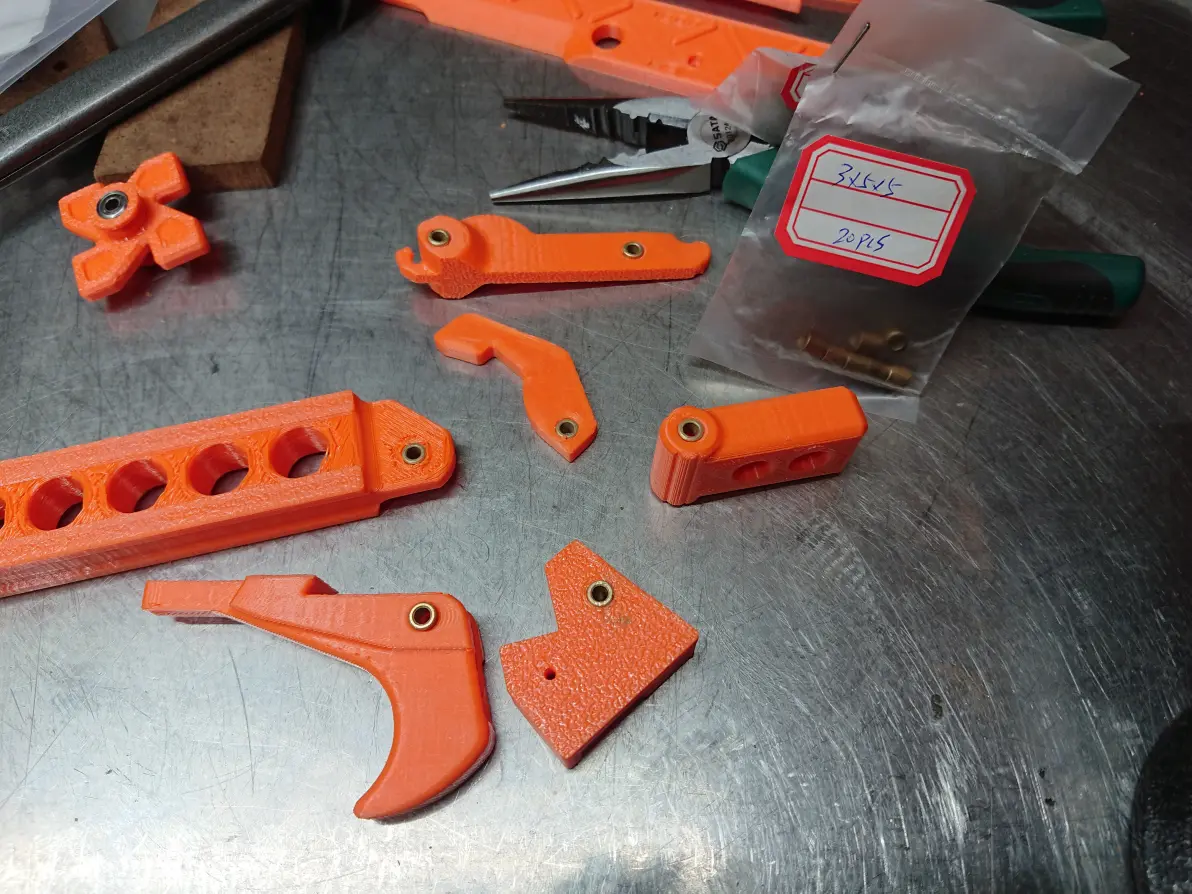
接下来装配钩杆,只管往孔里压铜套,3*5*5规格用4颗。
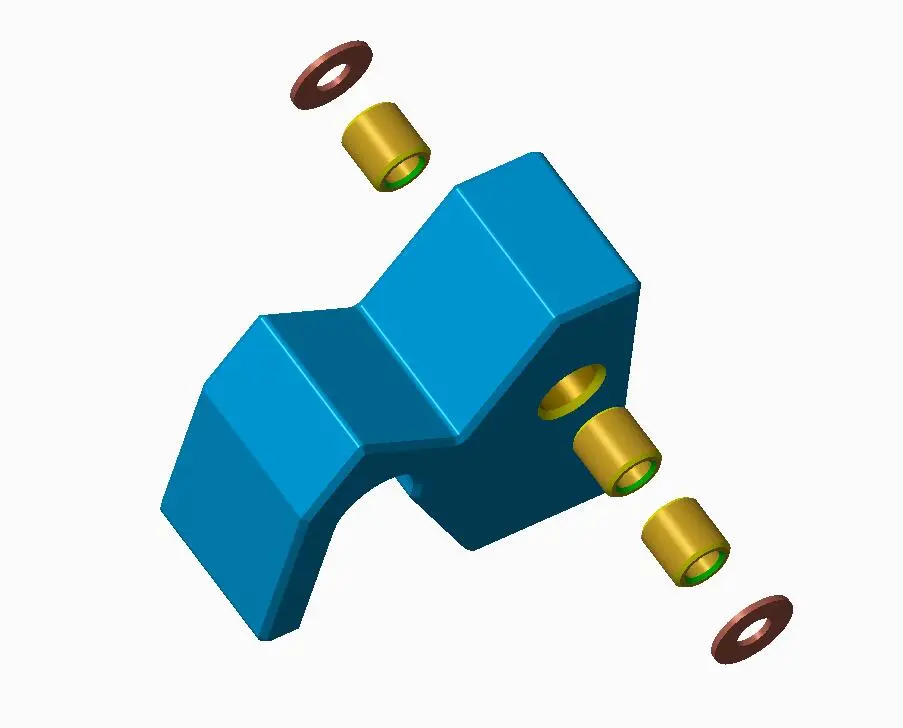
释放块也是压铜套,3*5*5用3颗。
全部需要压铜套的件都压好,准备装配。
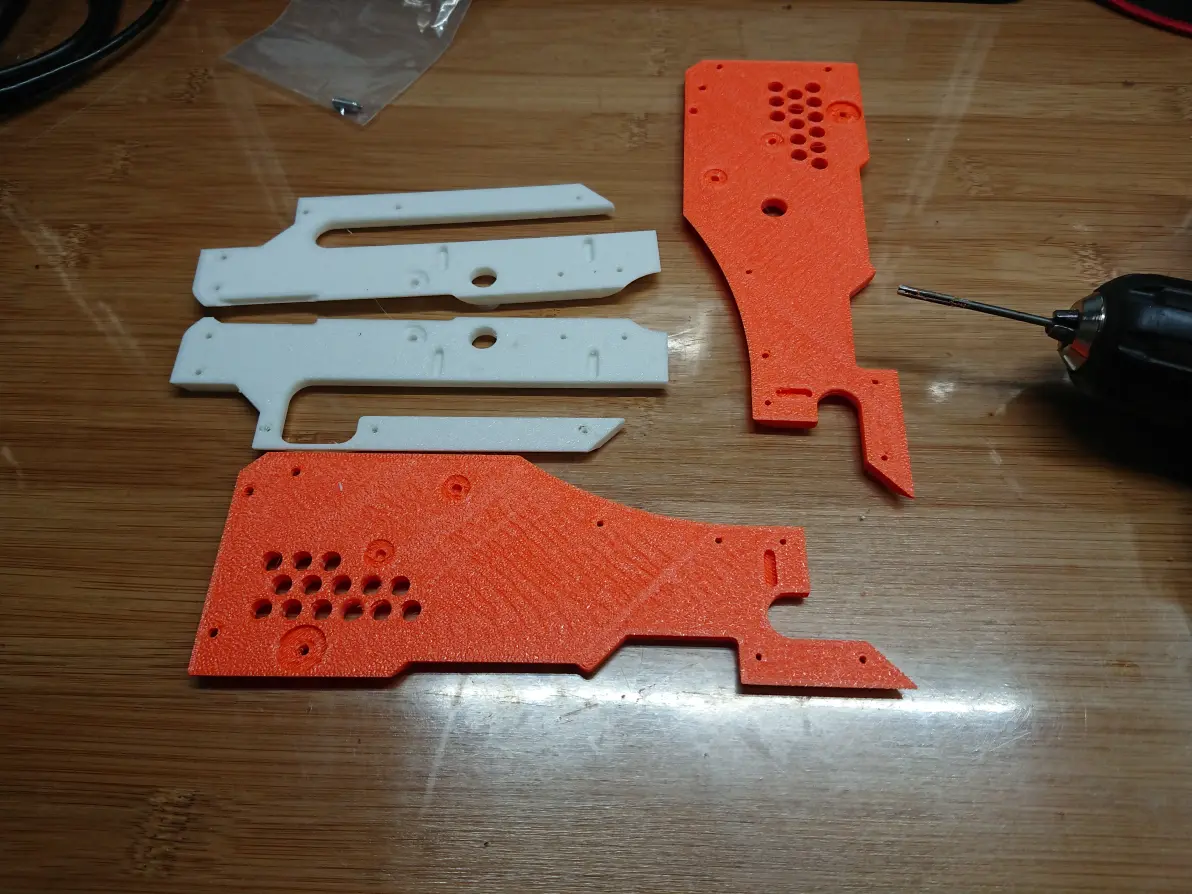
外壳销子孔需要Φ3H7铰。
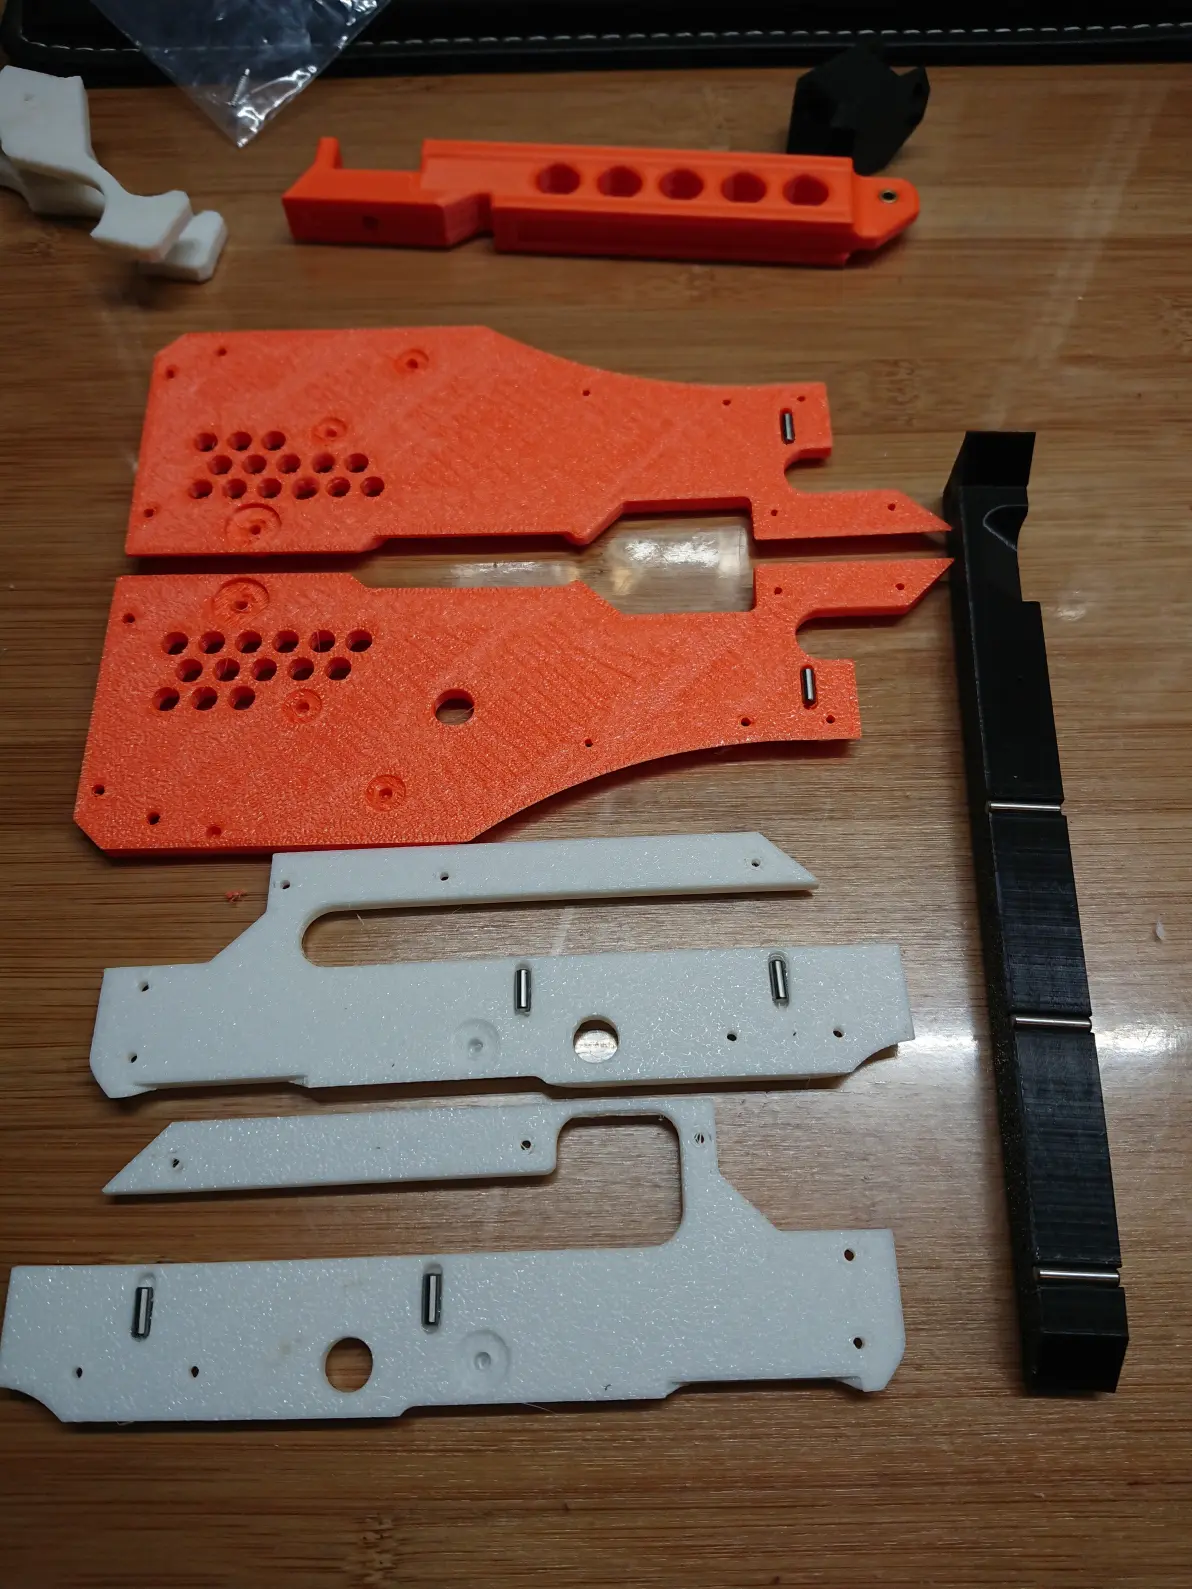
然后把滚子放入腰型槽内,用强力胶粘紧。
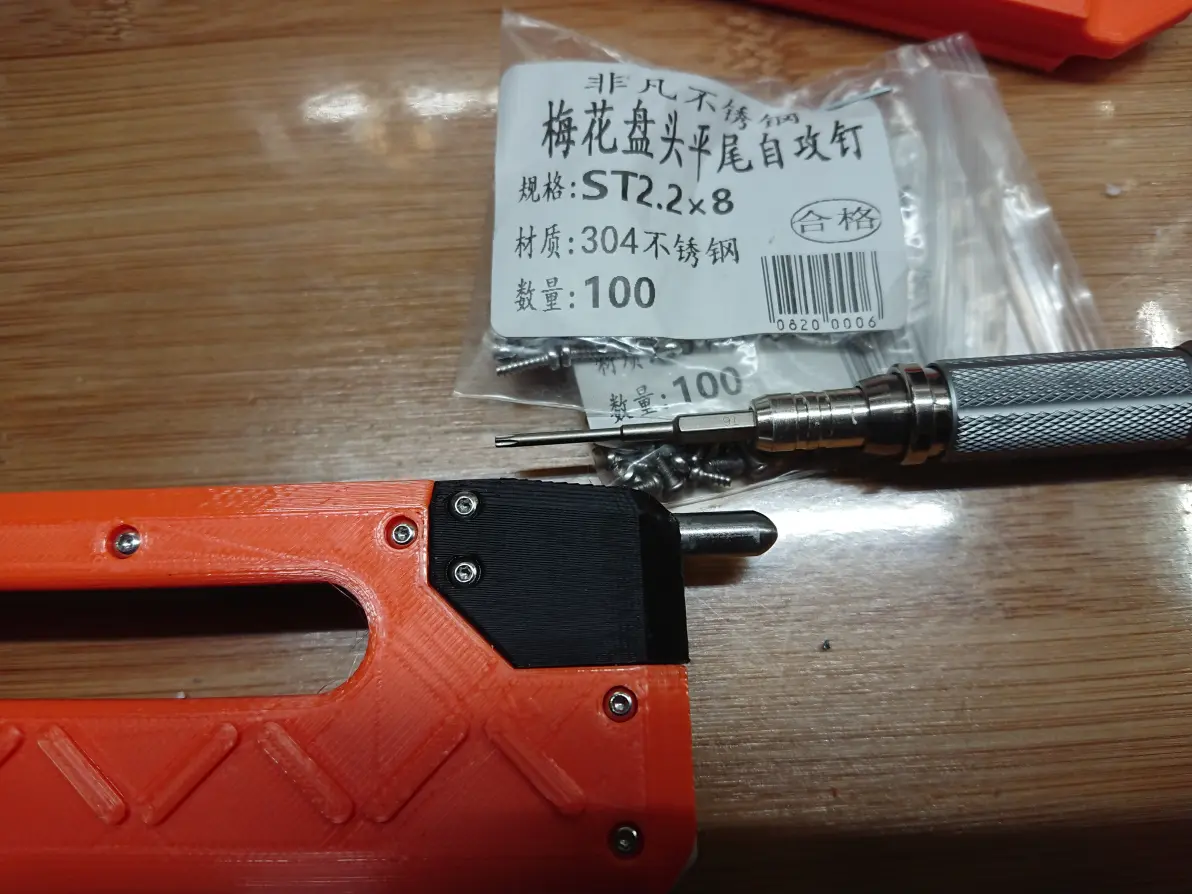
副把手修整毛边,主体用ST3.5*13自攻螺丝固定好,镶嵌件用ST2.2*8,再用Φ5H7铰刀铰弹簧顶针孔。
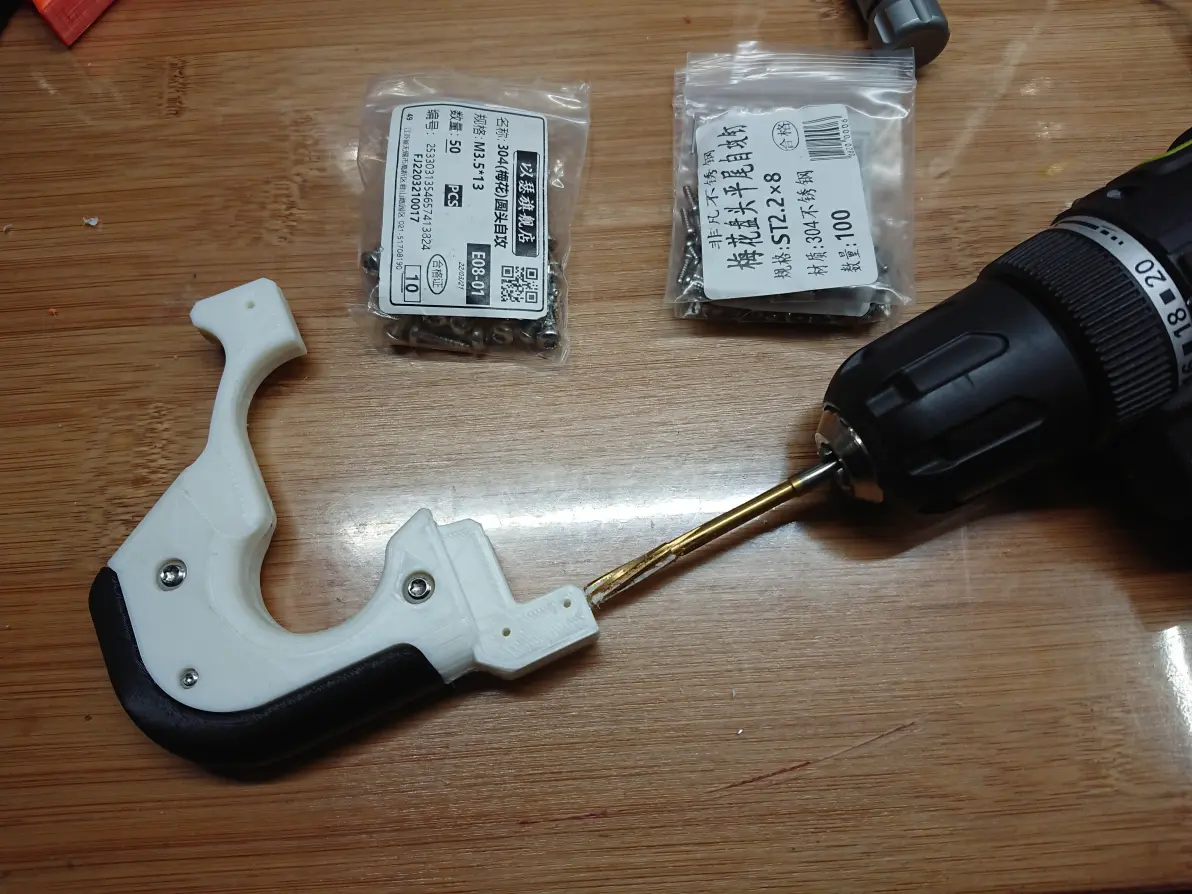
装配握把,销孔用ST2.2*8的梅花头自攻螺丝,大孔用ST2.6*8
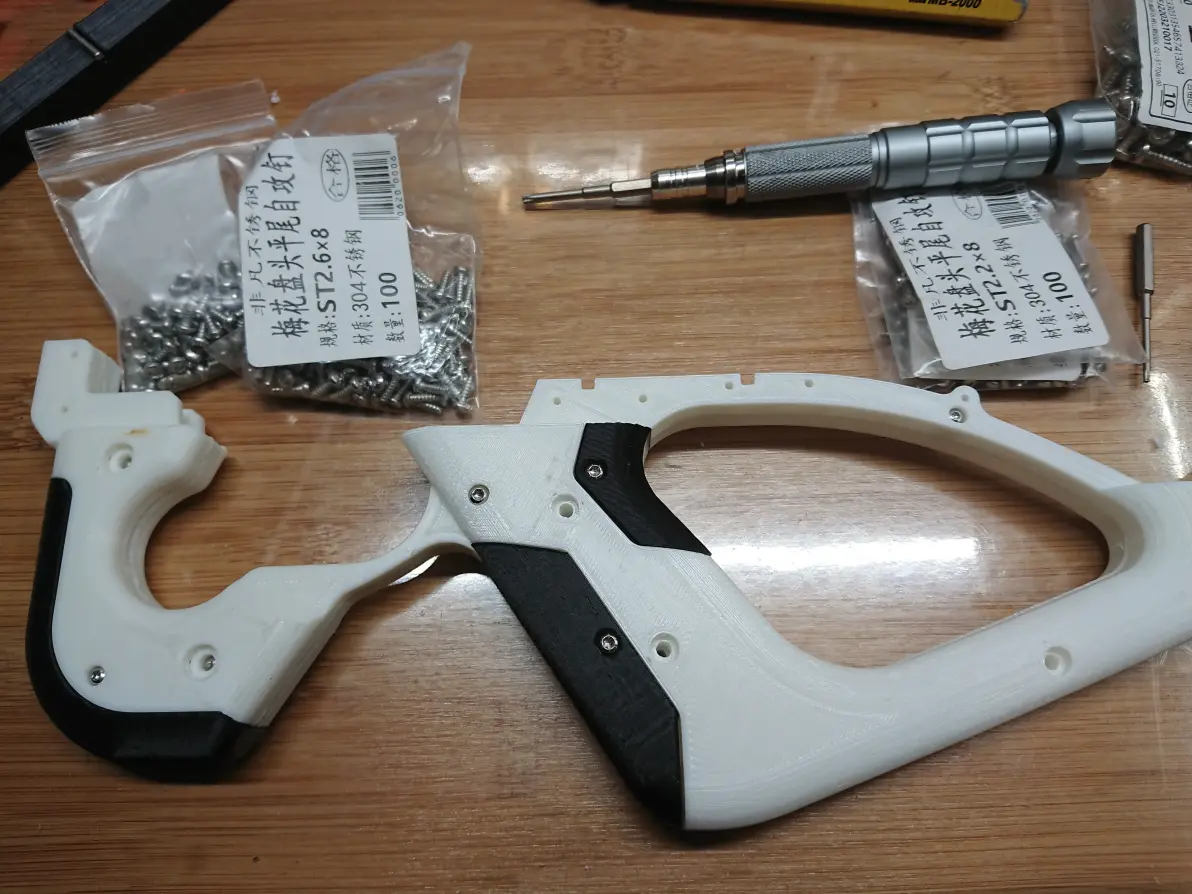
两半主握把还需要用ST2.9*19固定,足够结实。
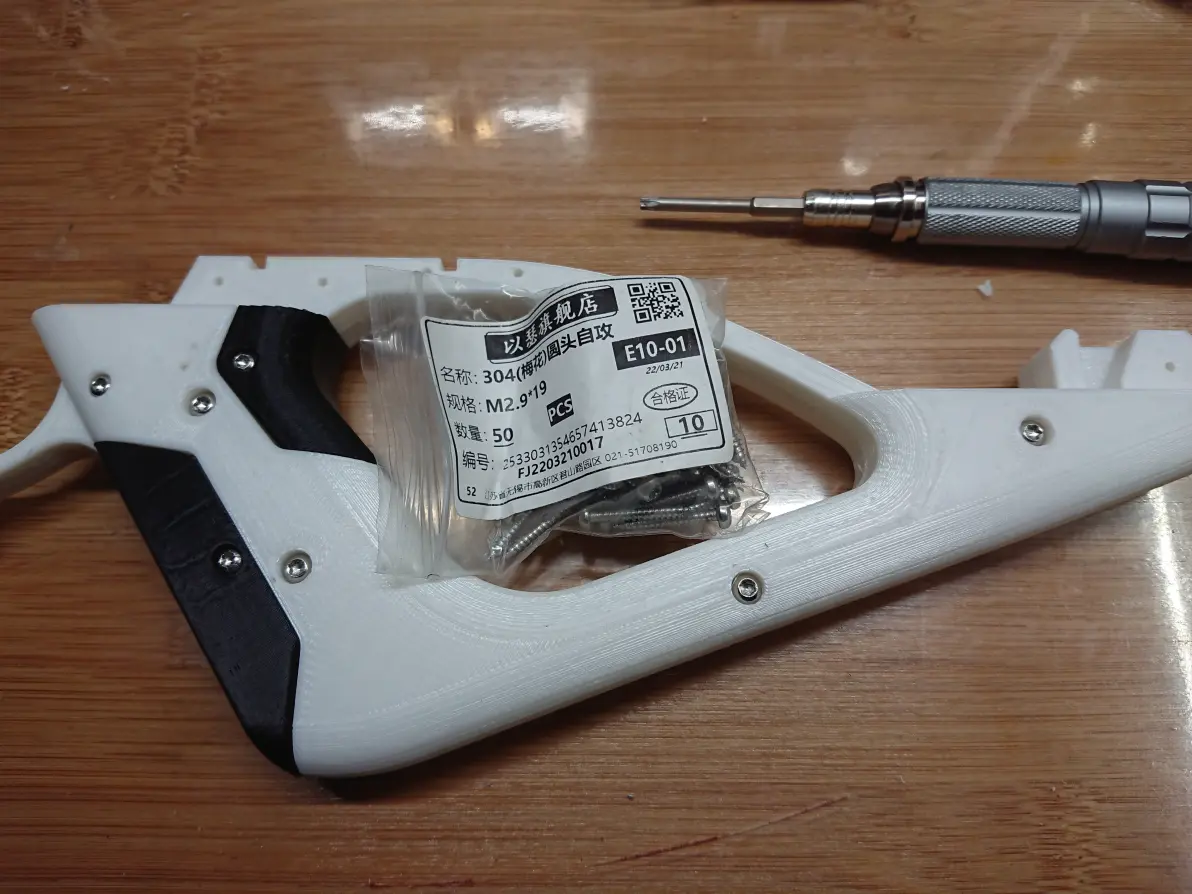
再把一侧的壳装上,全部用的ST2.2*8
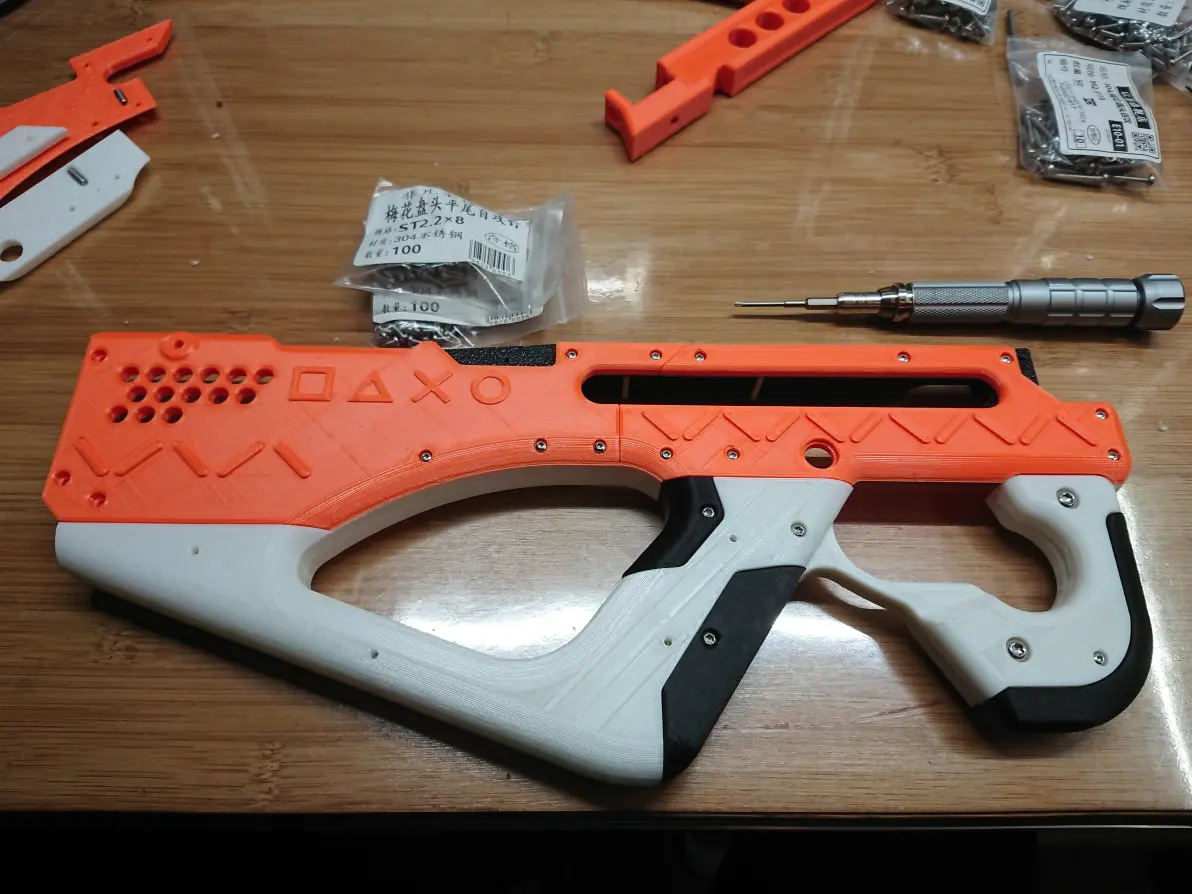
外壳装好滑道部分长这样,感觉这次销子凸出的有点多了,下次把腰形槽设计深一点。
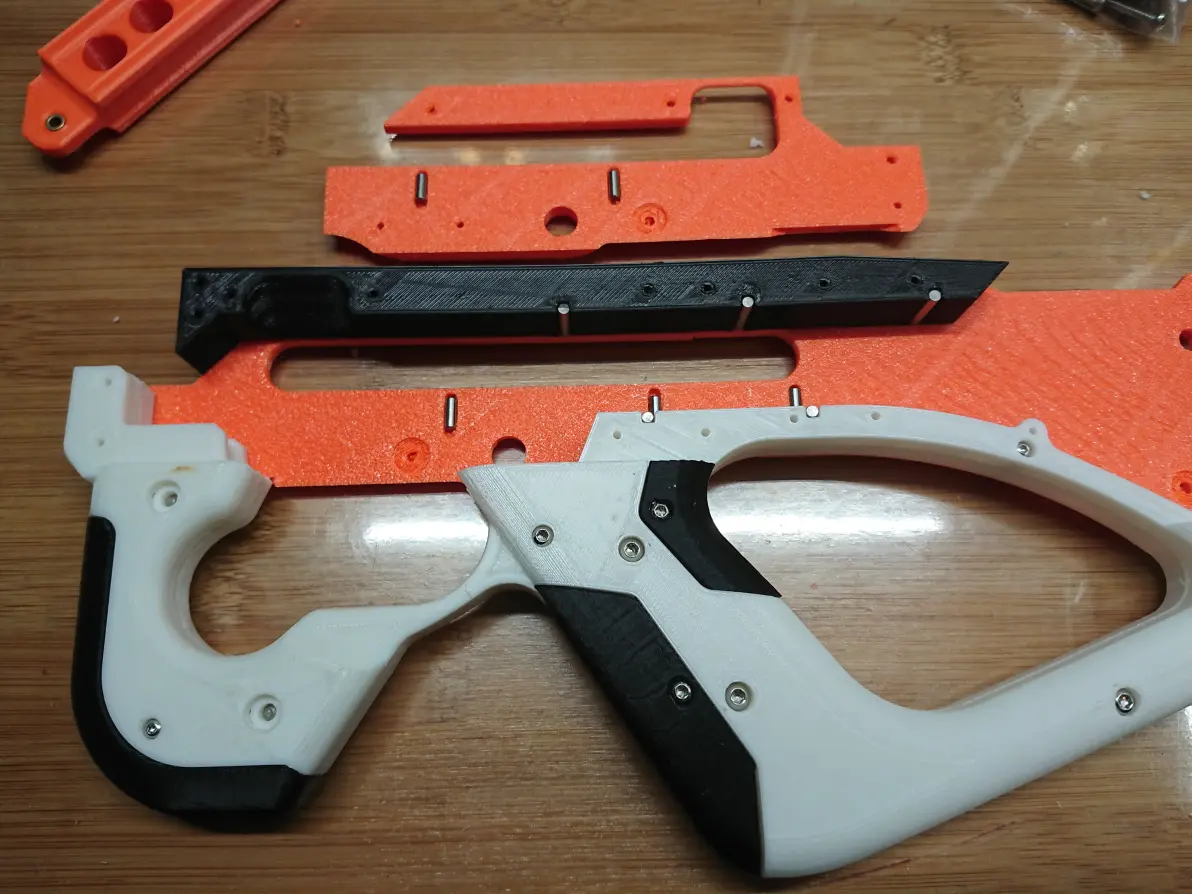
ST2.6*8螺丝用于装配枪托。
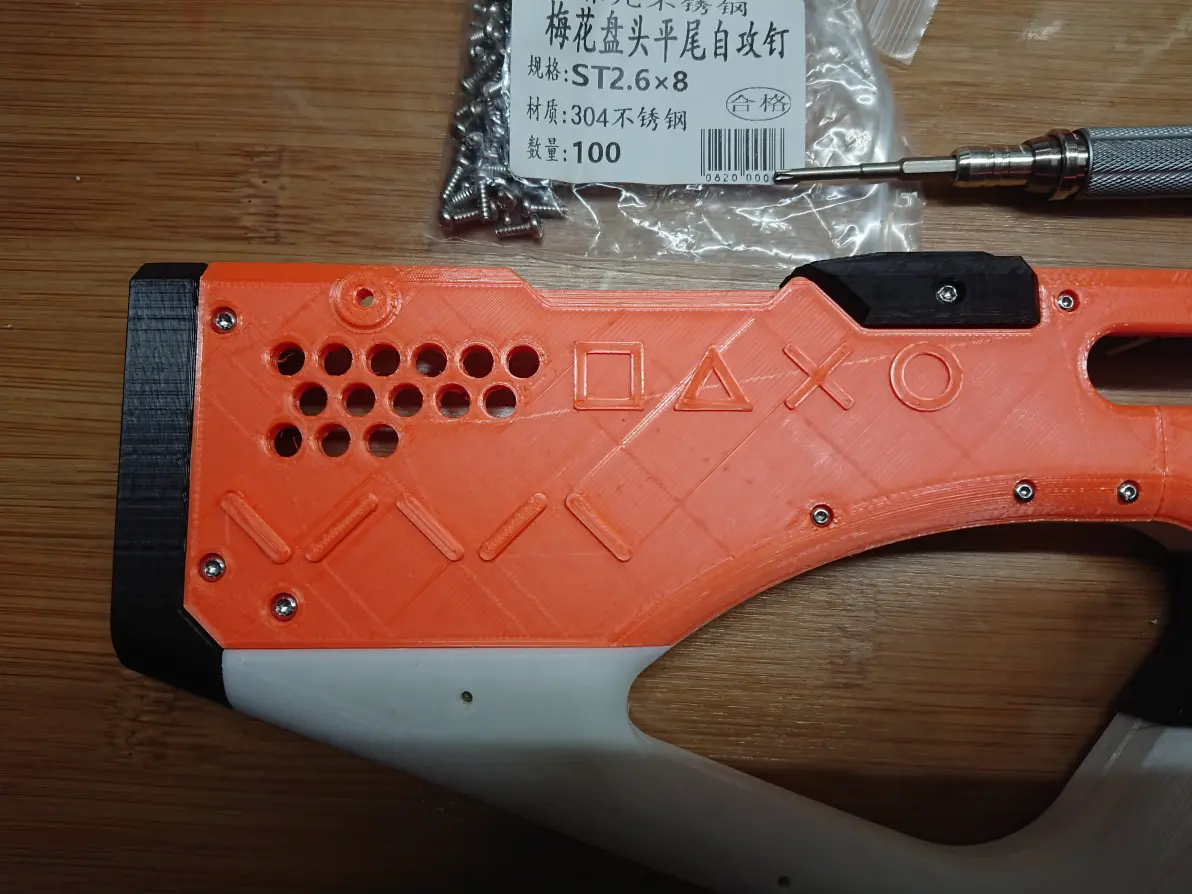
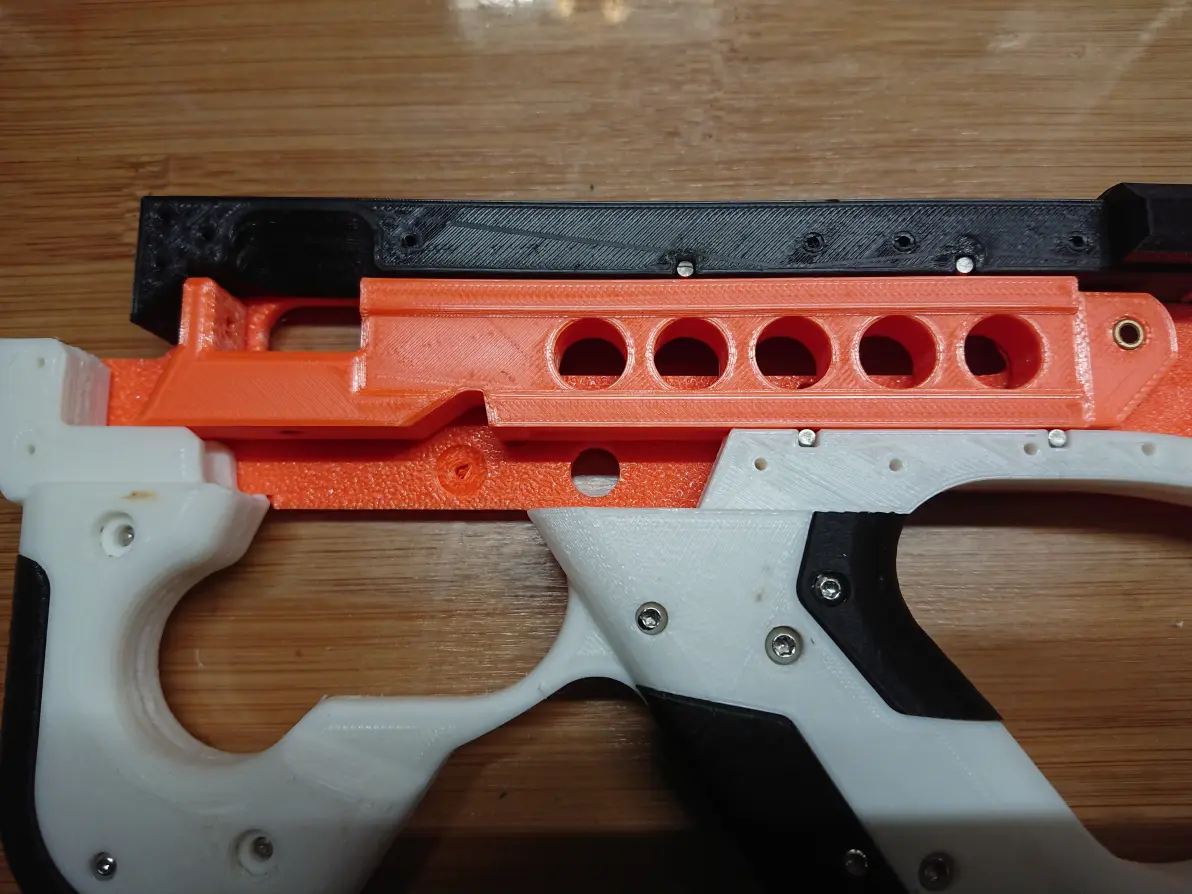
放入滑块,不盖盖子倒是滑动非常顺畅。
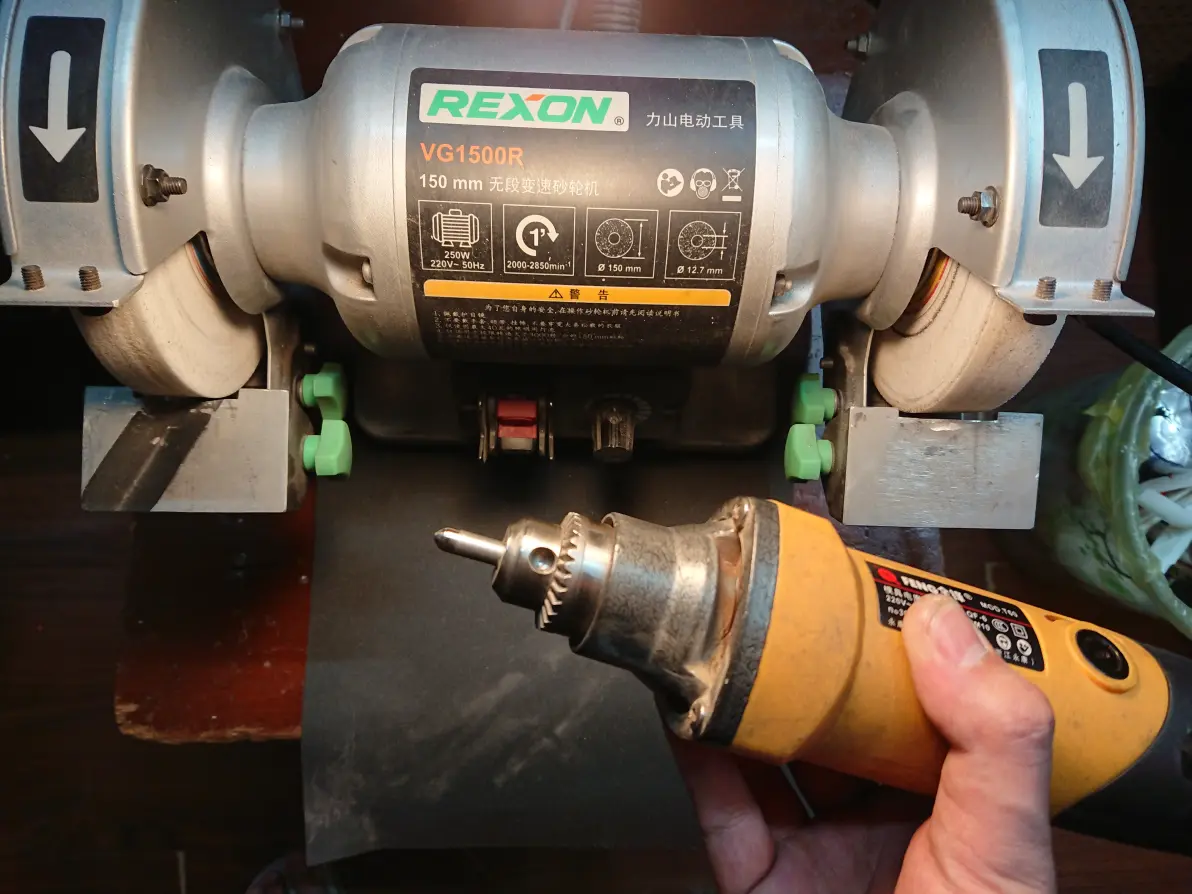
然后磨销子,圆头销价格比圆柱销贵不少,家里没条件直接买就行,有砂轮机和电磨就能自己改造。砂轮把销子头部磨圆后再用砂纸抛光。
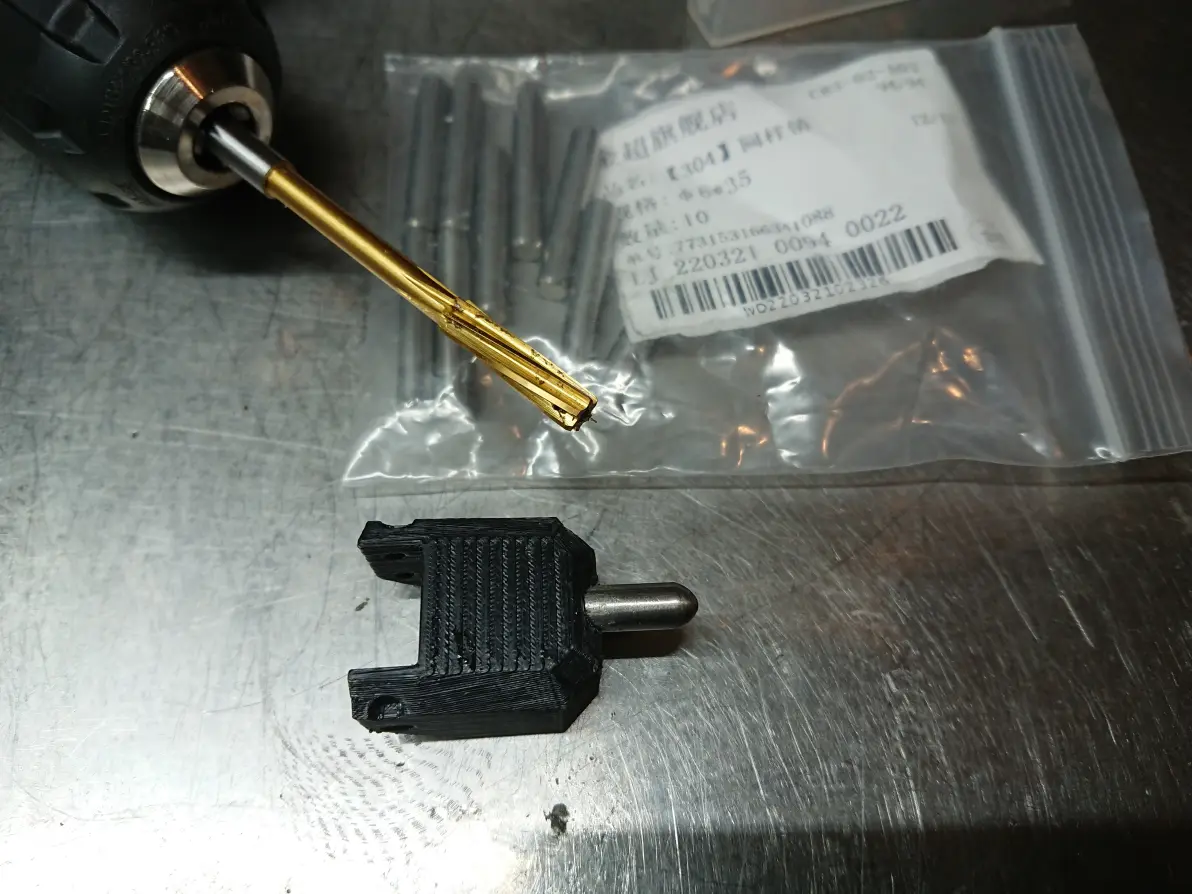
用Φ6H7铰刀给枪头铰孔,然后压装磨好的圆柱销,不用强力胶粘已经强度足够,但我还是在压销子时用了一点。
用ST2.2*8螺丝把枪头和主体连接。
开始装销子,握把尾部固定释放块弹簧的位置是一颗Φ3*18
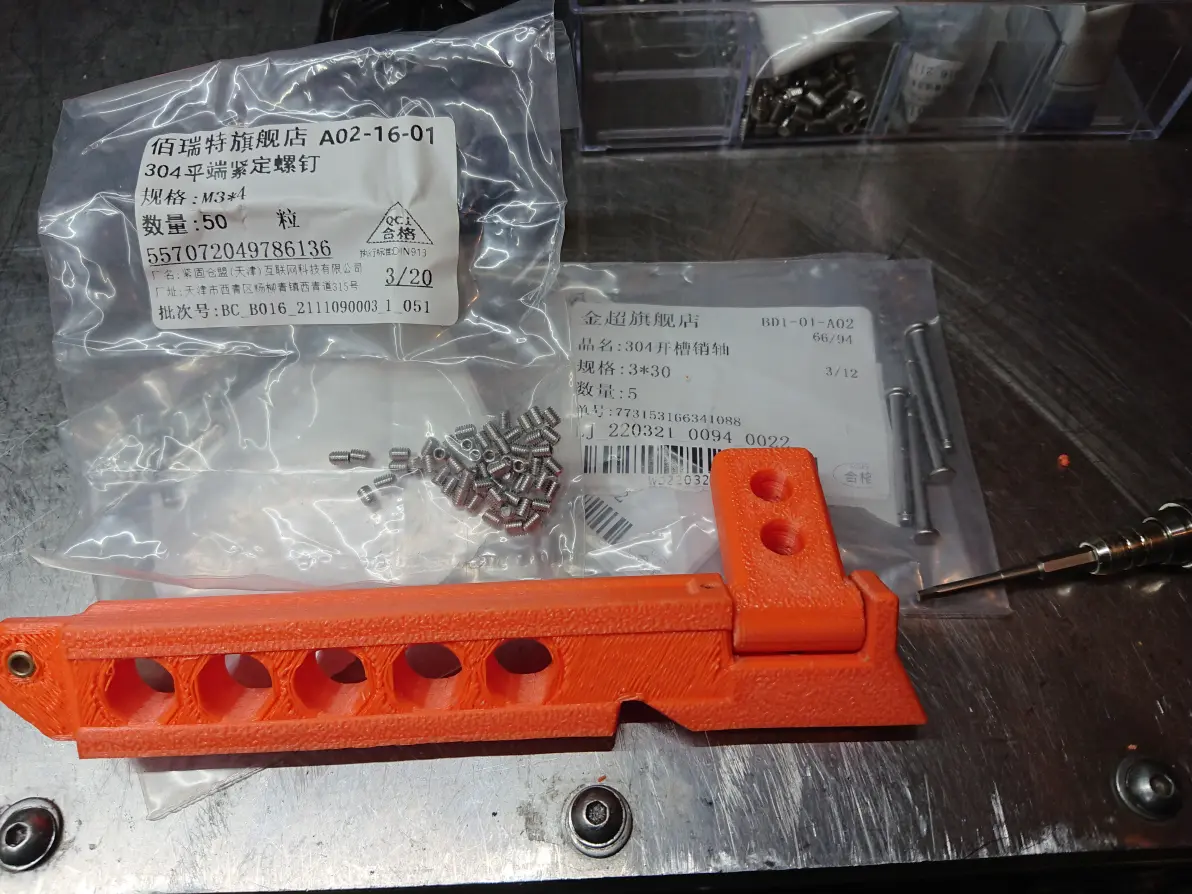
准备装配滑块,上膛把手不需要快速旋转,不设计轴套也够耐用.....但为了长久保持转动顺畅还是给它加了两颗。销子穿入后再用顶丝顶住,就不容易受冲击脱出....原设计用了一颗M3*35的螺丝,那其实也不错,或许搭配强力胶后还比这样稳定.....把手装配到位再装圆柱弹簧头顶丝,拨动把手卡顿感合适就行。
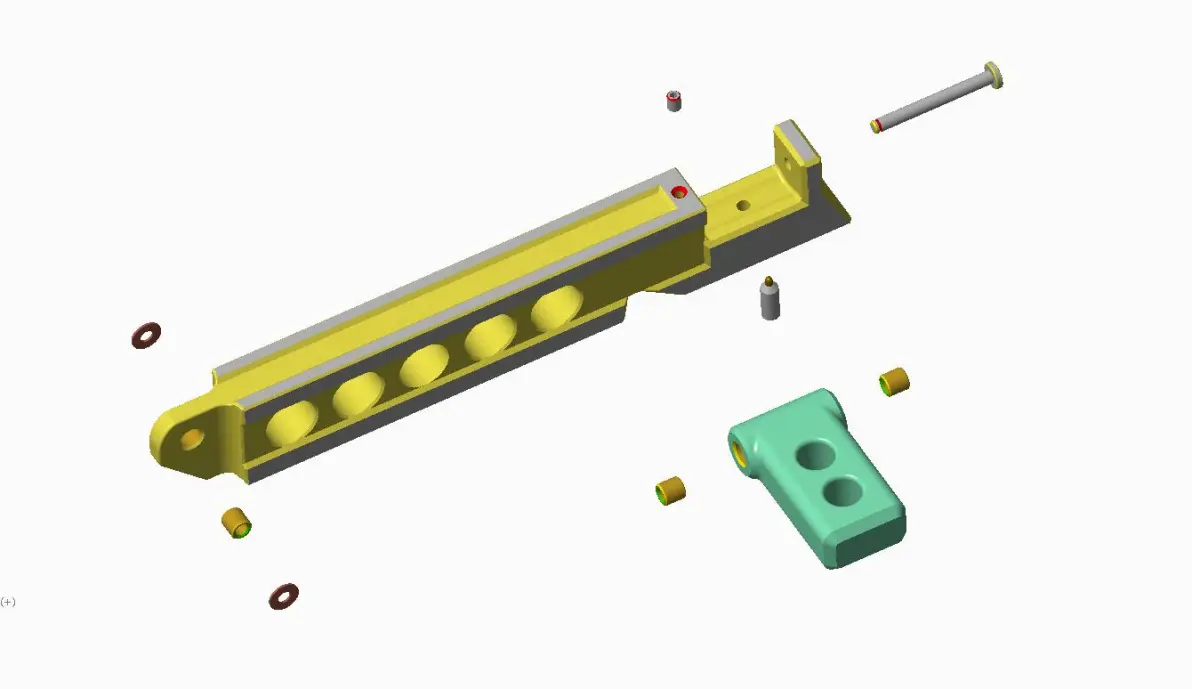
装好的滑块就这样,手感可以。
准备装配扳机组。
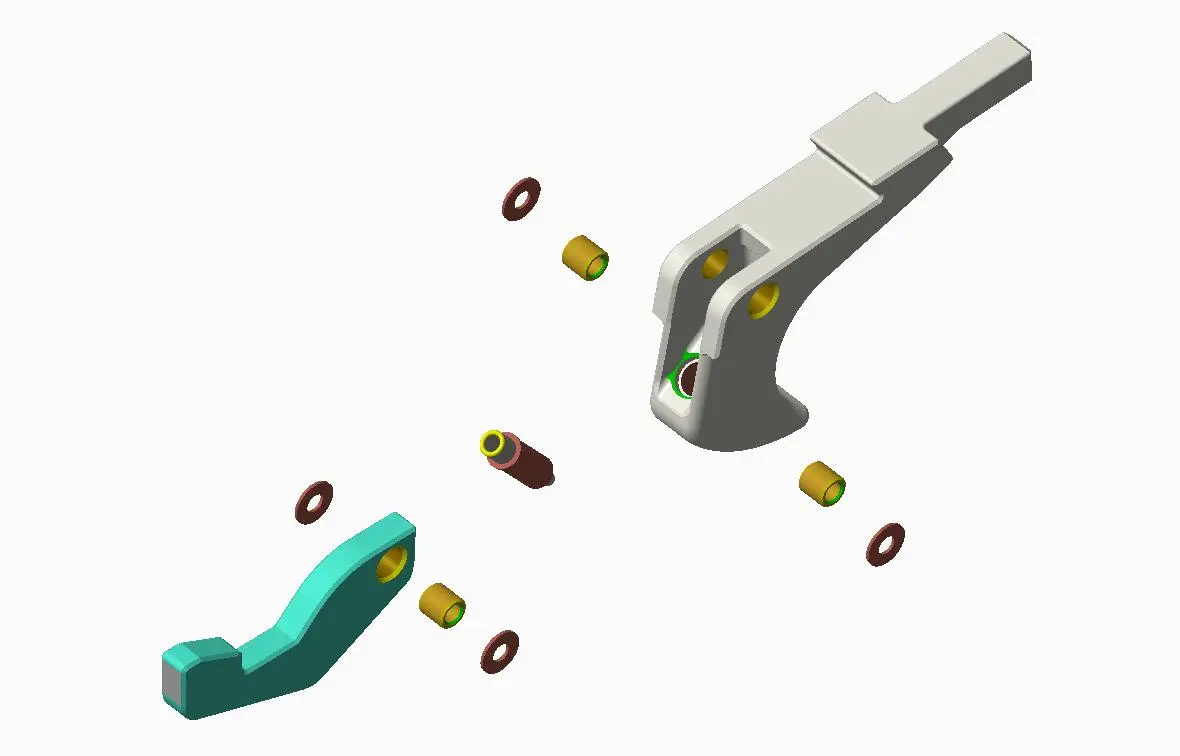
弹簧销孔需要用Φ5钻头稍微扩深一点,这样才装配到位。
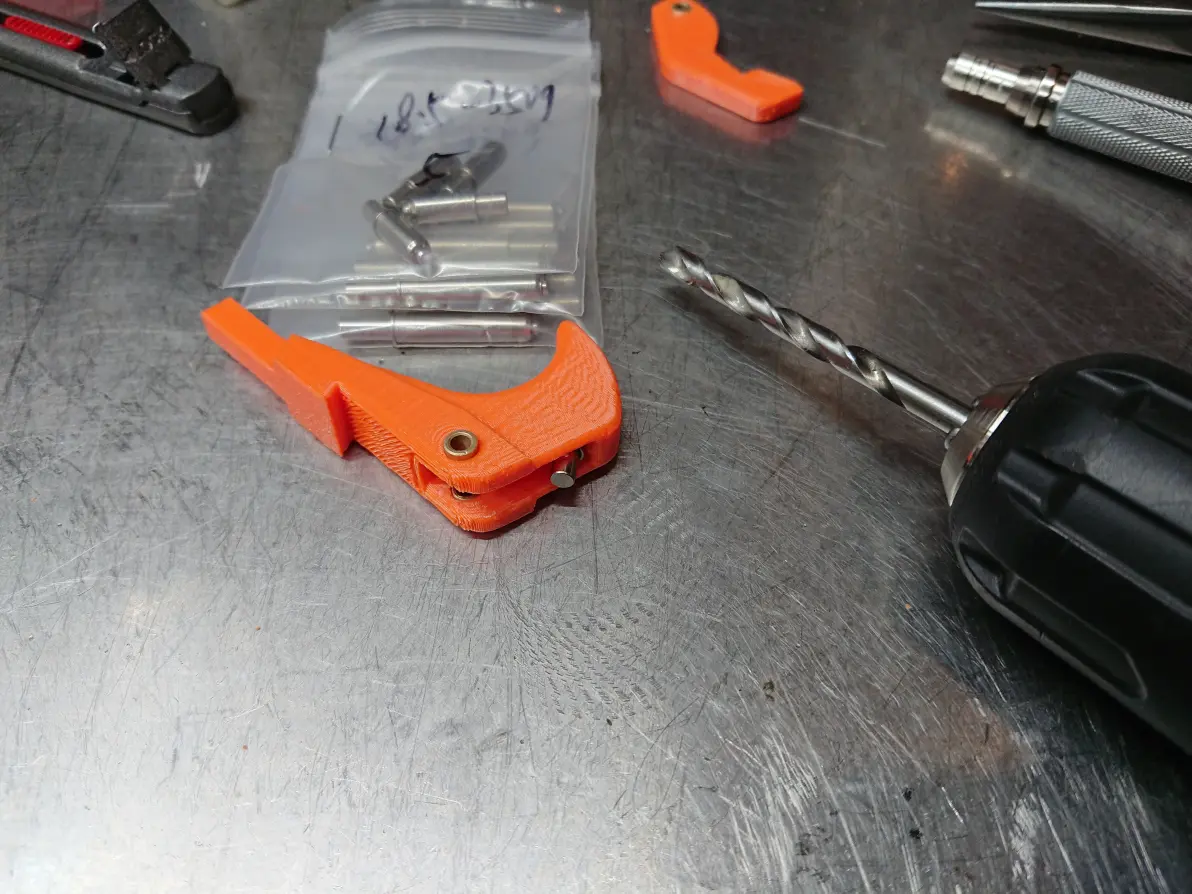
刚才铰过的握把孔深度差口气,用麻花钻补一刀才装配到位。
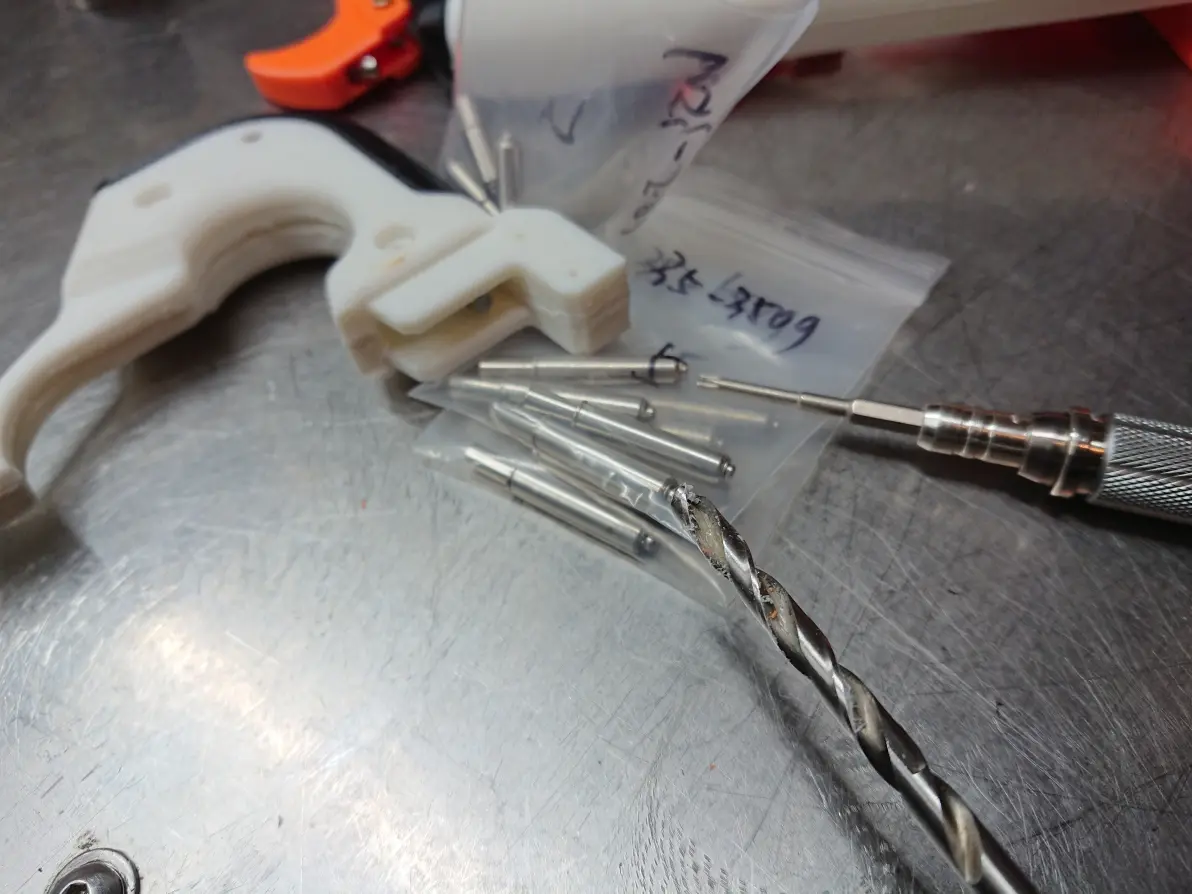
轴位穿好圆柱销,Φ3*22mm共用4颗。
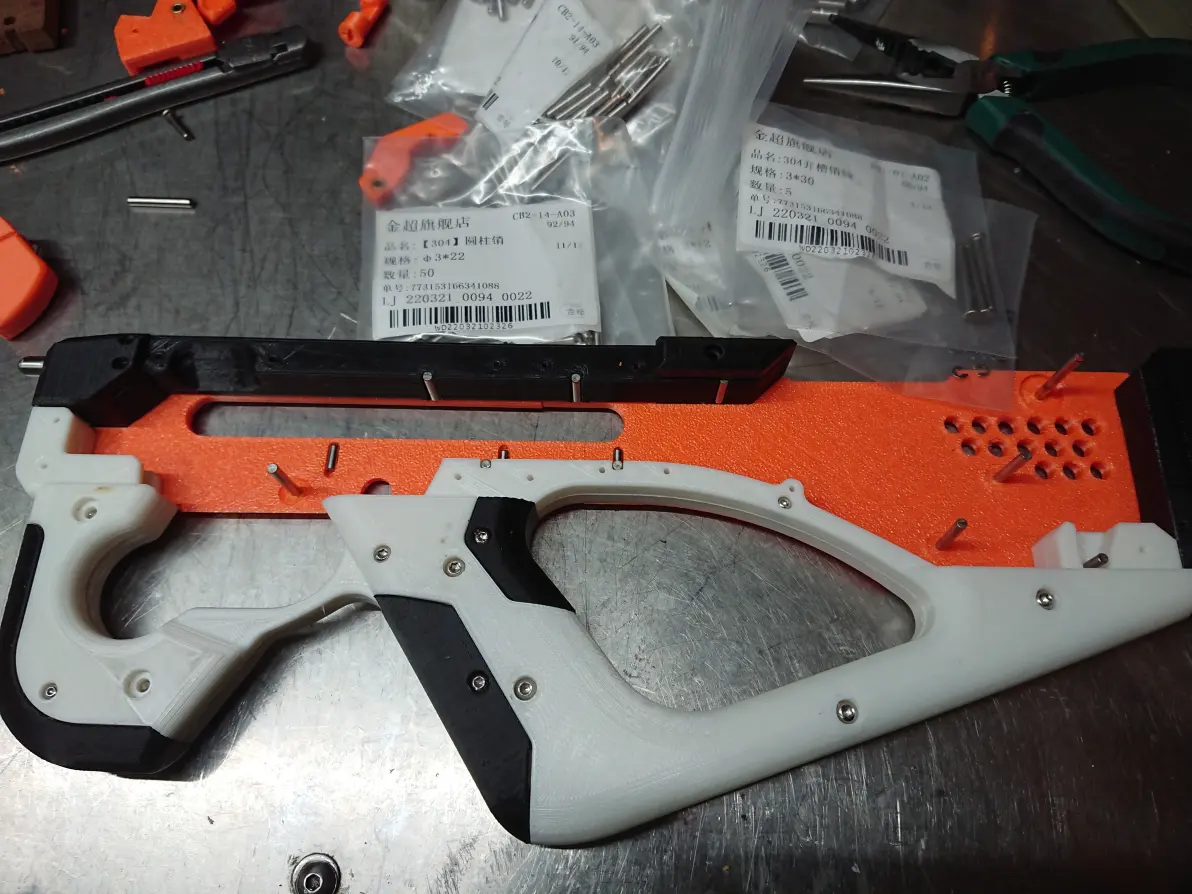
沉孔位置放一片3*8*0.5平垫,用润滑脂粘住,转子轴放一片3*5*0.2
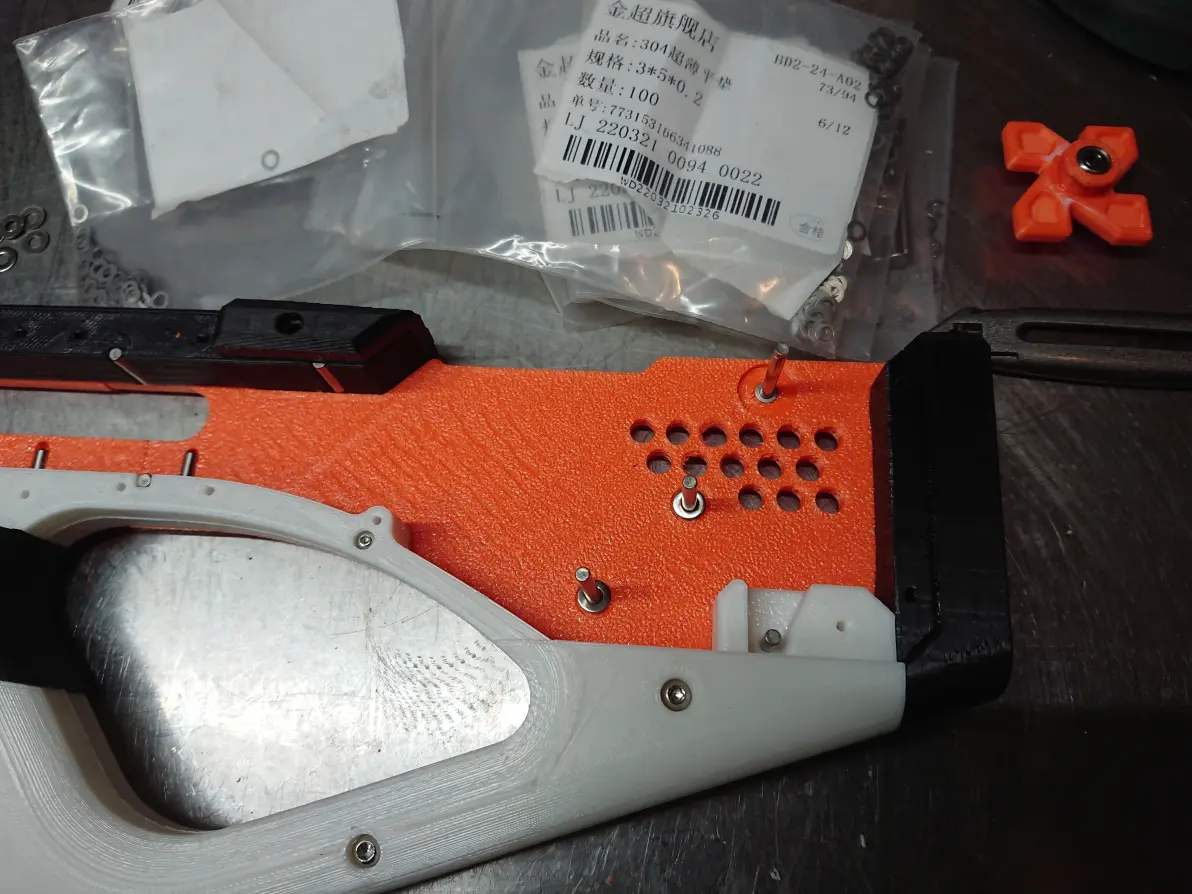
用锉刀稍微修整下外壳,才装配到位。转子沉孔也稍微用美工刀修过才不会擦转子。
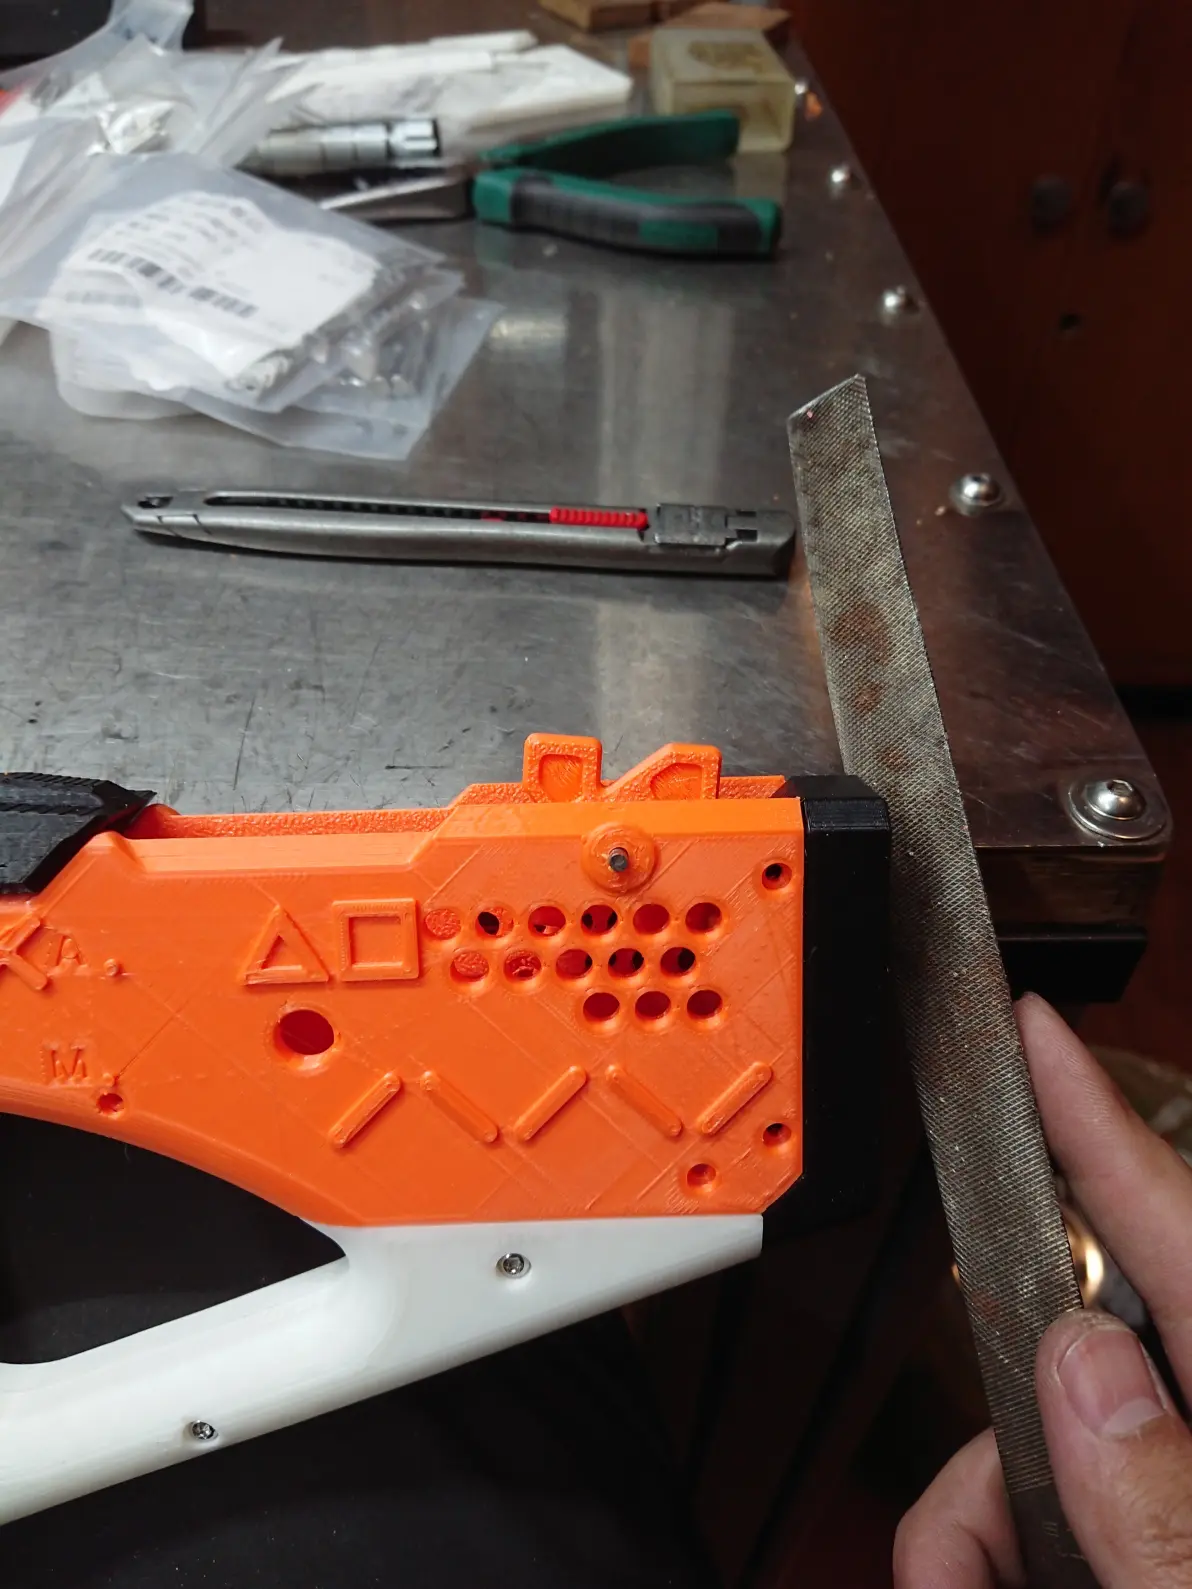
Φ3*14的销子需要用2颗,释放块和自动版自动拉杆上各粘一颗拉弹簧。
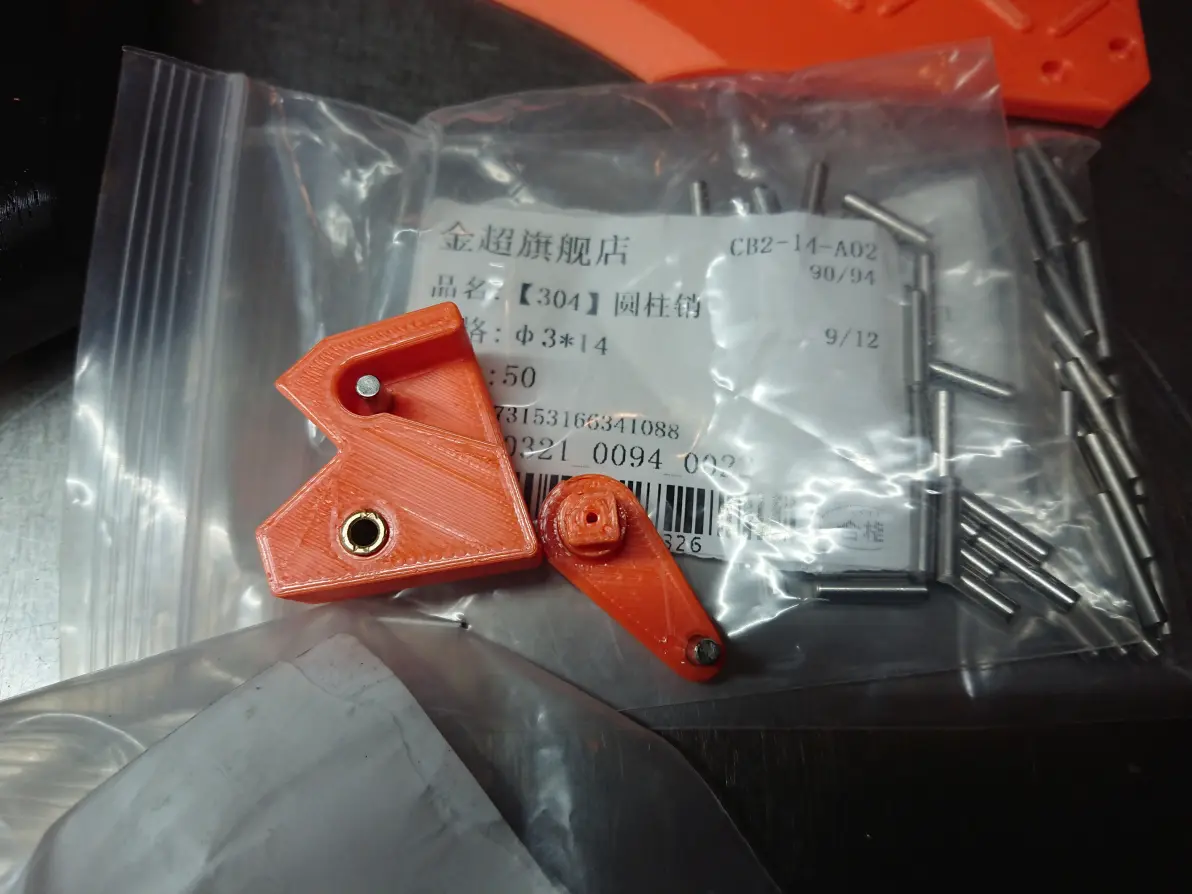
轴套位置垫平垫,穿好平头销。
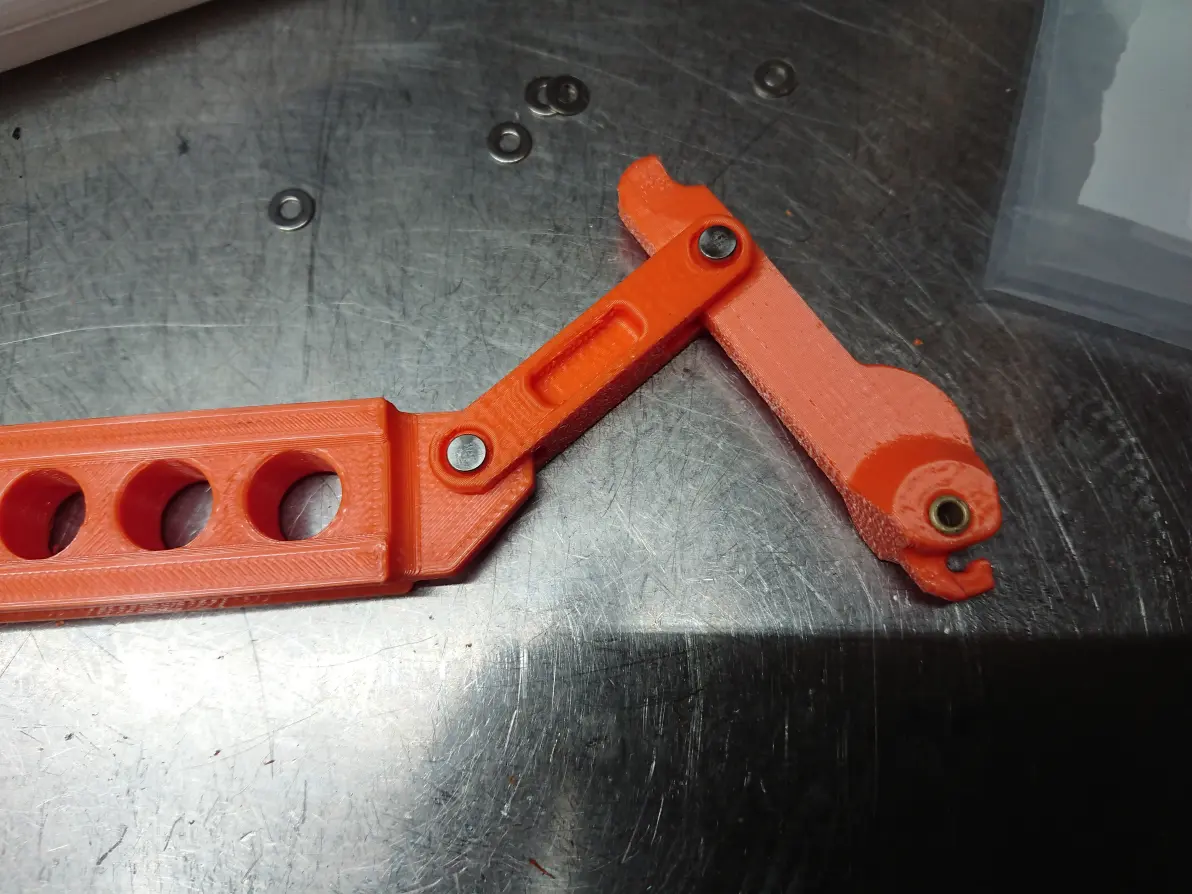
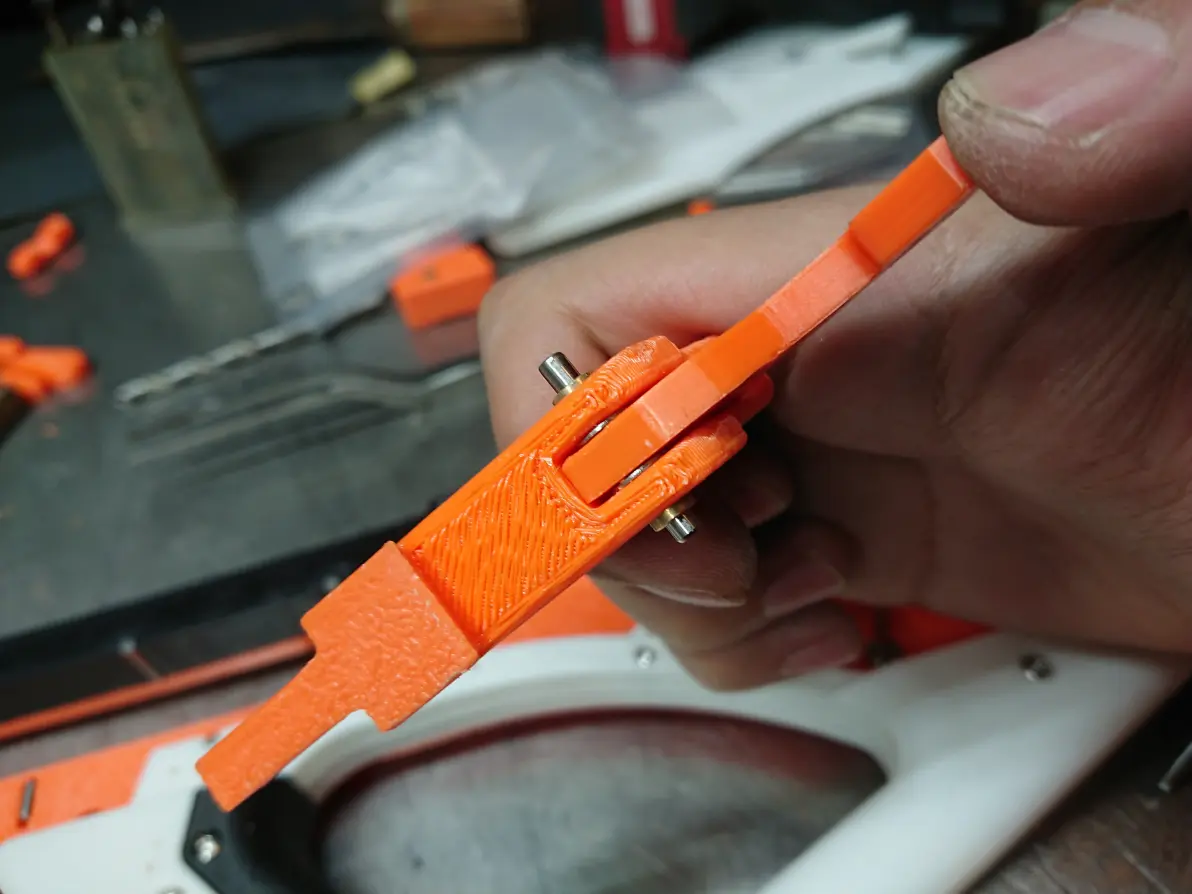
卡好卡簧,就成一个组件,活动很顺畅。
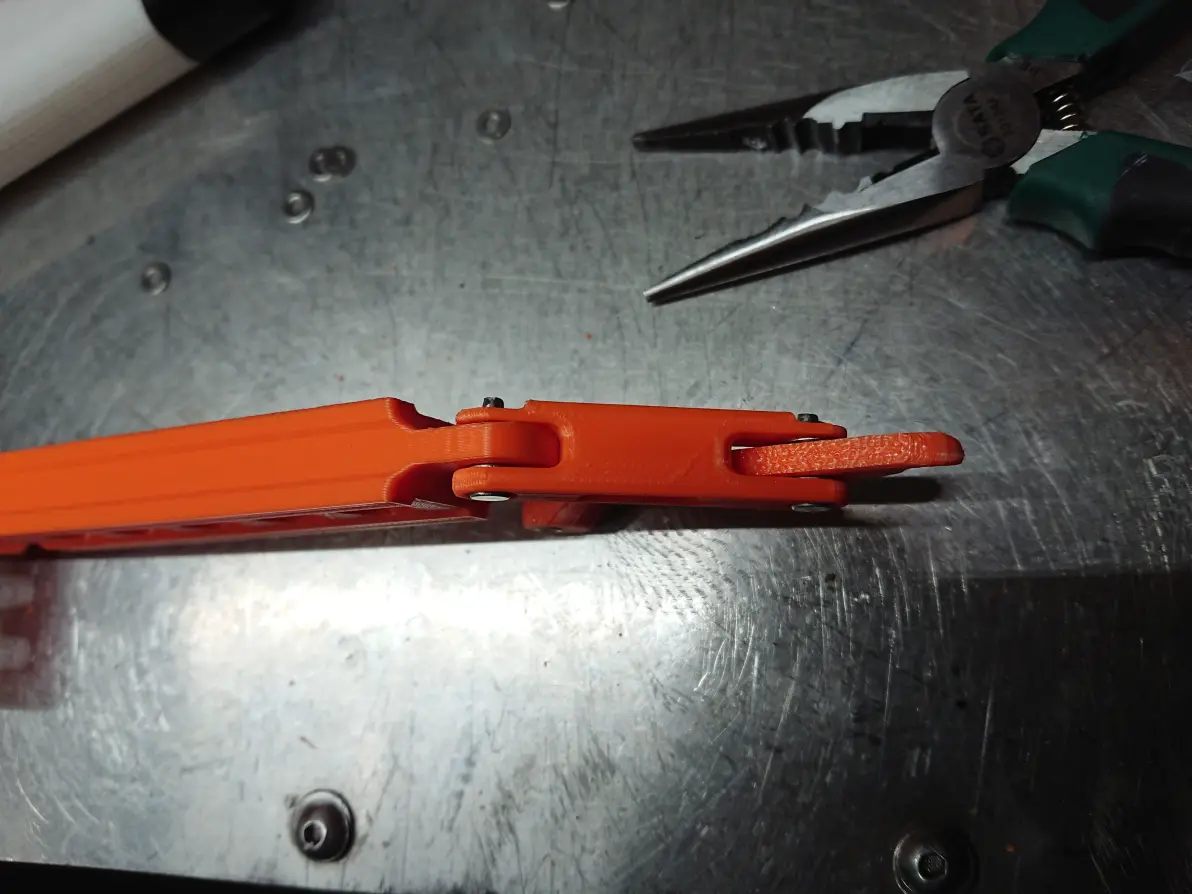
扳机需要先整租装好,测试动作顺畅。
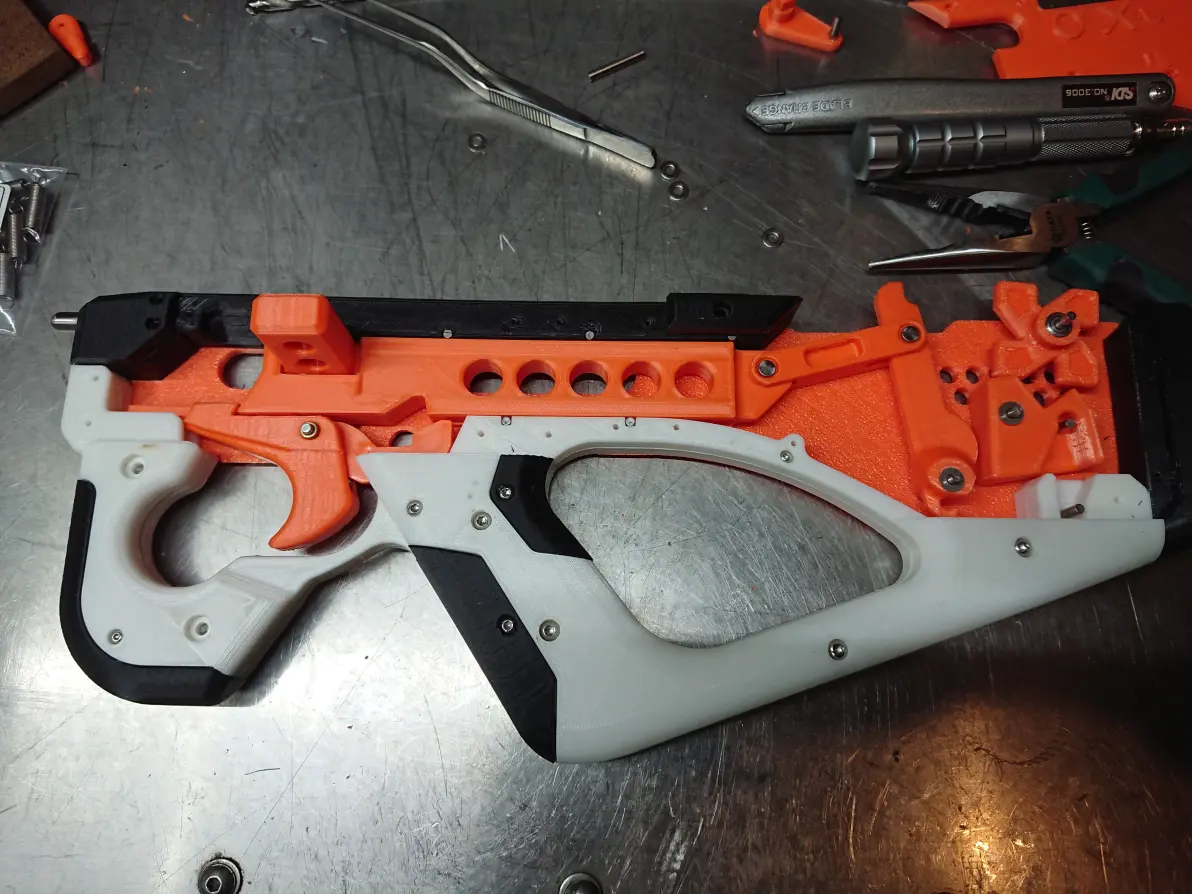
把零件全部放入外壳,现在看就比较像样。
弹簧我只买了 0.5*5*25 一种,需要变短直接斜口钳剪之后再掰个钩圈就行。
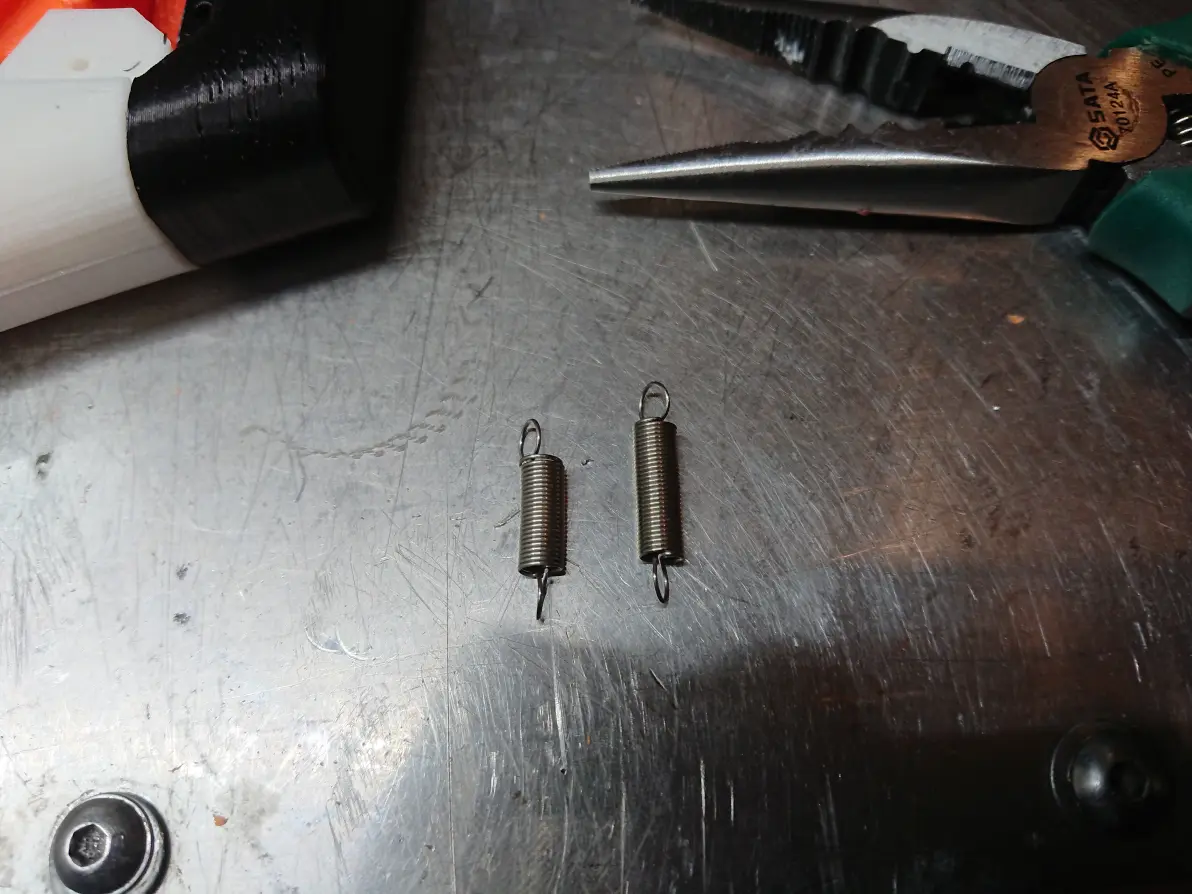
长的弹簧被我装到钩杆下方,短的那根在释放块。然而这是个错误。
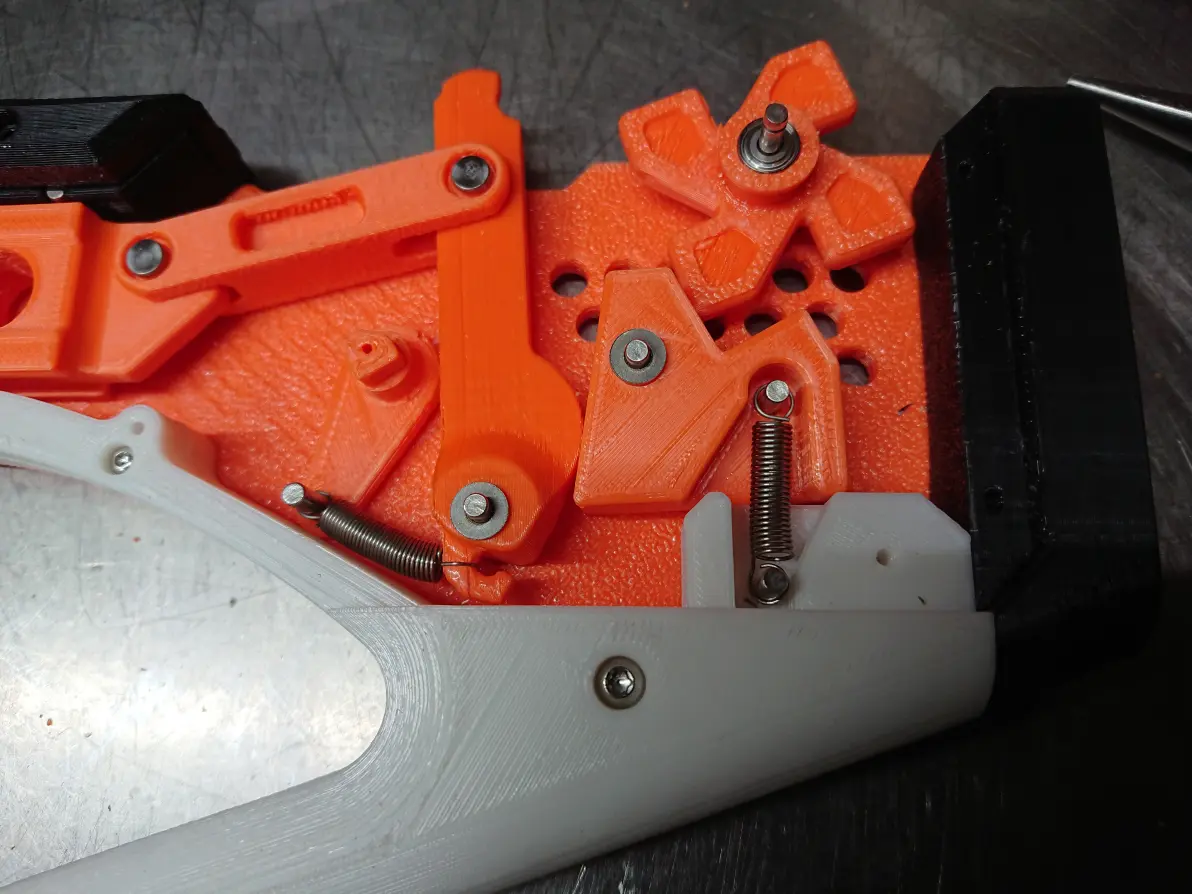
准备盖盖子我才发现犯了个严重错误,自动版自动切换连杆的销子装错了。
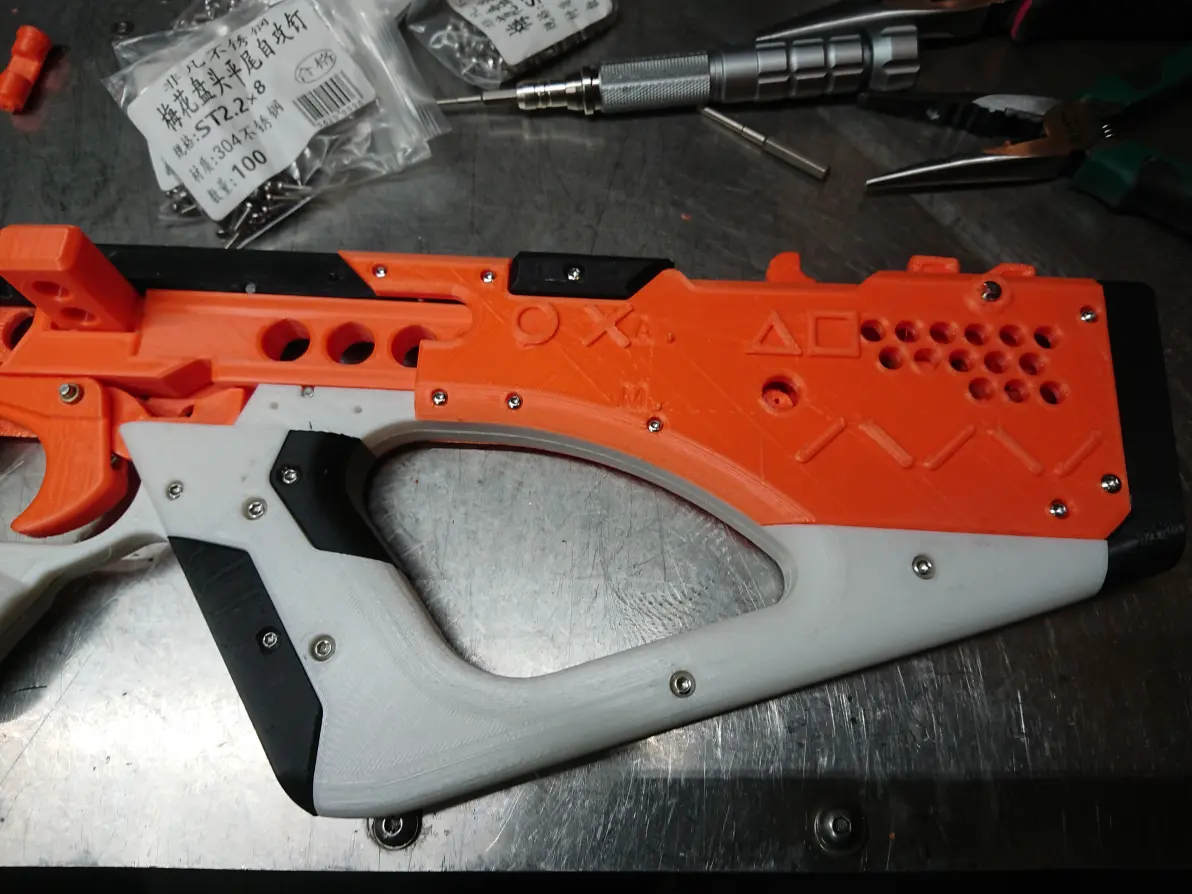
正确装配方向如下图......第一次纯粹是忘记看模型随手一装。
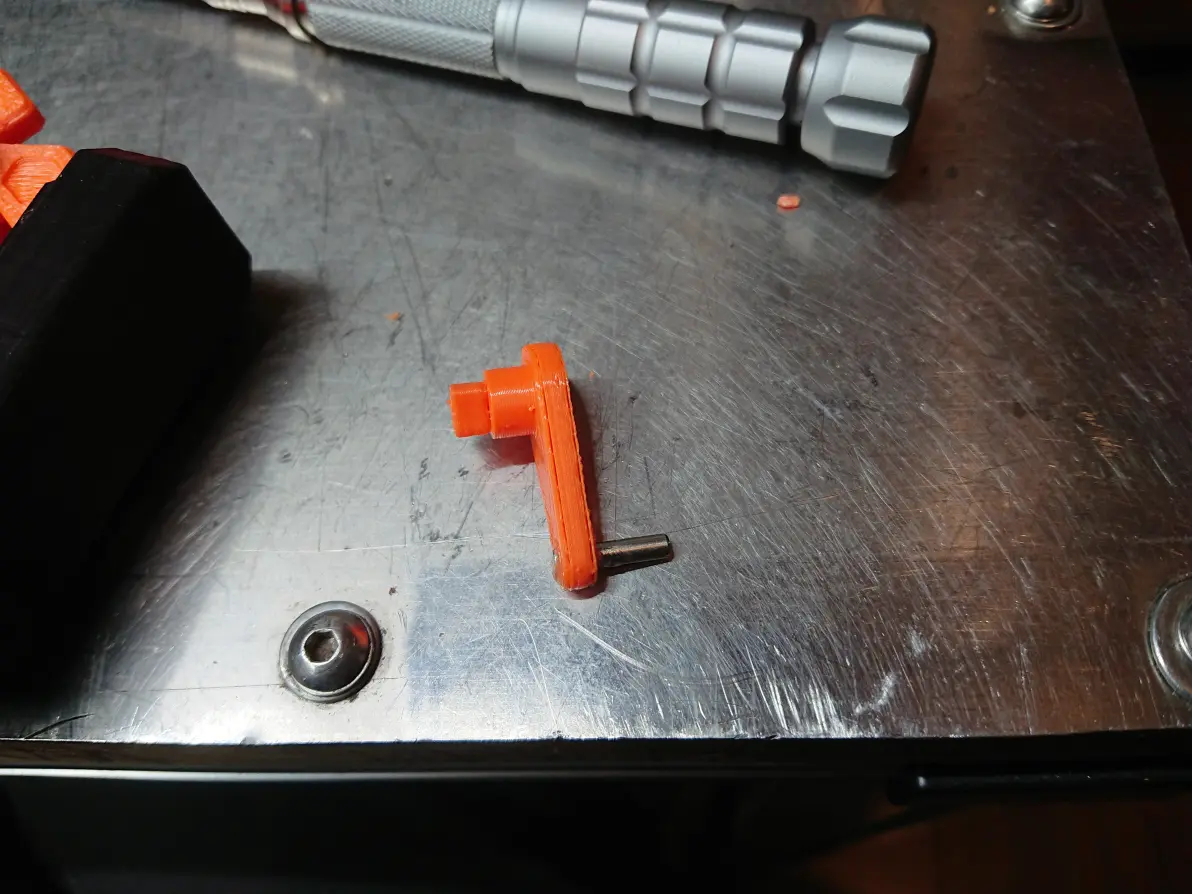
顺便把切换扳机也装上。
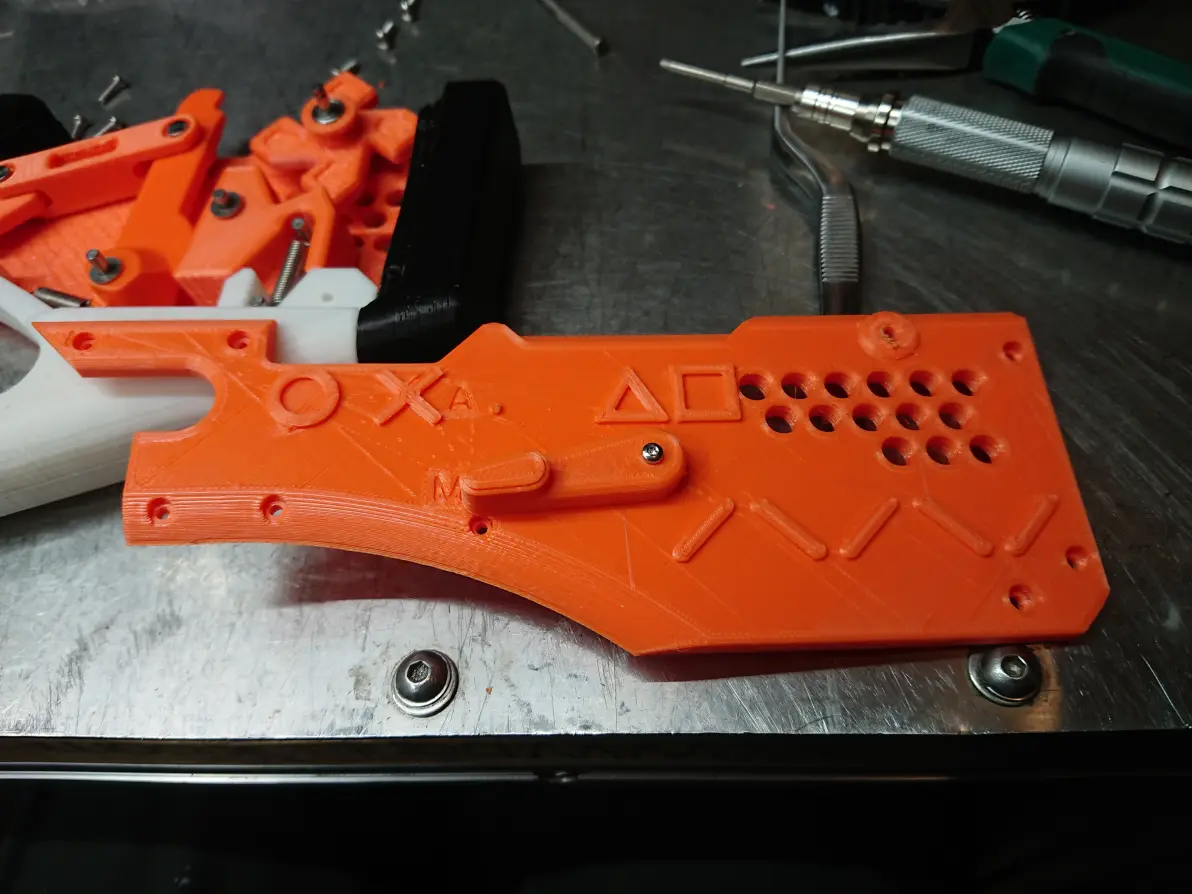
扳机动作顺畅,能很好的卡住滑块。
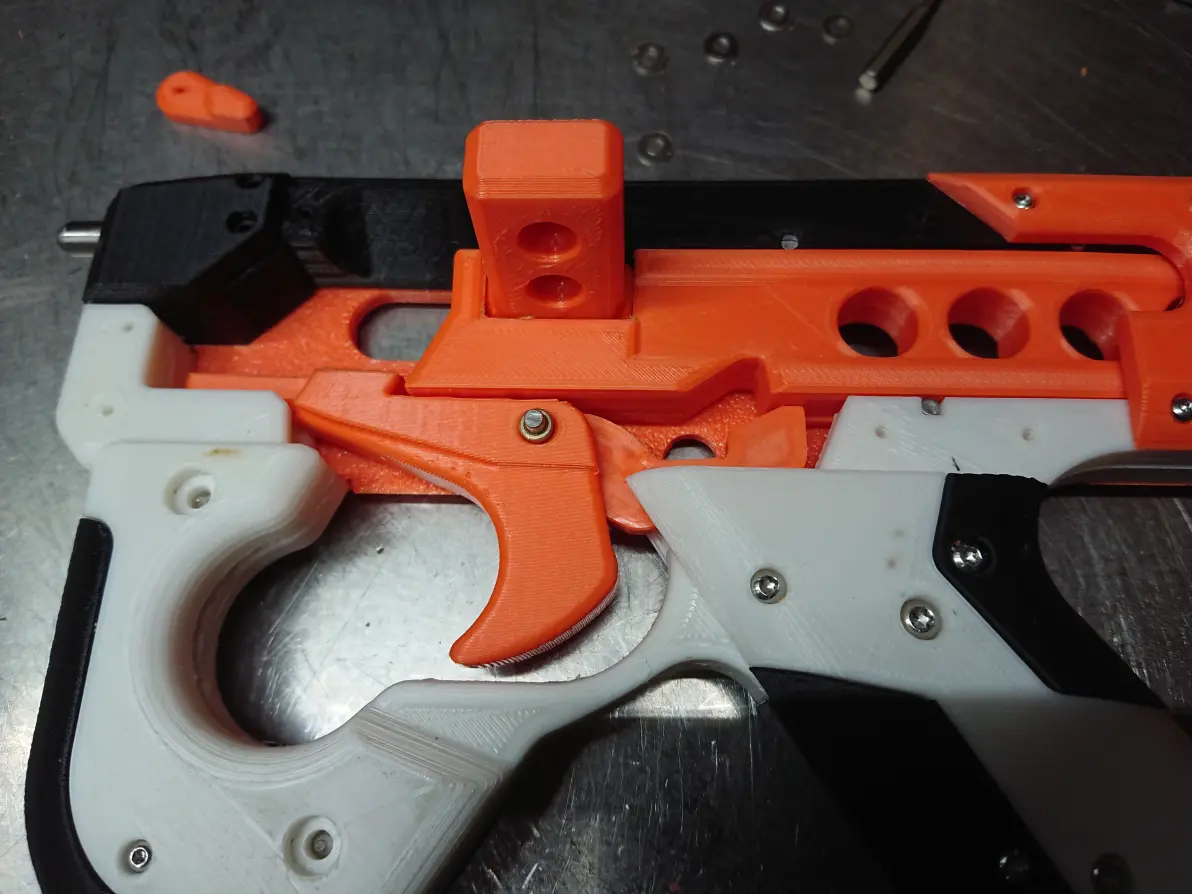
装配完成,各个部件动作顺畅,装上皮筋试一发?然而效果非常差,根本无法完成复进动作。
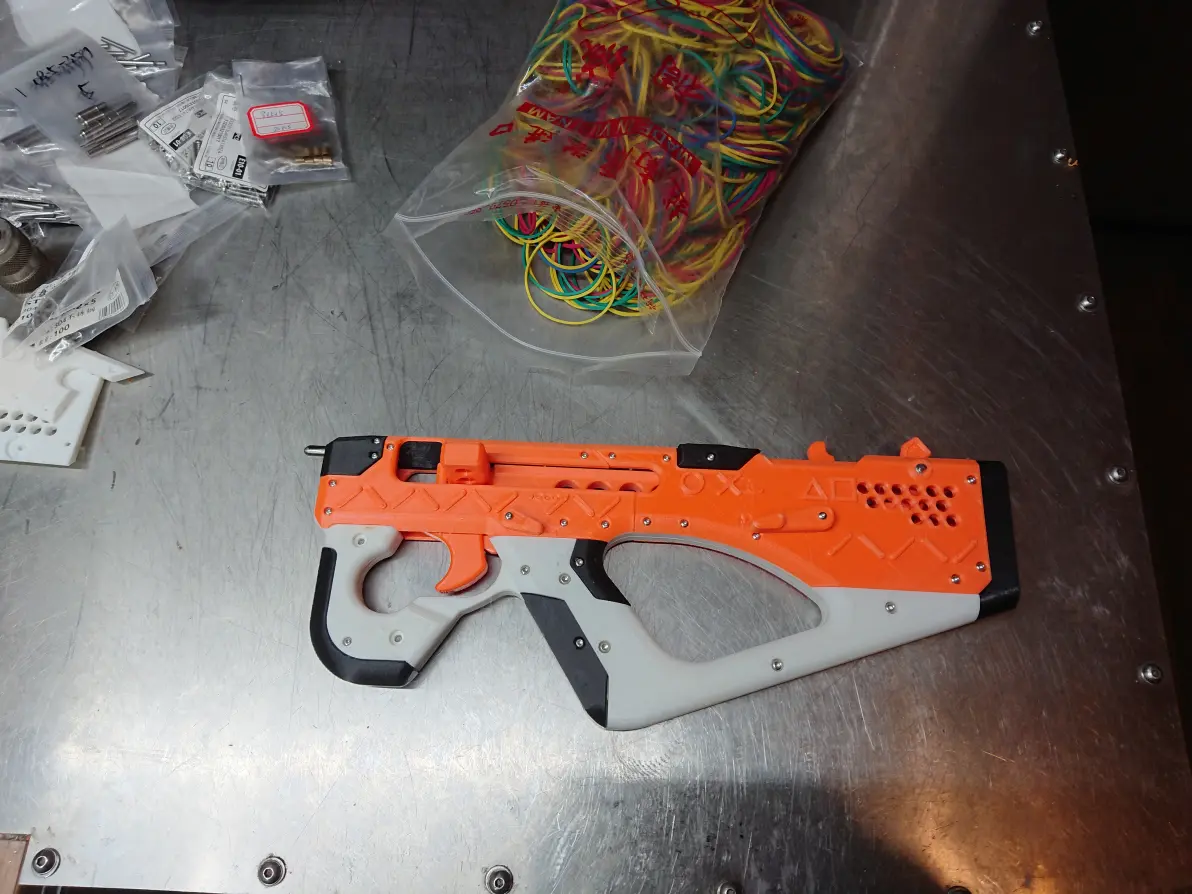
新买的这皮筋非常硬,本来想着可以装弹15-20发,结果8发都非常吃力,皮筋用软一点能装10发......不能自动复进,装这么多没意思啊。
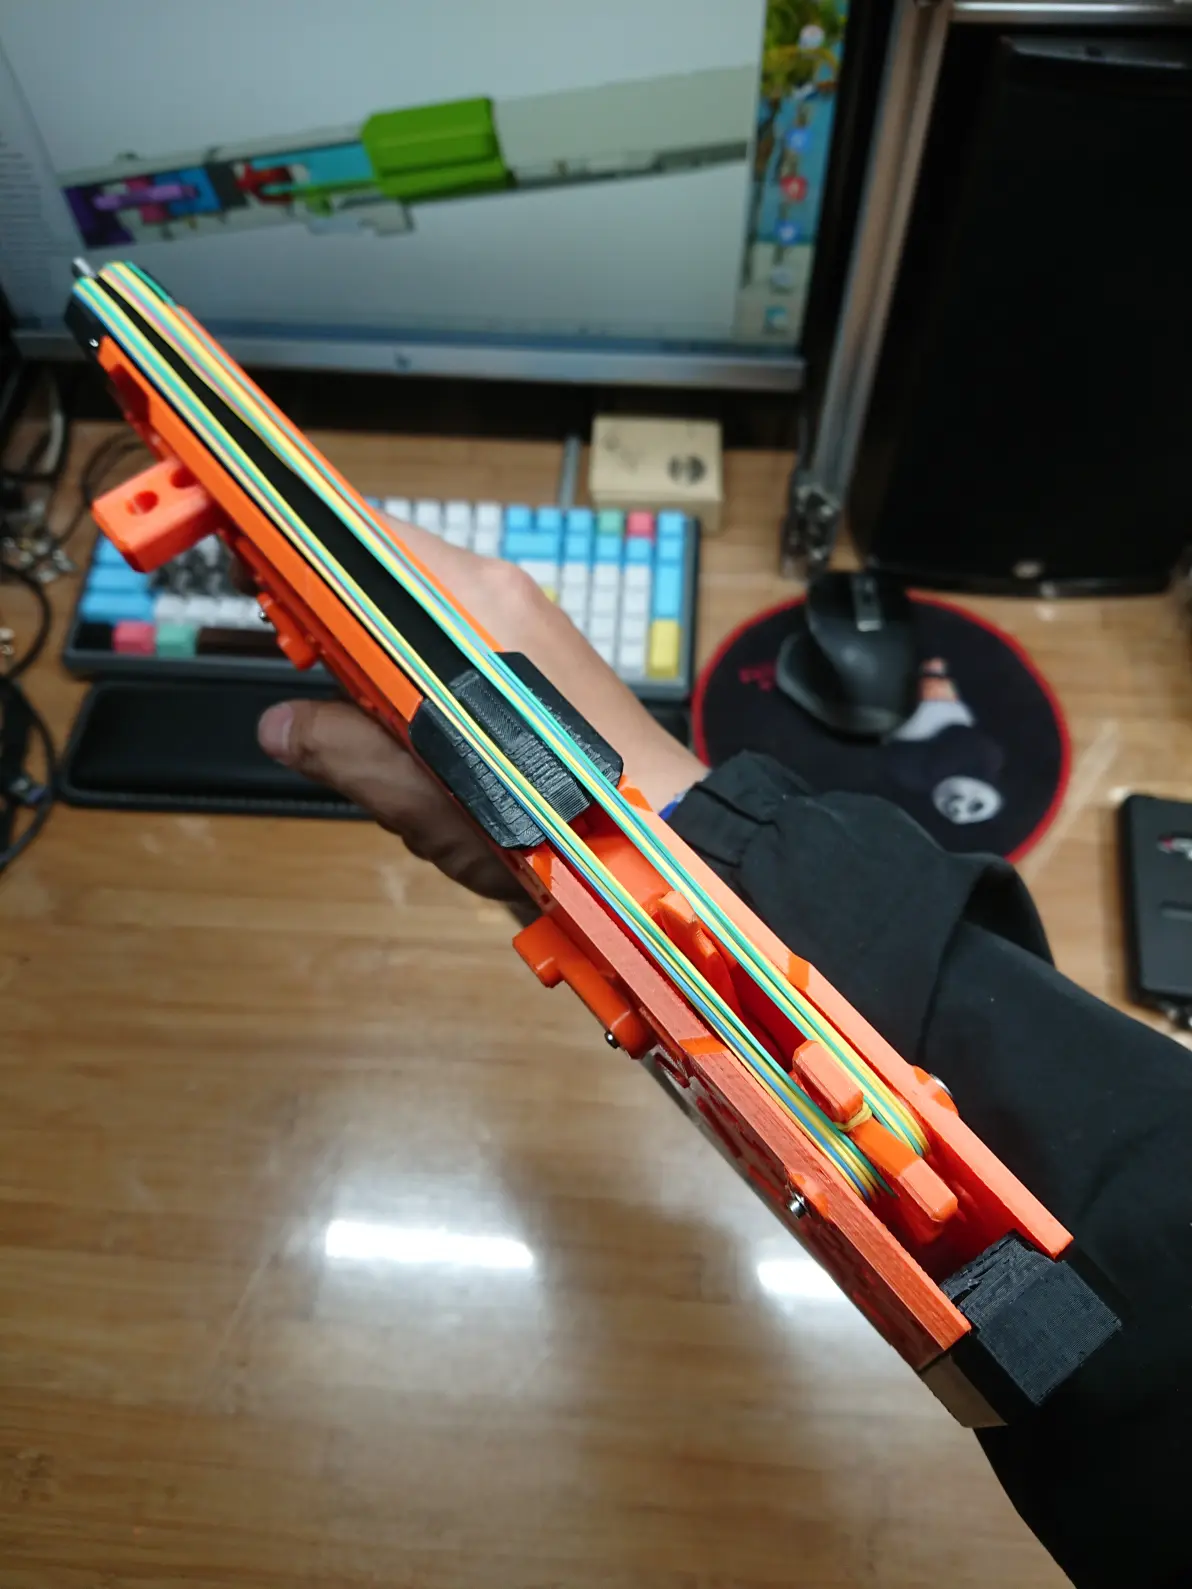
看来需要修改并进一步调整,这货比想象中麻烦些呢。
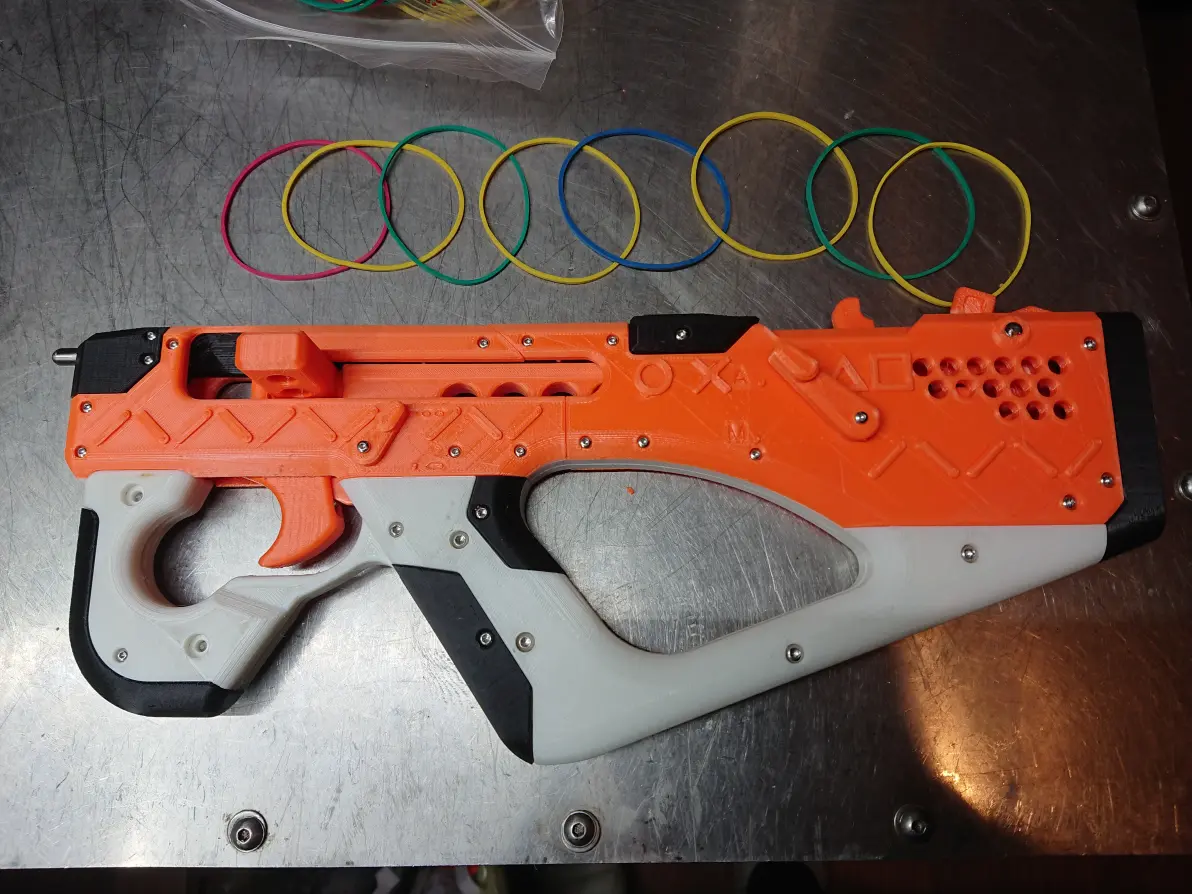
难道这货被我改废了?不行,先拆解检查看看。
图片上传数量受限,下一篇见。
图/文————ProfessorLvS
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020