软件

产品


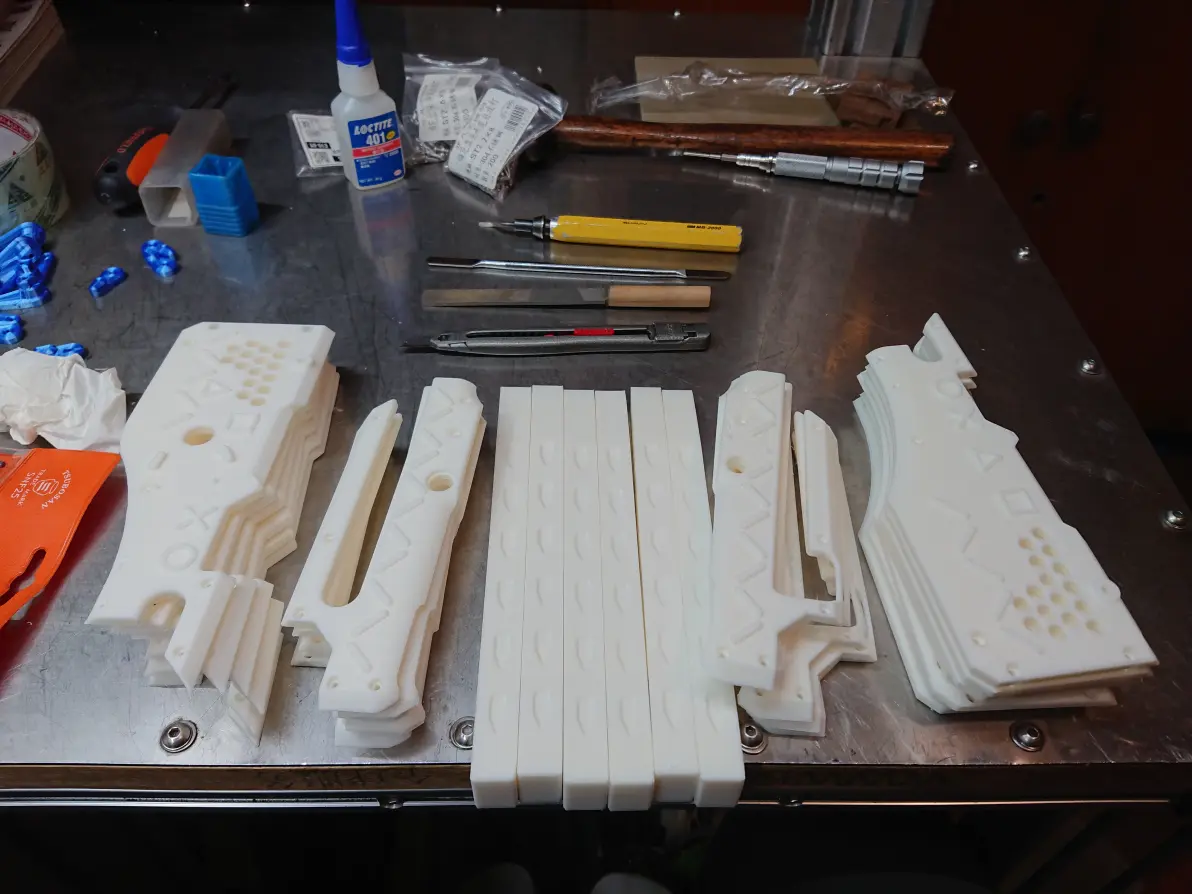
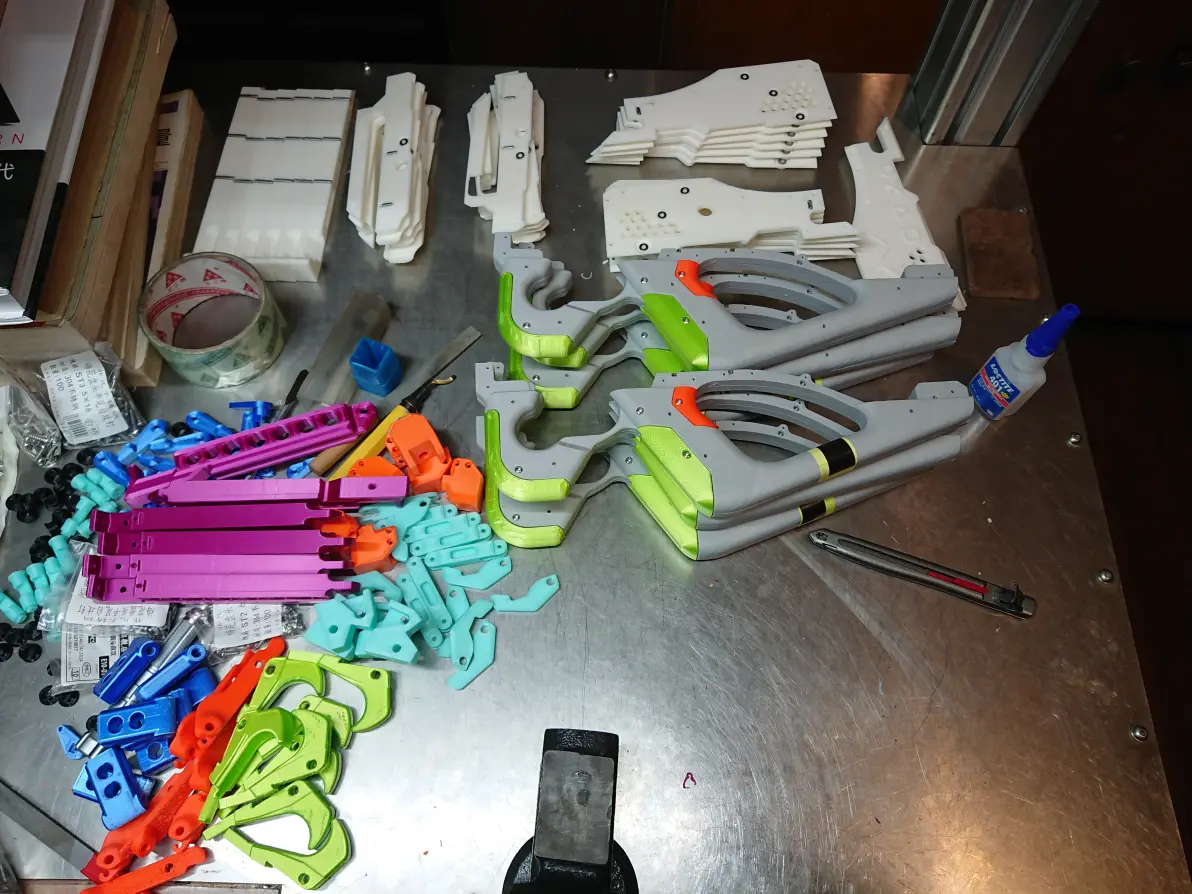
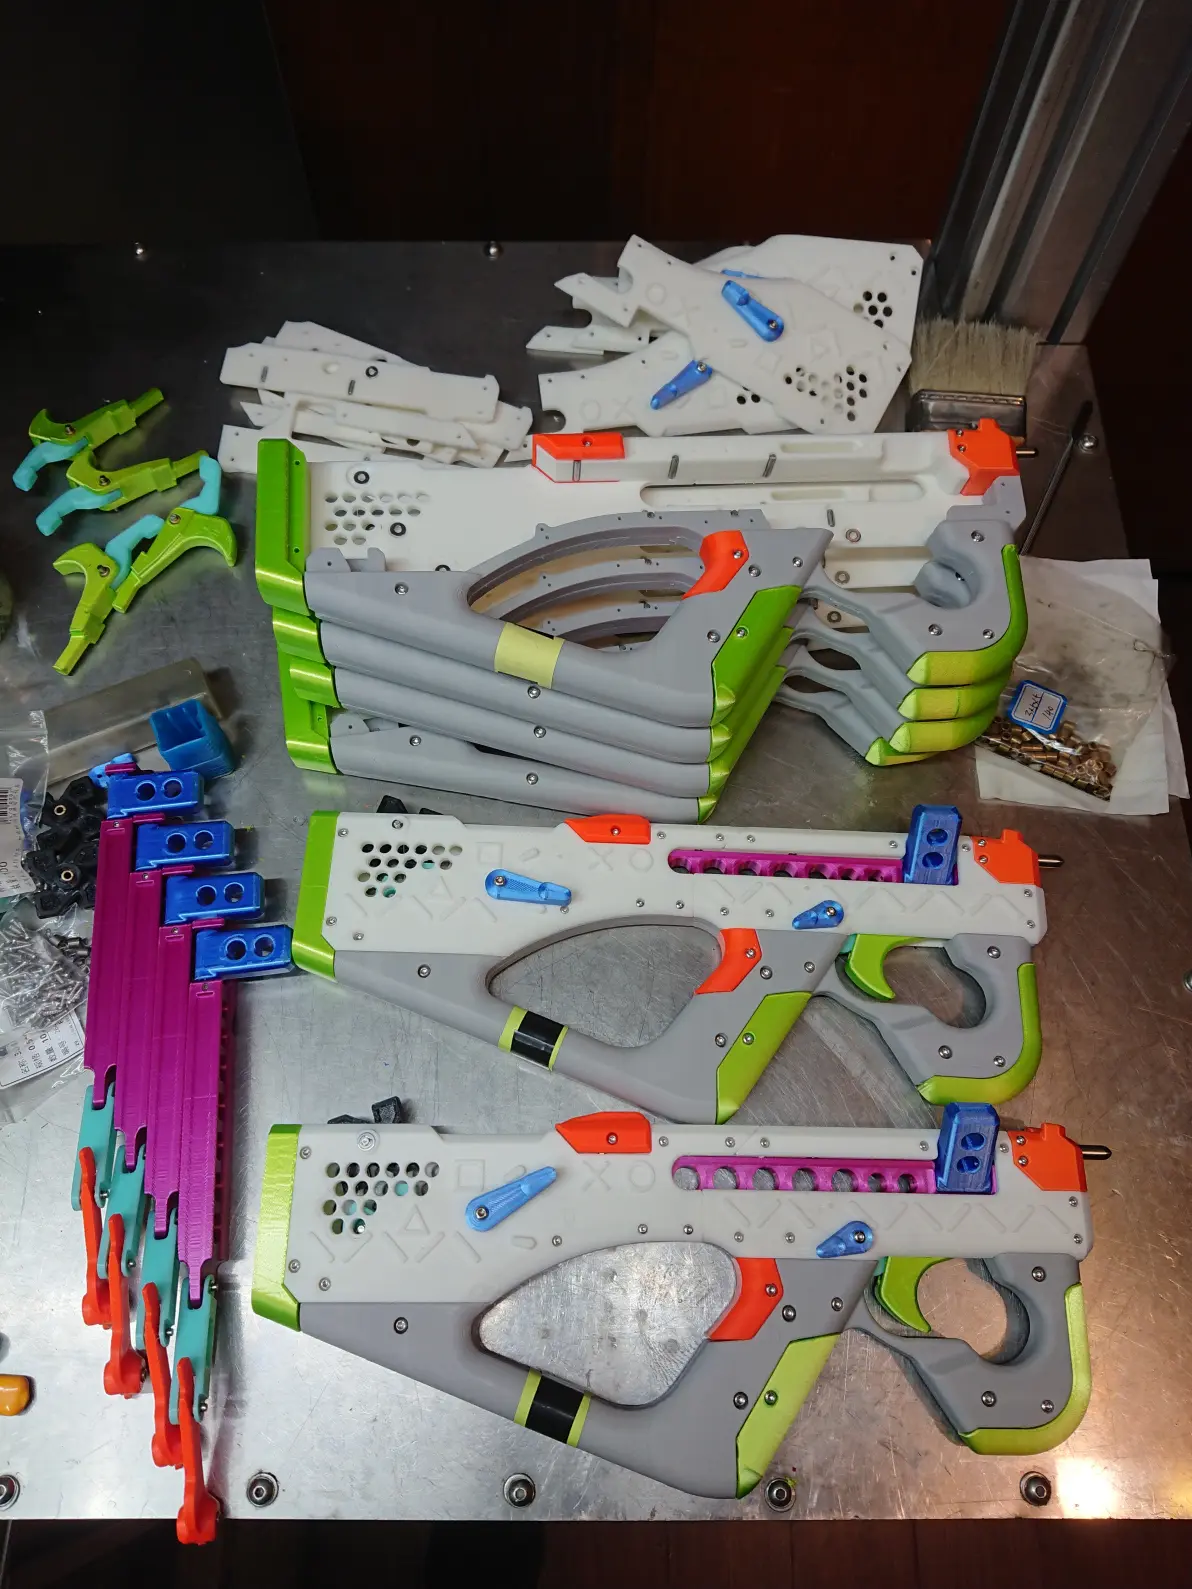
经过大约三个月时间,朋友家的打印机修复或新增,总算是把这小批量生产的6把皮筋枪完工.....零件拿回家好大一纸箱,整理整齐合影也是一大桌子.....总之,久等了,开始装配。
因为加了轴套或垫片,用到的工具会比原版多一些,家里工具不全的小伙伴想装这套配件要么添置工具,要么放弃......动手能力稍微有点要求。装好了效果确实不错的。
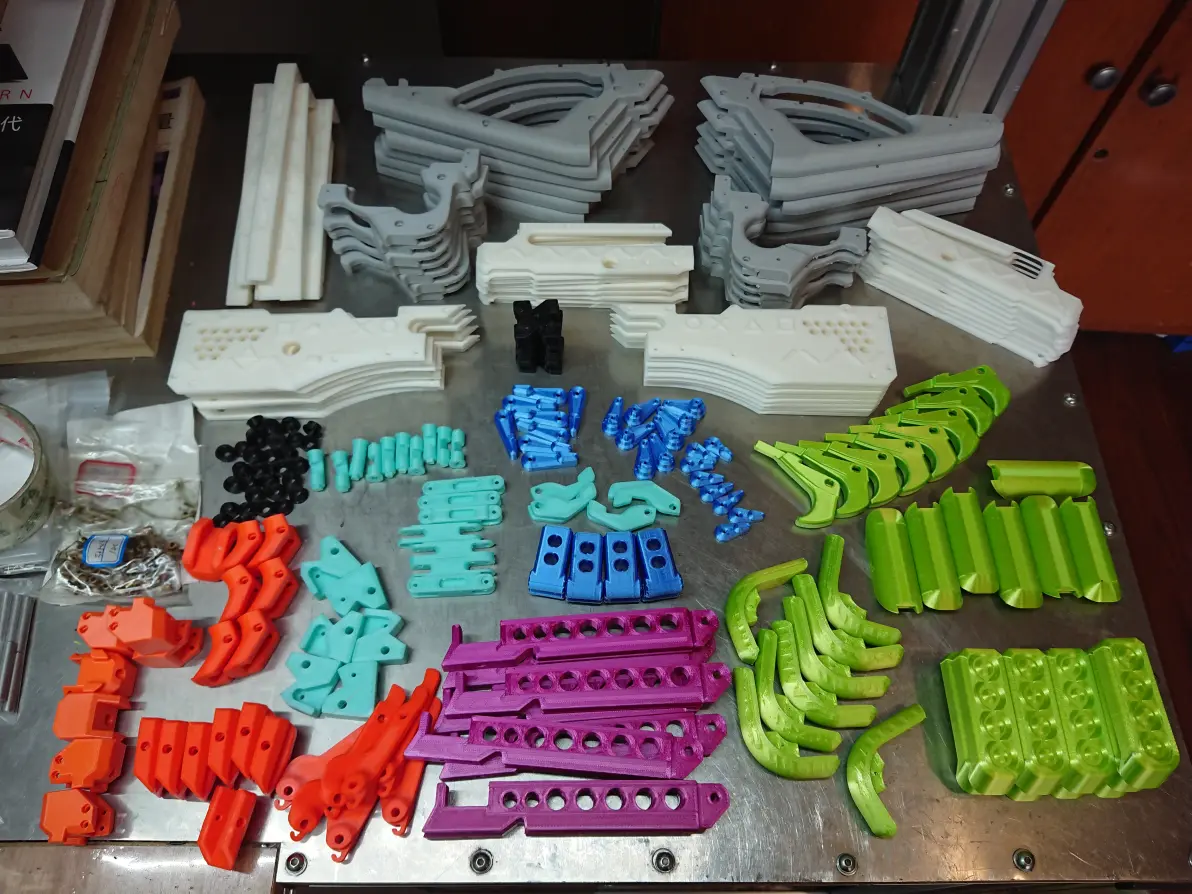
这次我最喜欢的丝绸荧光绿材料,打印出来很漂亮,朋友这2mm壁厚打印非常无慈悲的结实。不过丝绸料不好打印,很容易堵头,是用新的孚森三角洲才驾驭。
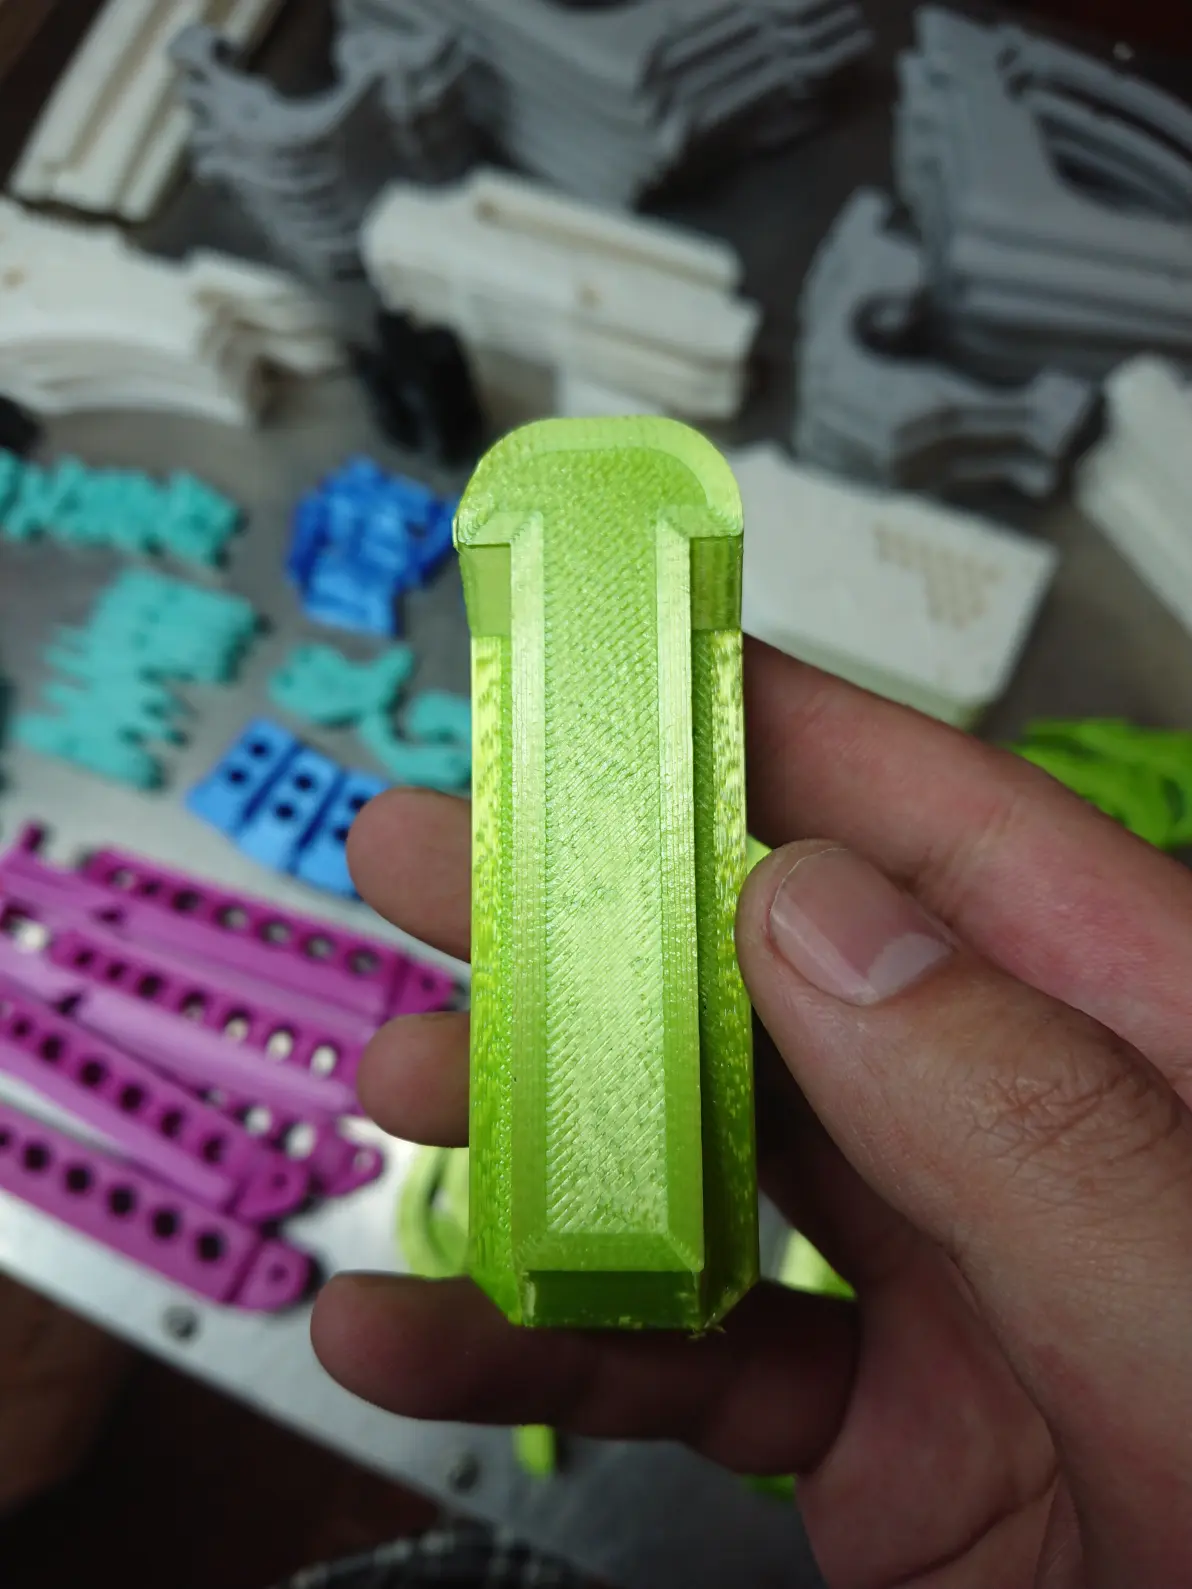
无限Z是这次最特殊的一台机,批量生产神器,打印纹也很特别。这个件看着缺陷多,当时机子并没调整到最佳状态。
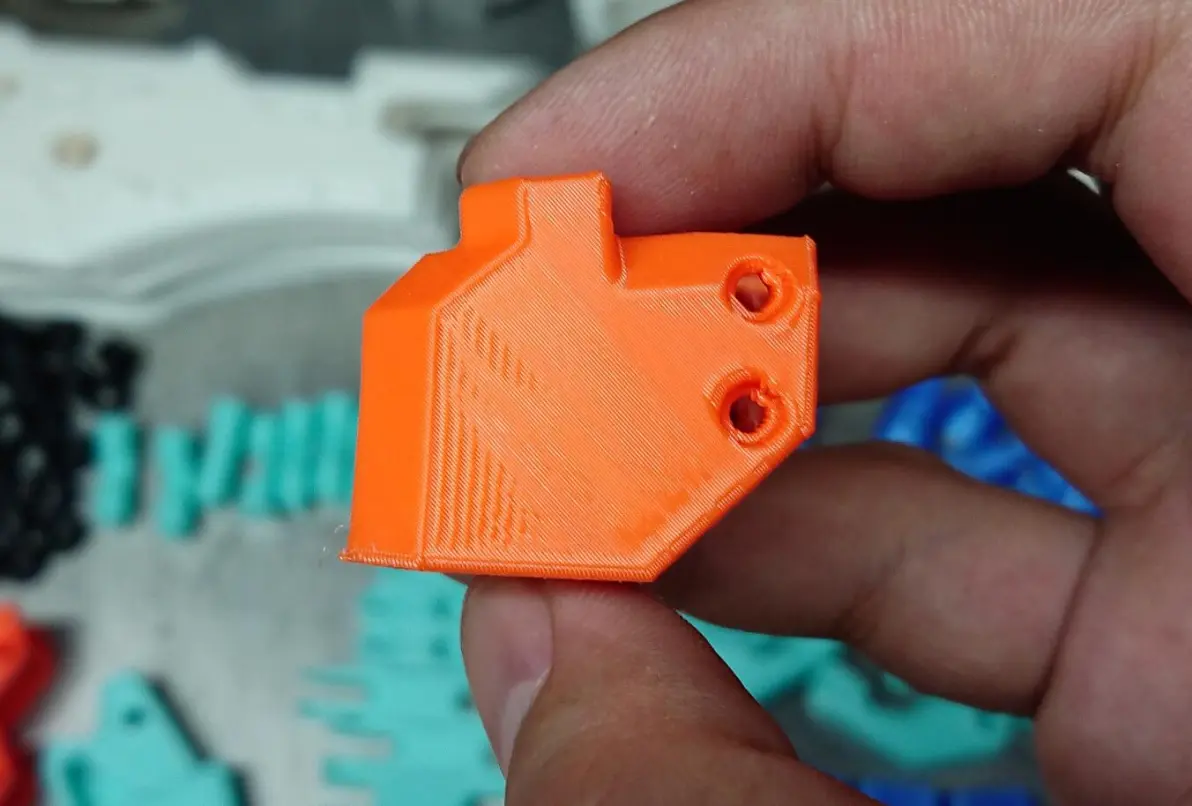
三角洲打印机接近边缘的表现非常差,各种疏松或翘边,一次不能太贪心,小机子打一个盖板就好。V400或许能很好的打2个。
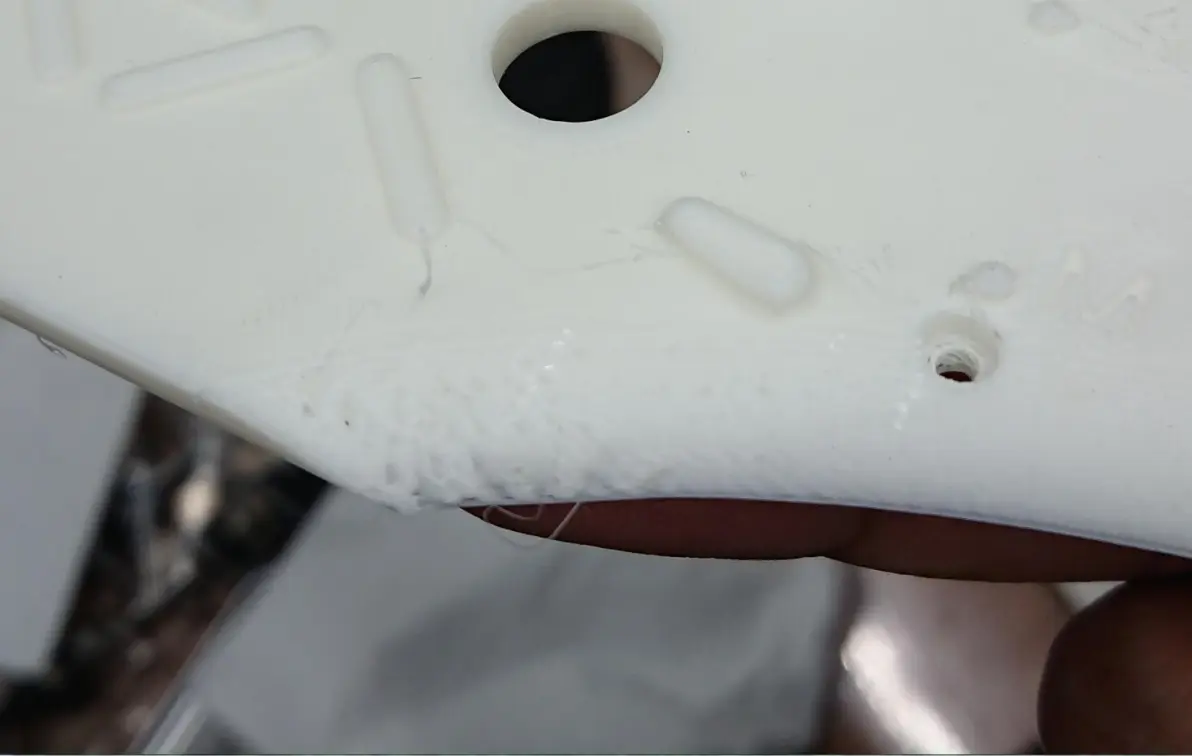
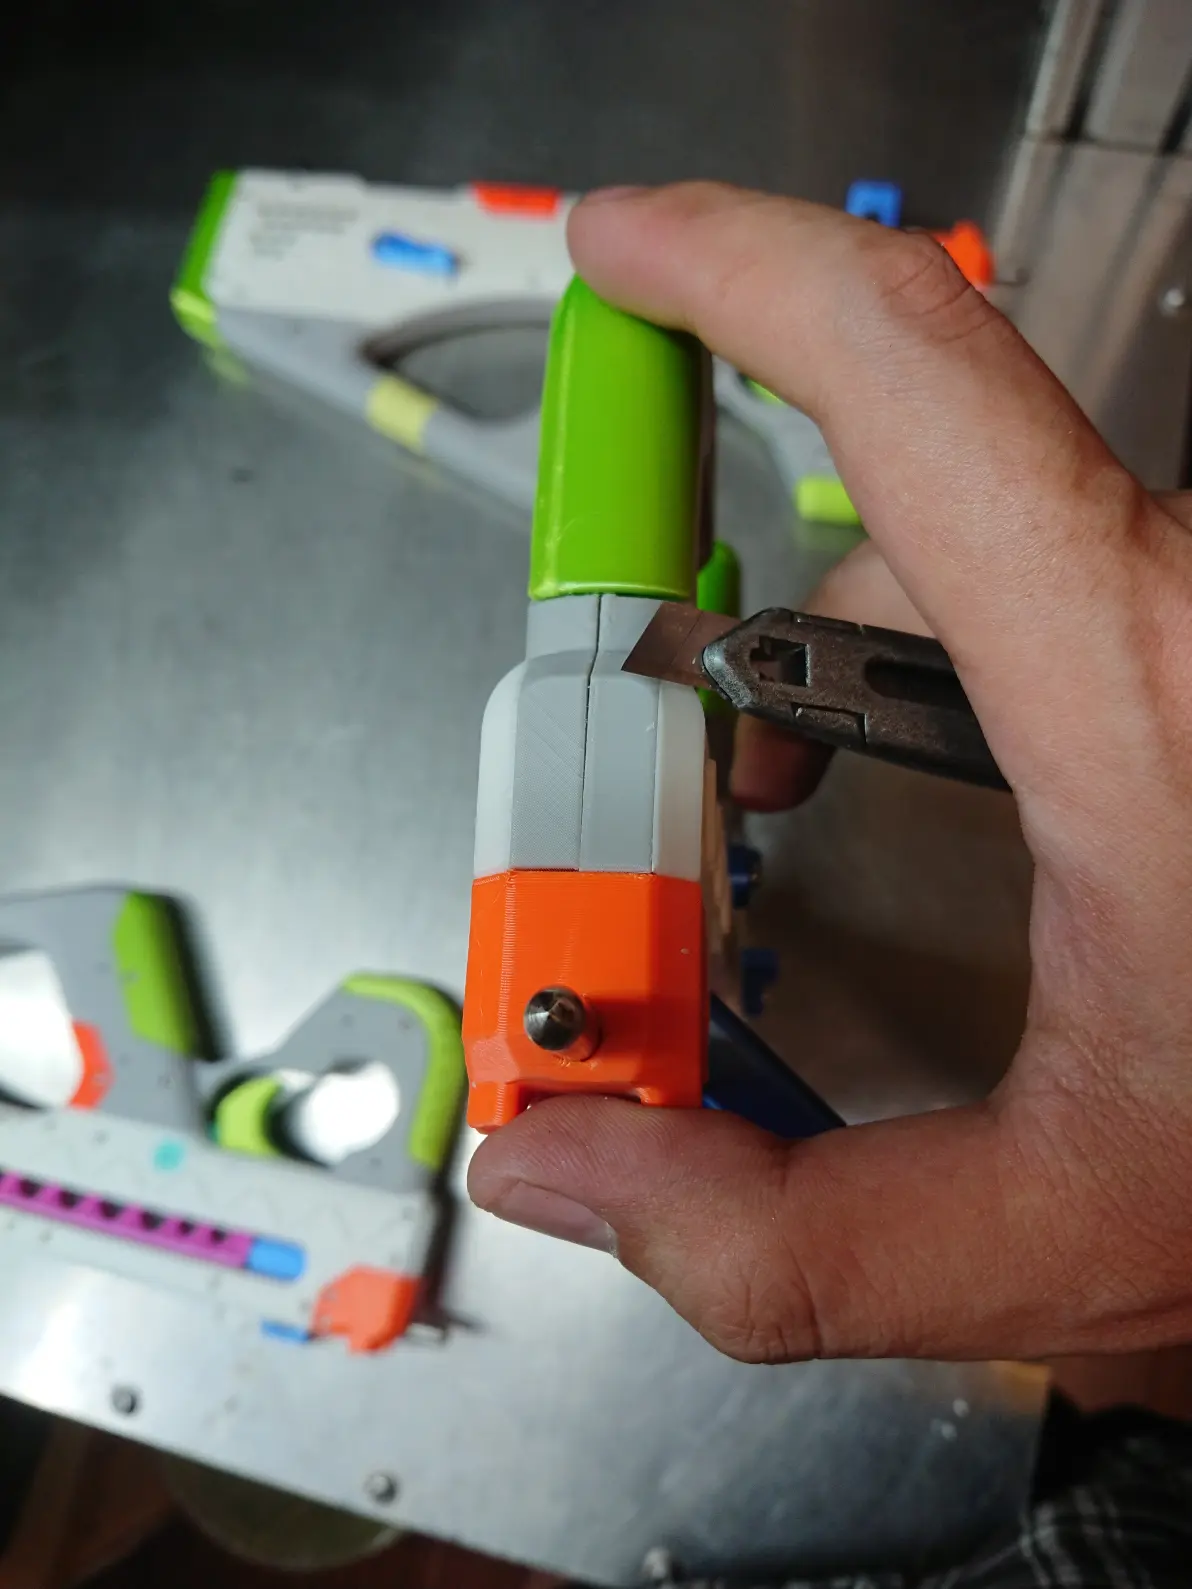
先把支撑撬掉,美工刀锉刀大概修整下毛边。朋友给的3M打磨片并没用上。
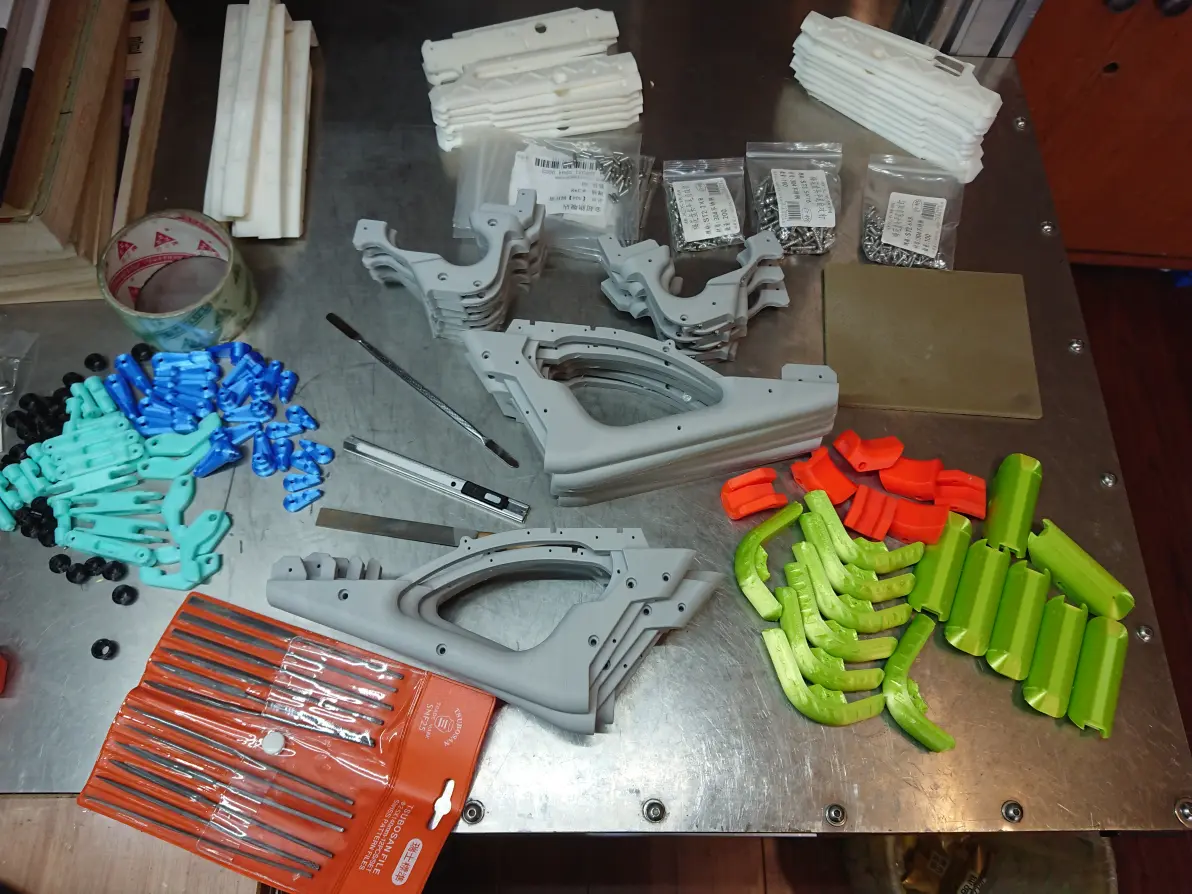
首先装主握把,4颗ST2.9*19梅花圆头自攻螺丝,电起子调2~3档扭力直接扭到底即可。
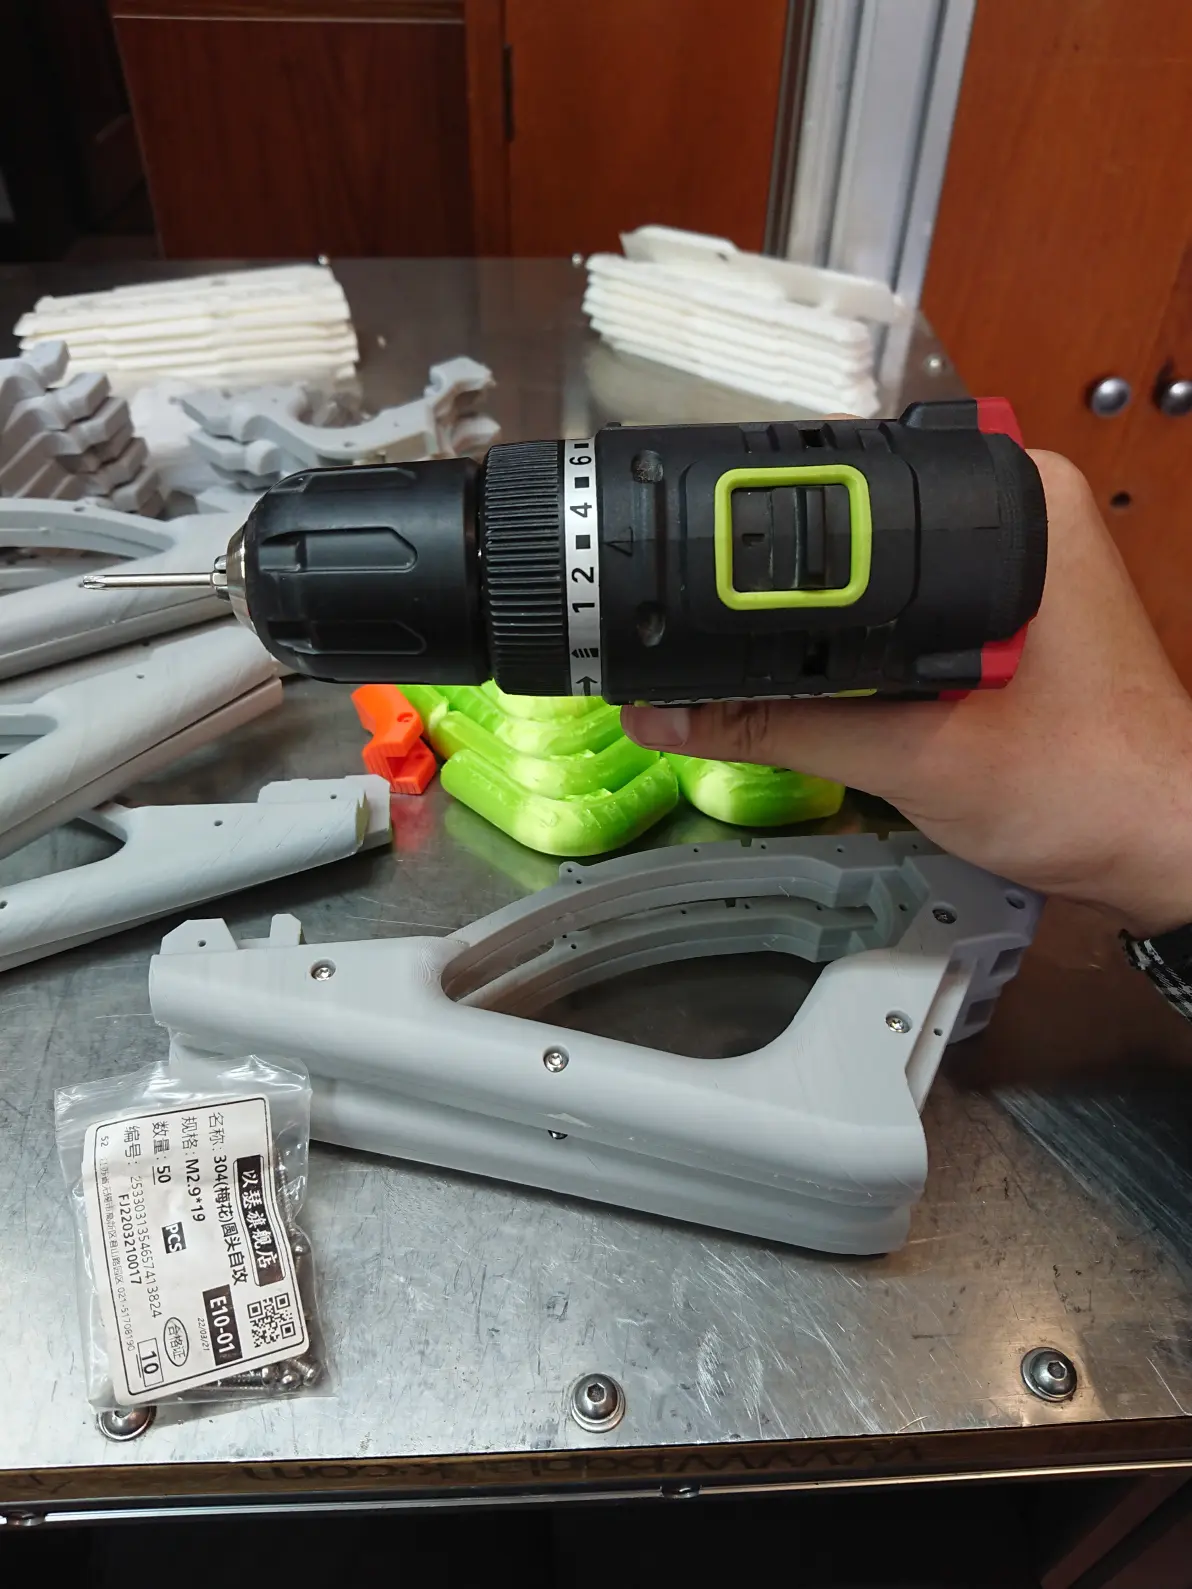
装握把镶嵌件1(荧光绿),2颗ST2.6*8梅花圆头自攻螺丝,电起子1档扭力上到底。
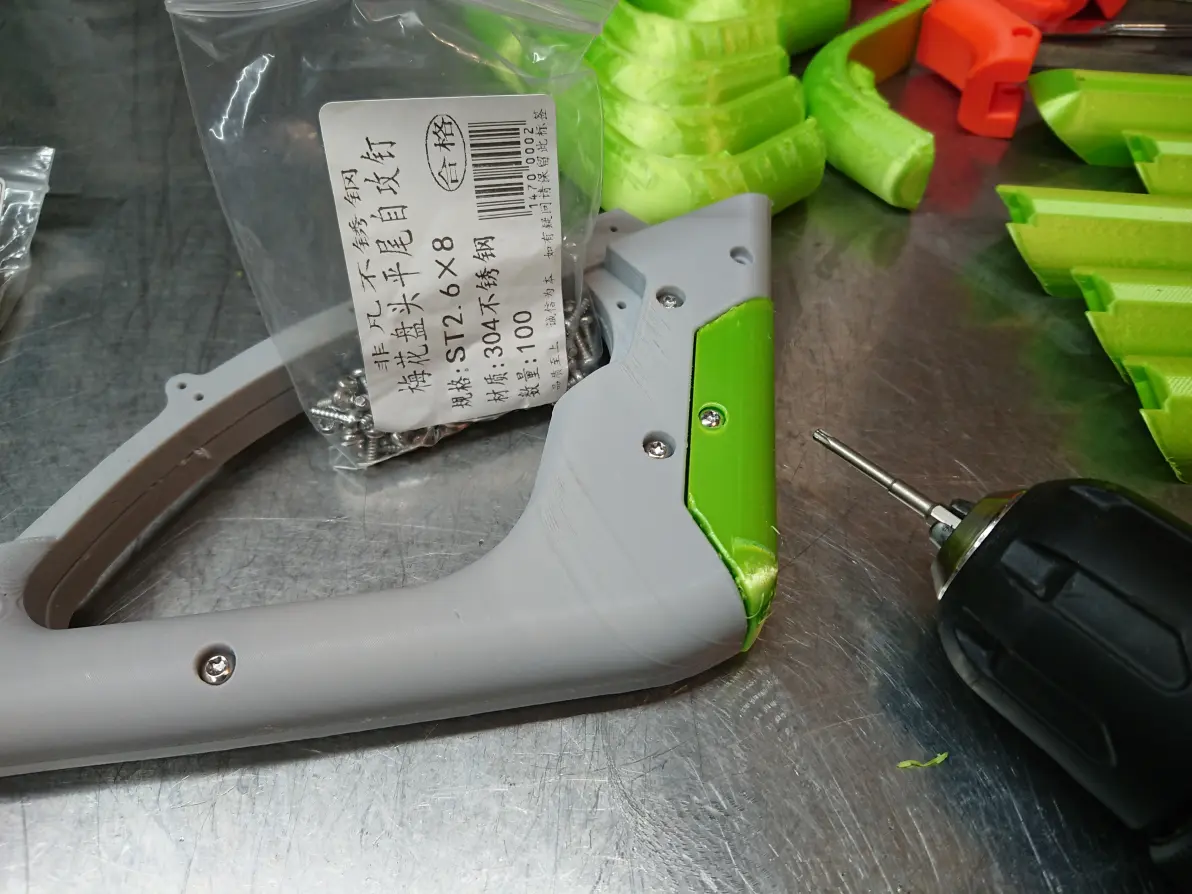
握把镶嵌件2(橘红色)也是2颗ST2.6*8梅花圆头自攻螺丝,这两套缺陷最少的主握把挑出来贴绿色标记,凑成最好的。
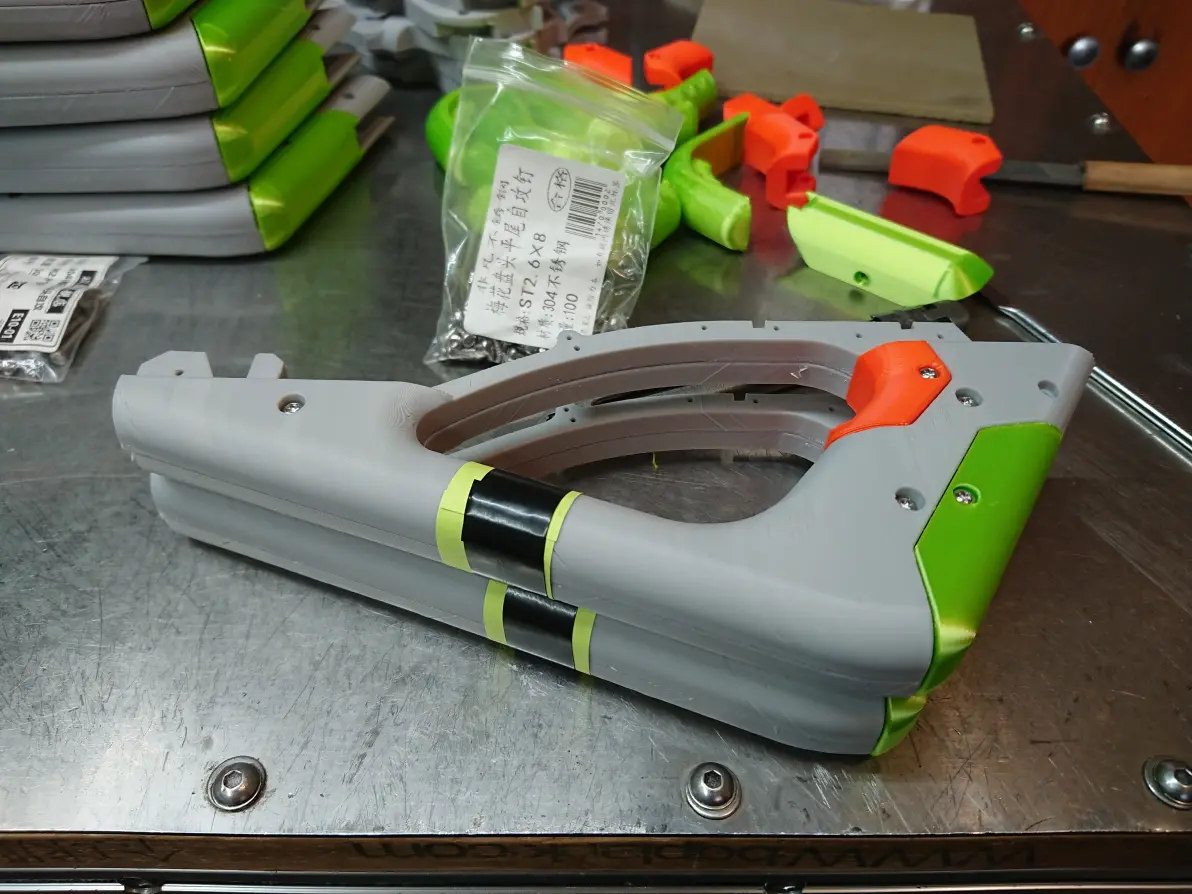
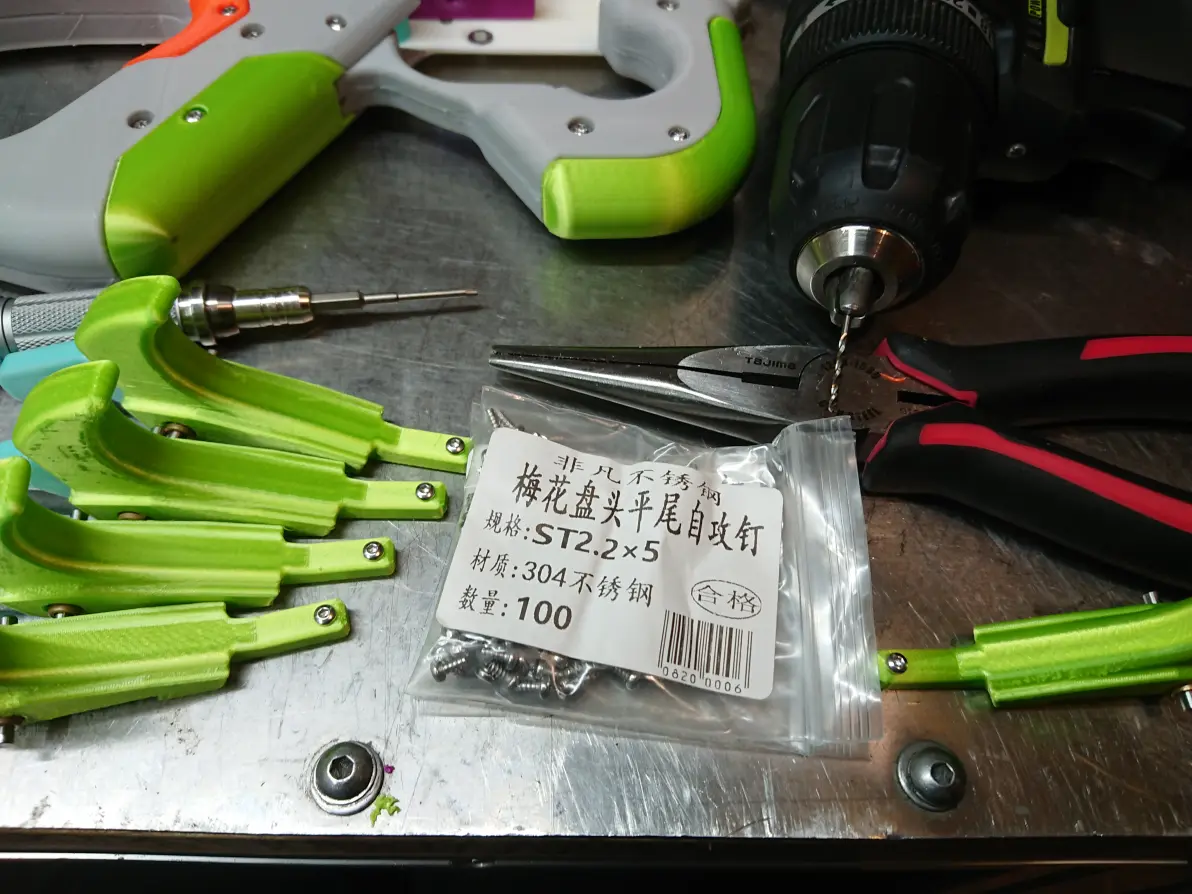
装副握把,把ST2.9*19的螺丝剪短到ST2.9*14,每把枪用2颗,世达或其他稍好的钢丝钳可以剪断....直接买一包不太划算。
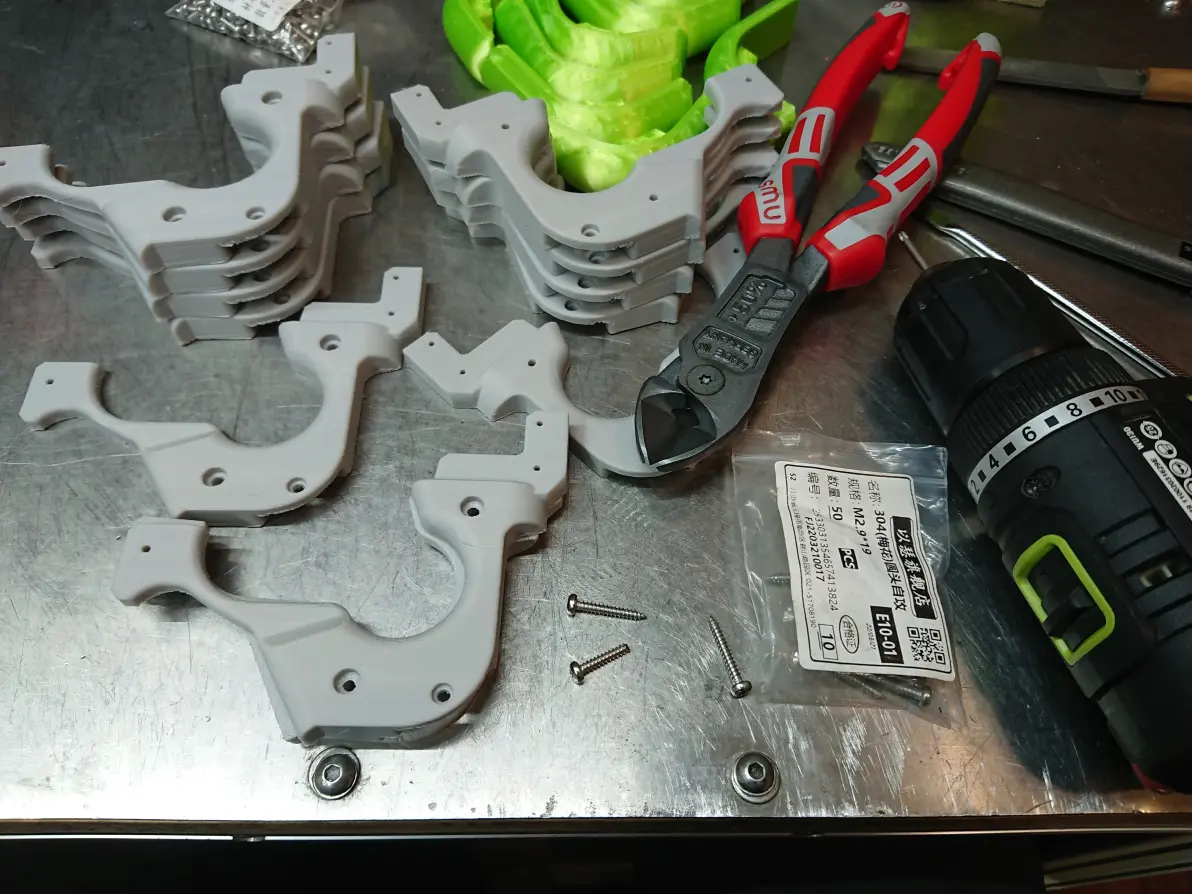
握把镶嵌件3,用两颗ST2.6*8梅花圆头自攻螺丝。
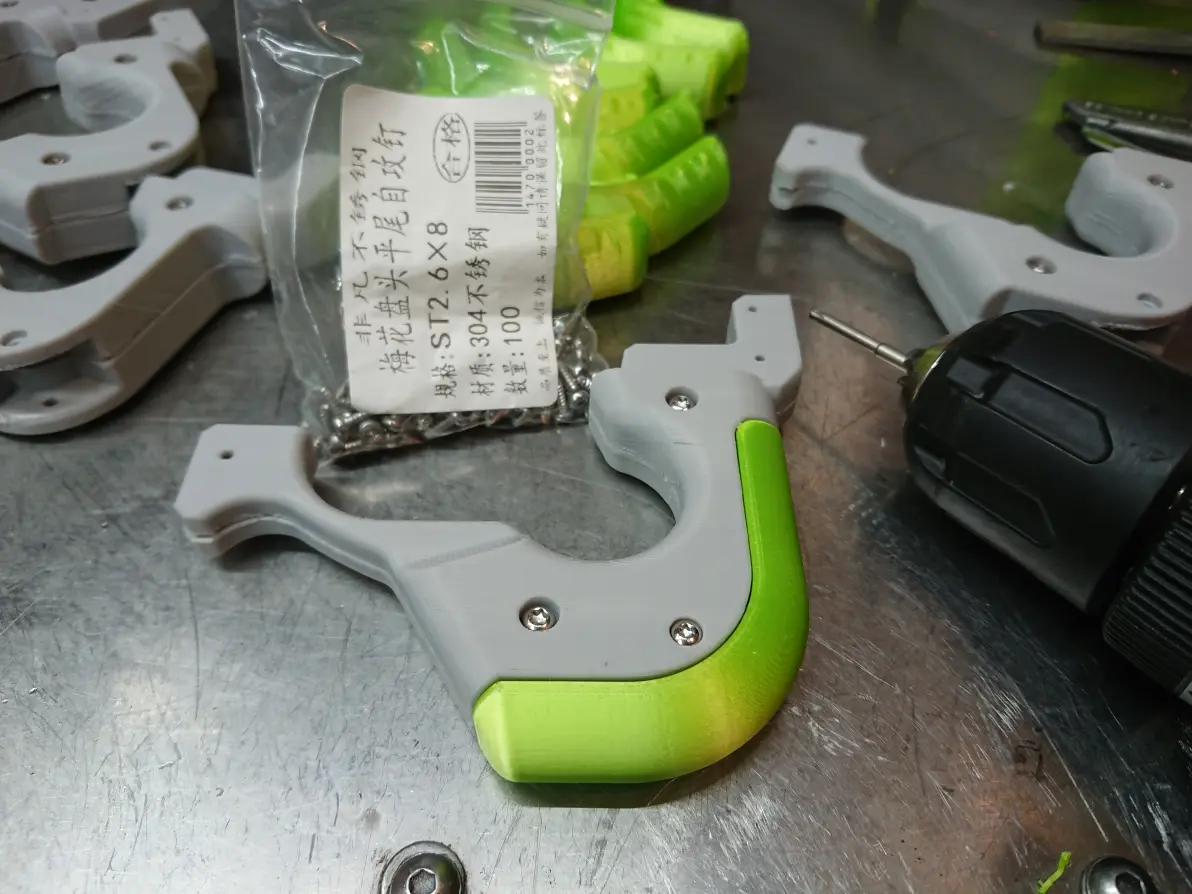
主副握把连接,用两颗ST2.6*8梅花圆头自攻螺丝即可。
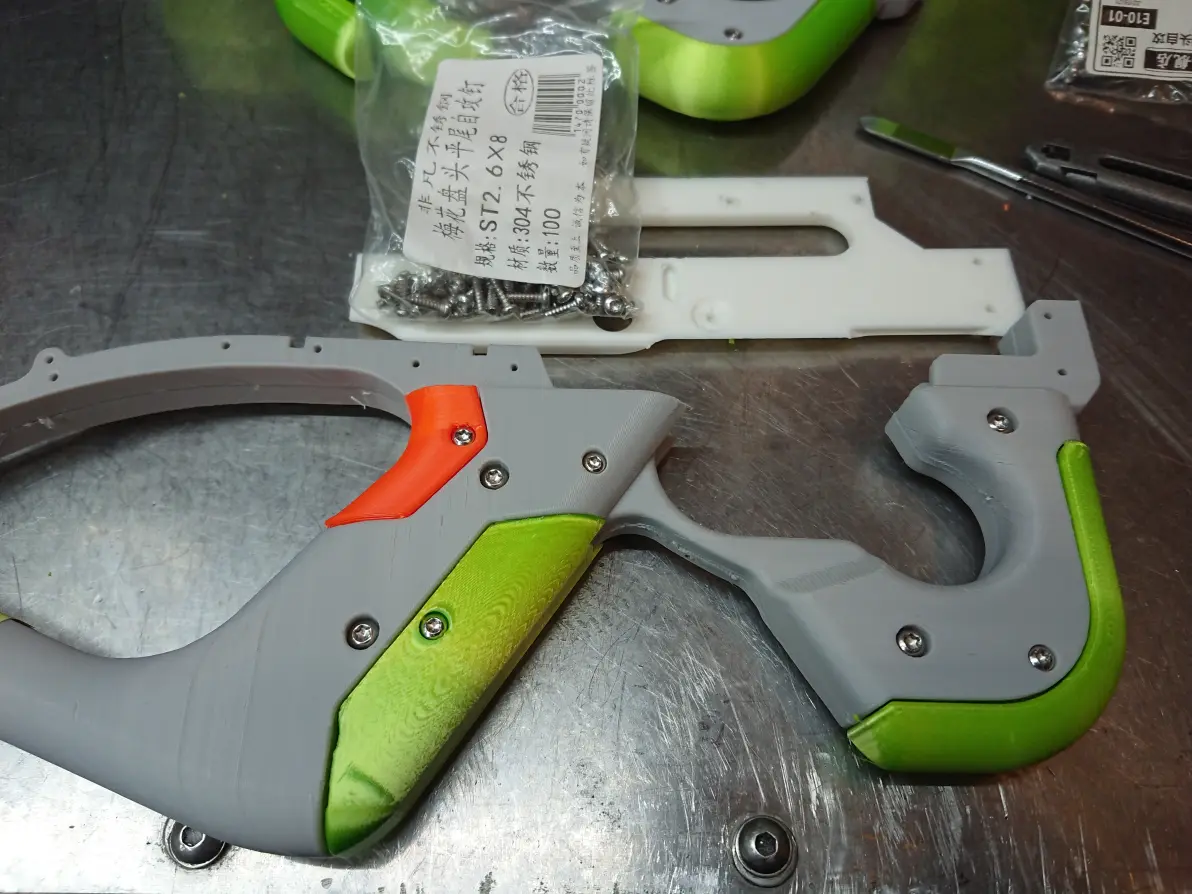
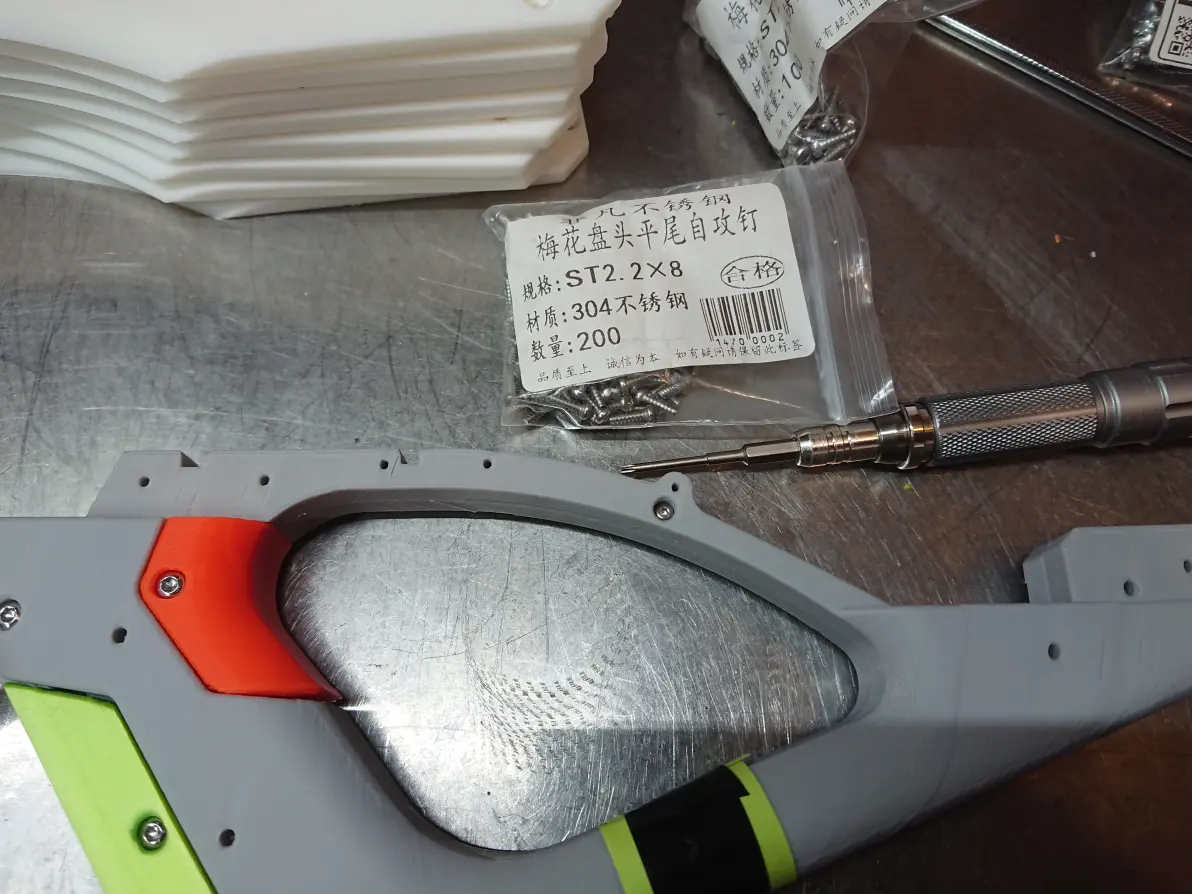
最后,主握把一面固定侧板位置上1颗ST2.2*8梅花圆头自攻螺丝,握把装配完成。
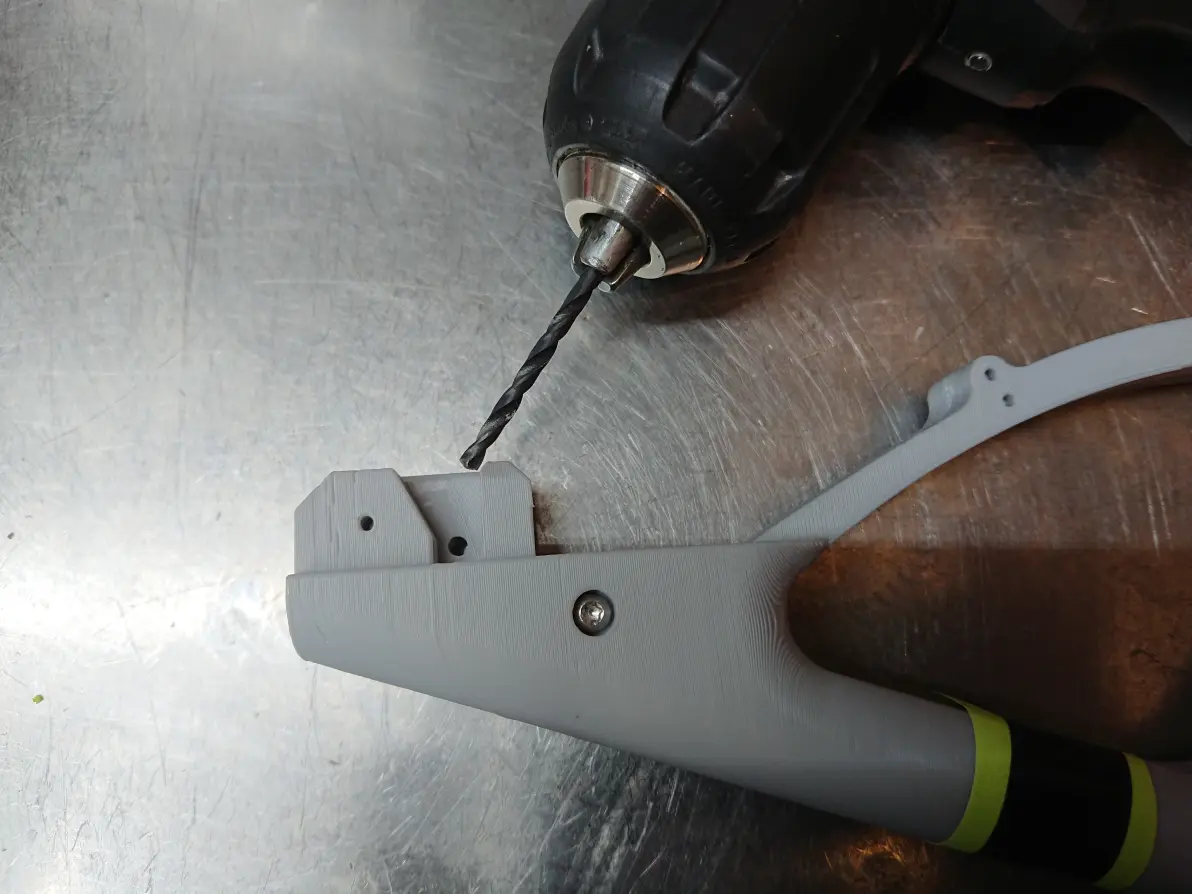
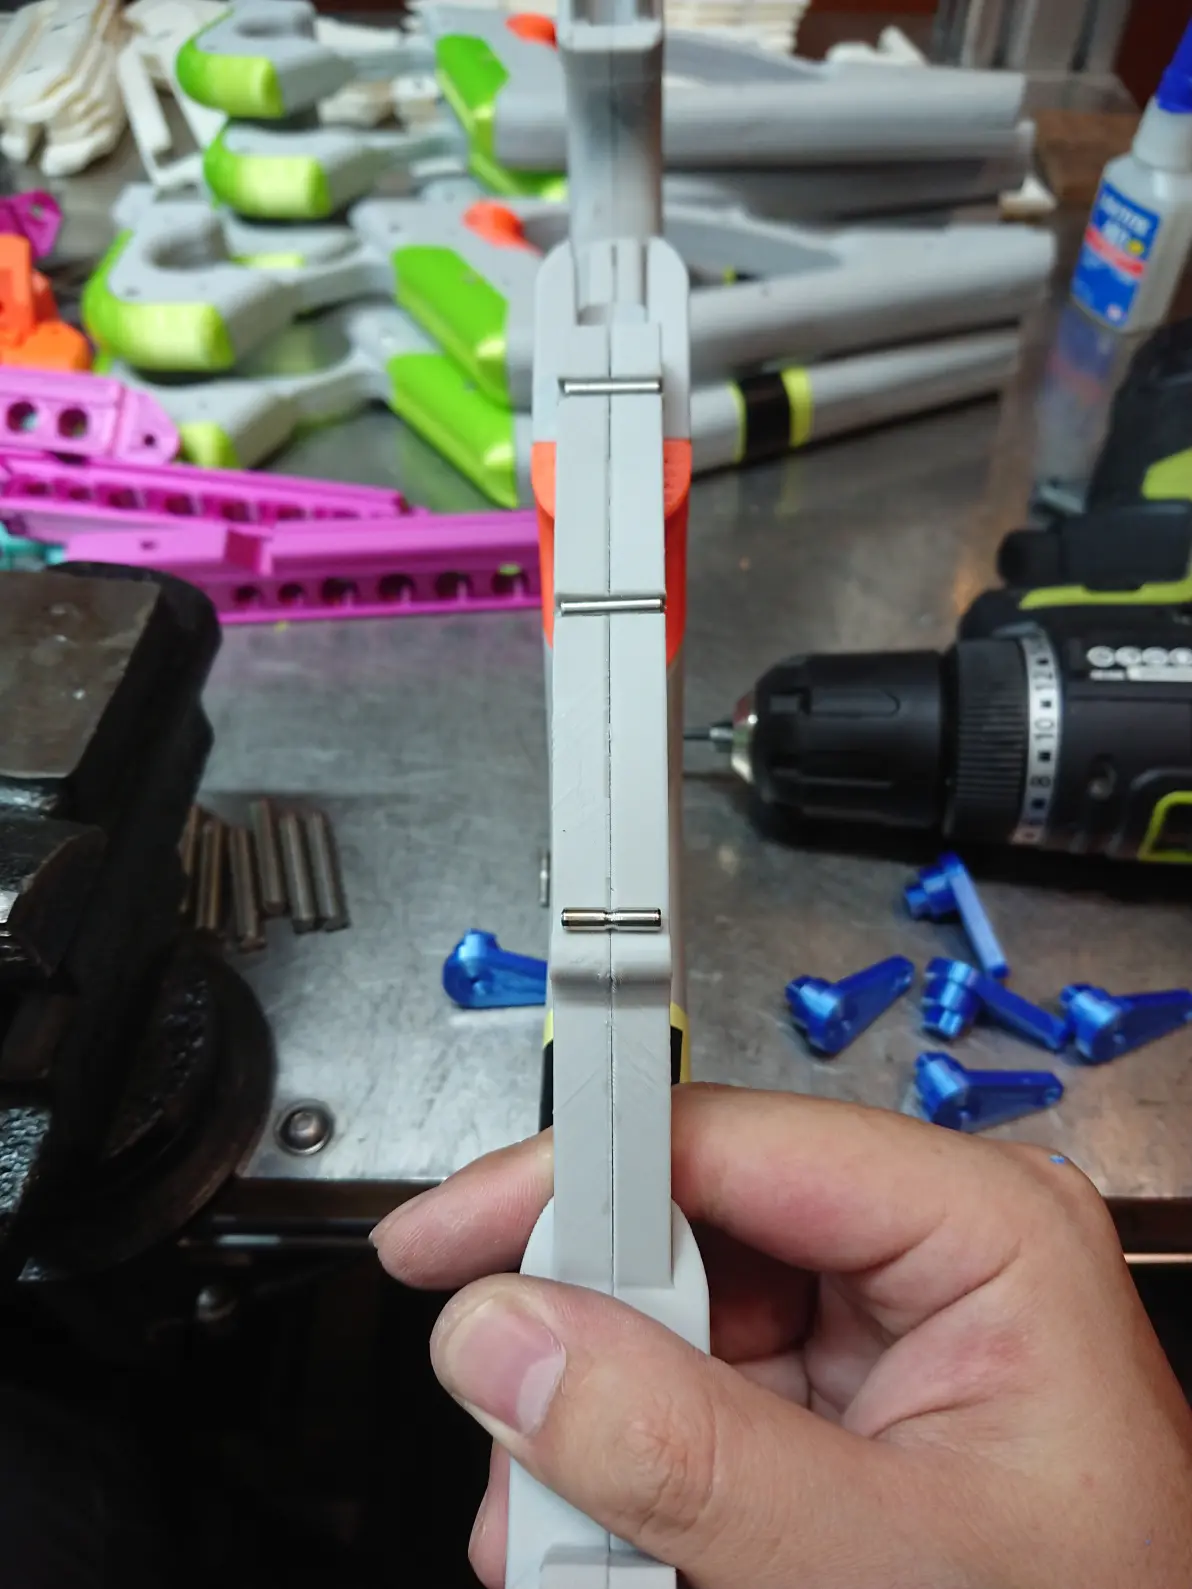
握把尾部有销孔,打印完一般会缩孔,需用Φ2.9mm麻花钻扩孔。
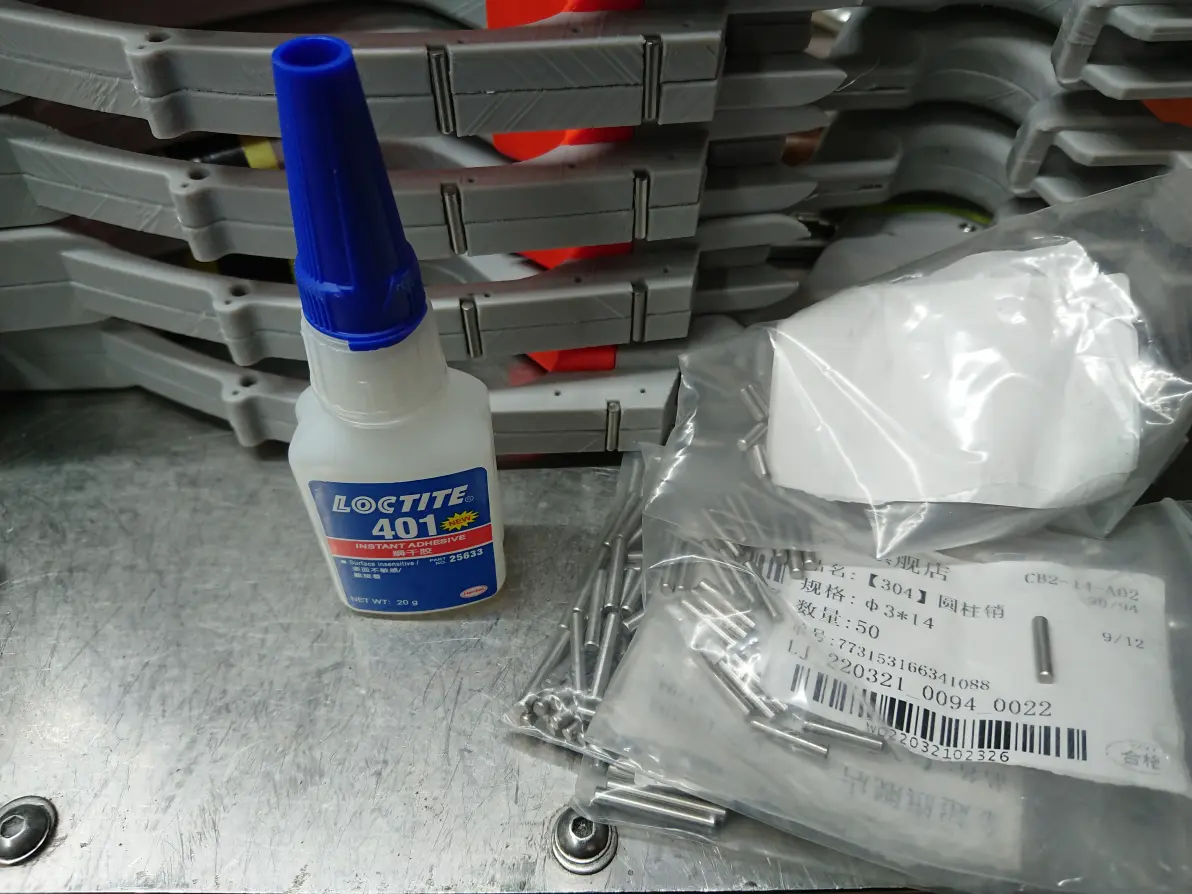
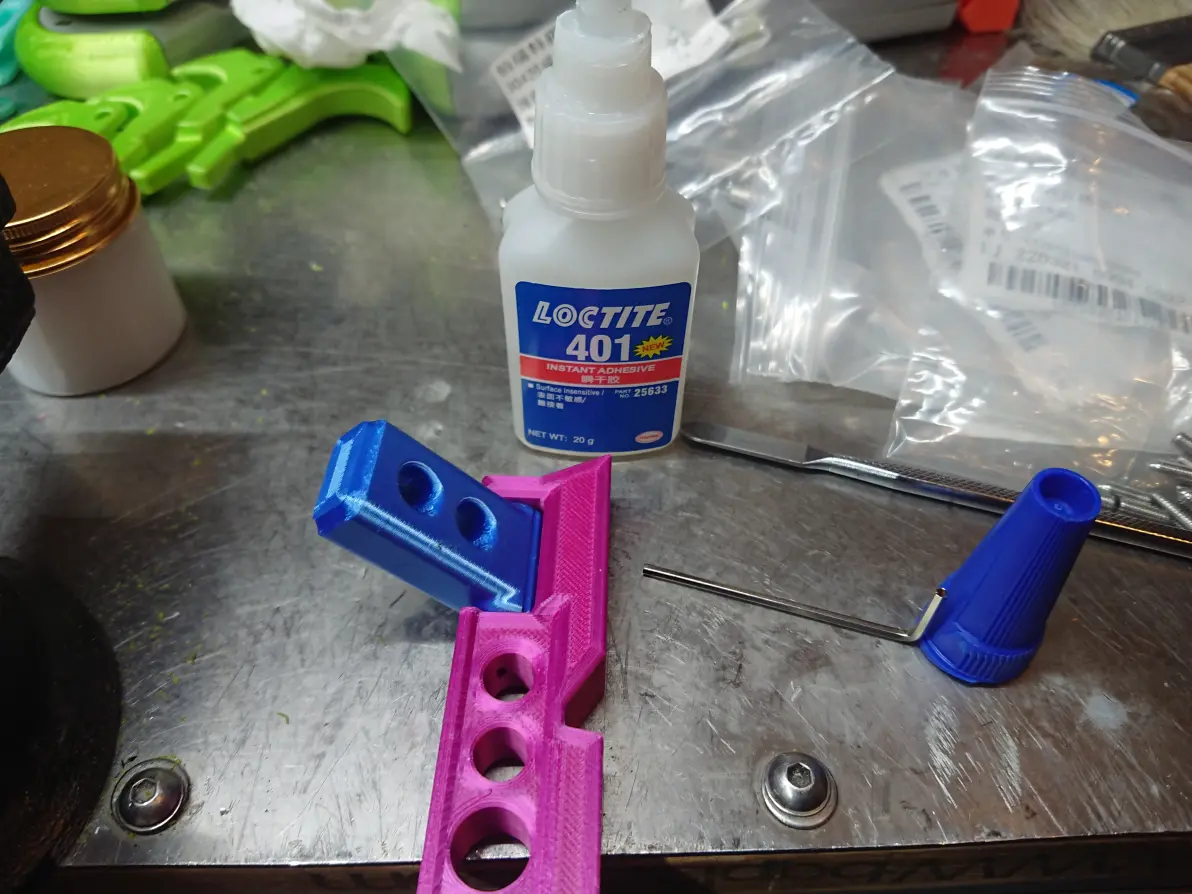
销孔位置压入一颗Φ3*14圆柱销,销孔内可滴401胶强化连接。
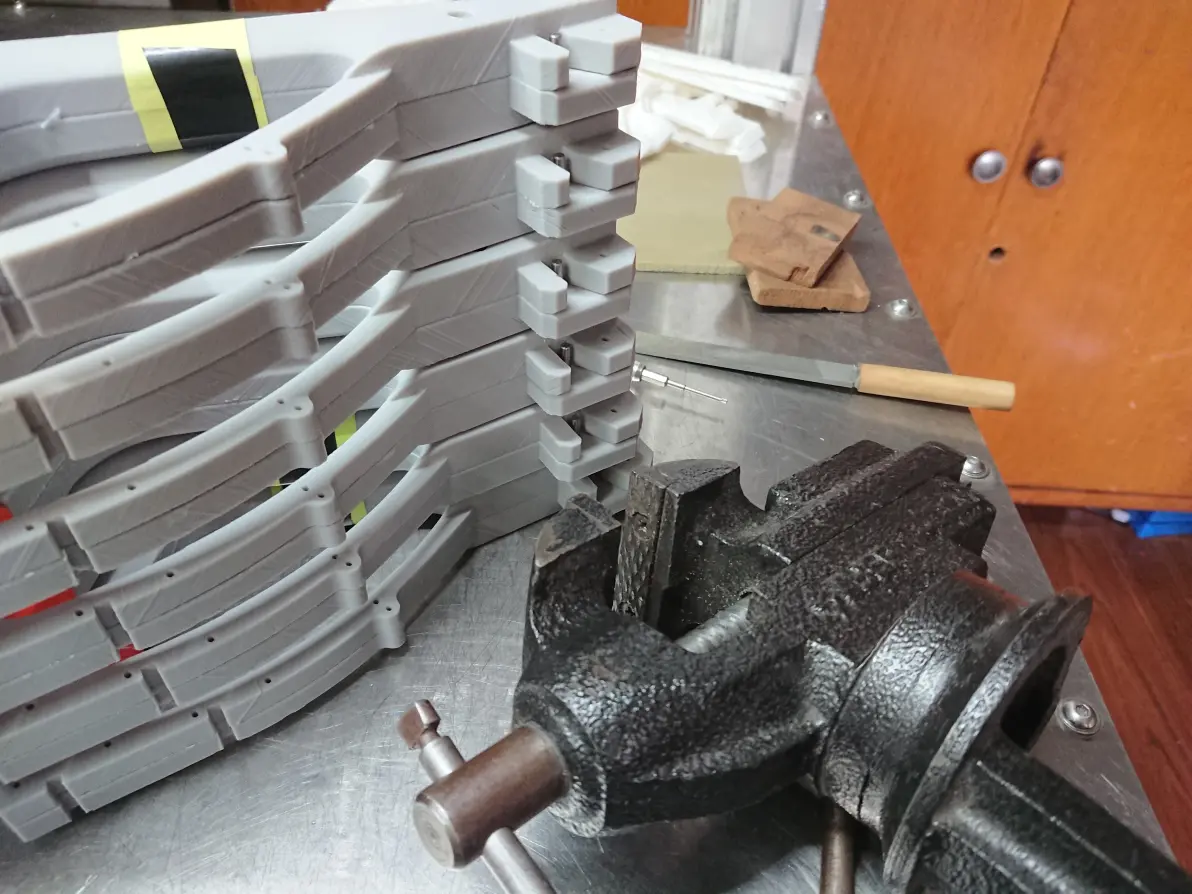
握把上方滑块接触面有两个槽,槽内各粘一颗Φ3*14圆柱销。
副握把前端圆孔用Φ5麻花钻扩孔,之后塞入一颗GP-2G平头弹簧顶针,总长35mm行程9mm弹力350g,到此握把完成装配。
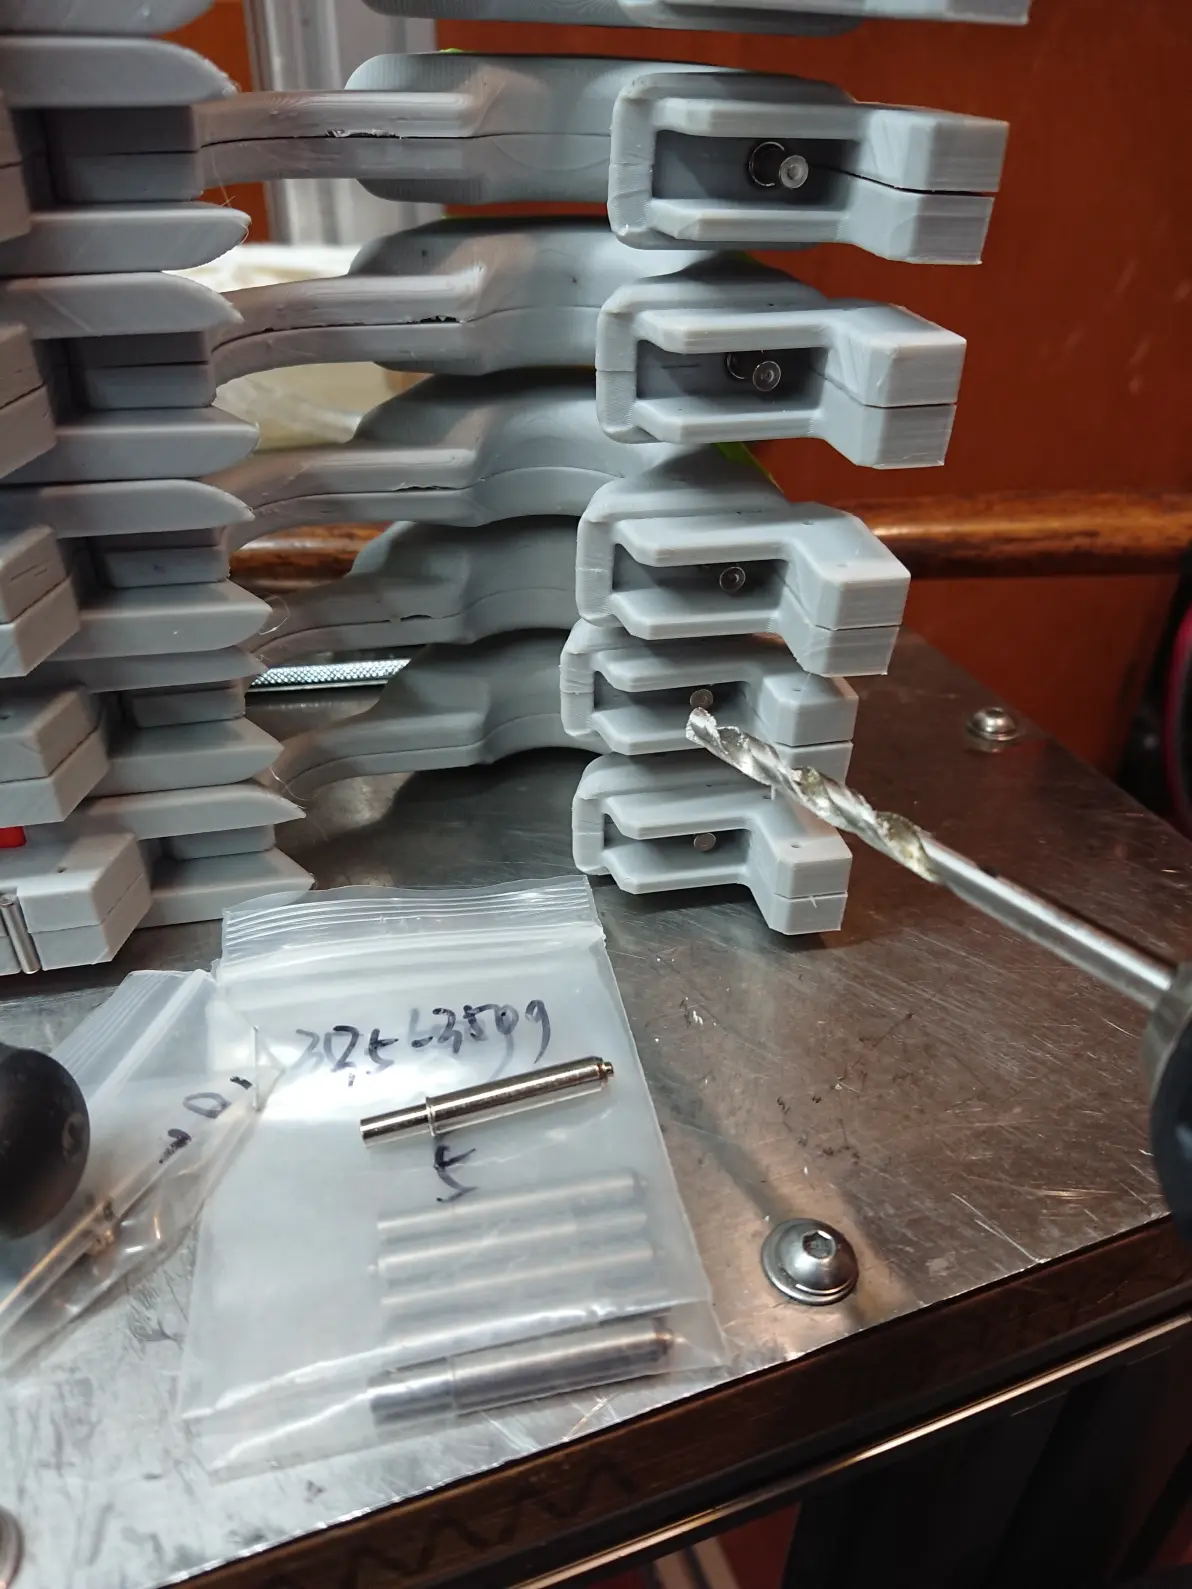
外壳组件去除支撑和边角毛刺,准备装配。
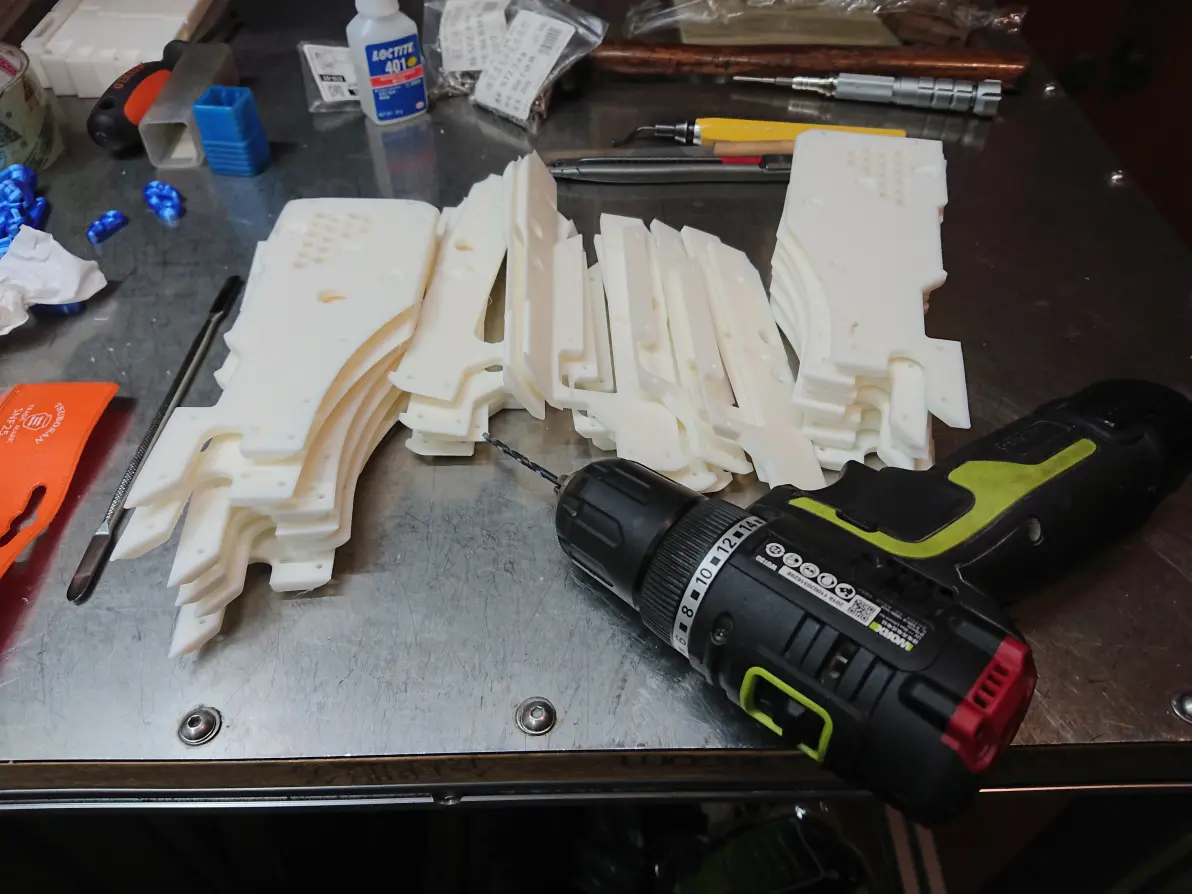
所有Φ3销孔用Φ2.9麻花钻扩孔,注意不要顶太大力,钻透了就报废。但这步做早了,之后烫完平垫再做才对。
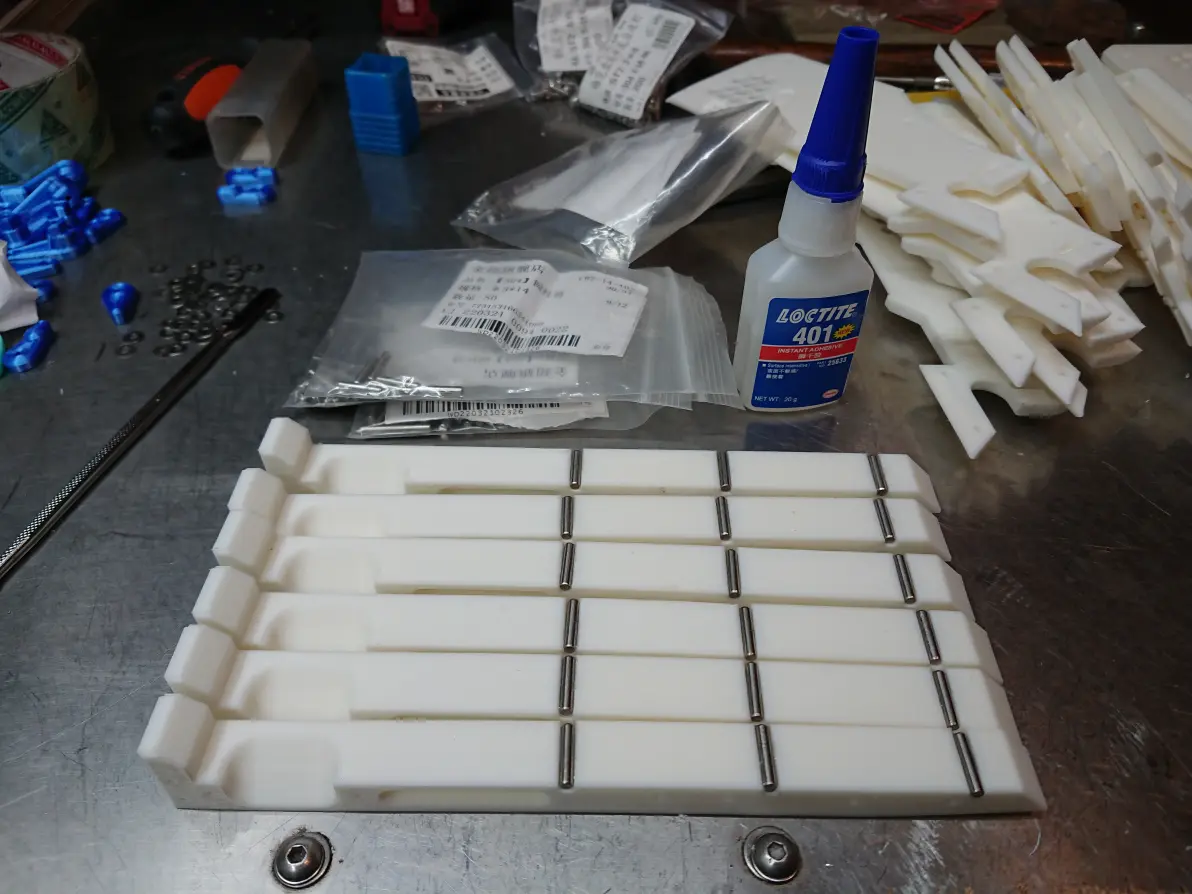
顶条槽内各粘一颗Φ3*14圆柱销,每个条粘3颗。
外壳腰型槽内各粘1颗Φ3*8圆柱销,每套外壳粘6颗。
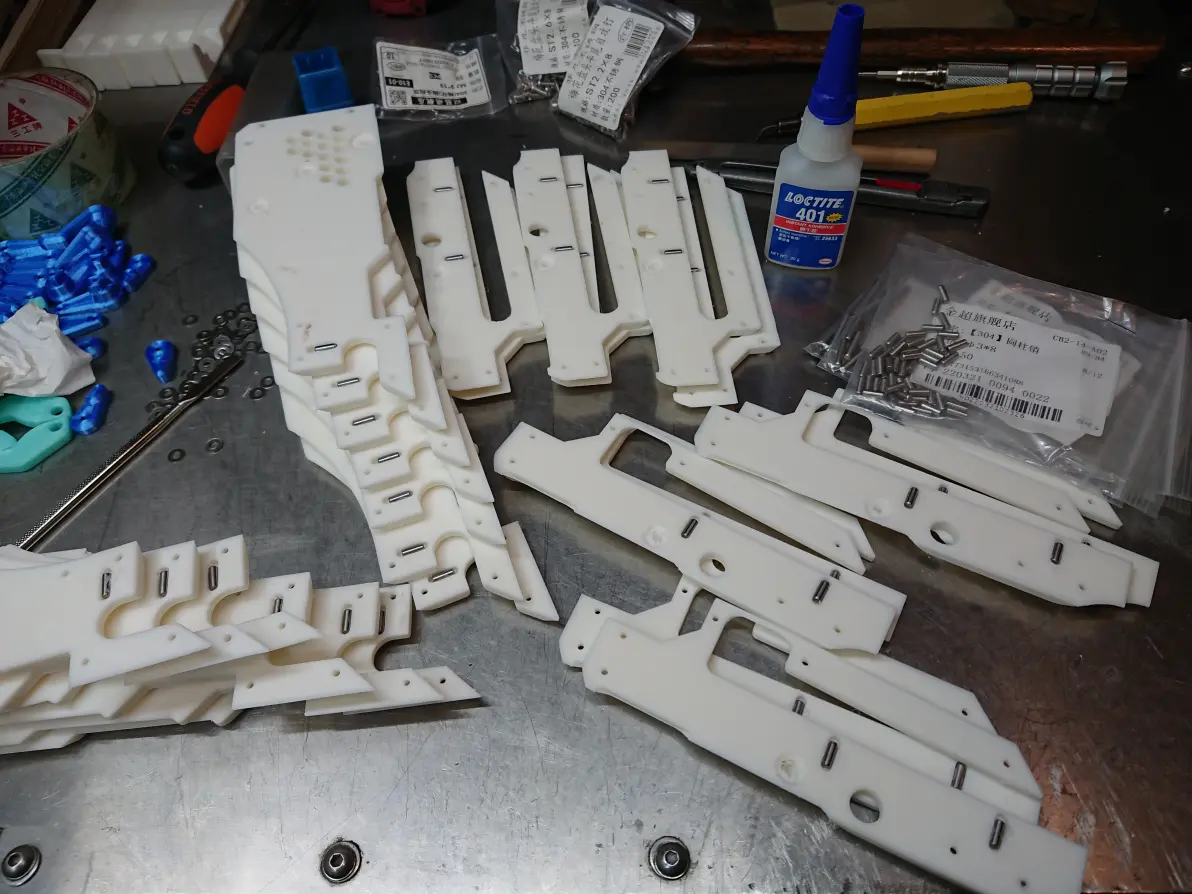
粘好的销子比平面略微高一点,大约高出0.2mm,这是最佳效果。
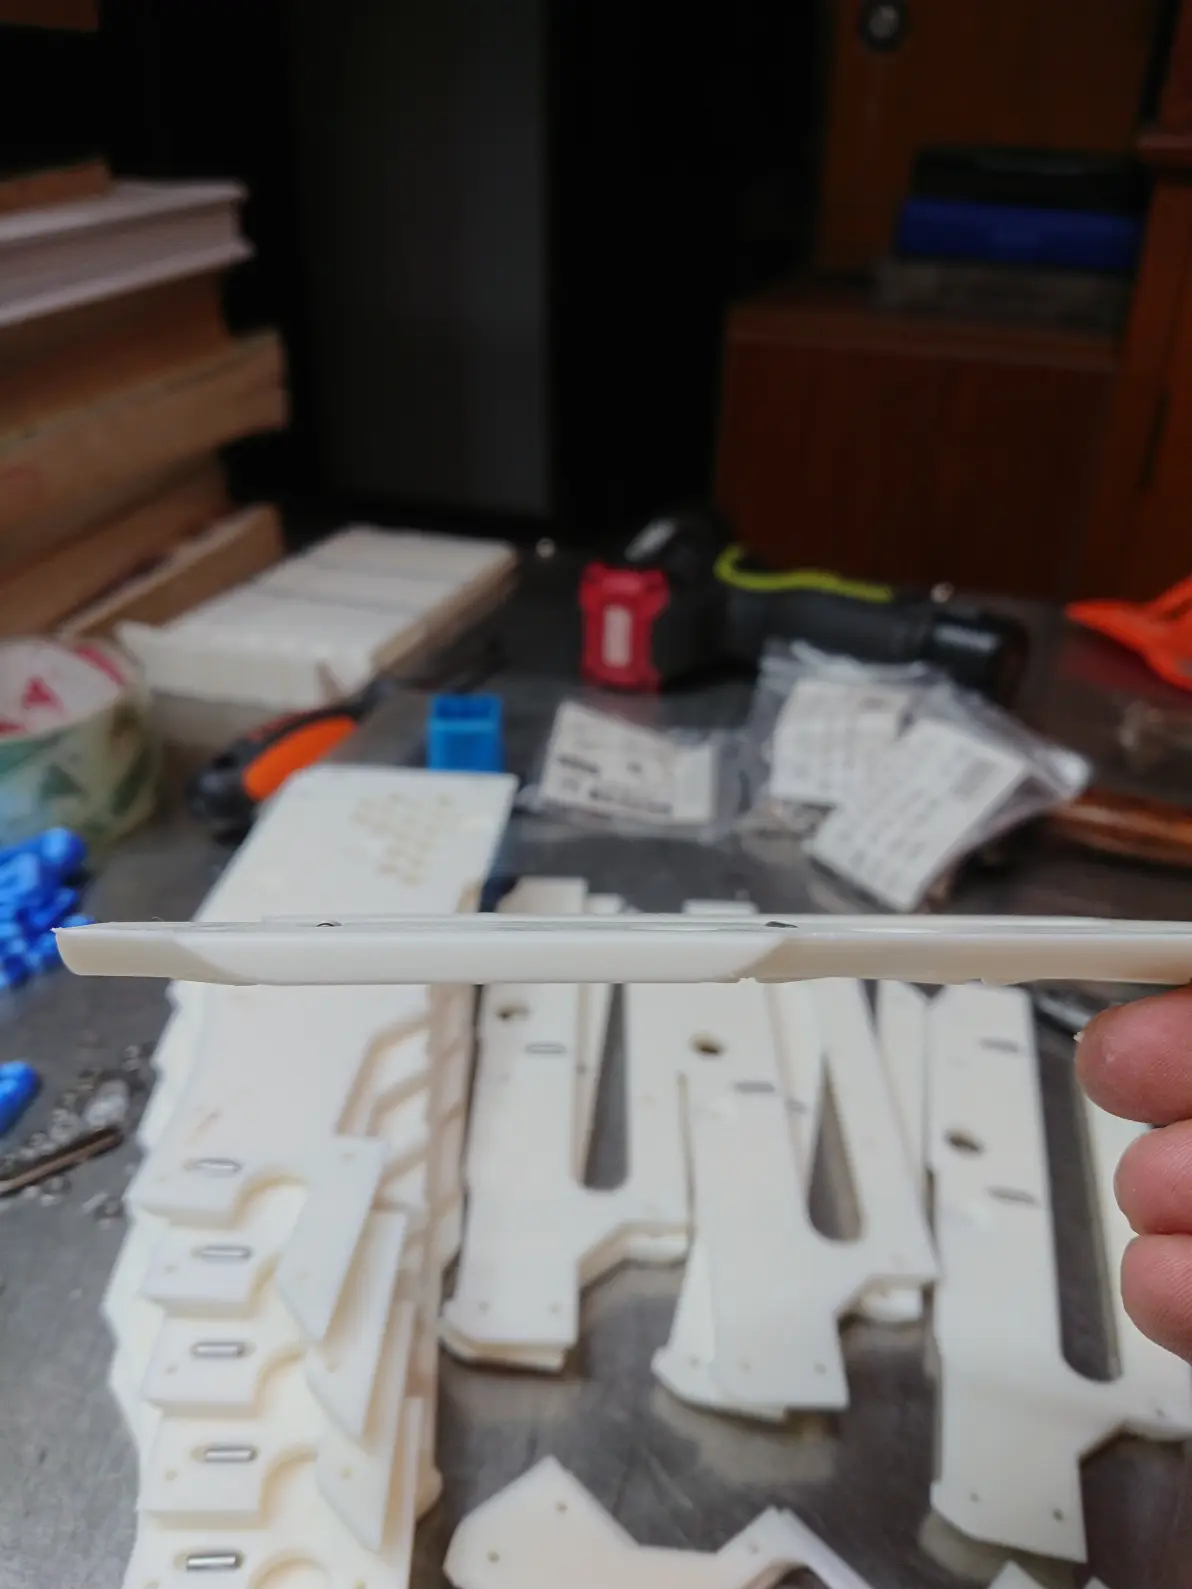
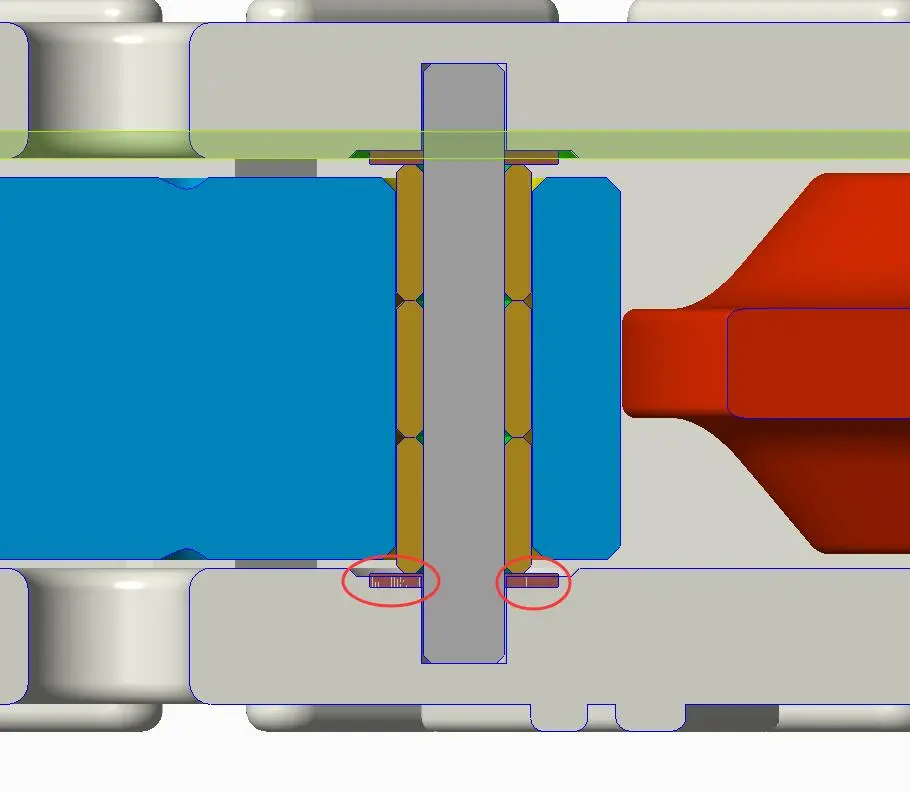
外壳每个轴销孔沉台内放一片M3平垫,沉台底面因为有支撑物,并不会很平整,所以要用电烙铁加热垫片,让垫片与外壳贴合紧密。
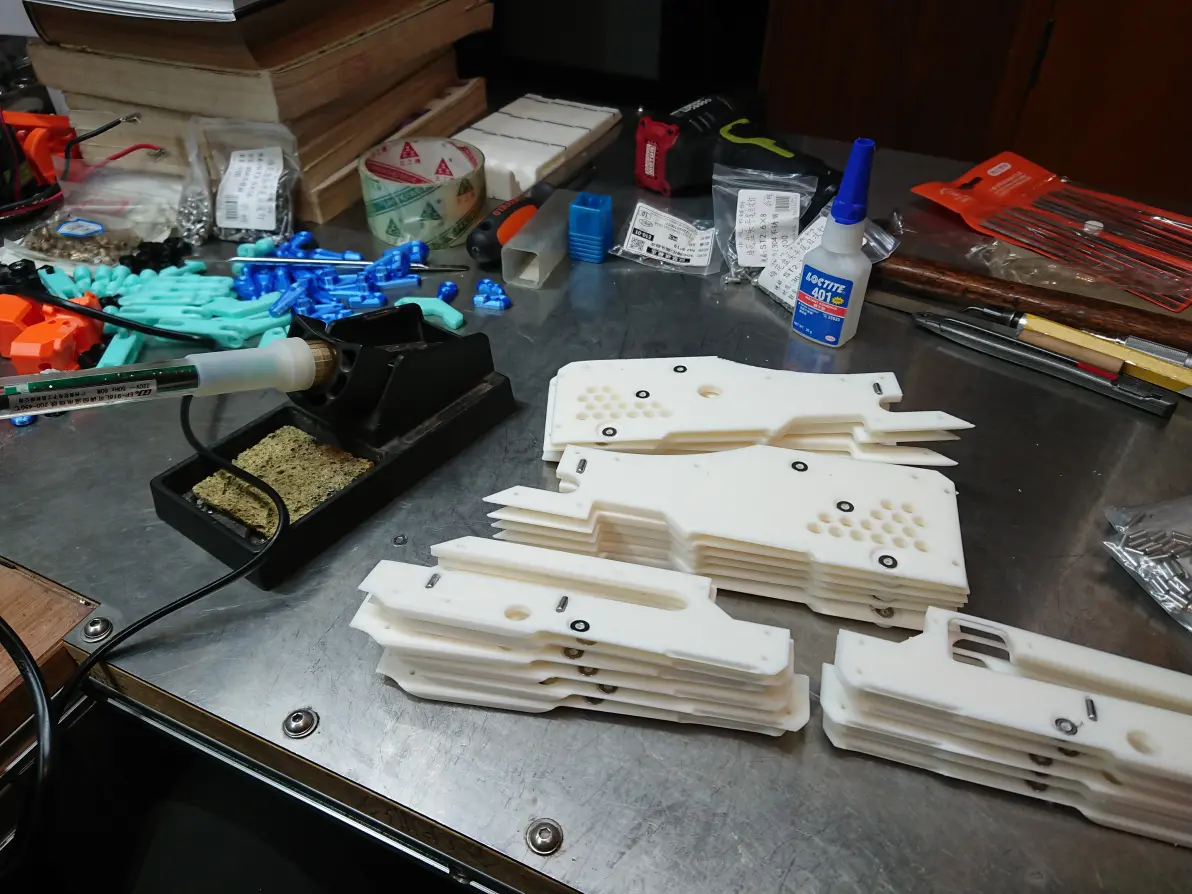
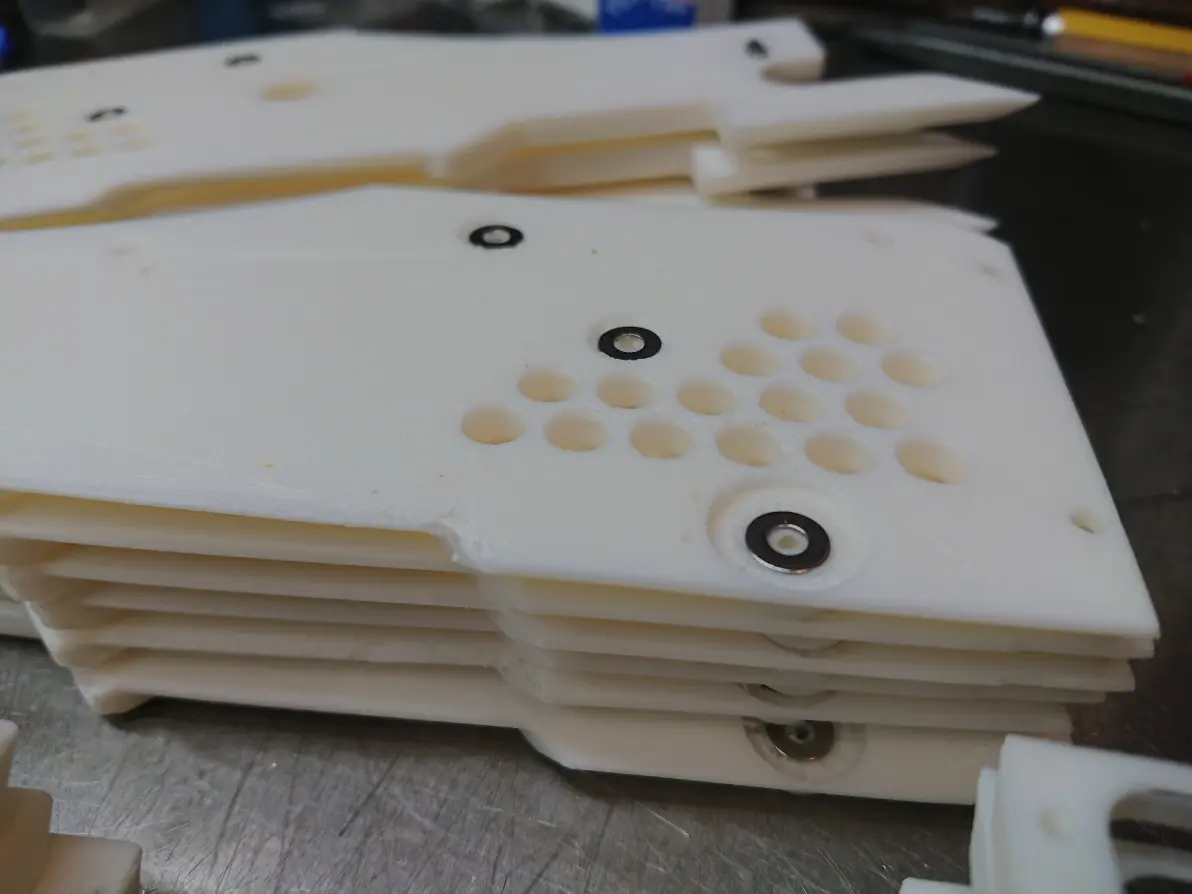
平垫烫到刚好粘上就行,略微高于沉台底面最佳。这时内孔有不少塑料溢出,又要用麻花钻扩孔。
枪头圆孔用Φ6铰刀扩孔,铰刀最好是机用螺旋的,H7 H8 D4 D5都行。实在不行就用Φ麻花钻。
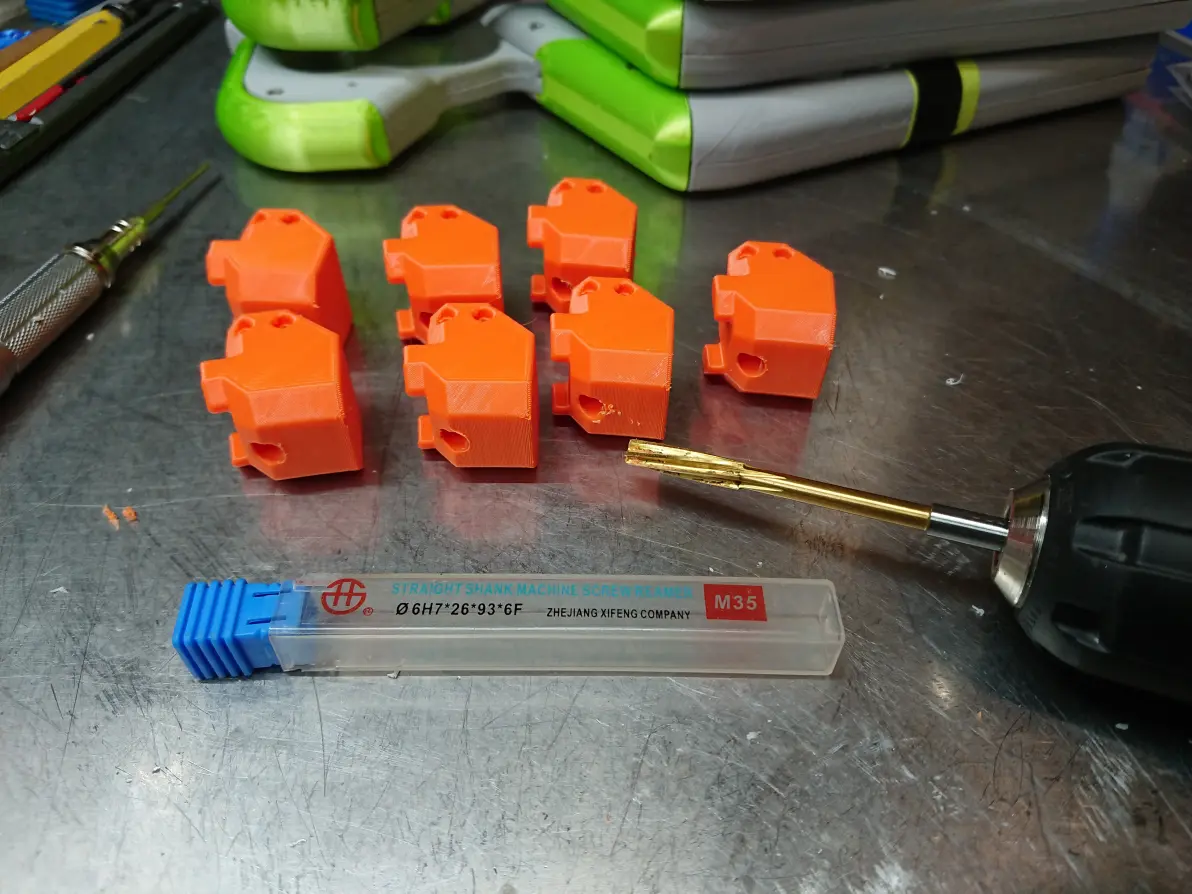
连杆全部用Φ2.9麻花钻扩孔。
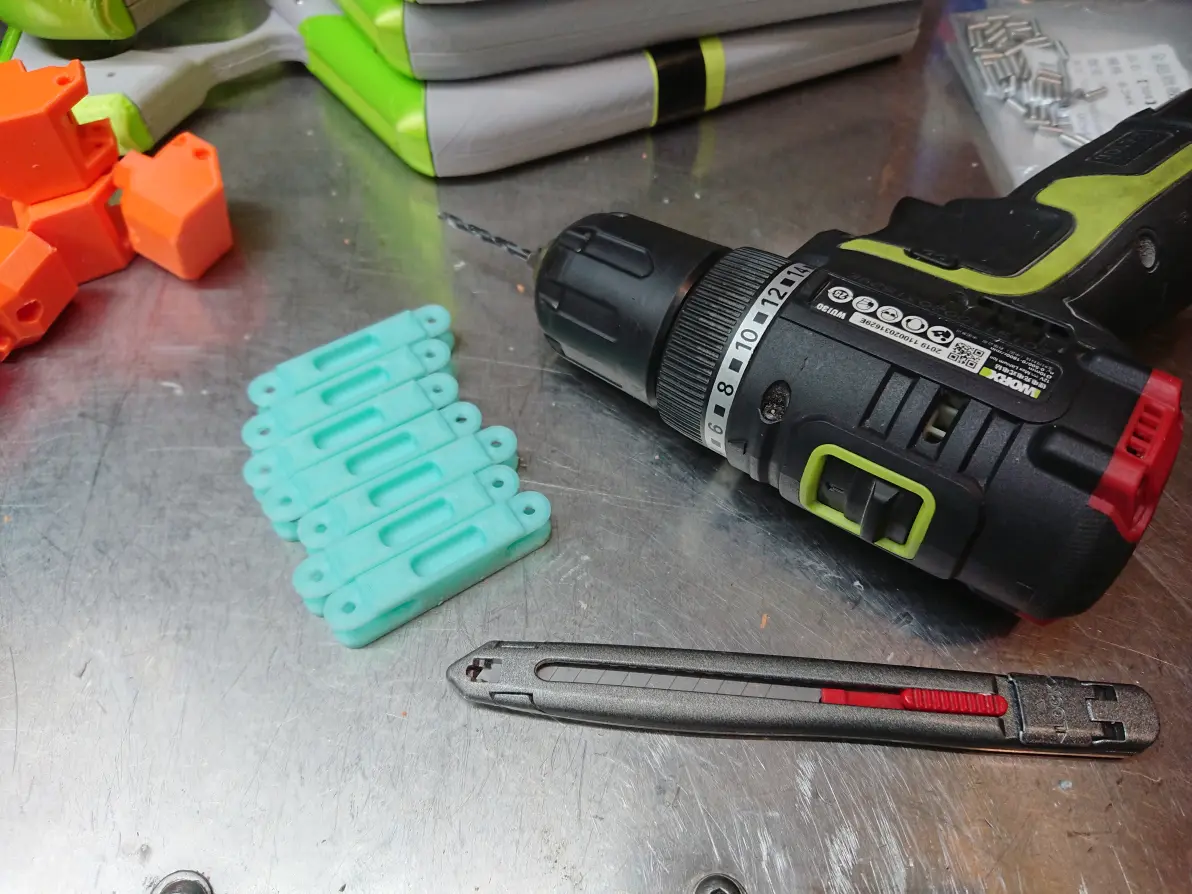
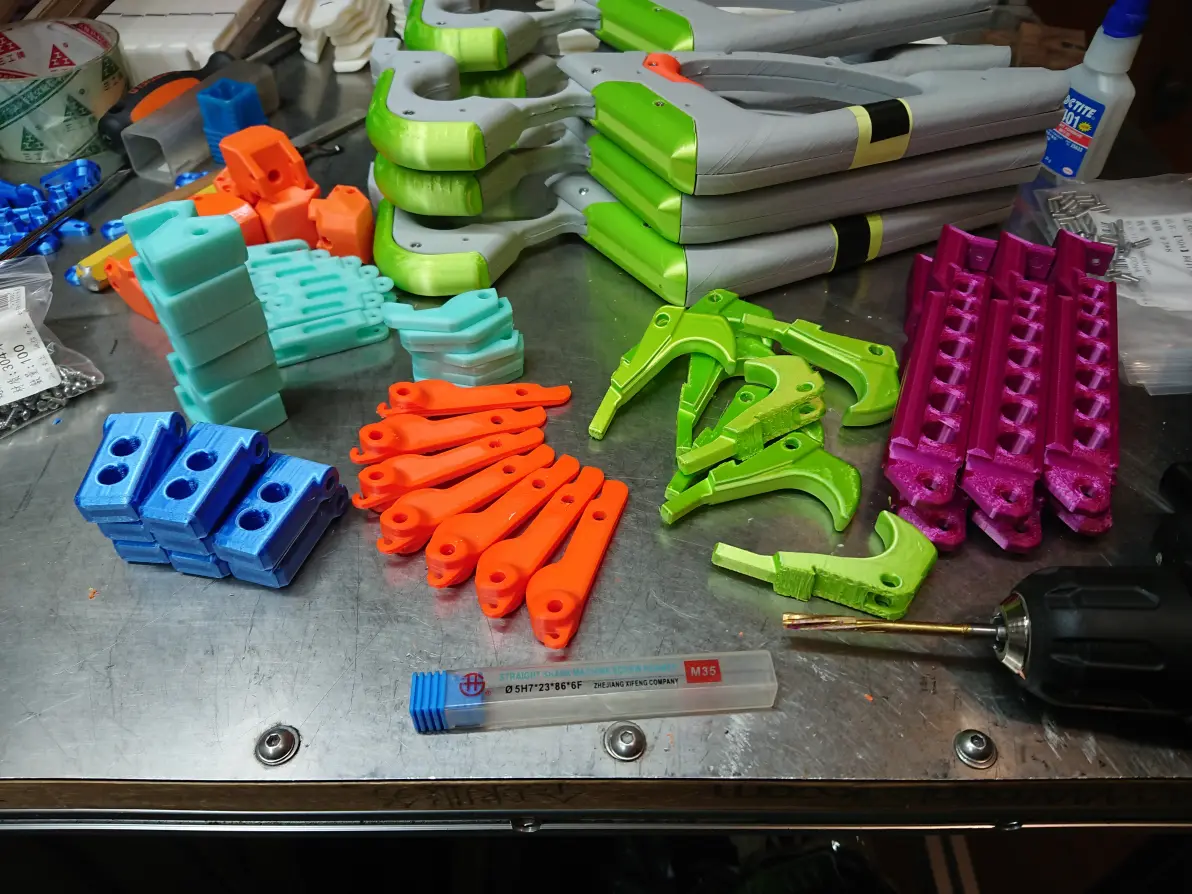
拉柄,滑块,释放块,回弹钩,主副扳机有Φ5轴套孔的位置全部用Φ5铰刀过一遍,实在不行可以用Φ5麻花钻。
释放块小孔用Φ2.9麻花钻扩孔,孔内滴强力胶,压入一颗Φ3*14圆柱销。
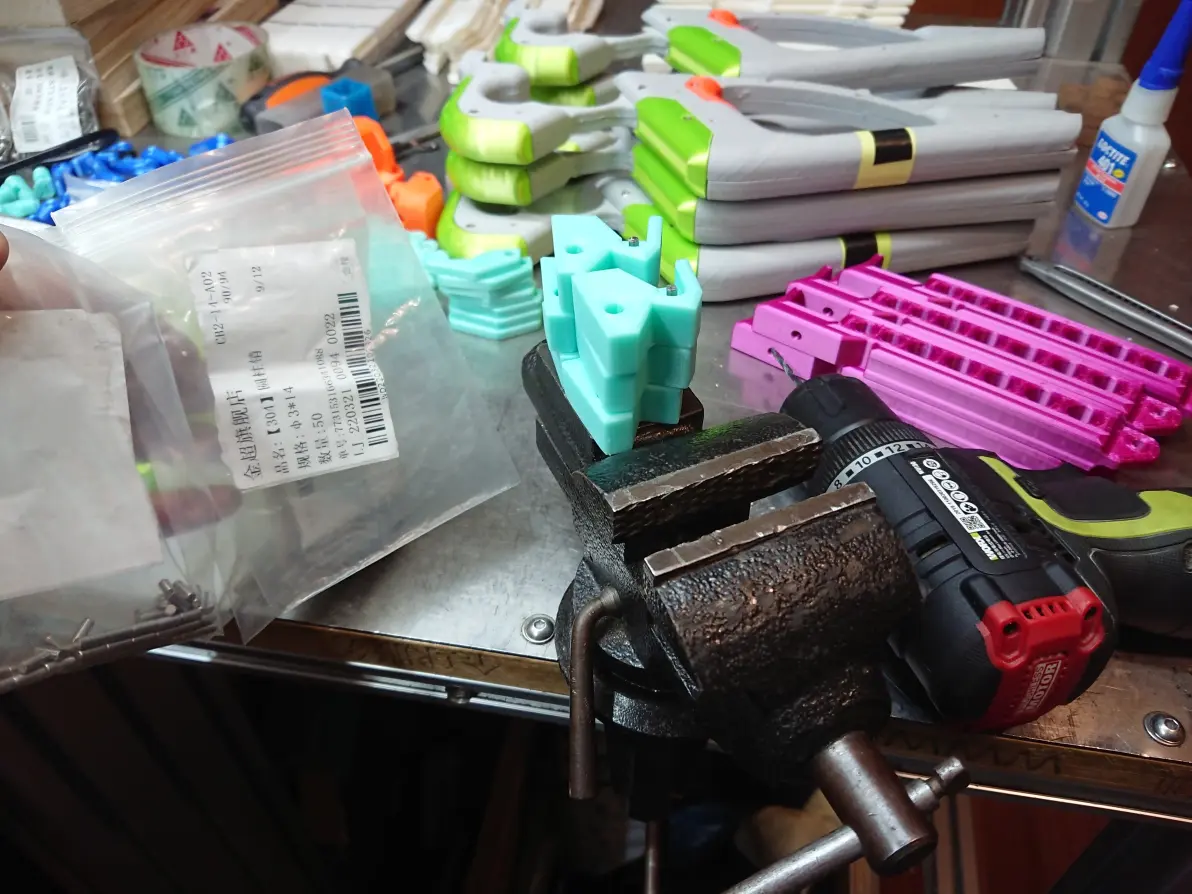
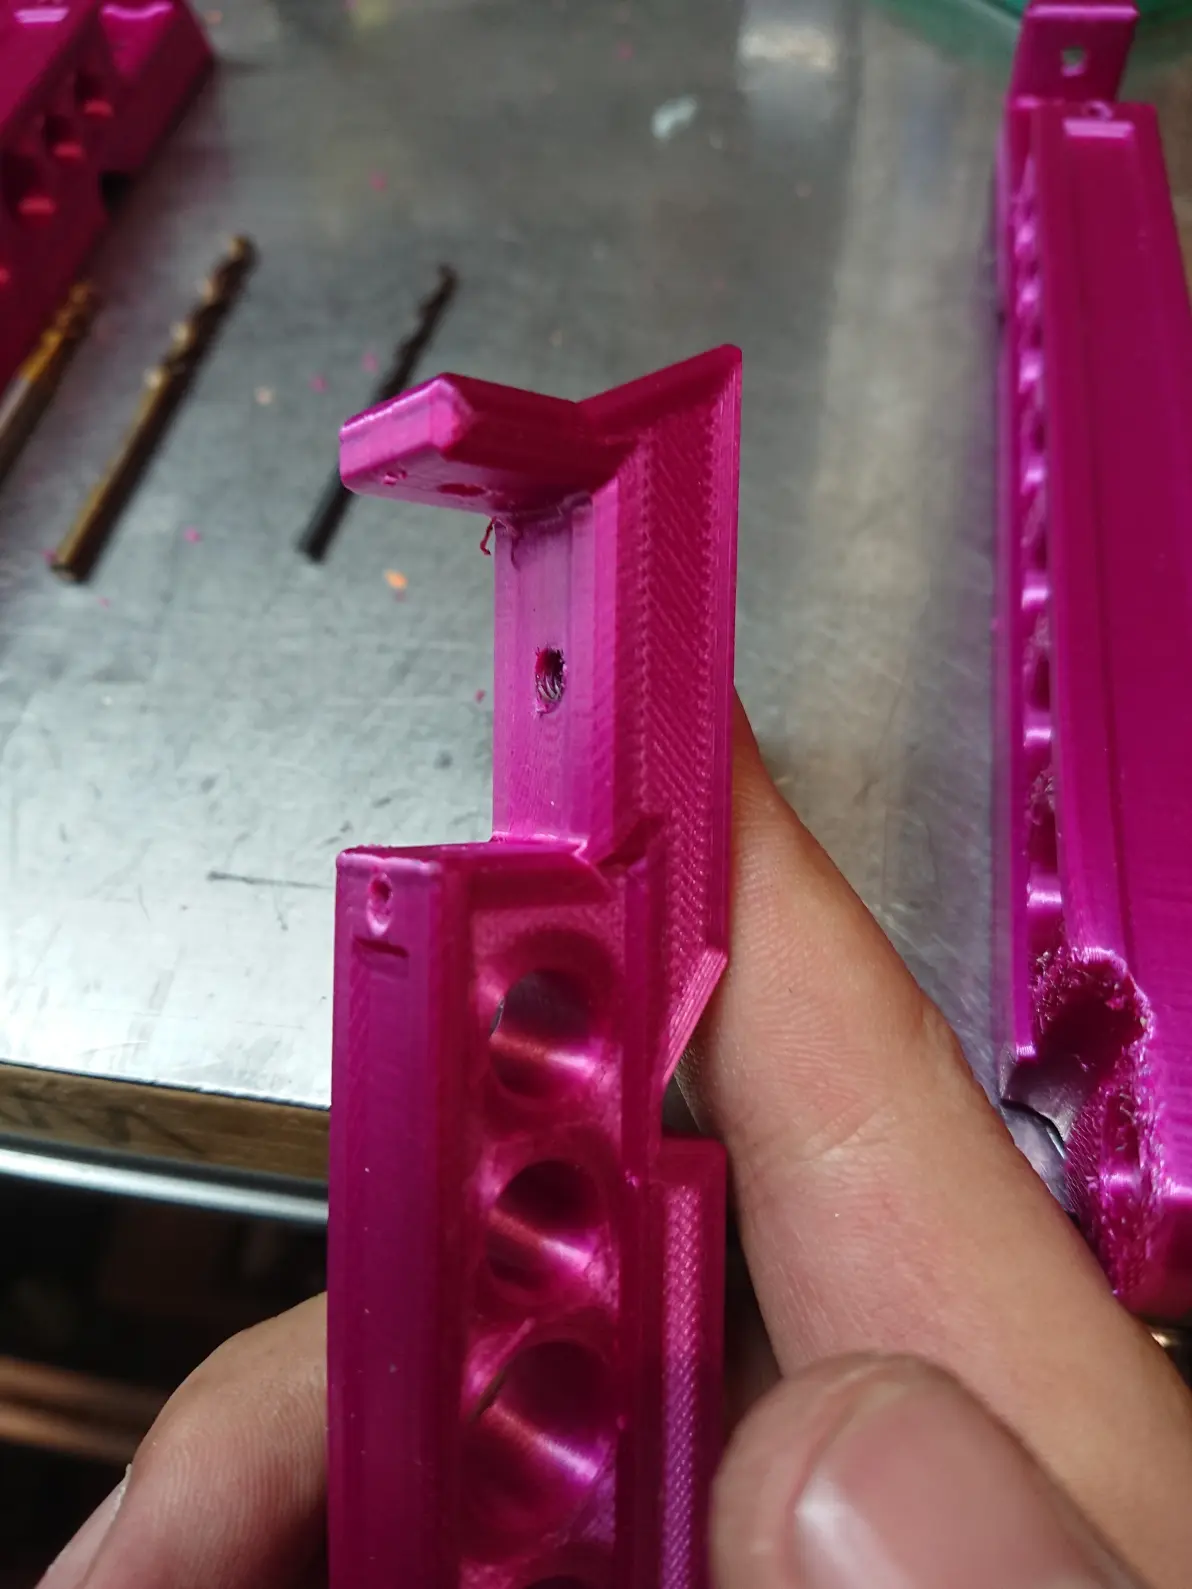
滑块下方定位孔需要攻丝M4,先用Φ3.3麻花钻扩孔再攻丝。推荐使用先端丝锥,塑料渣往前挤出,方便清理,回出丝锥时不容易把牙拉坏。攻丝时不加油。
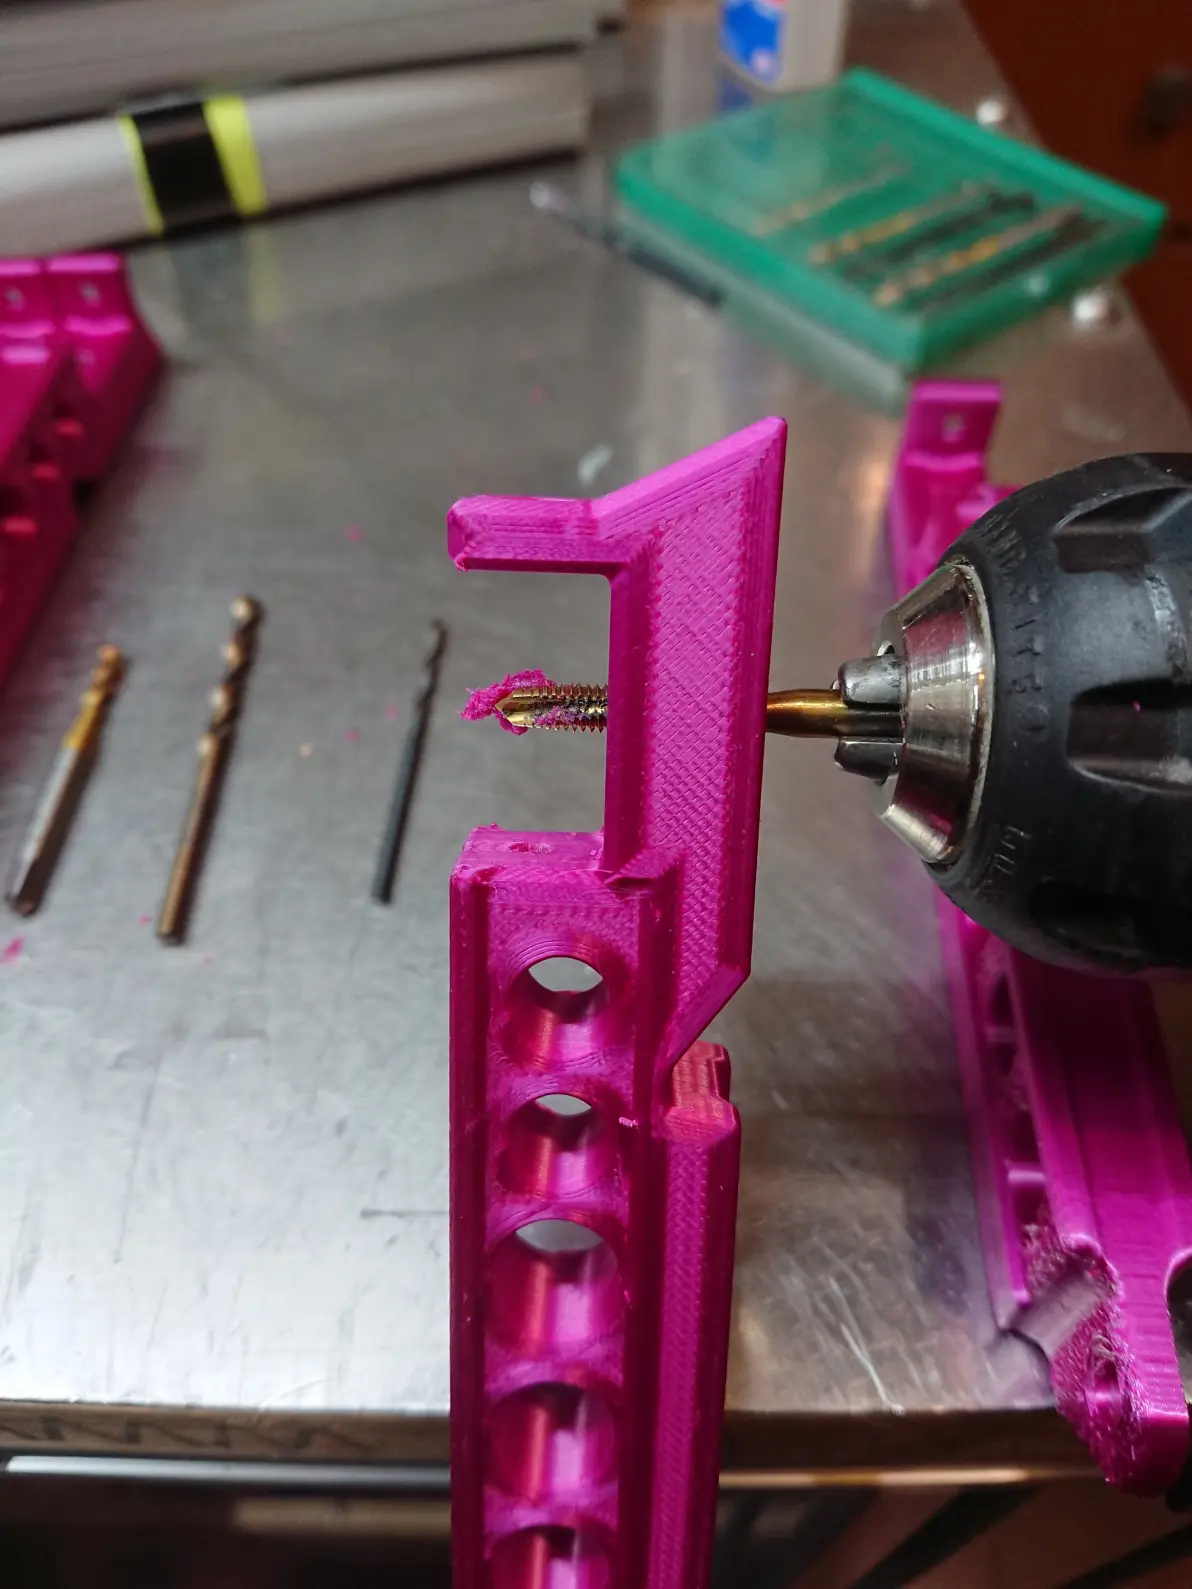
螺纹完整无损,上螺丝不容易滑。
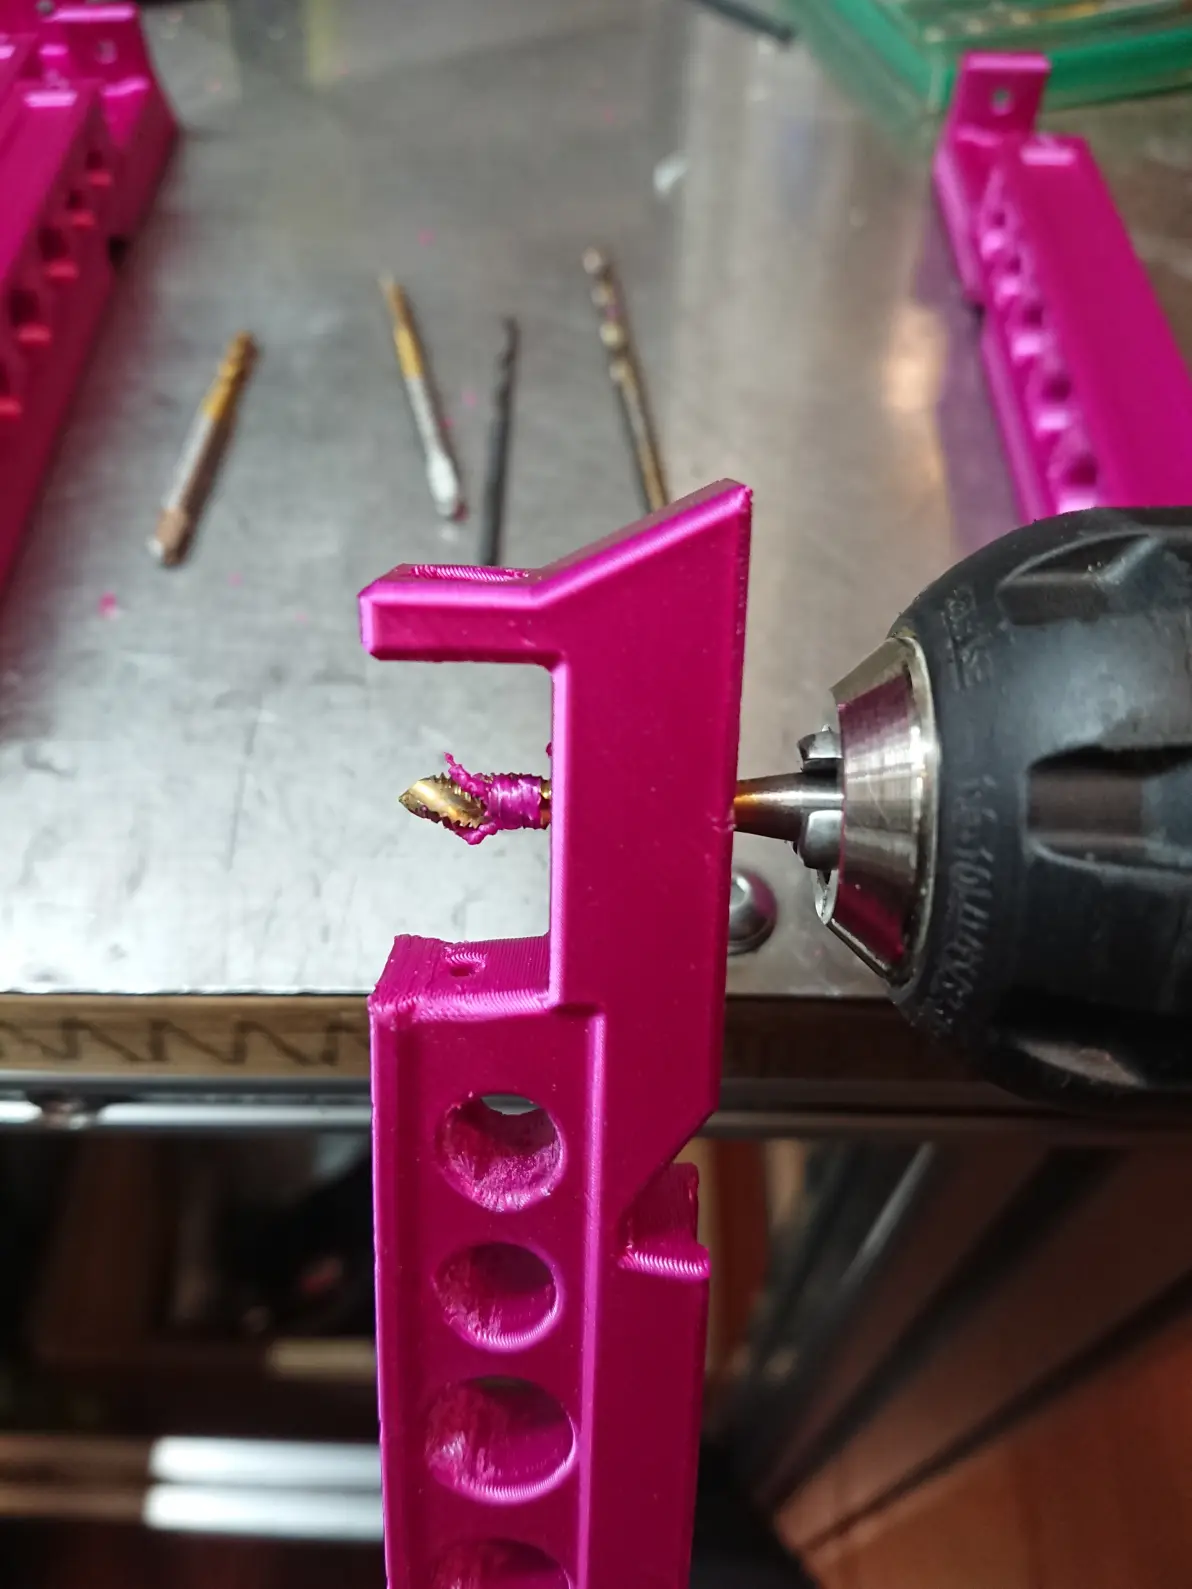
用螺旋丝锥效果就不太行,切屑很容易一块的粘在丝锥上。这时候要先用刀把糊在丝锥上的塑料挑掉再回丝锥,直接回会直接扫平螺纹。
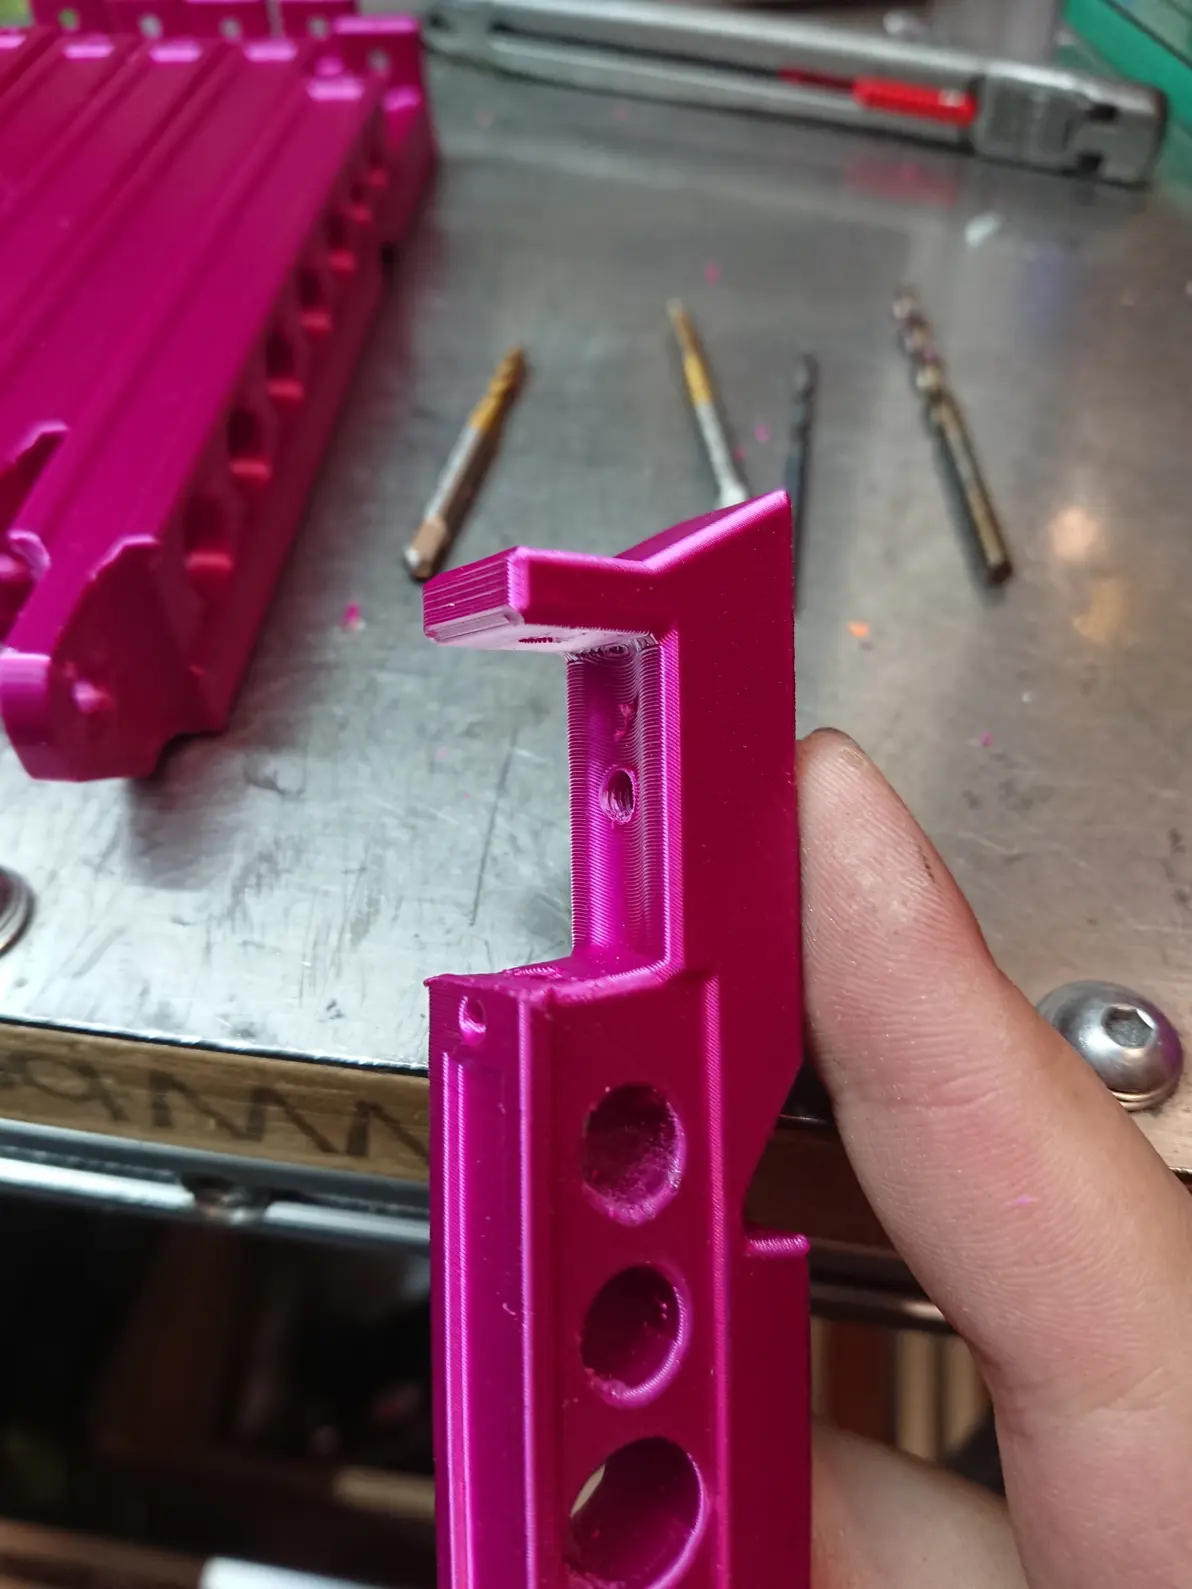
挑干净塑料再回出丝锥,孔看起来还行。
滑块顶部小孔先用Φ2.5麻花钻扩孔,再攻丝M3。拉柄孔用Φ2.9麻花钻扩孔。
就拉机柄附近处理用了5支刀具,确实麻烦而且效果提升不大.....这位置用原设计的M3*35螺丝也不错。
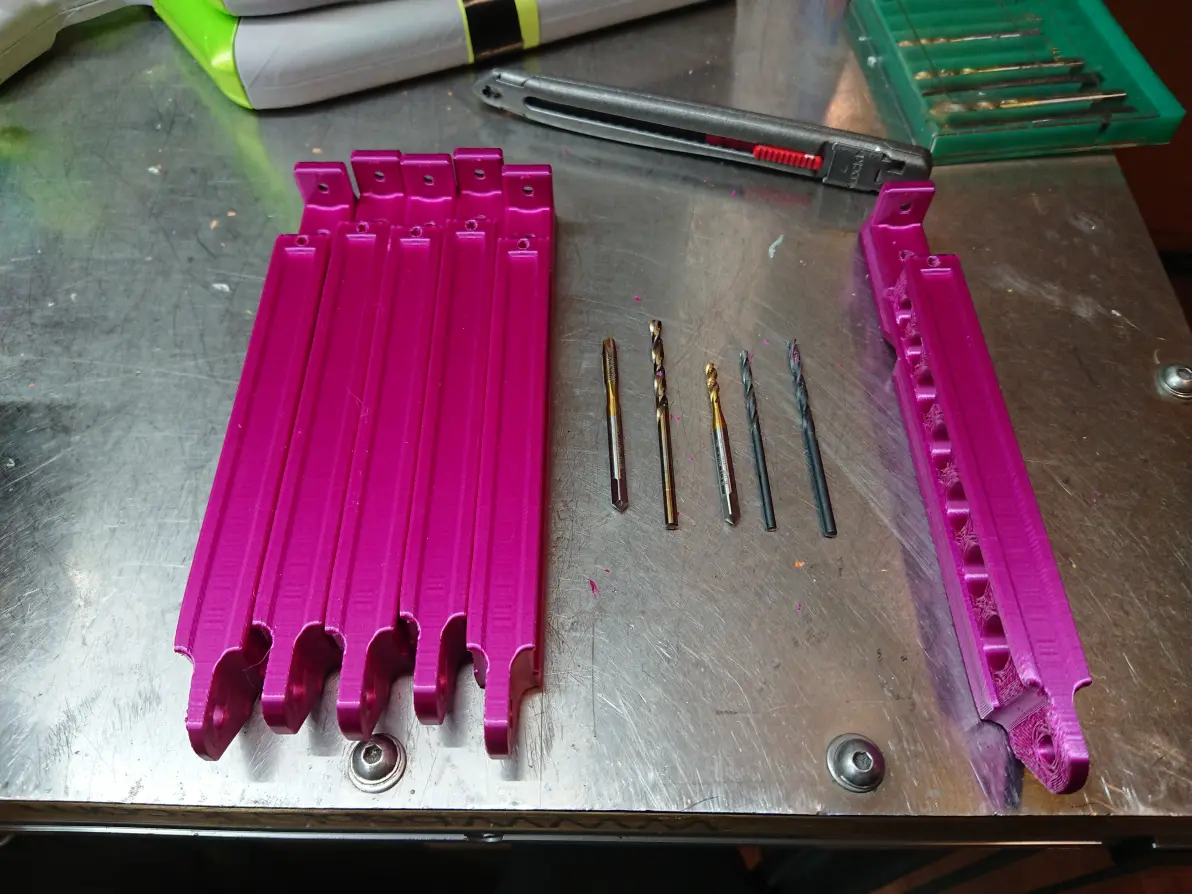
周天大半天就完成这些工作,M3平垫也用完了,周一下班去五金市场买回来再继续。
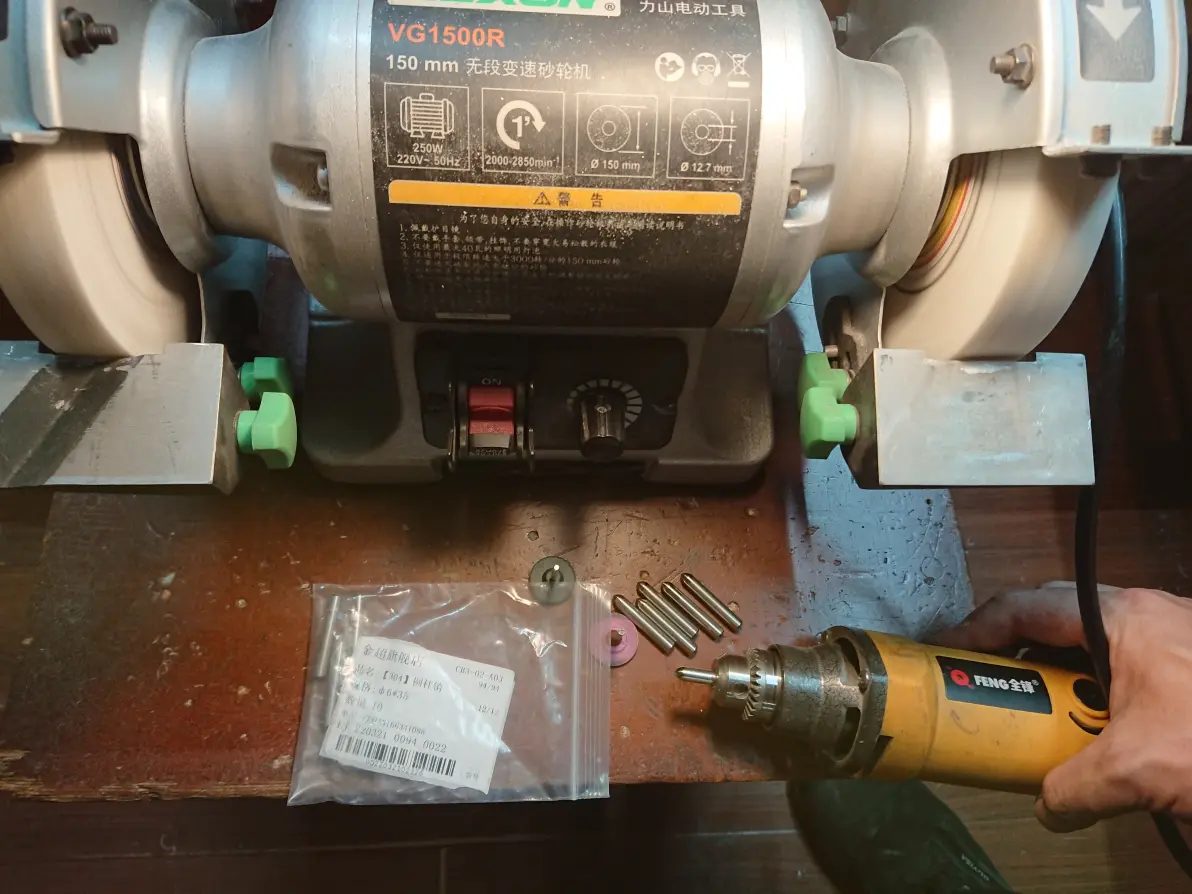
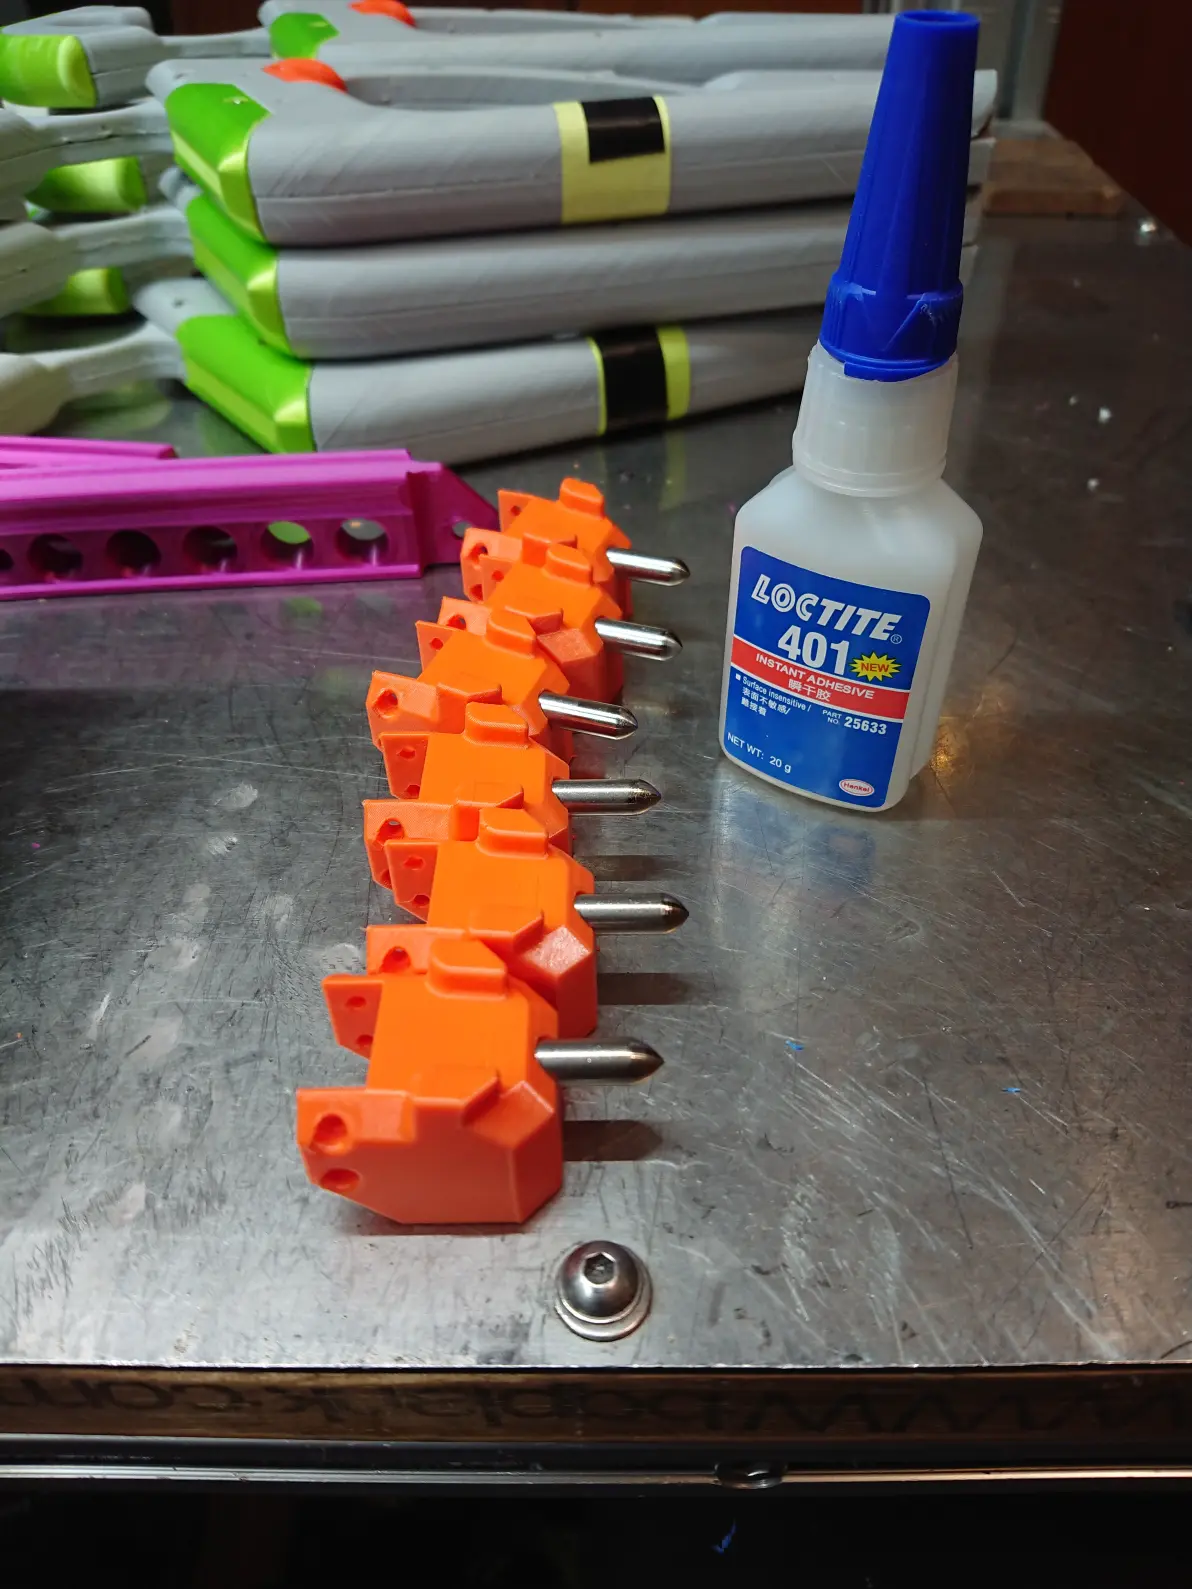
第二天回家第一件事就把Φ6*35圆柱销磨圆头,先用砂轮机磨圆,再用细磨头和橡胶轮抛光。为何不买圆头销?因为圆柱销便宜些.....家里没有砂轮机或者嫌麻烦就直接买圆头销,贵不了太多。
然后找1颗Φ3*14圆柱销,销子中间磨个凹槽。
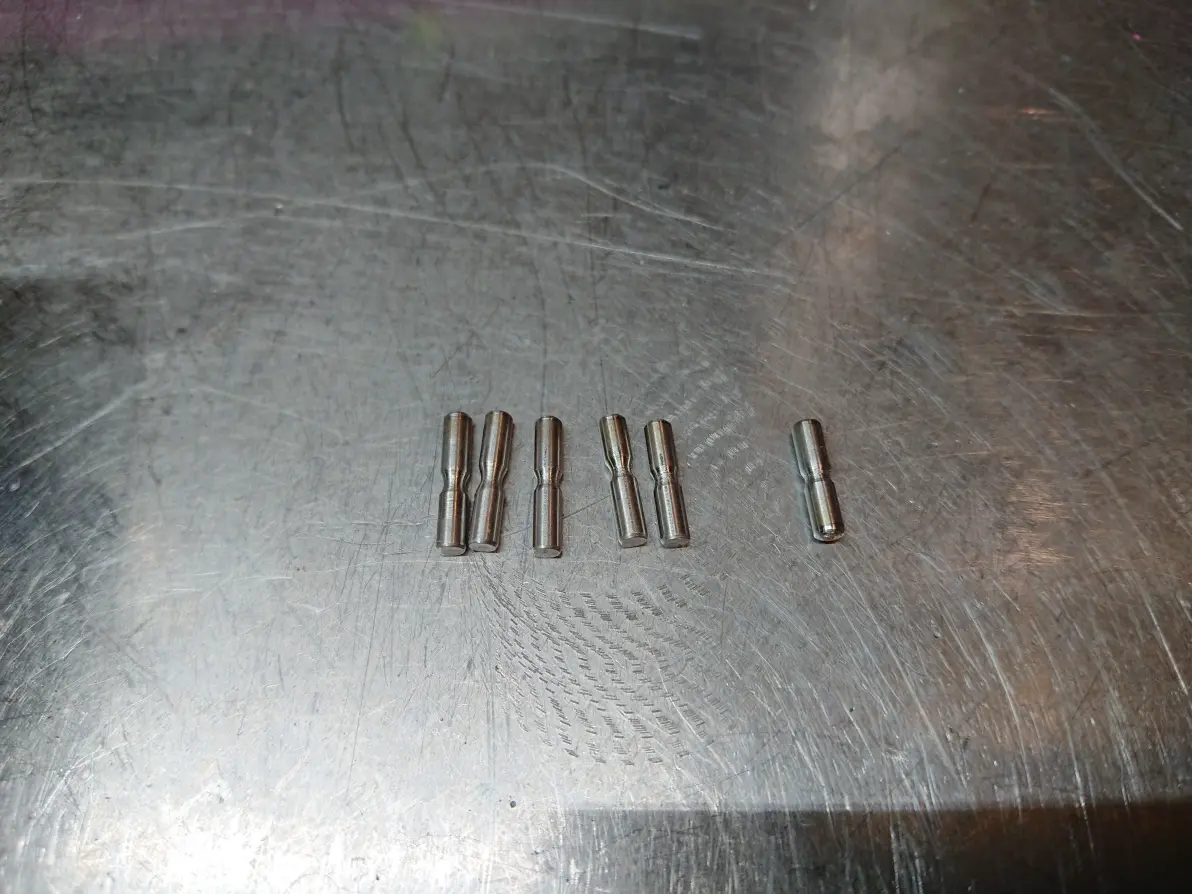
装配完成后回钩弹簧大概是在中心面工作,磨的槽就是对应弹簧安装面。
先用Φ2.9麻花钻扩孔选择机,孔内滴入强力胶,把刚才磨了槽的销子压入。注意压入方向和图中一致。
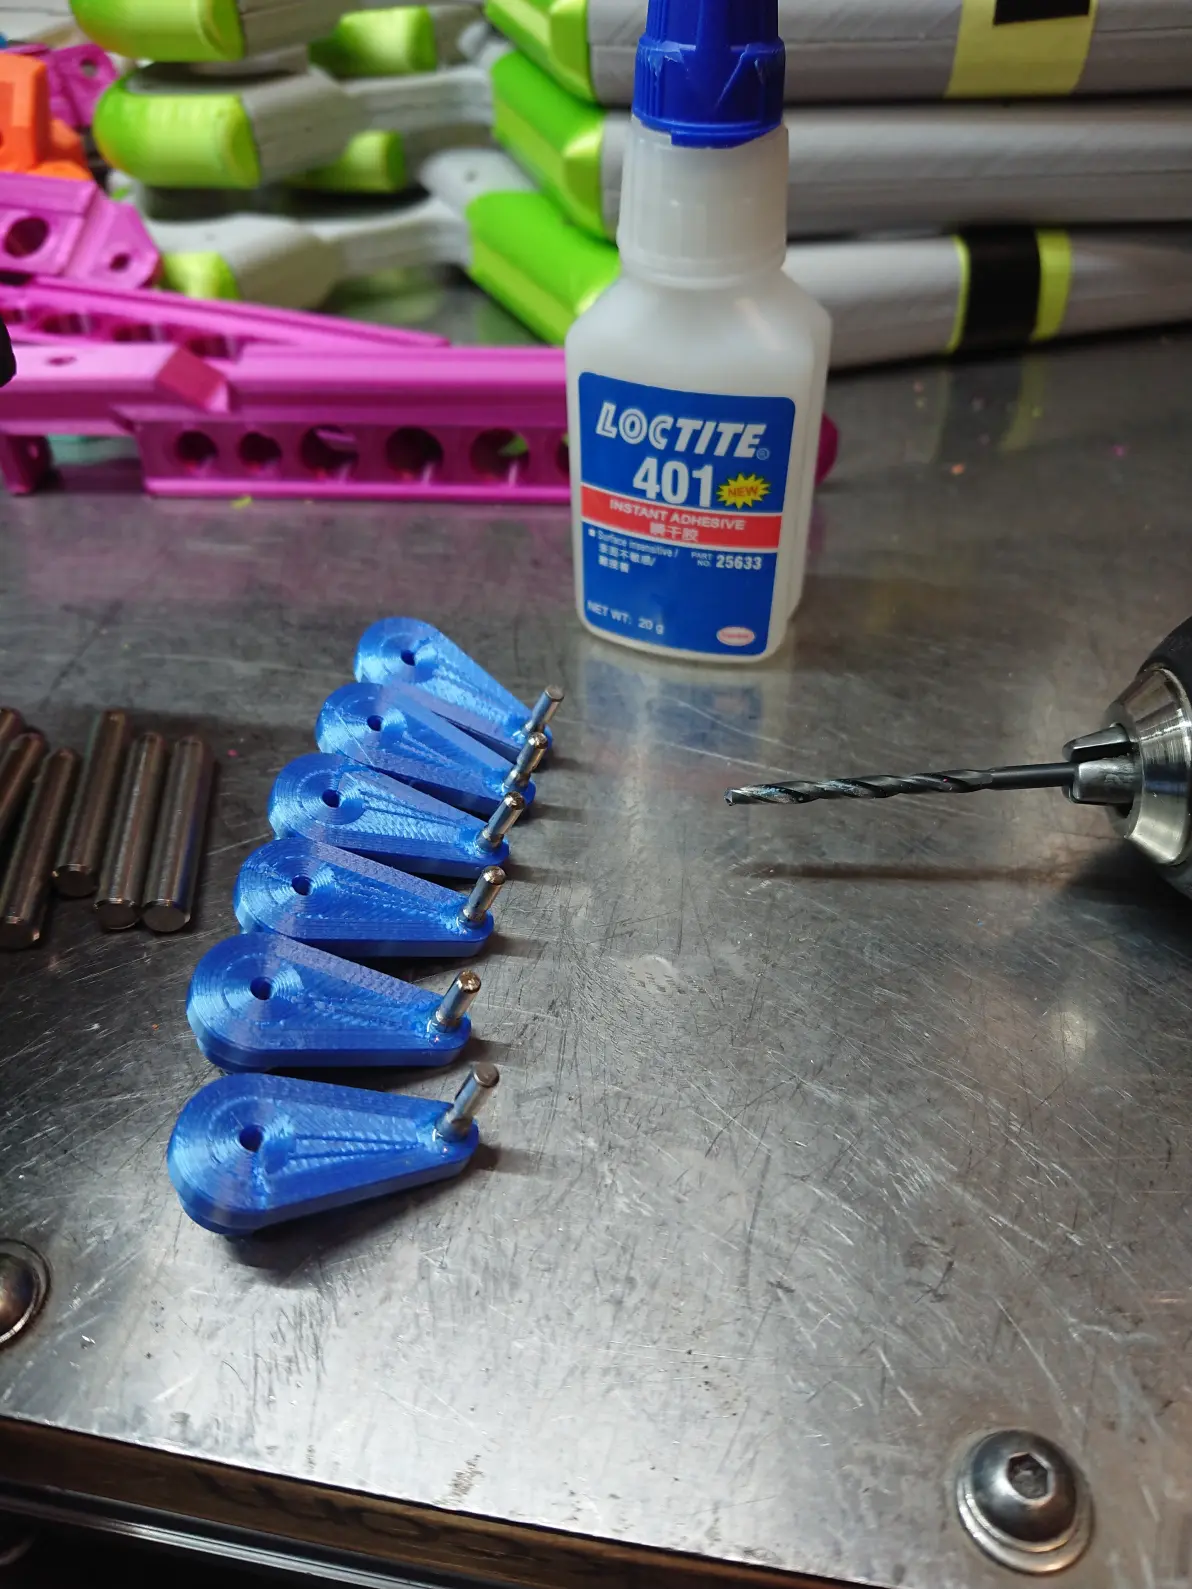
磨好的圆头销也压入枪头内,压入前往孔内滴少量强力胶。
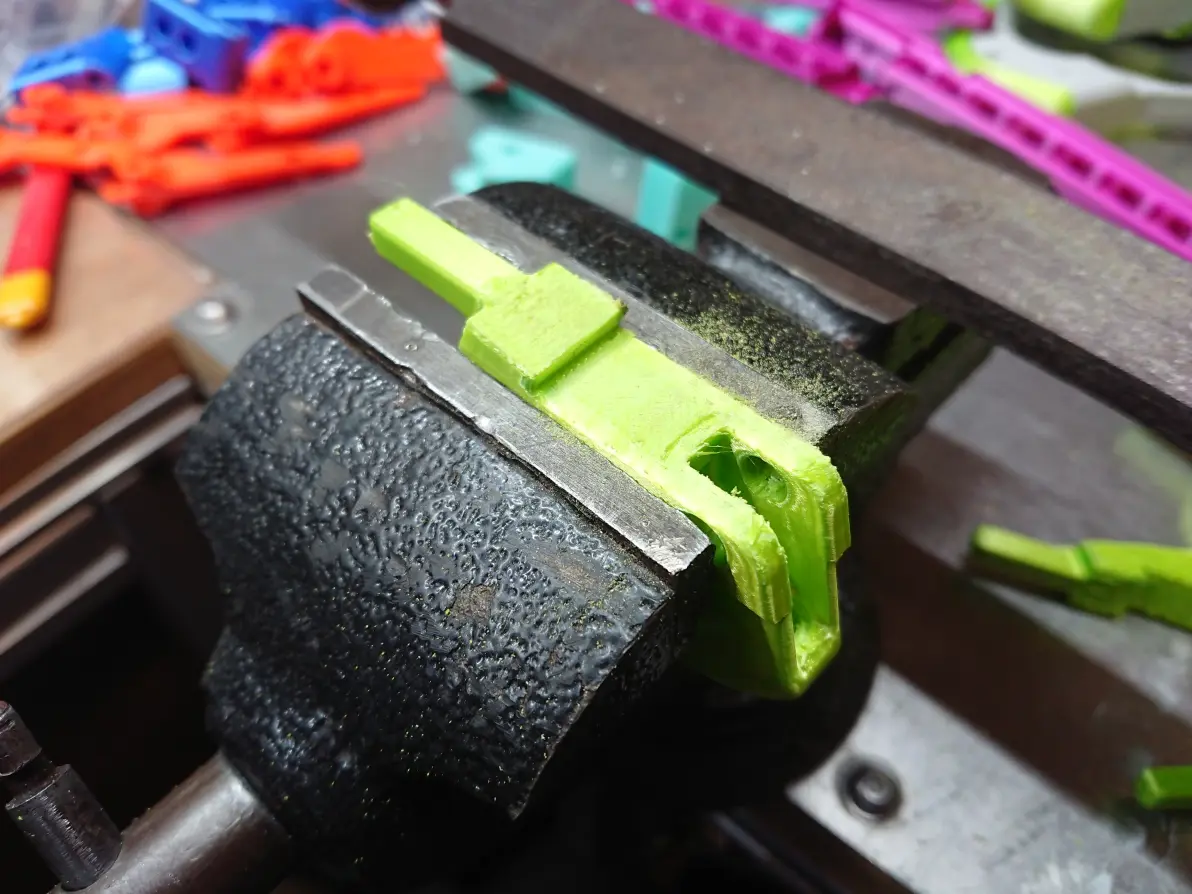
这次为了滑块运动顺畅,扳机顶面做了个小切角。这个切角打印时会有支撑。去除支撑后用锉刀打磨平整。扳机台阶面同样也有不少支撑残留,也打磨平整。
主扳机内需要装一颗GP-2G平头弹簧顶针,把孔内支撑去除后用Φ5麻花钻扩孔。顶针是总长18.5mm行程5.5mm弹力350g的。
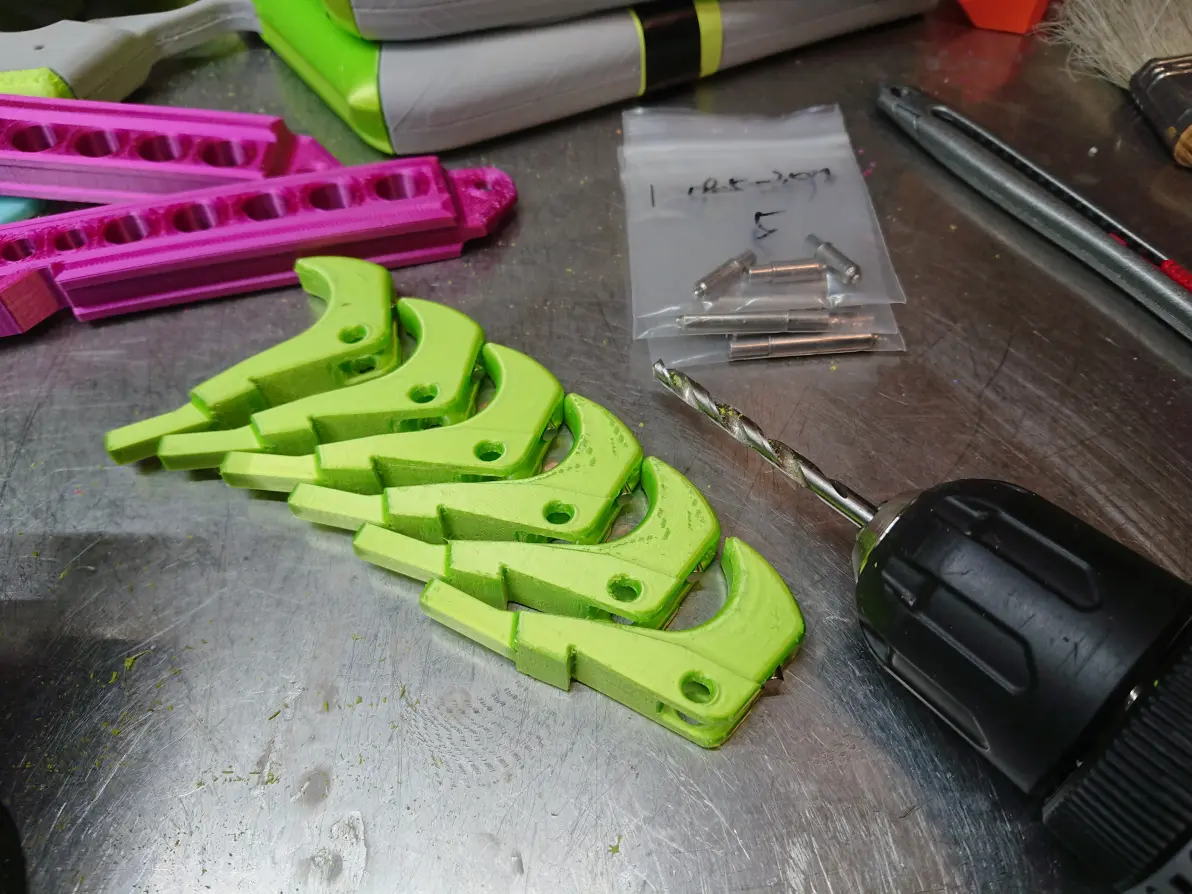
正好欣赏下丝绸料打印件,真的漂亮。打得好表面很细腻,条纹连续,没有挤出颗粒。
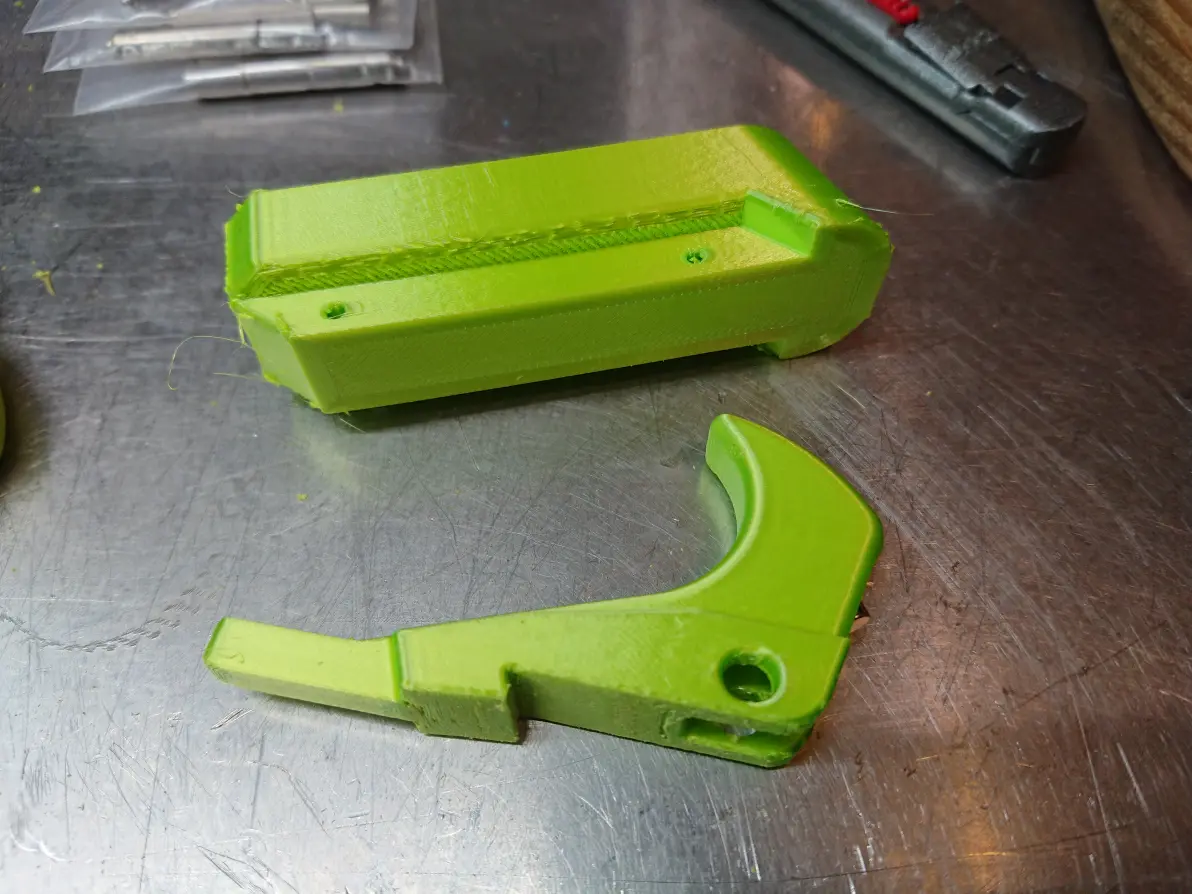
本以为这次BLV是彻底瘫痪没参战,看到这几个回钩才想起来,调整好线轨的第二天朋友就用它打印了一批。效果出色,条纹整齐。
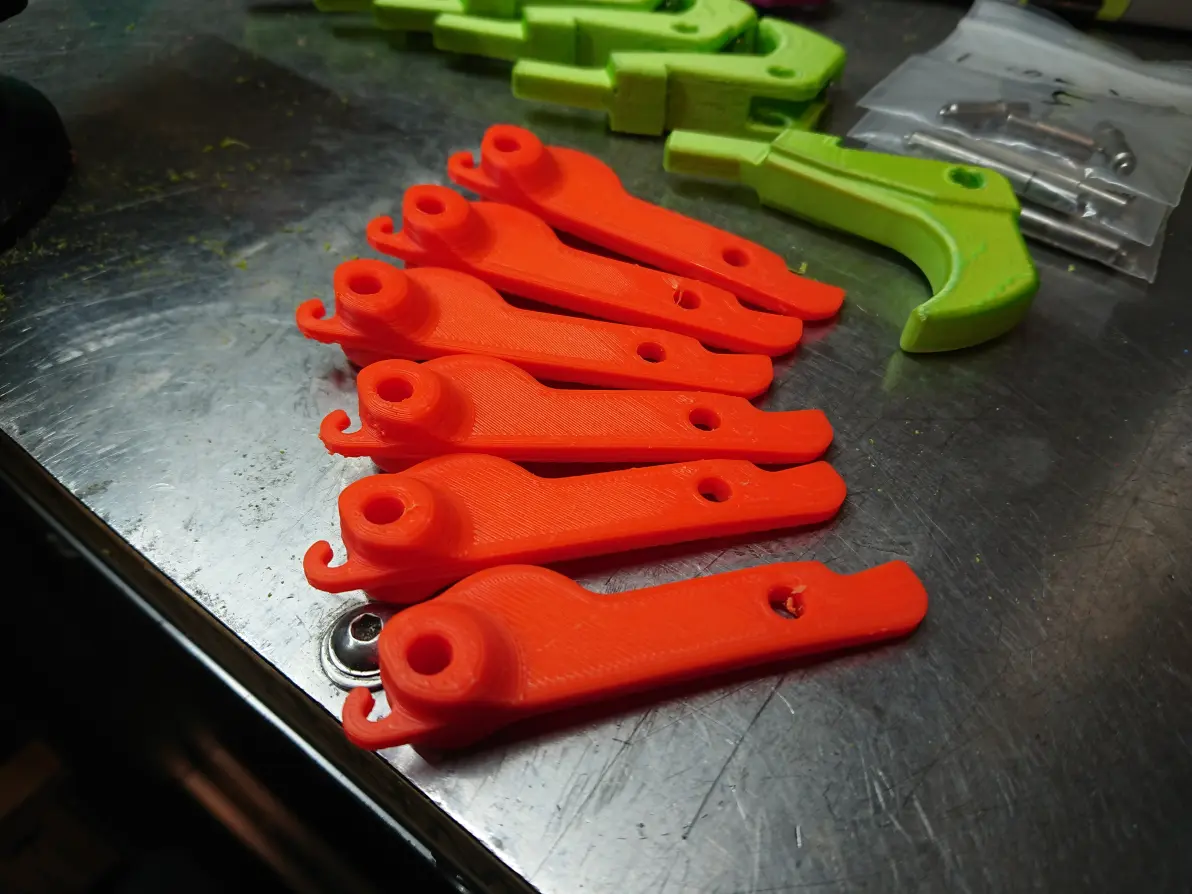
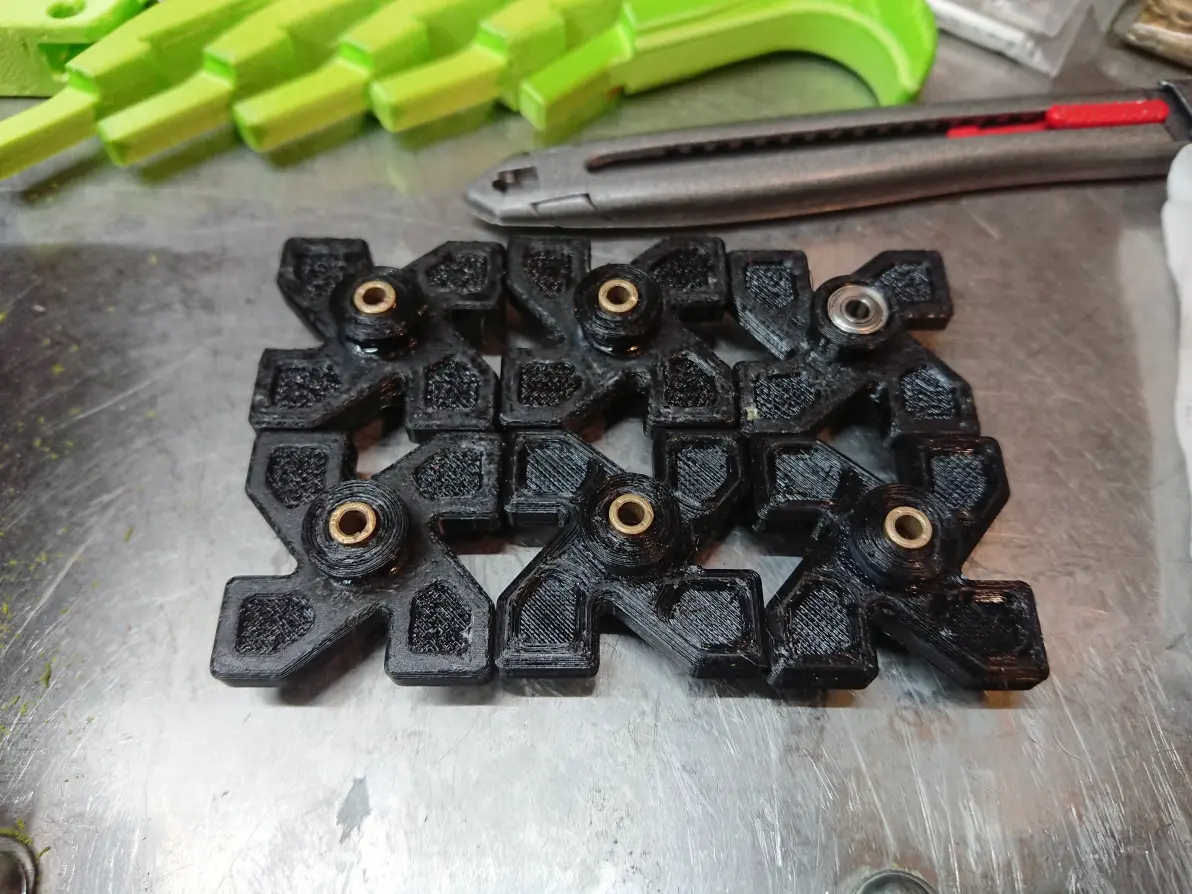
开始压铜套,Φ3mm*Φ5mm*L5mm铜套下孔压入3颗连杆孔压入1颗。
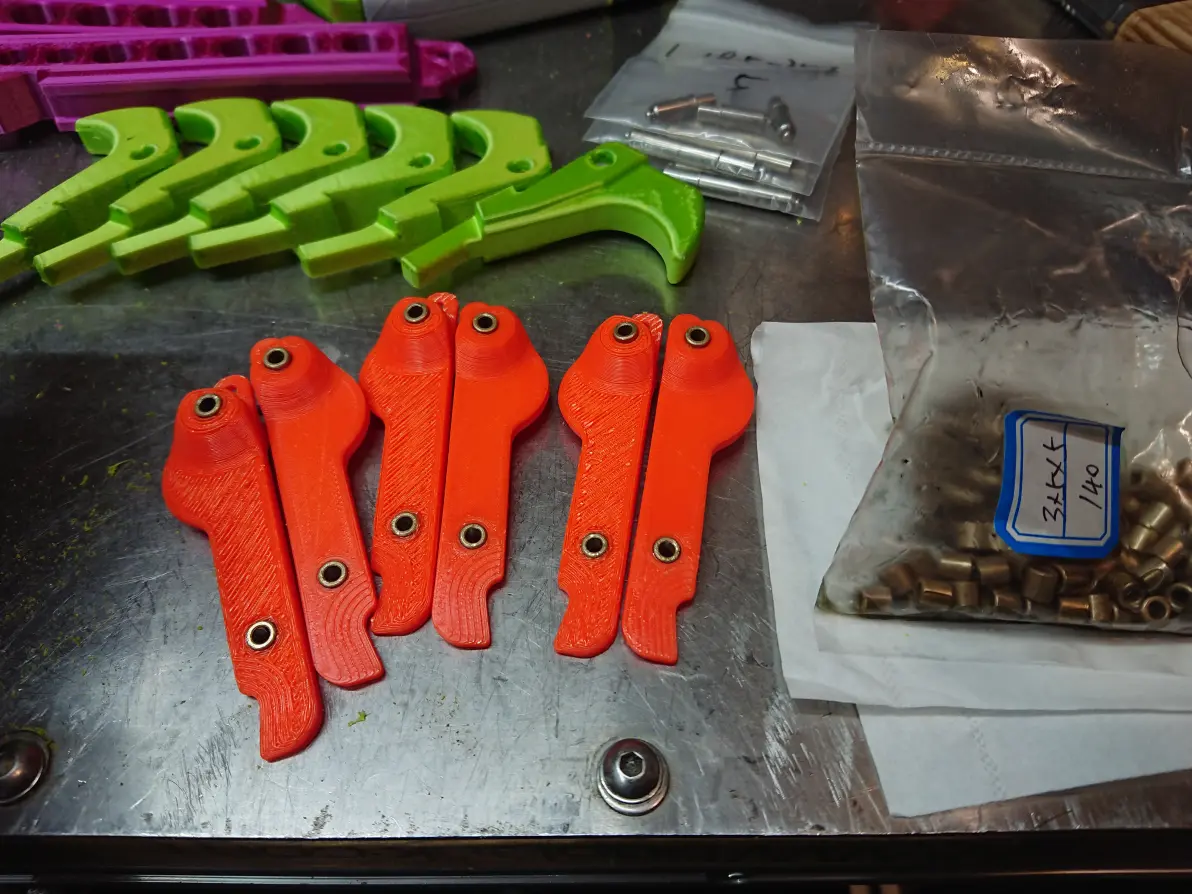
压到两边略微凸出是最佳效果。
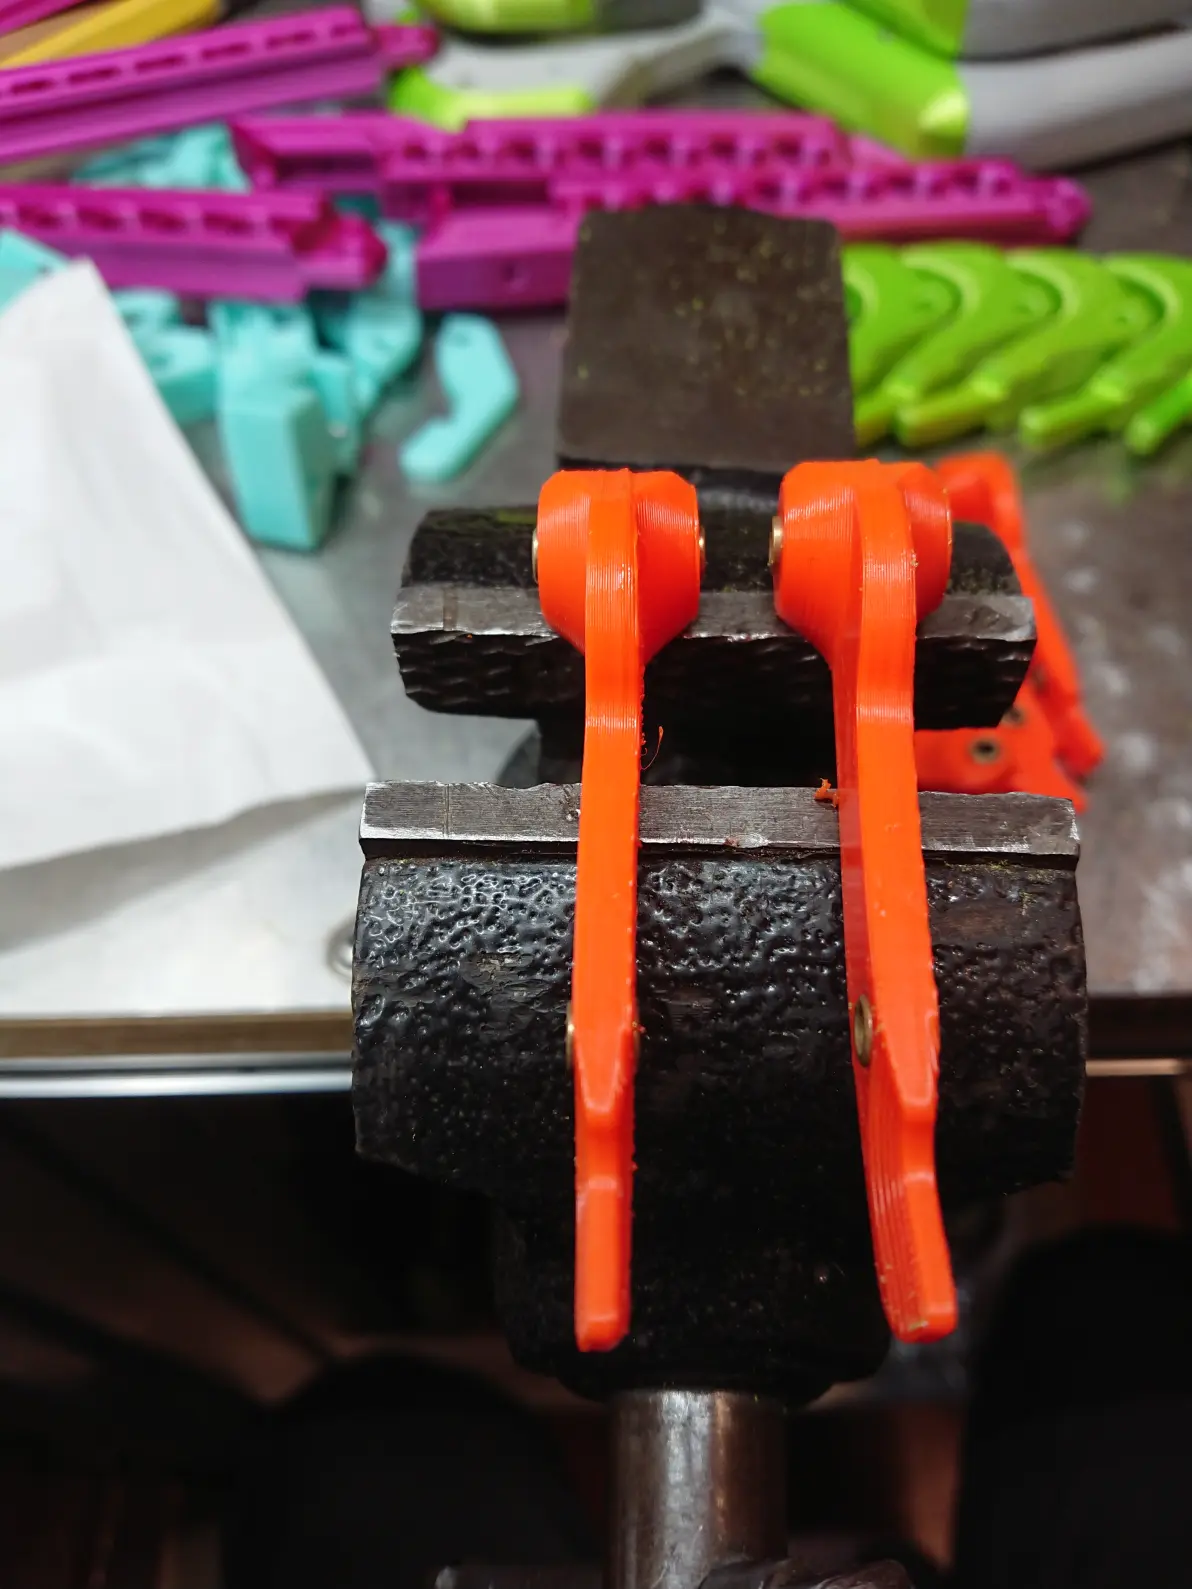
下孔铜套压入后再用Φ3铰刀过一遍,运转会非常顺畅。
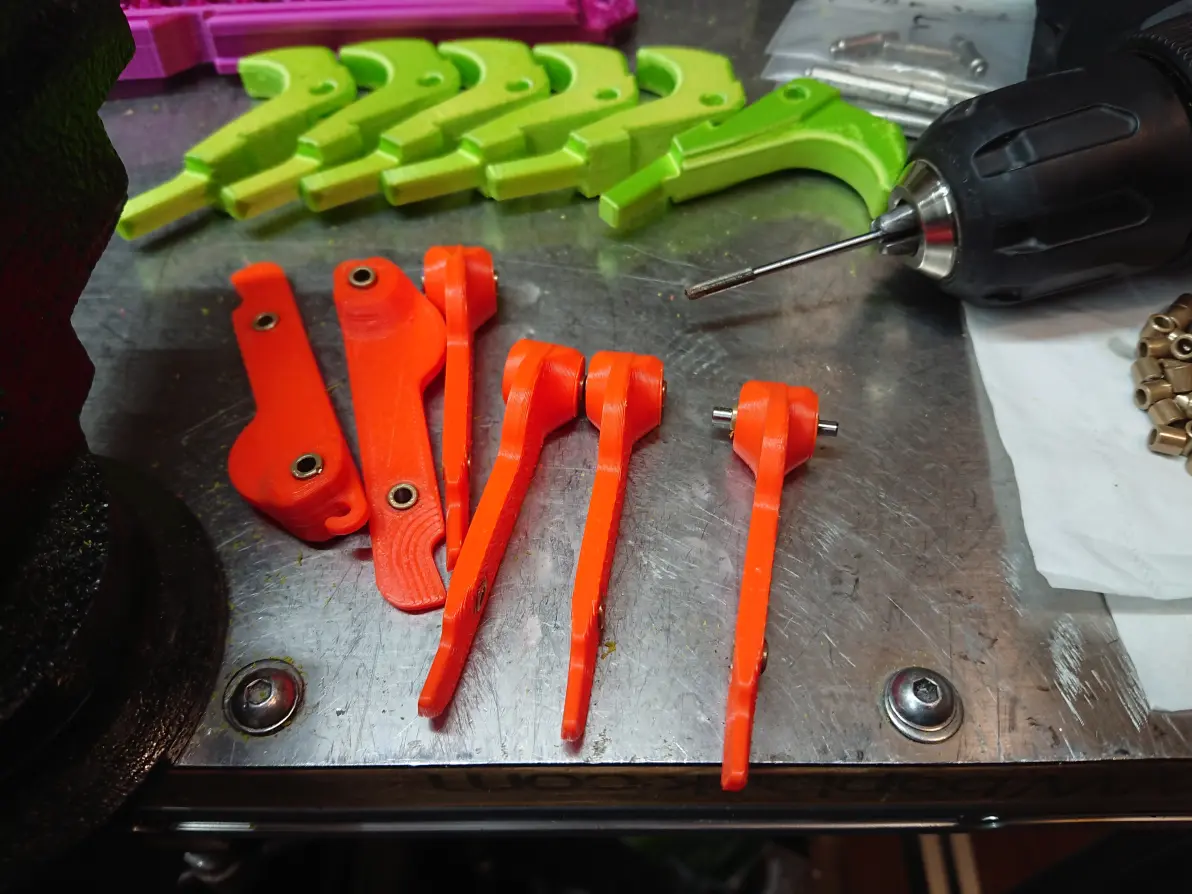
拉柄两端各压入一个铜套,Φ3mm*Φ5mm*L5mm,销子能正常穿过即可。
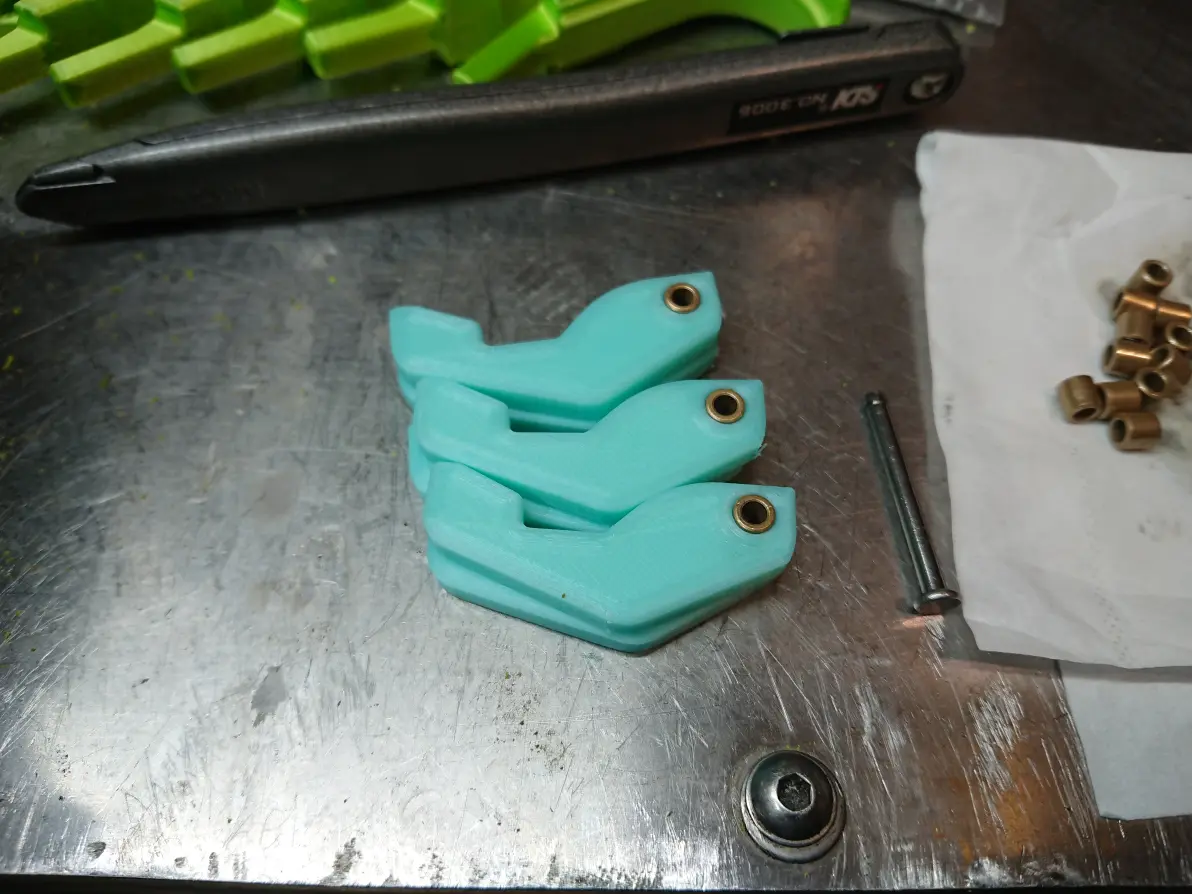
副扳机压入一颗Φ3mm*Φ5mm*L5mm铜套。
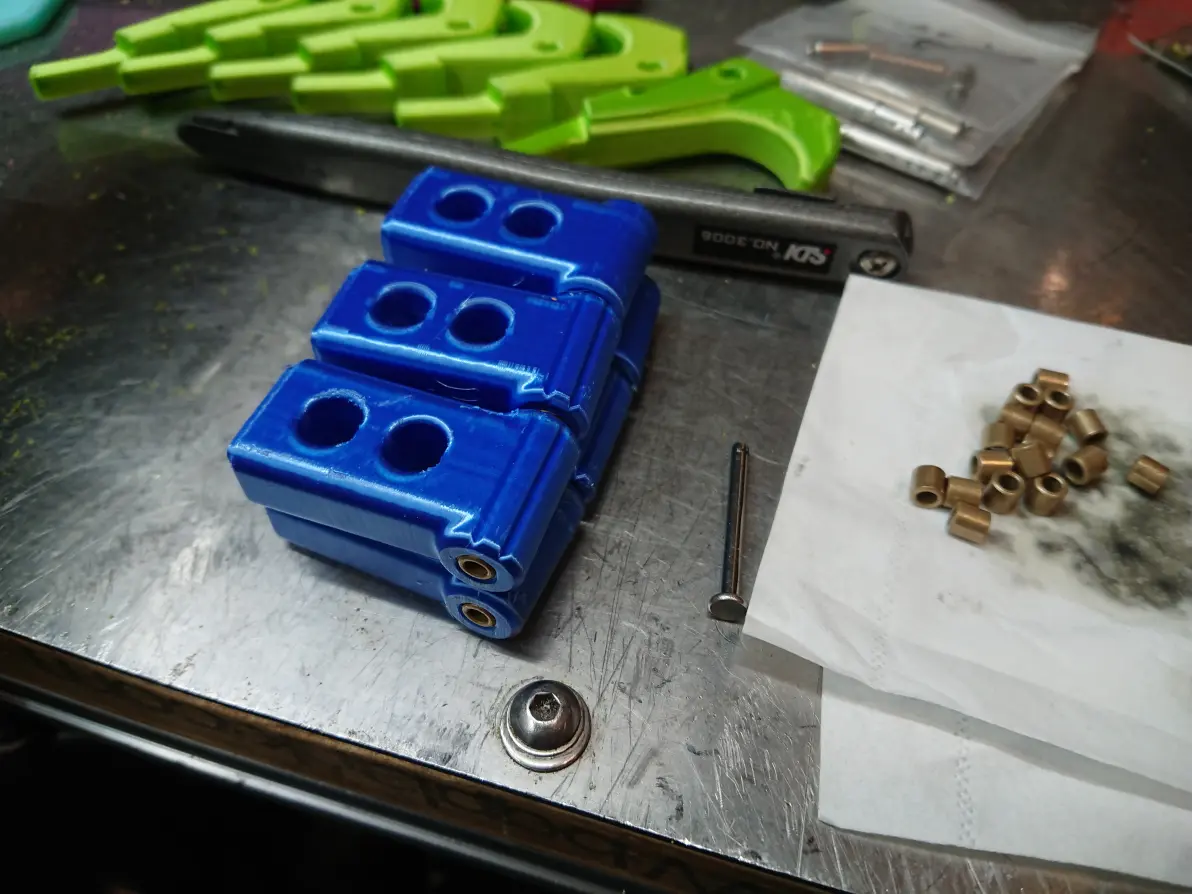
释放块压入三颗Φ3mm*Φ5mm*L5mm铜套,也是两端略微凸出最佳。
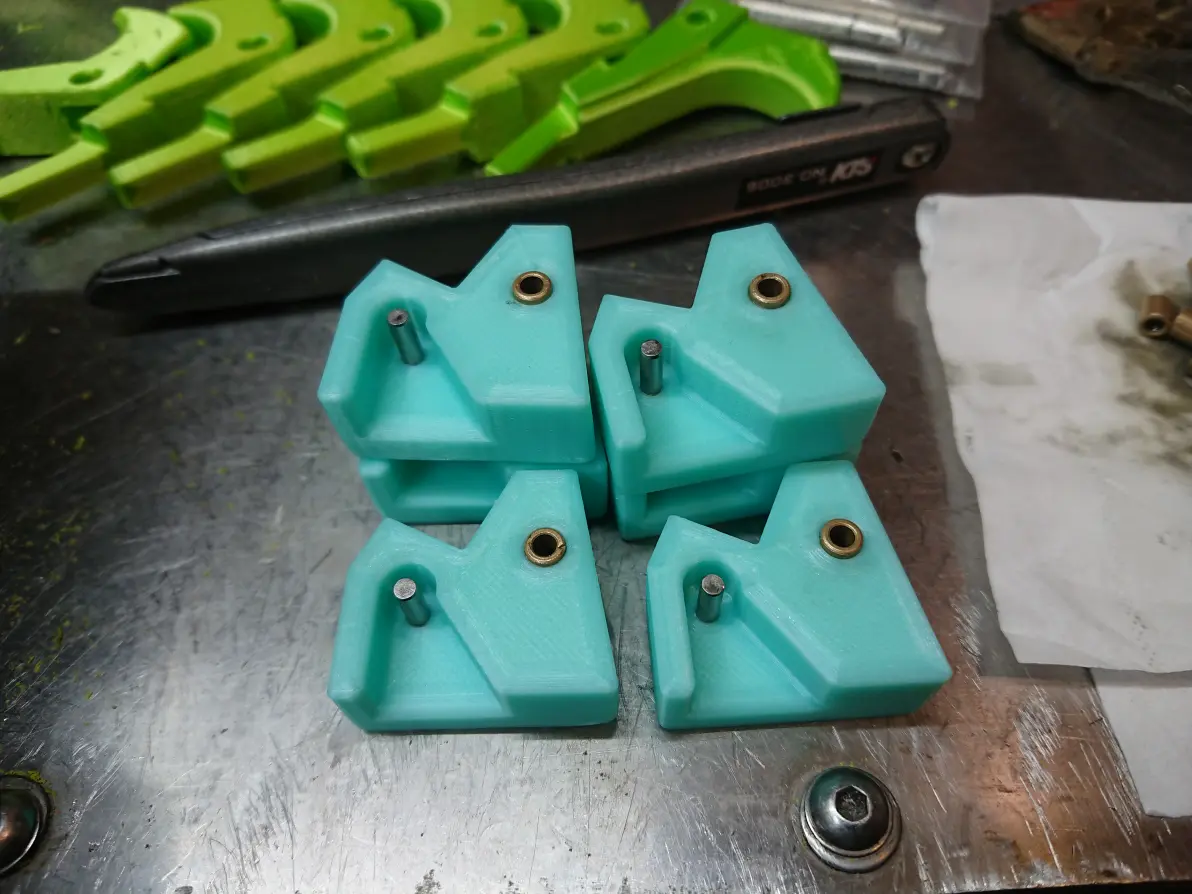
转子中间压入一颗Φ3mm*Φ5mm*L8mm铜套,两端凸出尽可能一致。
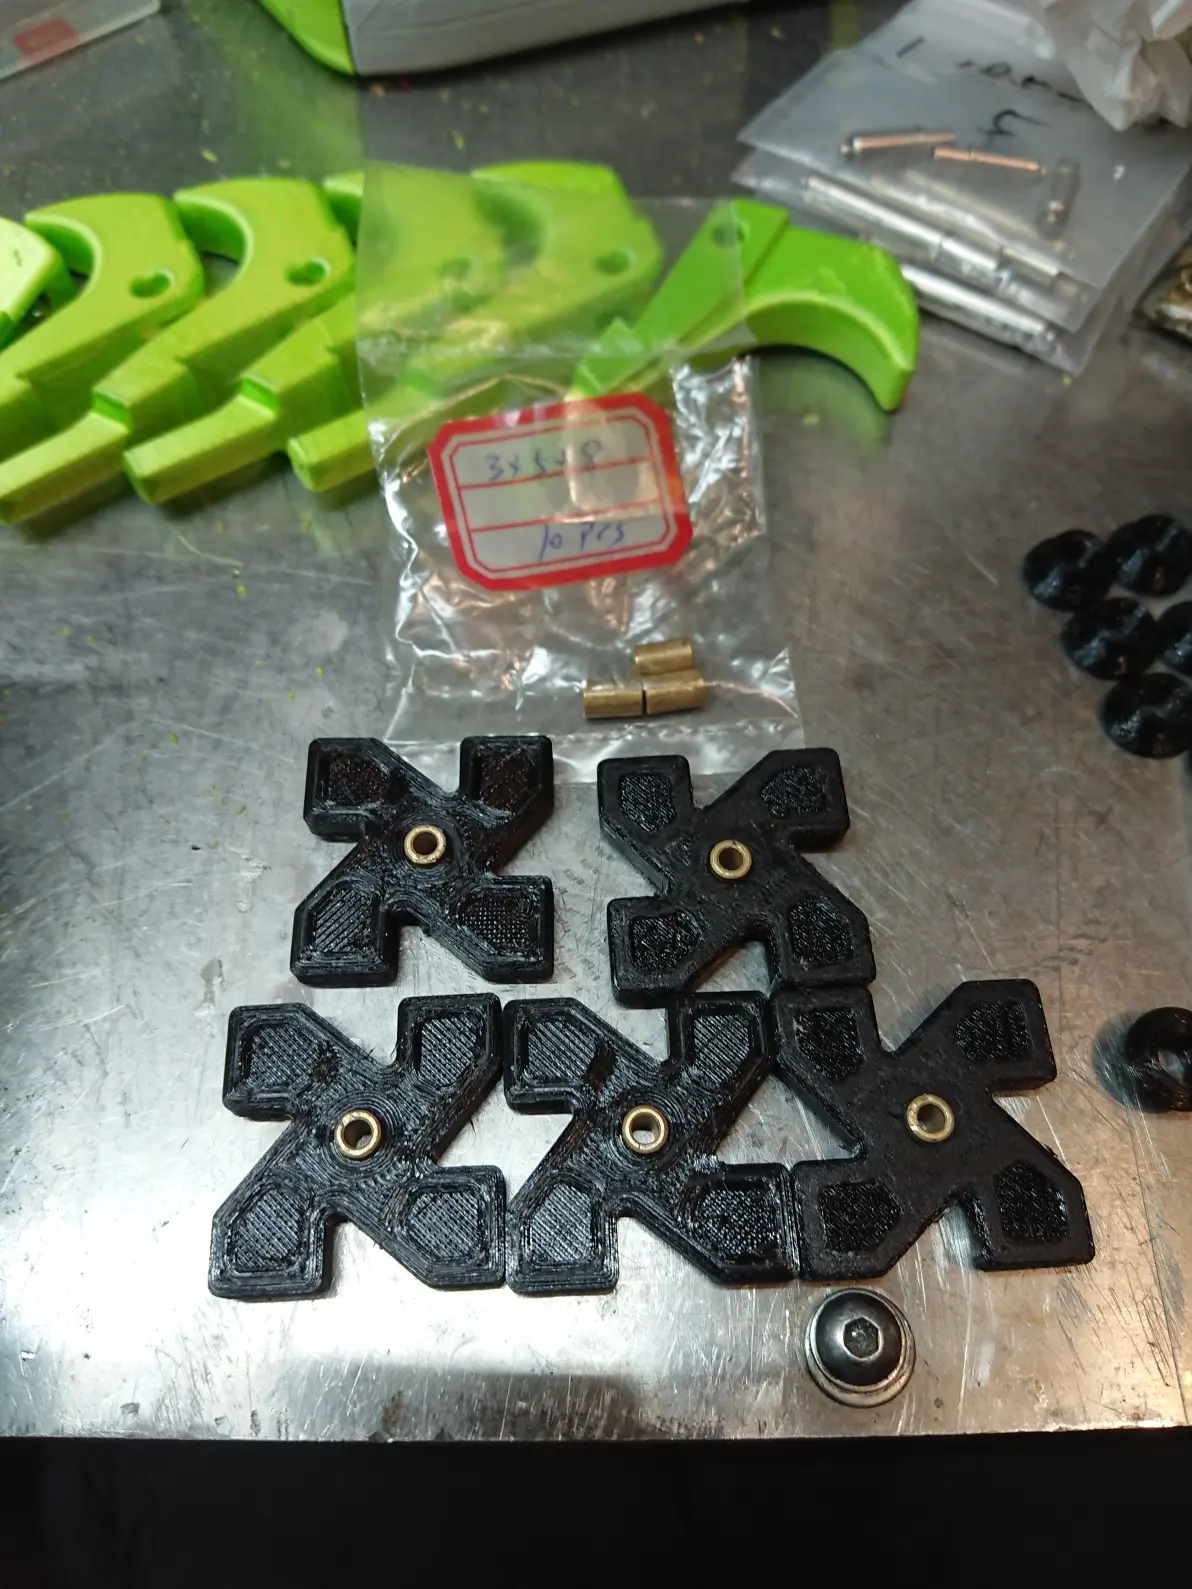
转子拖压入一颗Φ3mm*Φ5mm*L5mm铜套,转子涂适量强力胶后粘2个转子托。
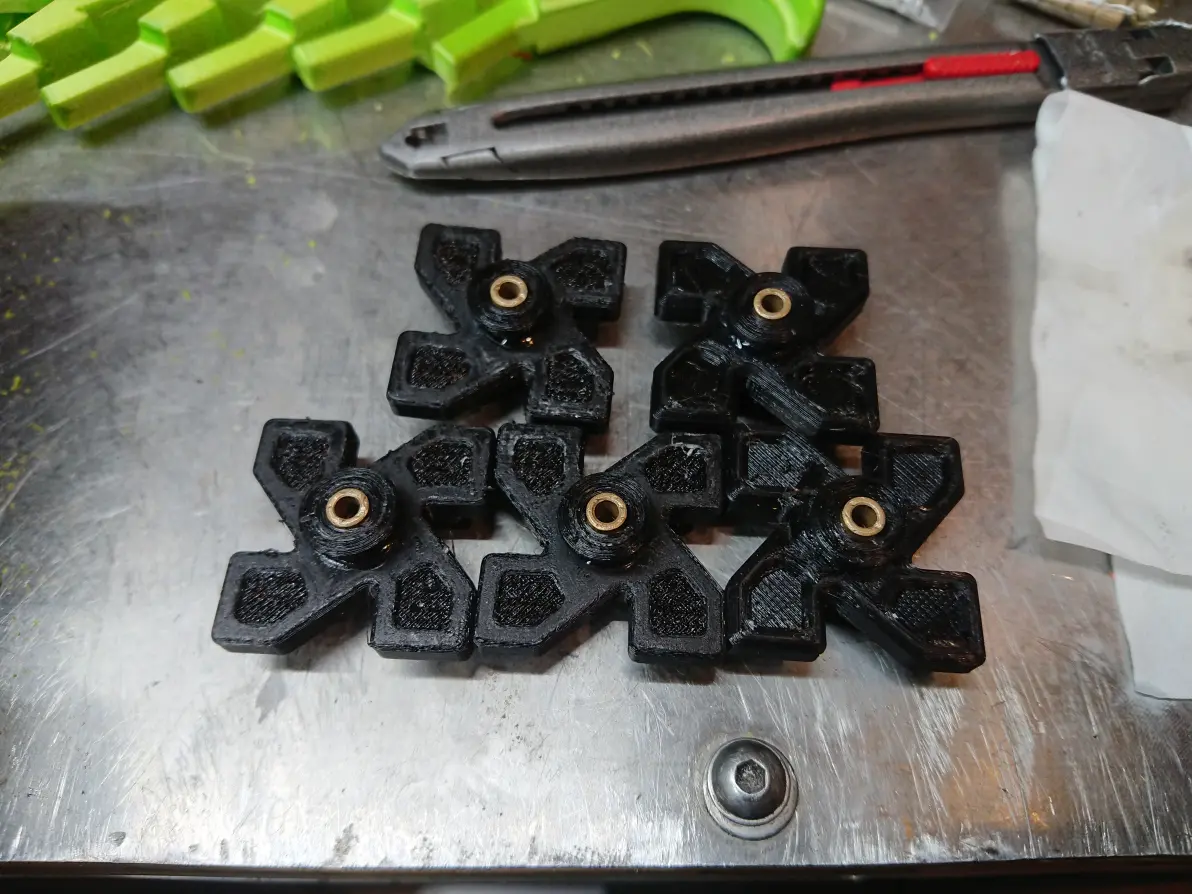
粘好的转子也要用Φ3铰刀过孔。
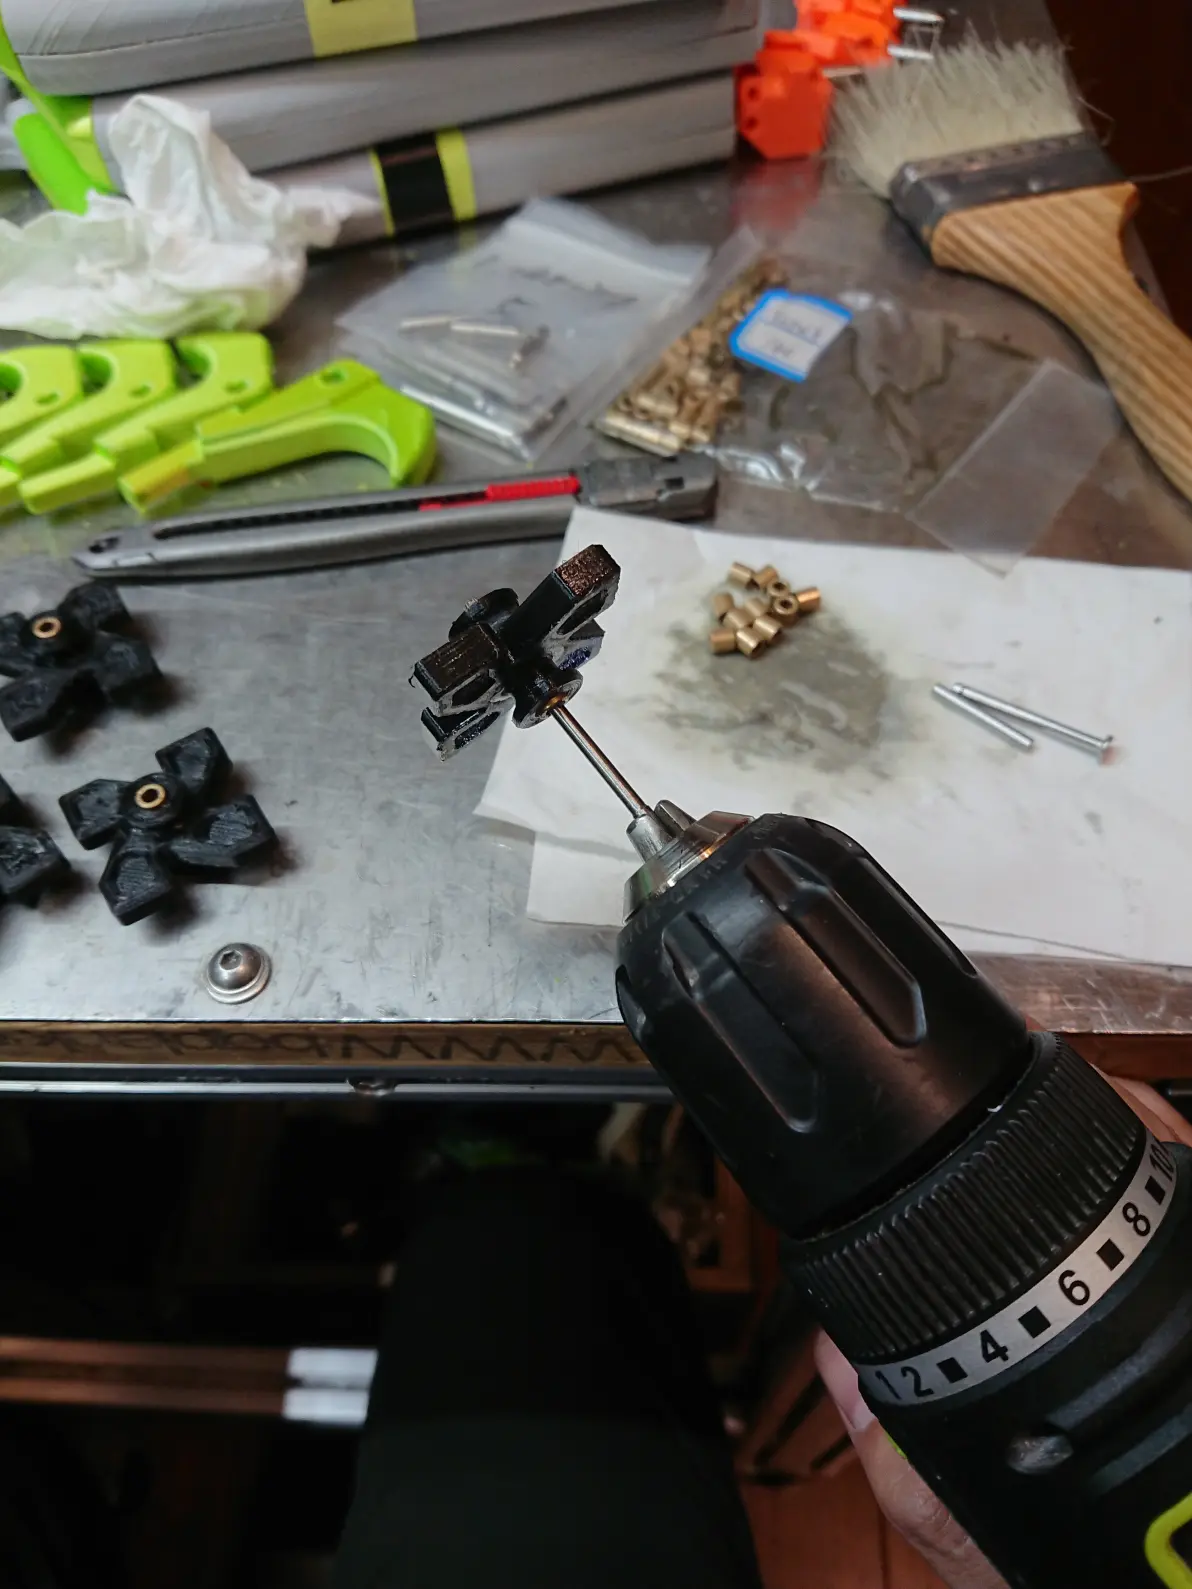
铰刀处理后的转子转动非常顺畅,拨一下或轻轻吹口气可以转很多圈,就要这效果。
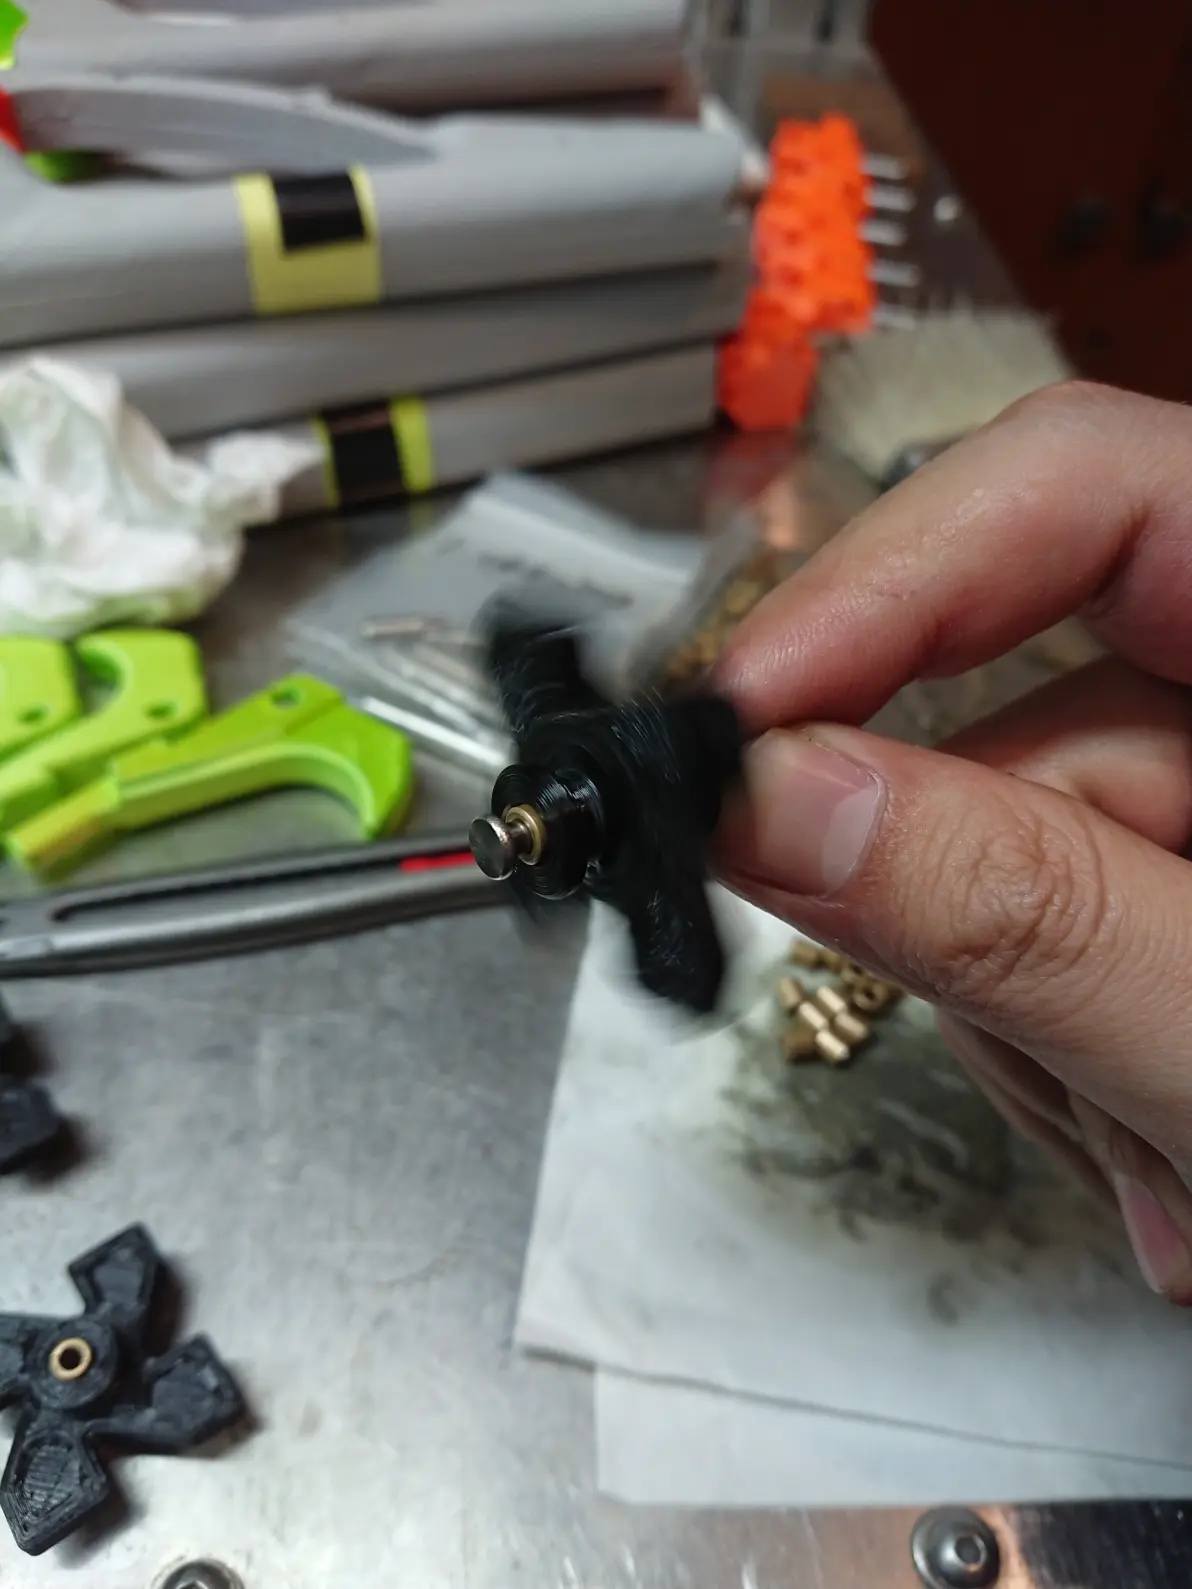
这次新做5颗转子,上次做的培林转子也用上。培林转子运转确实会顺滑一点,但装配麻烦,采购培林也是麻烦事。
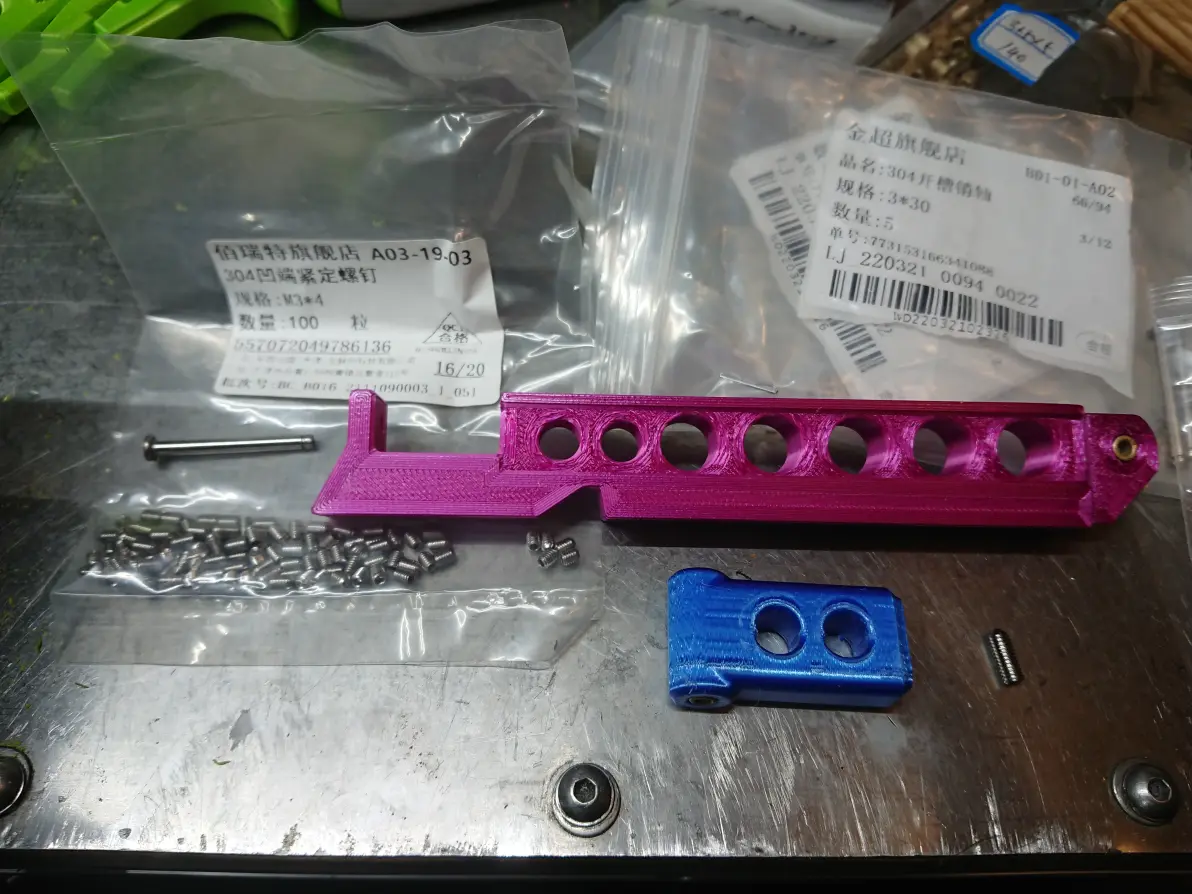
准备装配滑块和拉机柄,需要用到3*30开槽销轴1颗,M3*4内六角凹端顶丝1颗,M4*10波子顶丝1颗。
穿入3*30开槽销轴,再旋入M3*4顶丝,顶丝孔内滴少量强力胶。固定完成后拉机柄转动顺畅。
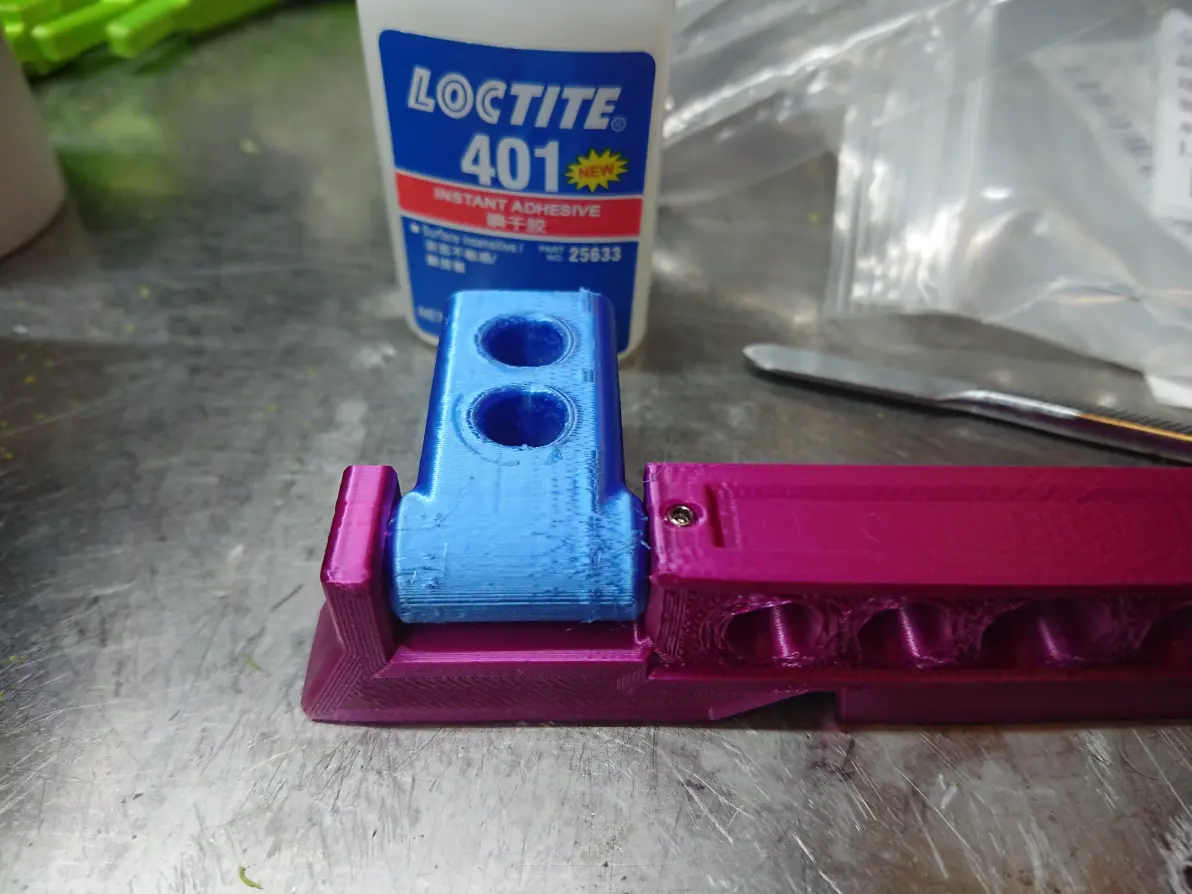
再旋入M4*10波子顶丝,旋入一半后再在顶丝侧面滴强力胶,顶丝旋到接触拉机柄,转动拉机柄时有格顿感即可。
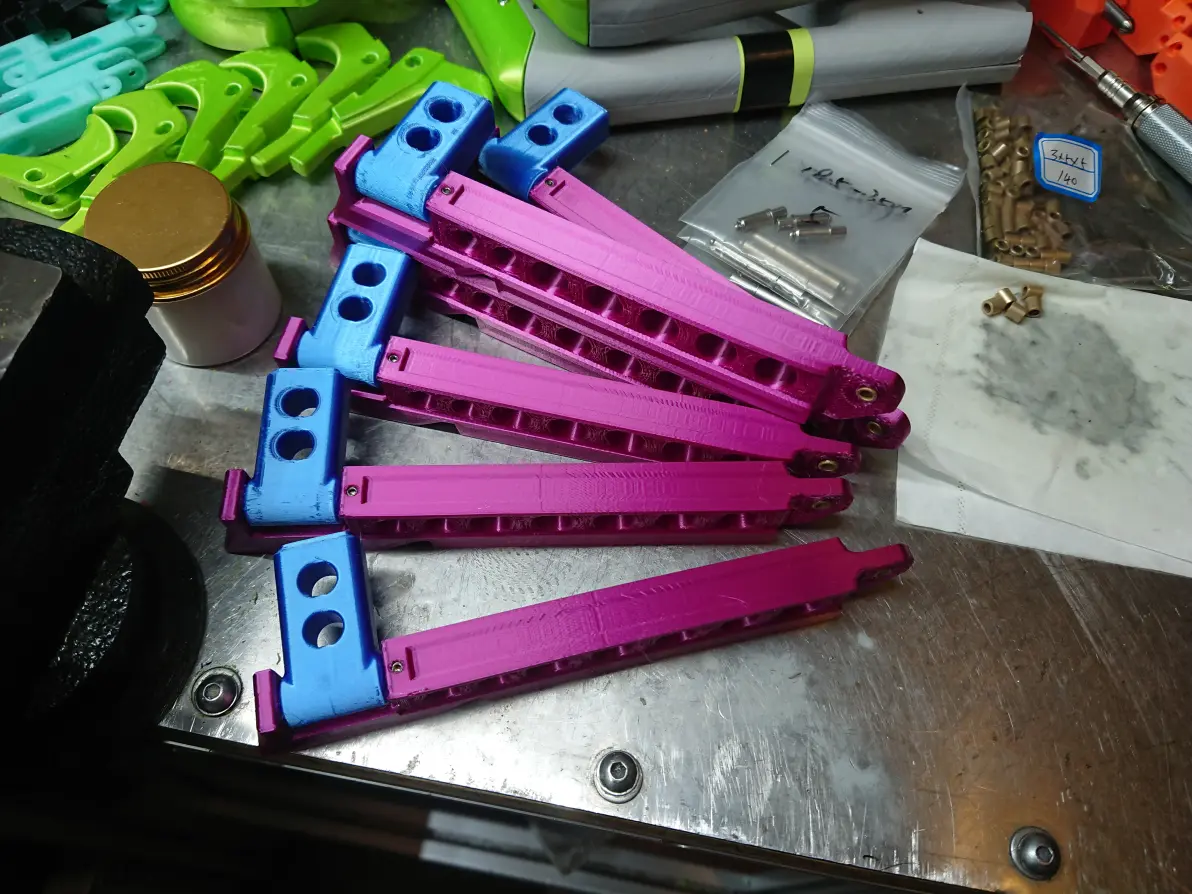
滑块后方压入一颗Φ3mm*Φ5mm*L5mm铜套。
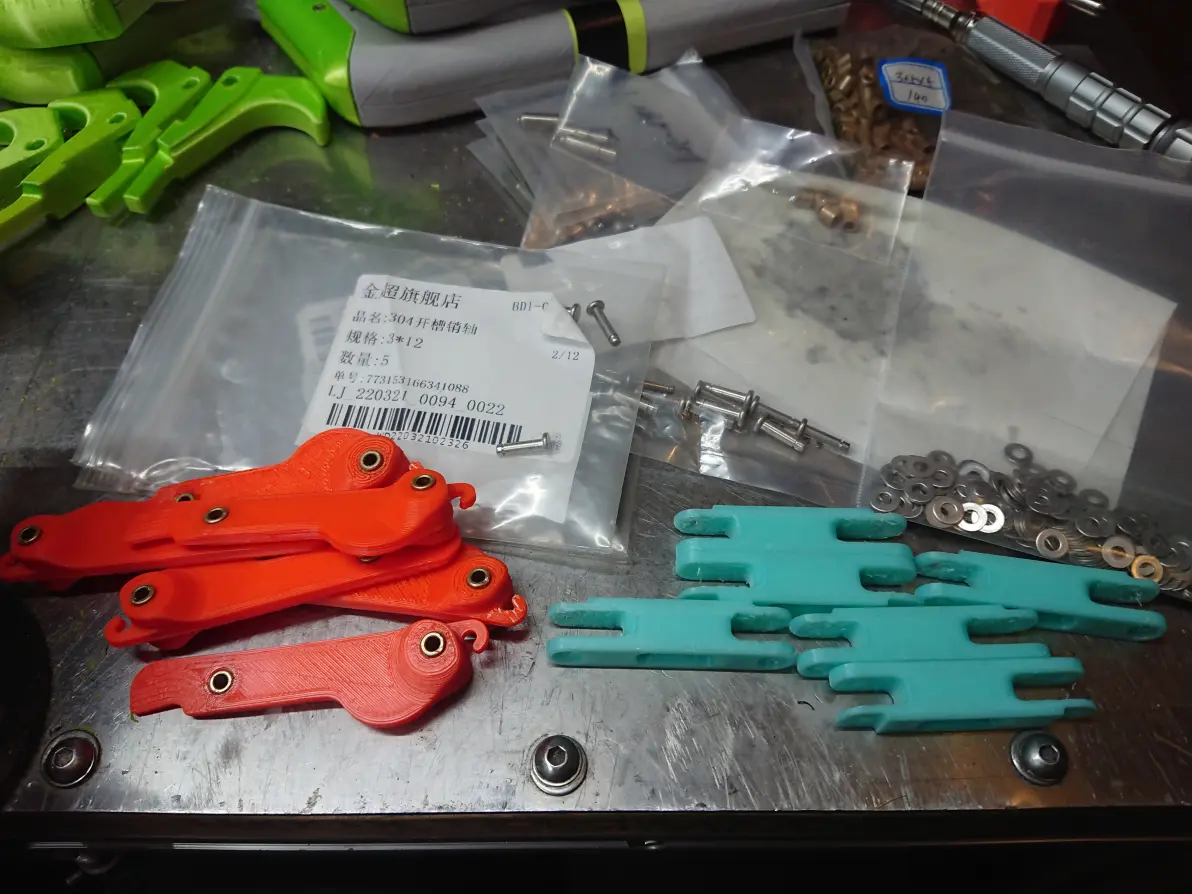
准备连接回钩,连杆和滑块,主要用到Φ3*12开槽销轴和M3平垫。
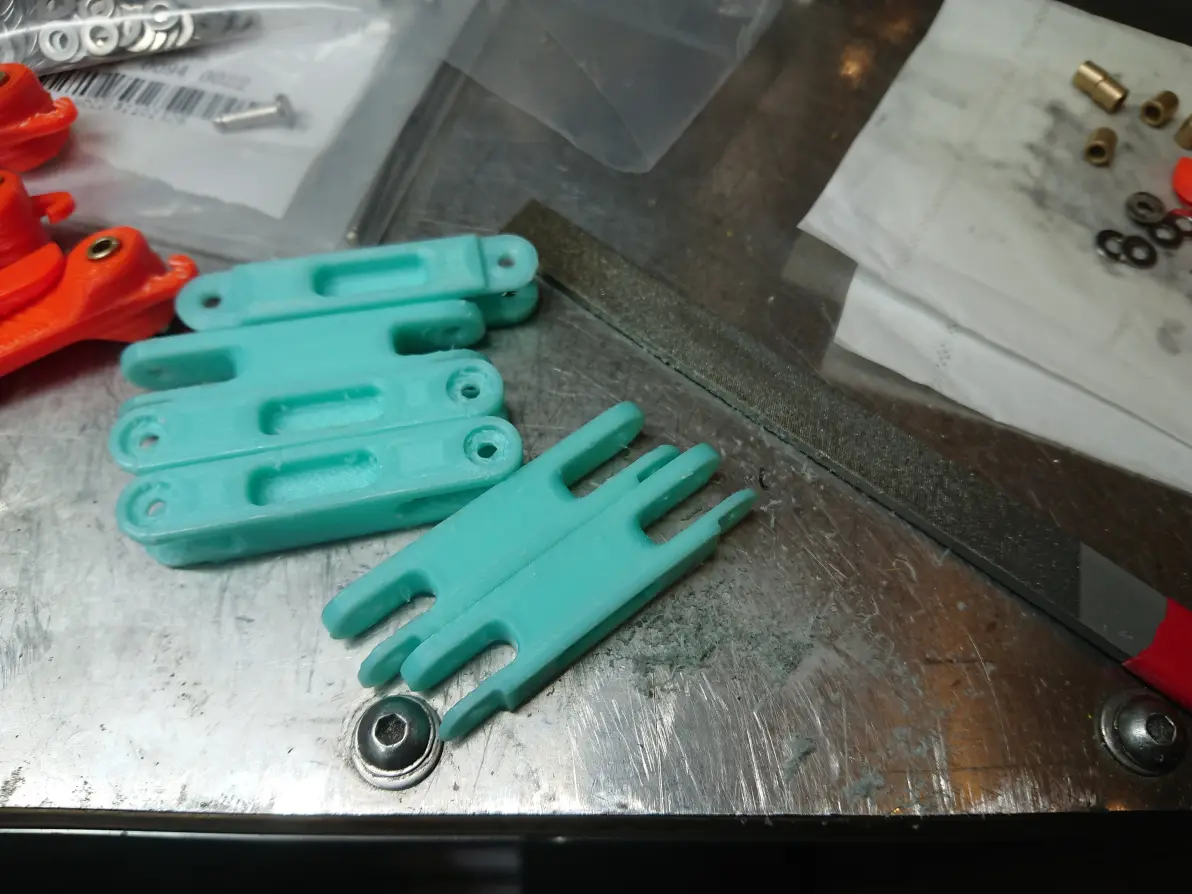
连杆槽内侧有支撑填充,去除支撑后比较毛糙,先打磨平整。
连杆开口较长一侧对回钩,回钩轴套两侧各垫一片M3平垫后用开槽销连接,销子装到位再把E形卡簧卡到槽内。
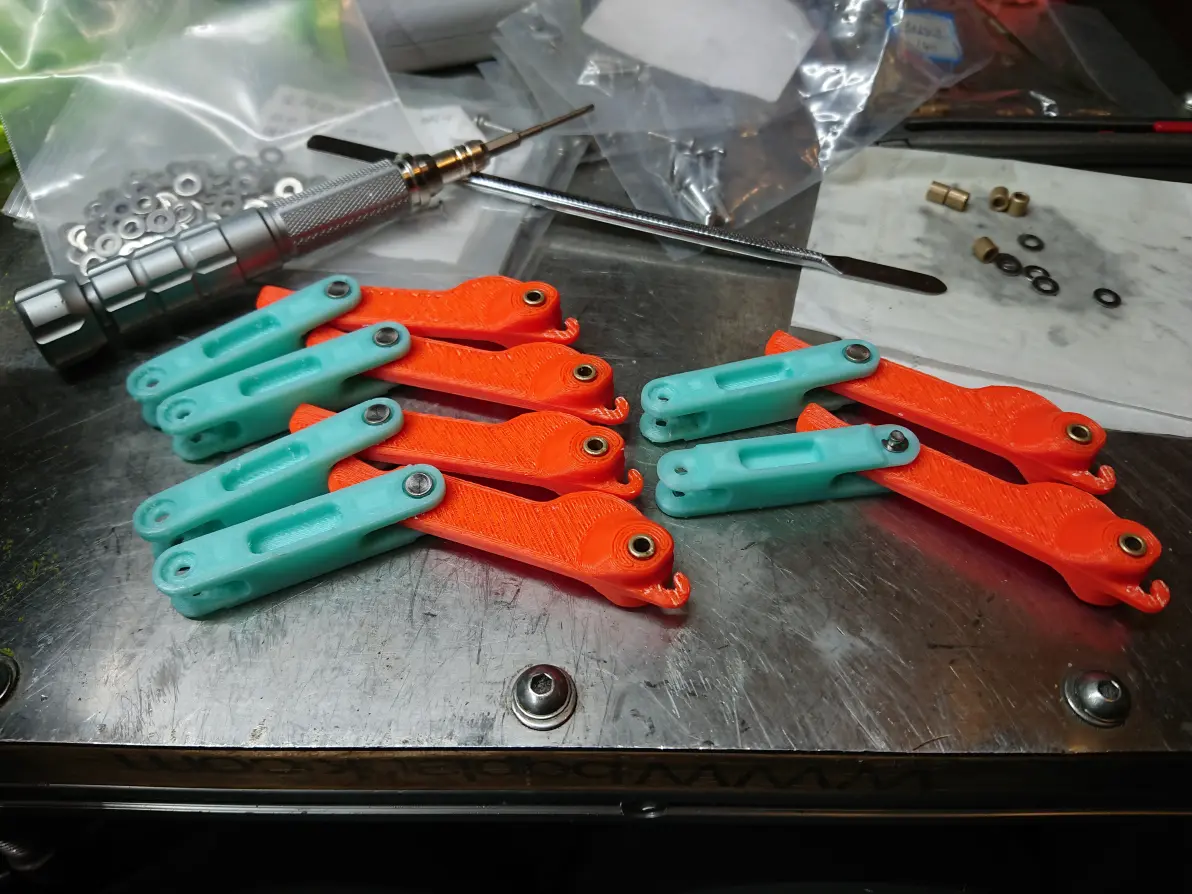
再把连杆和滑块连接,注意正确连接方向如下图。
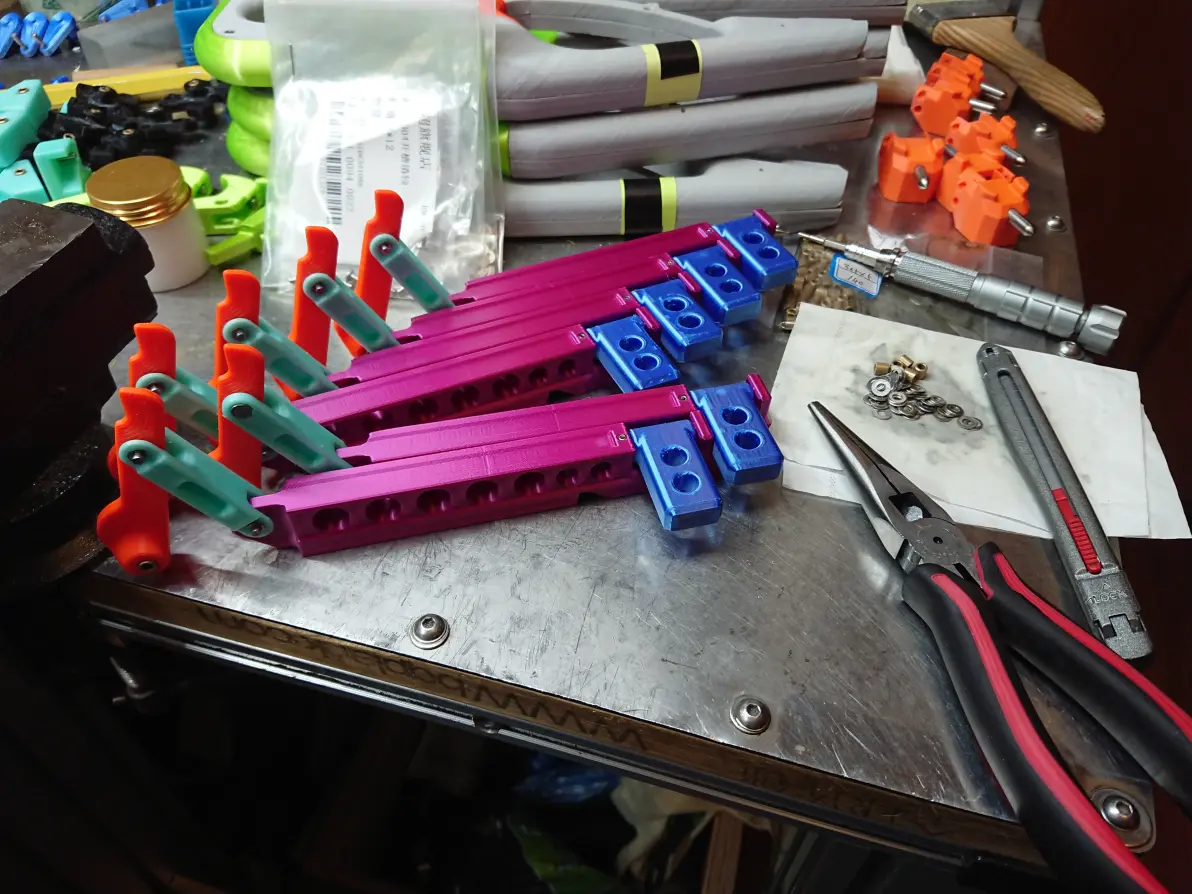
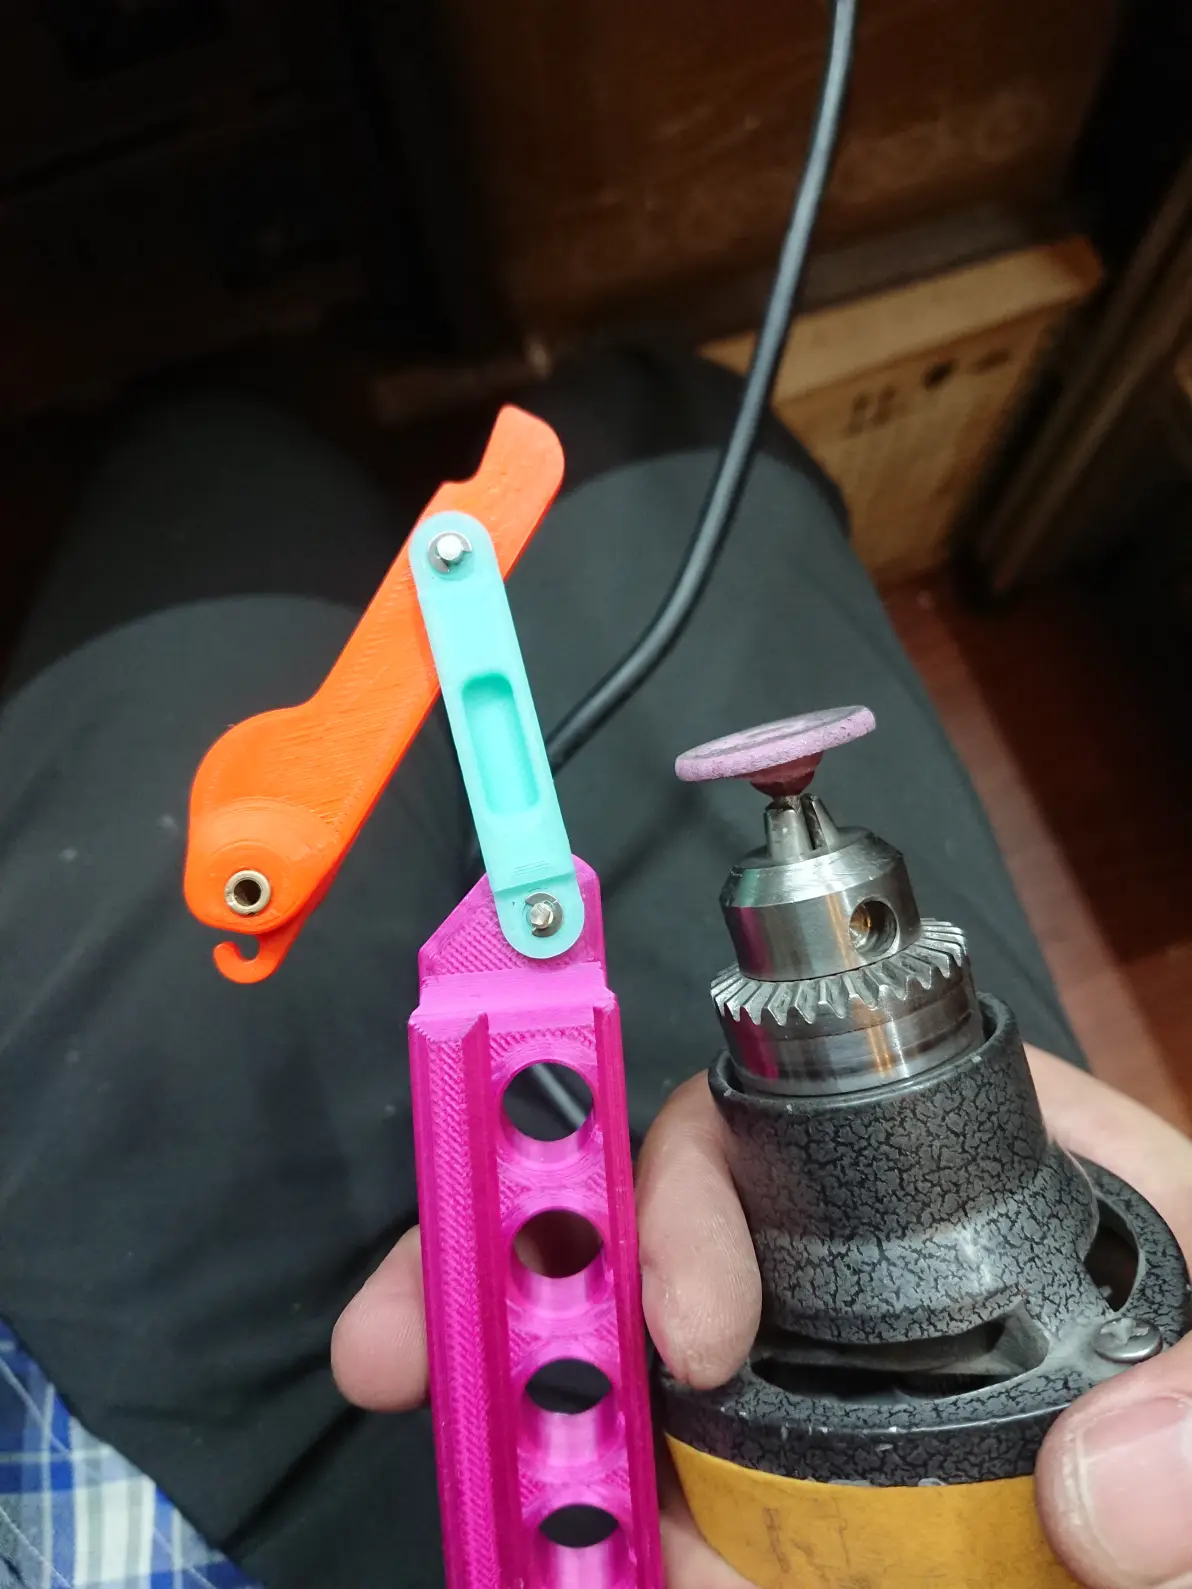
刚装起来的连杆回钩转动不是很顺畅,连杆开口比较窄,不适合用烙铁烫。这时用电磨头打磨开口销头部即可,头稍微磨平点比较好看,关键是打磨时销子发烫,传热到铜套和平垫,多少会把塑料烫变形一点。冷却后动作非常顺滑。
装扳机组,用Φ3*22圆柱销和M3平垫,先放入M3平垫,再把销子穿入孔内。
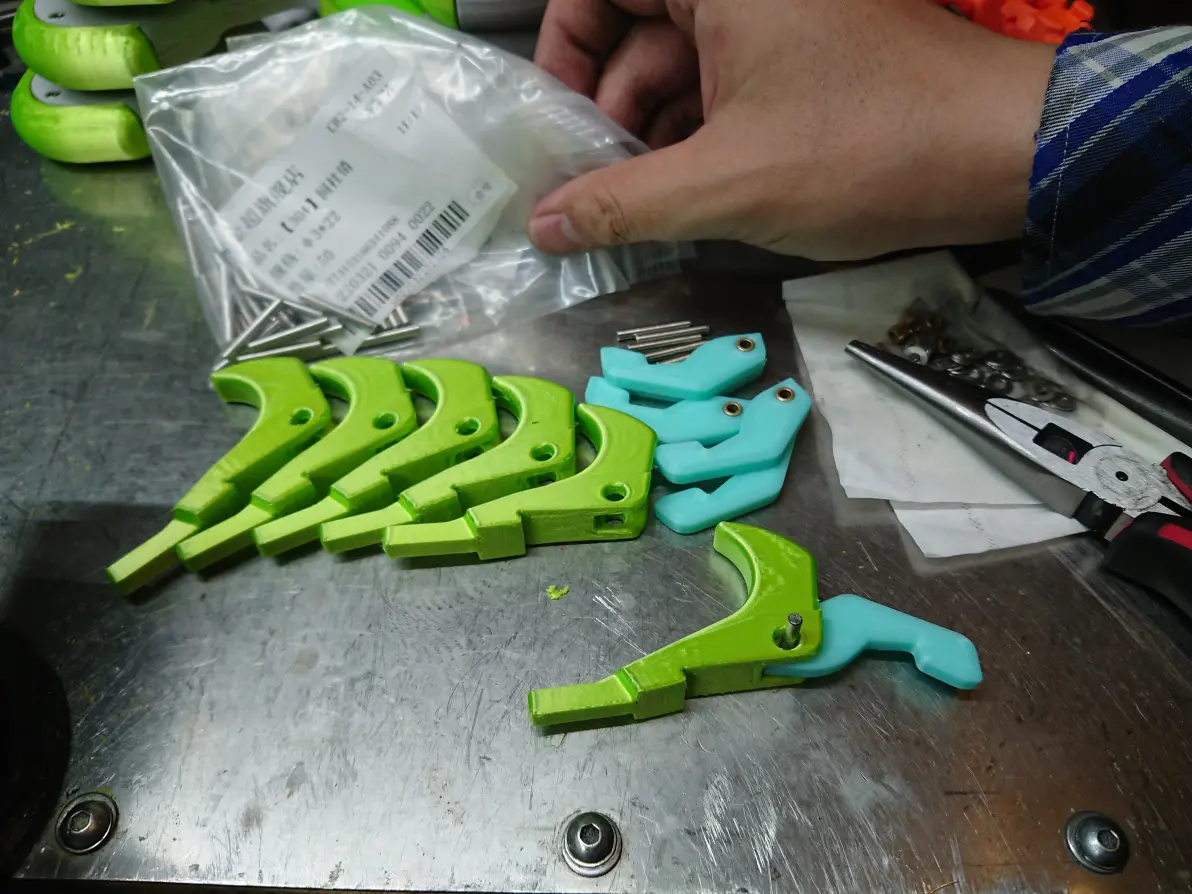
最后两边各压入一颗Φ3mm*Φ5mm*L5mm铜套,装配完成。
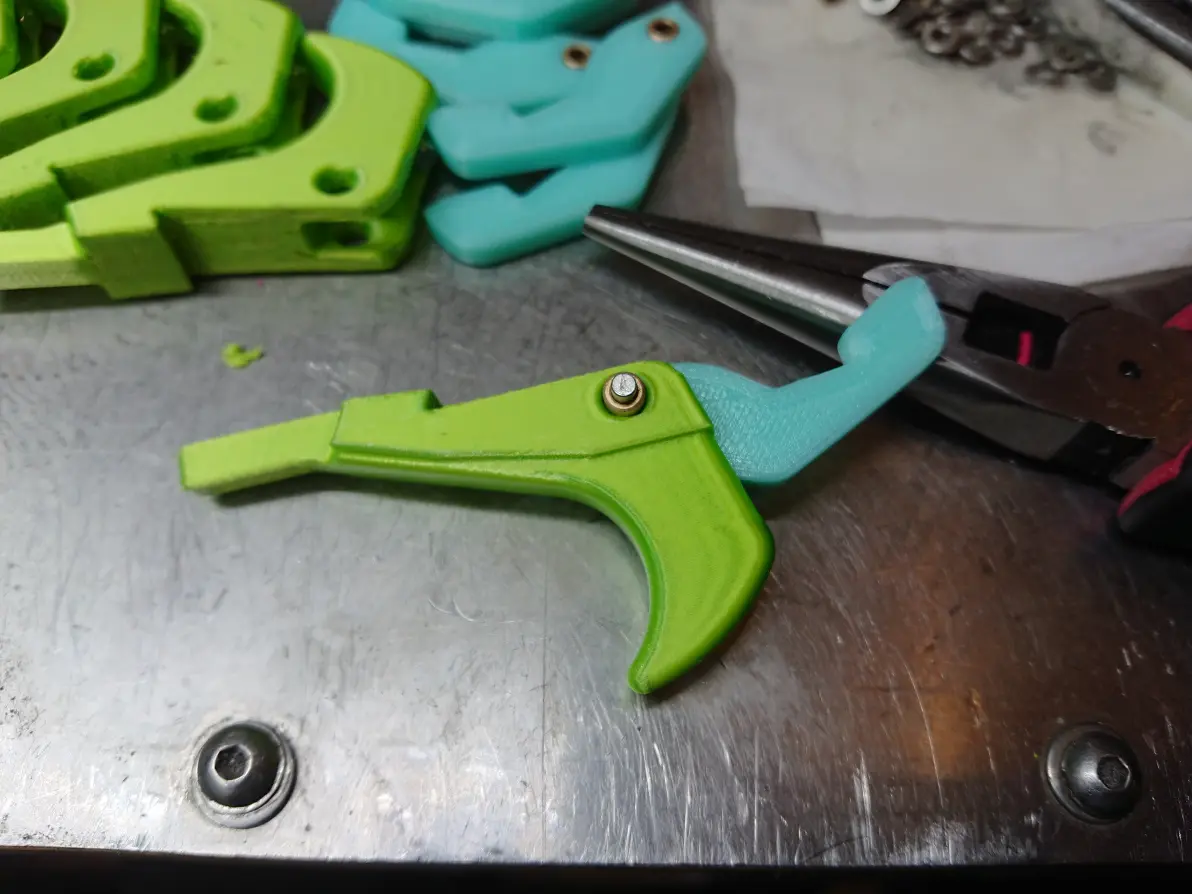
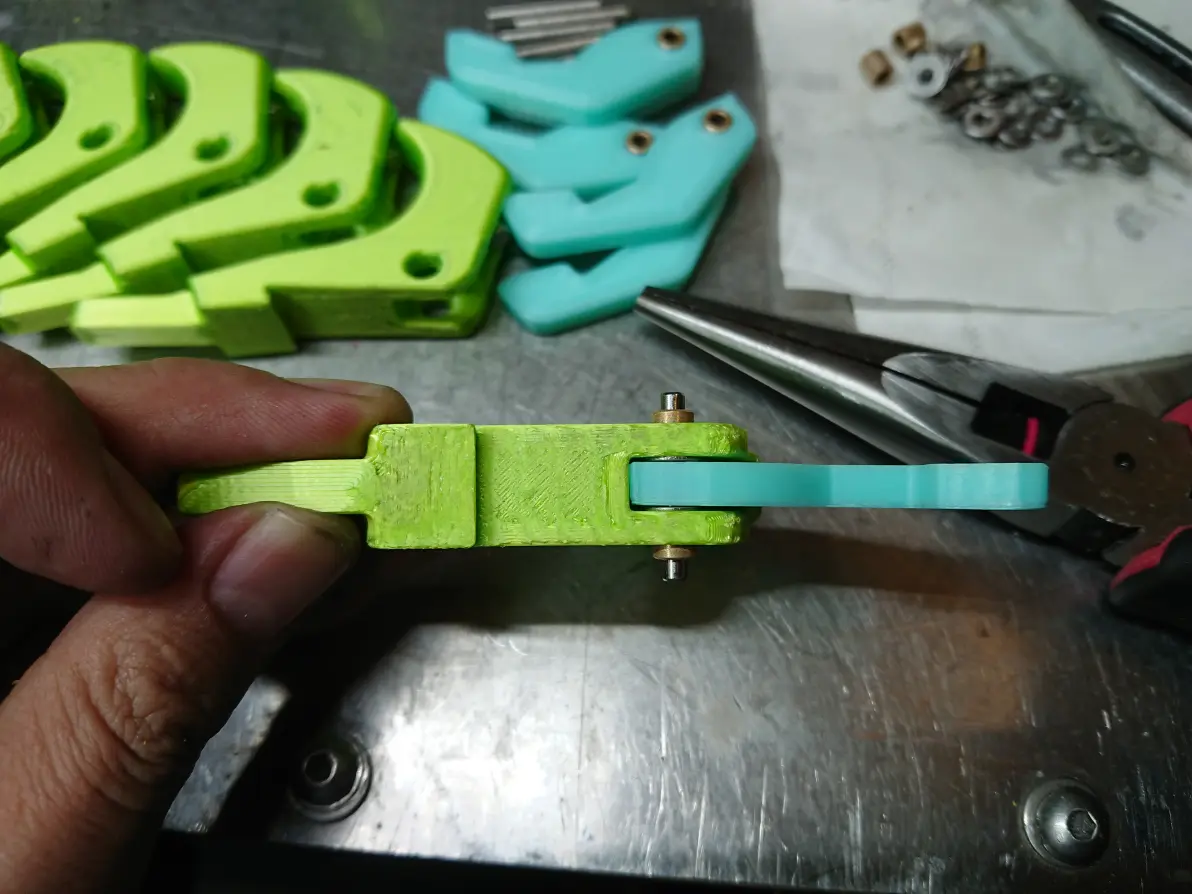
注意看主副扳机之间有平垫隔开。
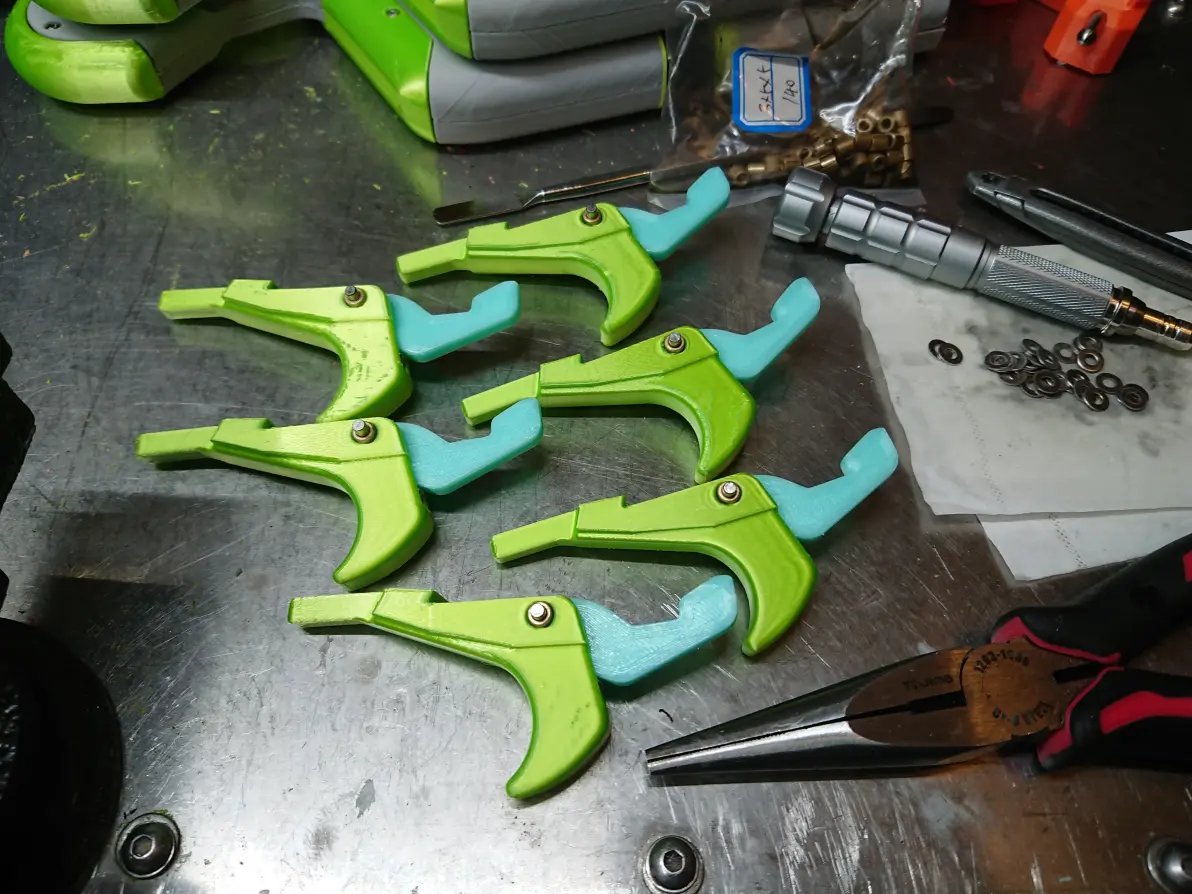
6套扳机完成装配,蓝绿配色我很喜欢。
开始总装,先把握把和侧板连接起来,顶条也装上。用ST2.2*8梅花圆头自攻螺丝,每把枪单侧12颗。
注意,侧板先装没有换挡杆一侧。
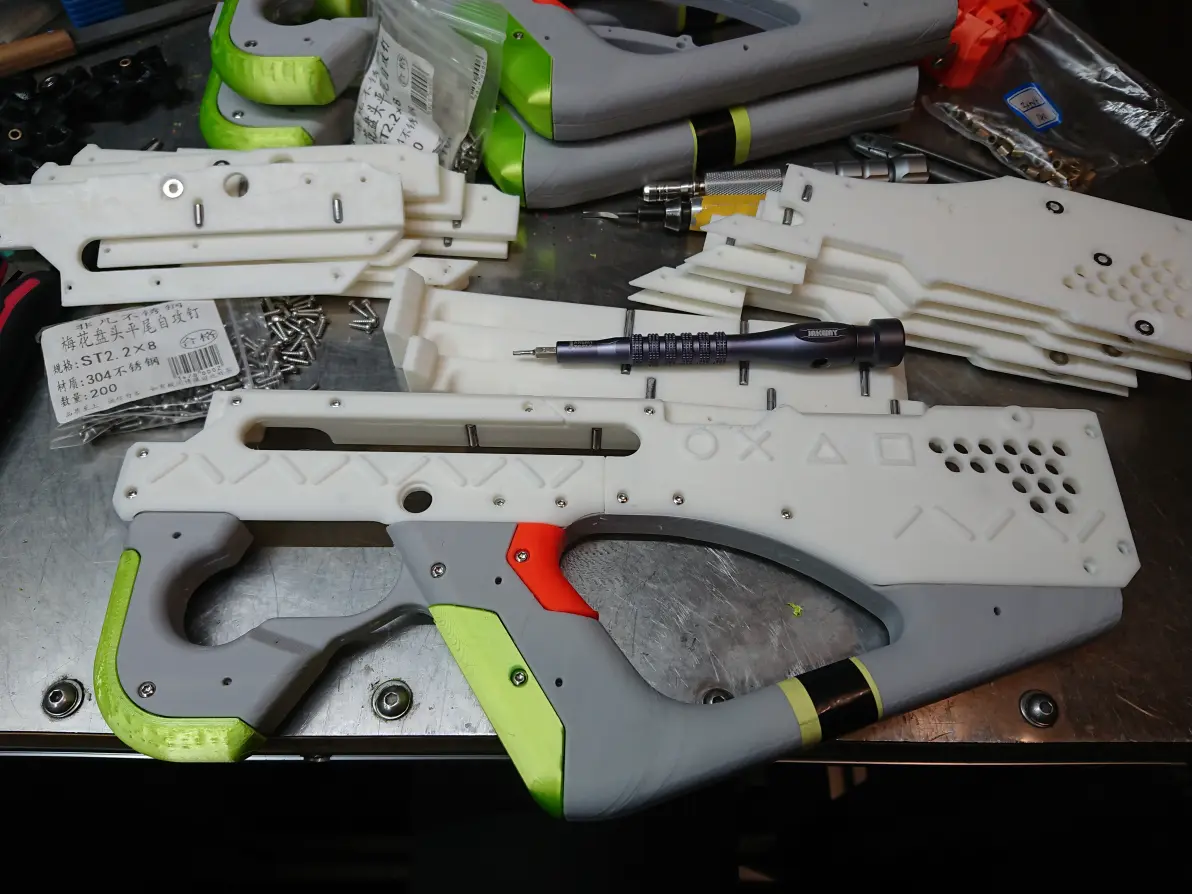
因为边角打印疏松,有两三把枪螺丝孔一压就塌陷。
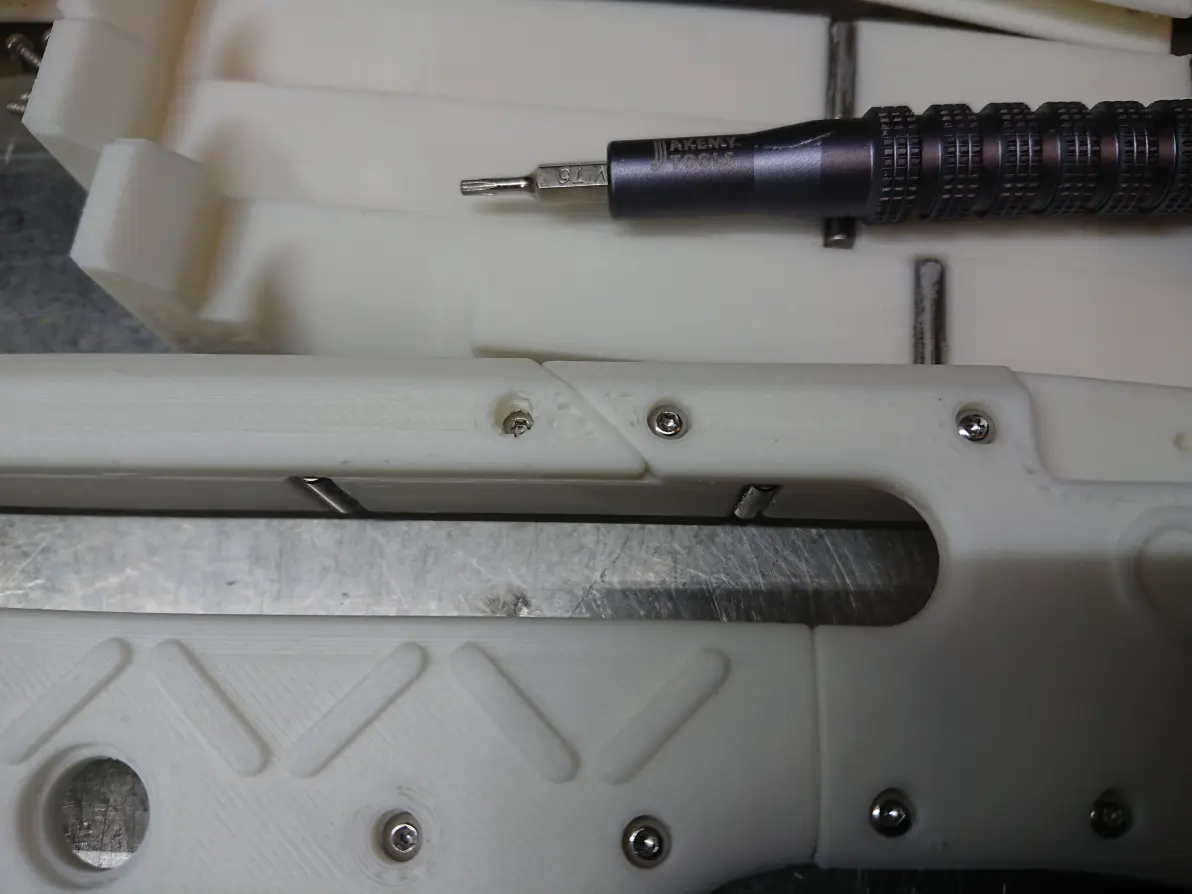
顺带发现个问题,朋友那台无限Z打印机初期设定不到位,握把和外壳错位了大约1mm,握把偏短。
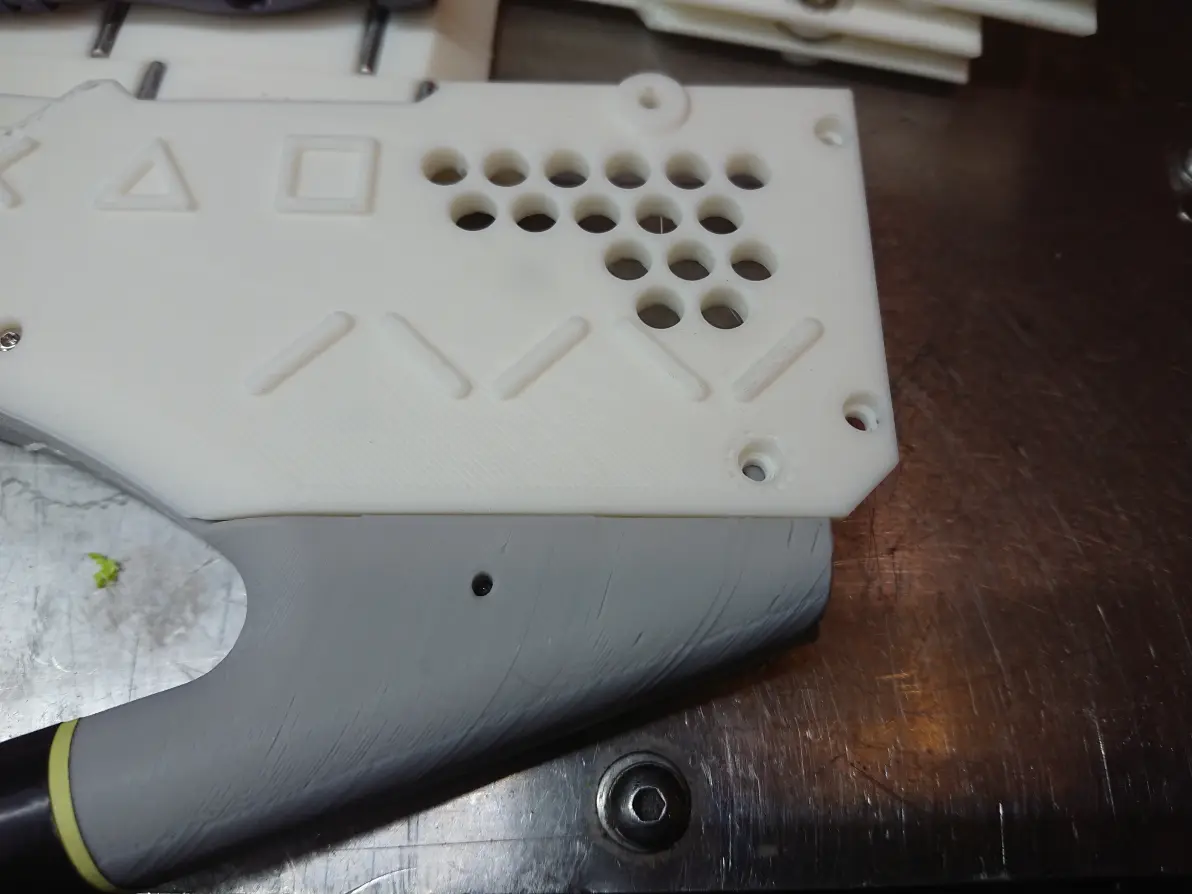
手枪钻把螺丝大概拧到位,再用手动螺丝刀上紧,6把枪基本成形。
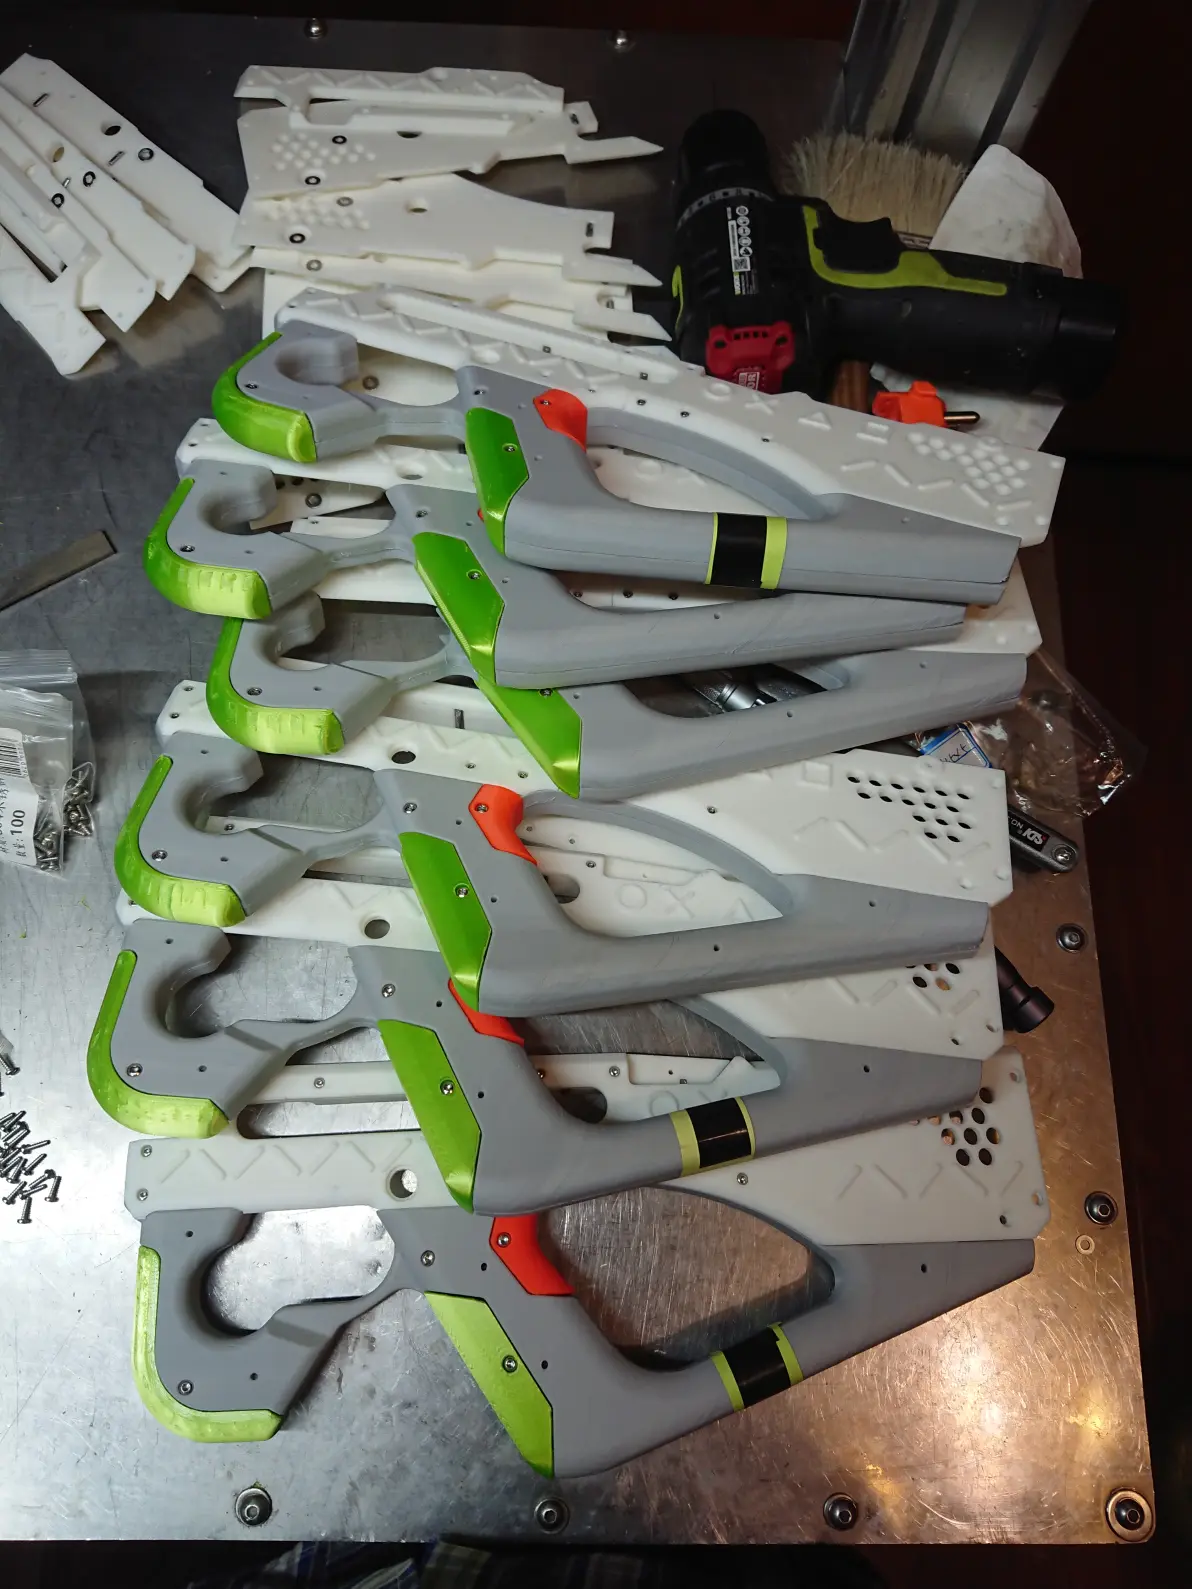
再把枪头装上,这个件装上了就不拆的,还要受不小拉力,干脆滴胶粘死再上螺丝,双保险。每个枪头用4颗ST2.2*8梅花圆头自攻螺丝。
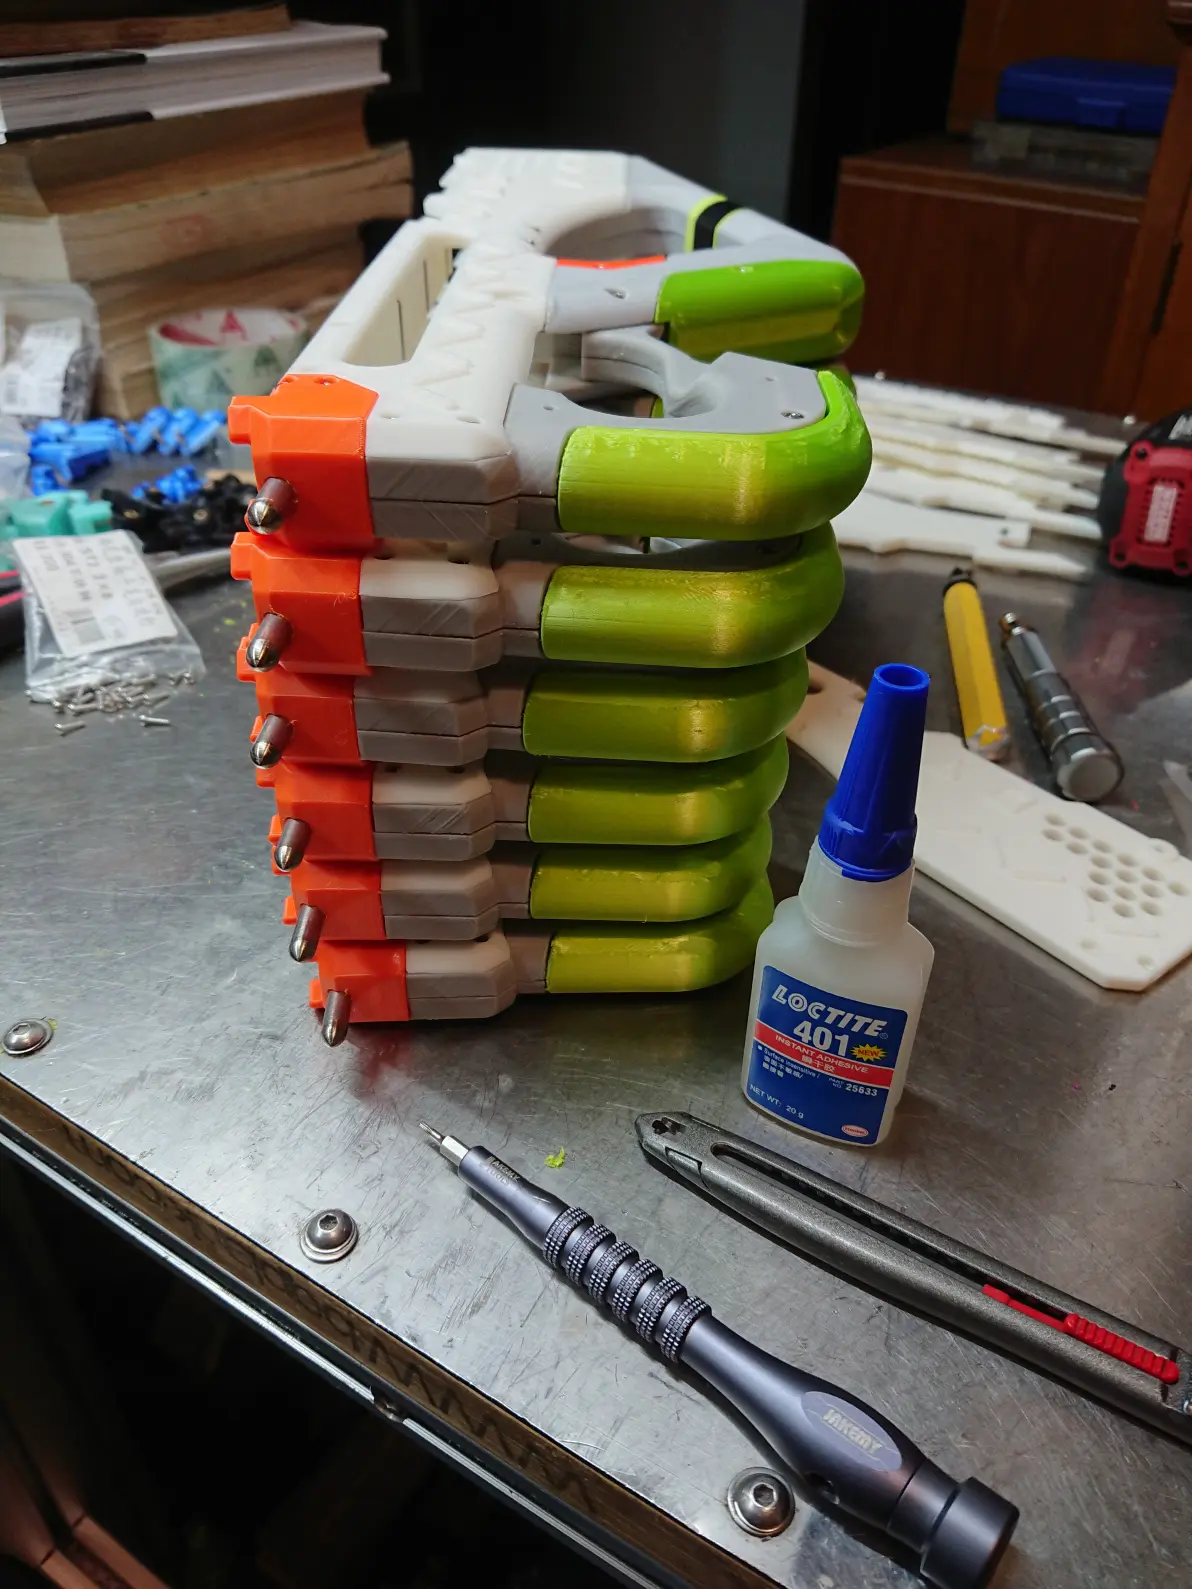
装枪托,每把枪单侧用3颗ST2.6*8梅花圆头自攻螺丝。
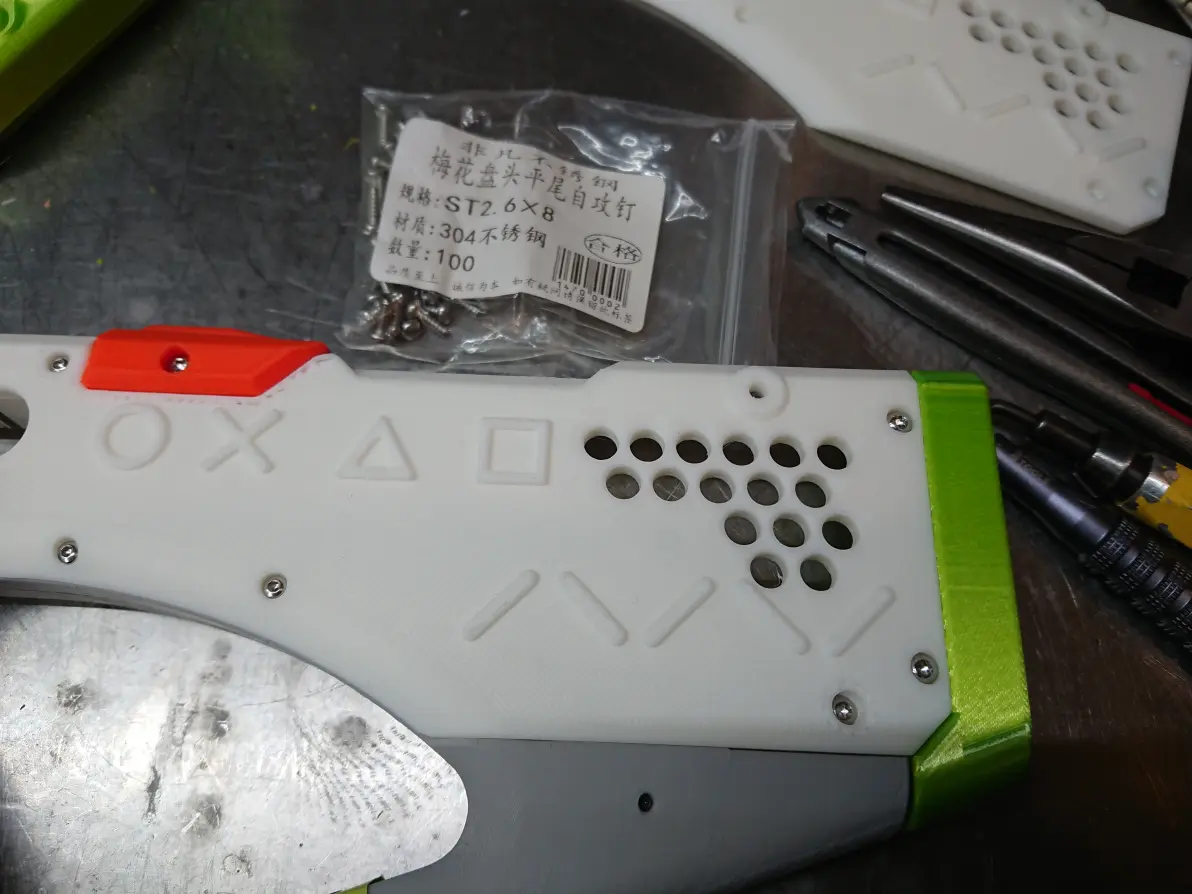
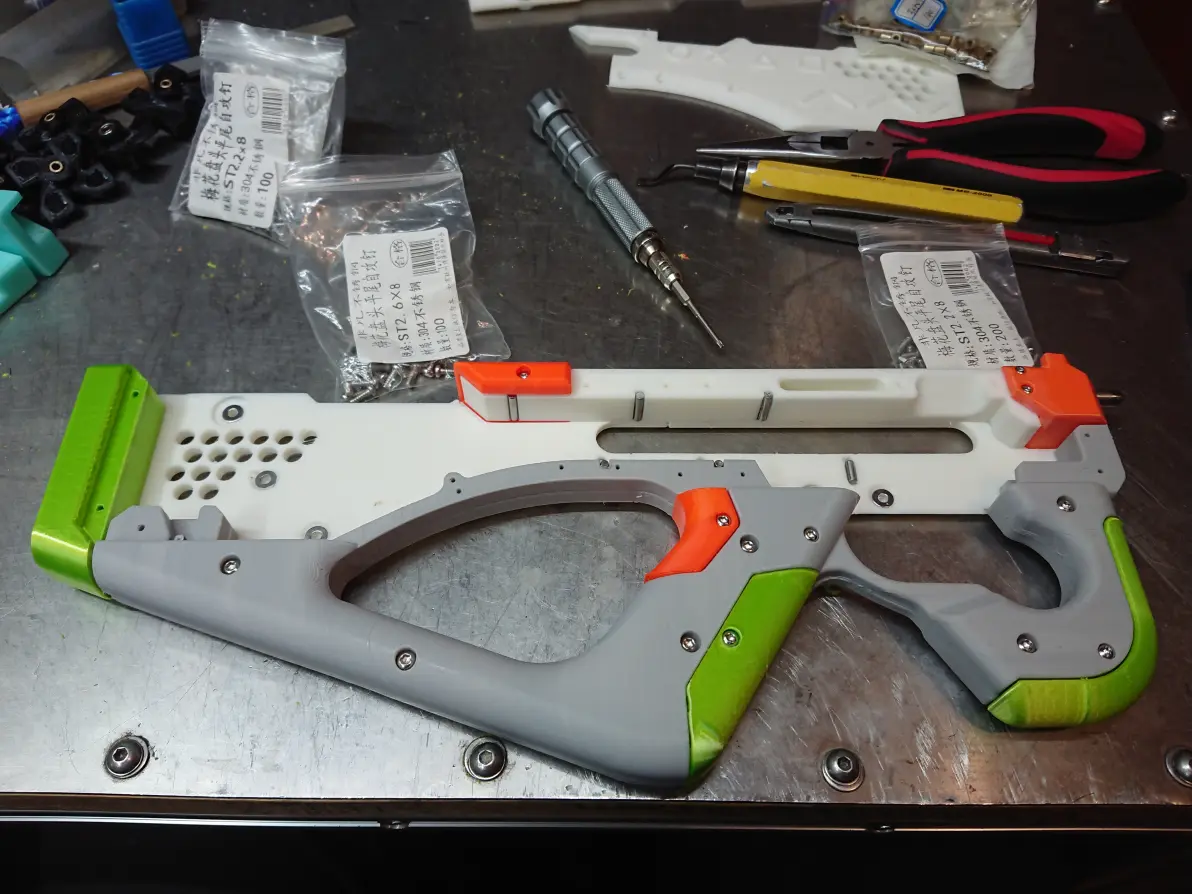
翻身,准备内部装配。
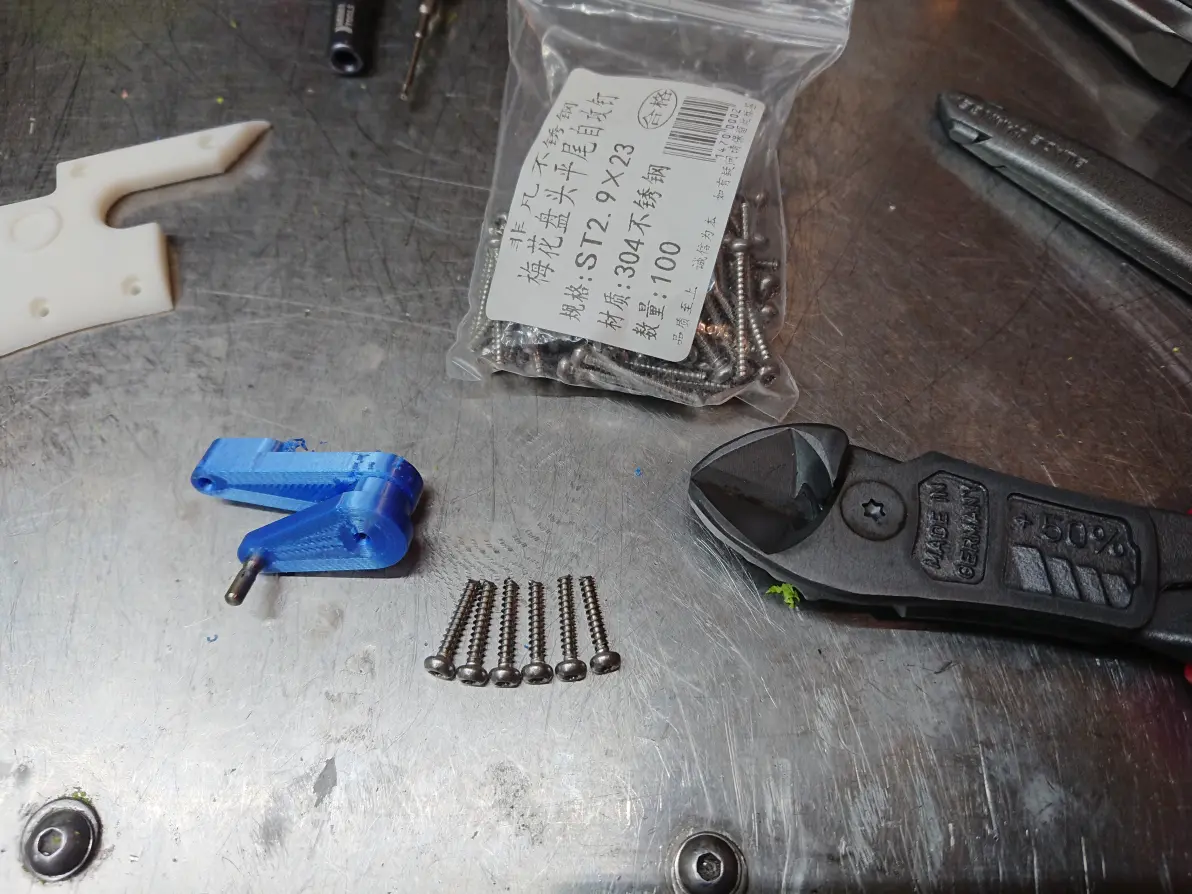
又要切螺丝,这次是把ST2.9*23切短到ST2.9*16,用于装配自动/手动复进切换机。
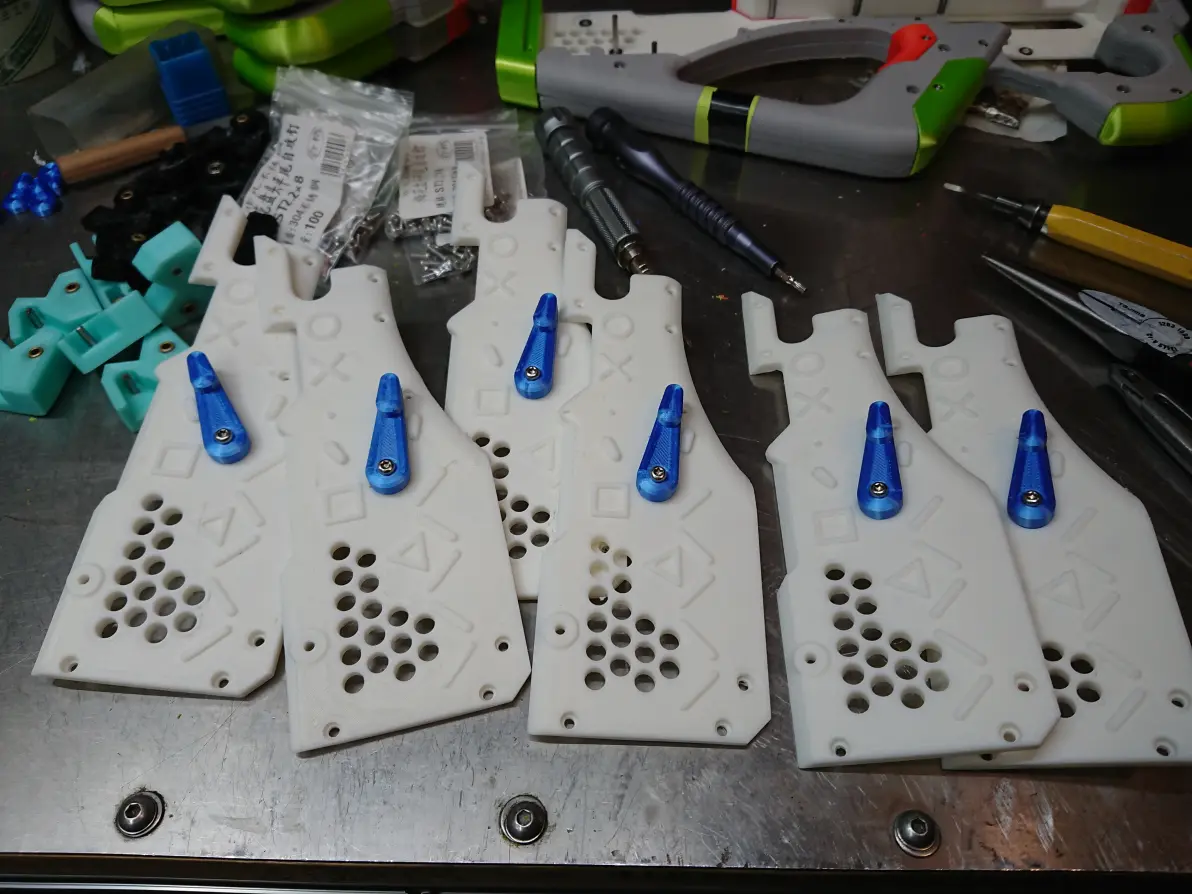
把复进切换机装到侧板上,装配完成后转动顺畅定位稳定。
开始装配运动部件,先把Φ3*22圆柱销插入销孔。
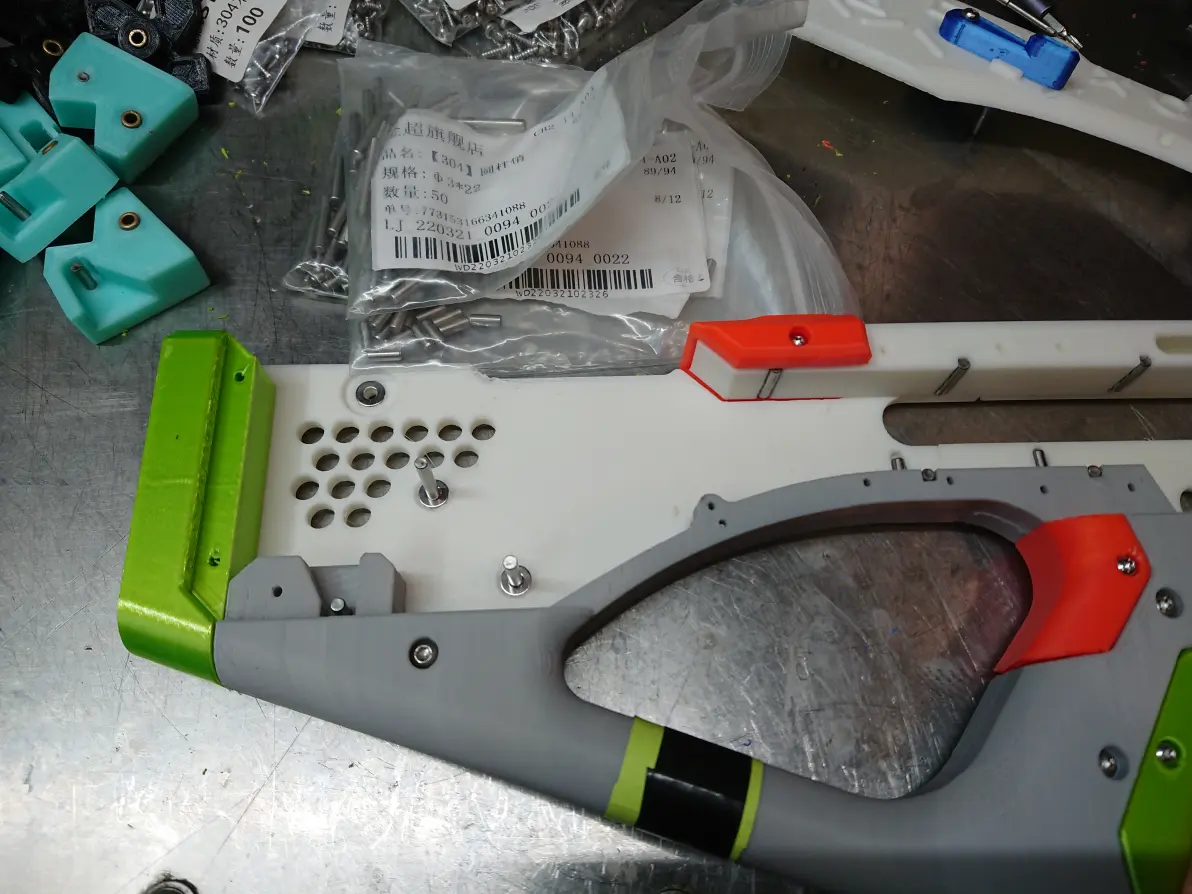
装释放块,用0.5*5*25不锈钢拉簧,这根弹簧不要截短,否则复进力增加,自动模式会运动不顺畅。
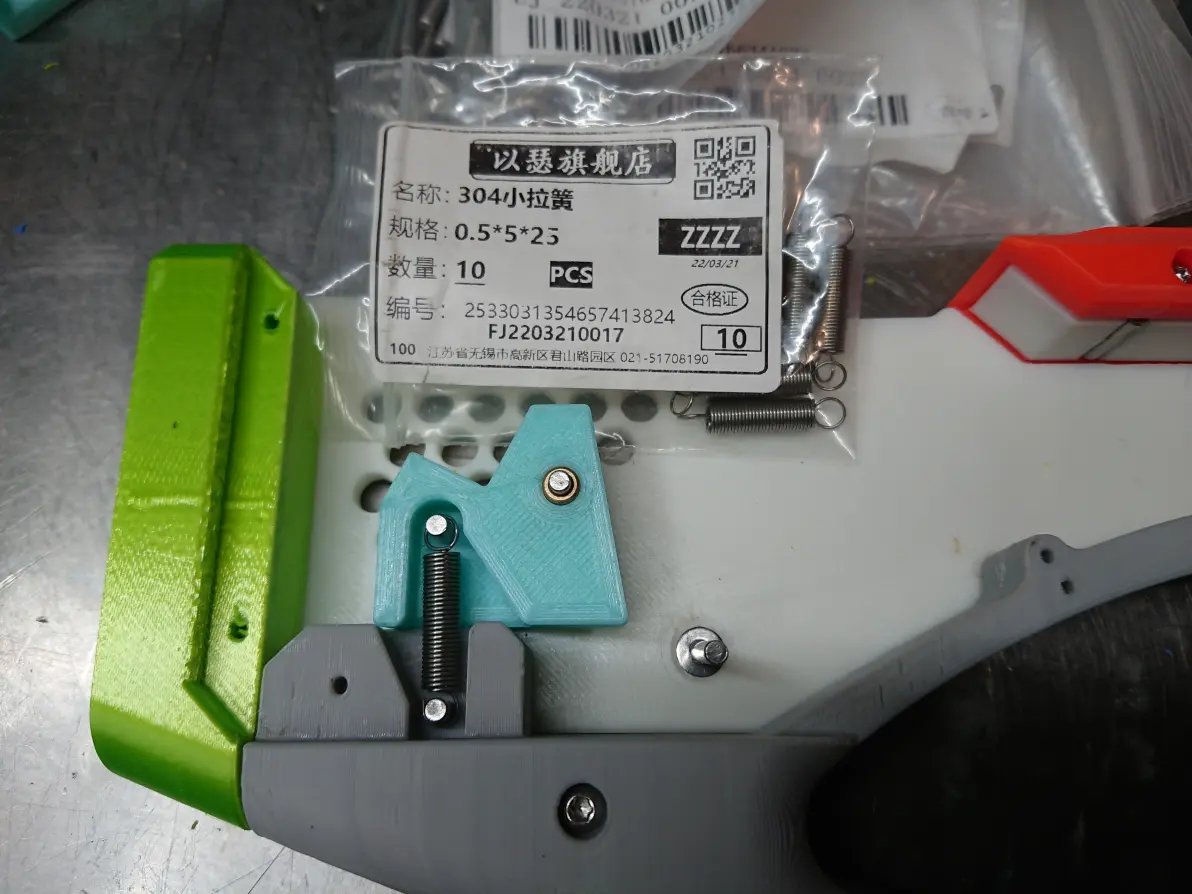
3*30开槽销轴穿入,再套上转子,注意转子方向。回钩尾部装一颗0.5*5*20不锈钢拉簧,再和滑块一起放到位。
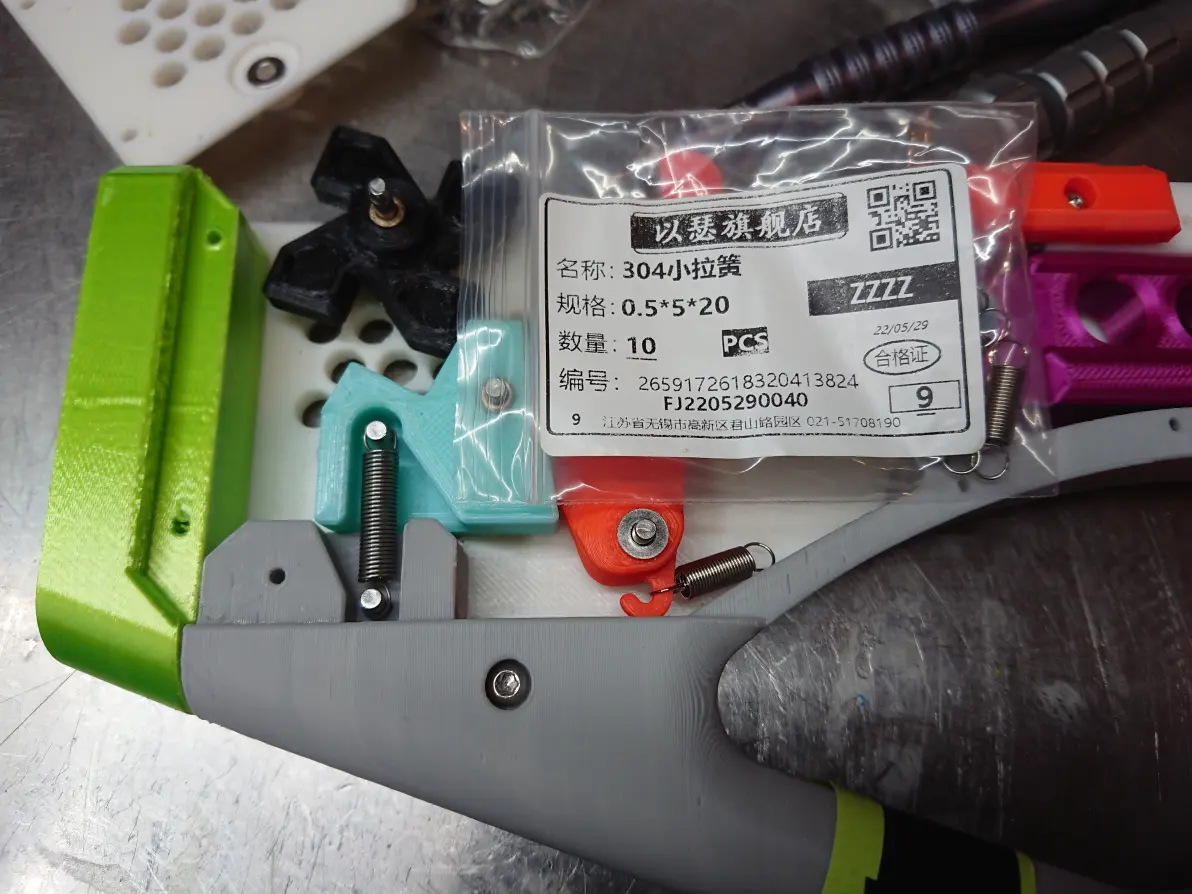
用镊子把拉簧一端钩到切换机销子凹槽内,准备合盖。
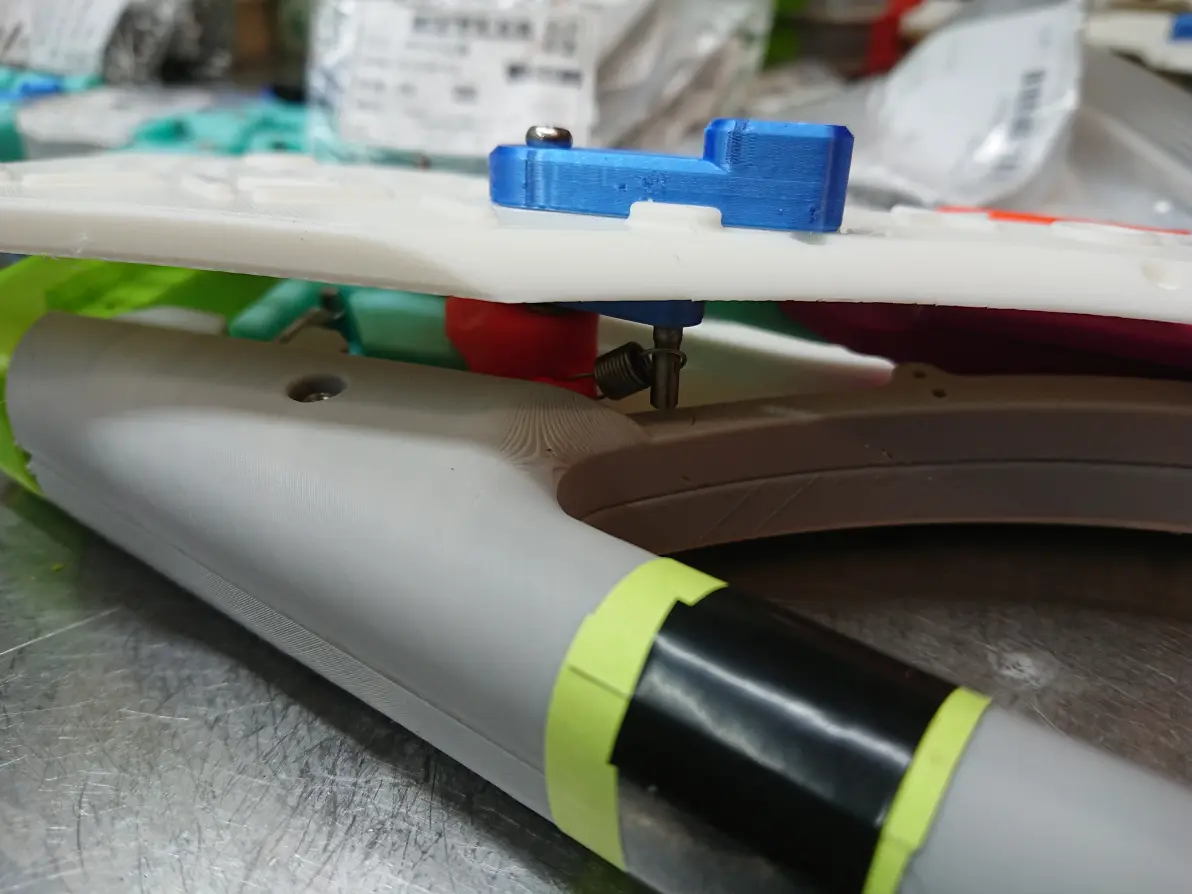
直接把盖子盖上,再摆动回钩和释放块,让销子对准销孔,对准后按下就装配到位。
ST2.2*8梅花圆头自攻螺丝用5颗,ST2.6*8梅花圆头自攻螺丝用3颗。
别忘记装带槽销轴卡簧。
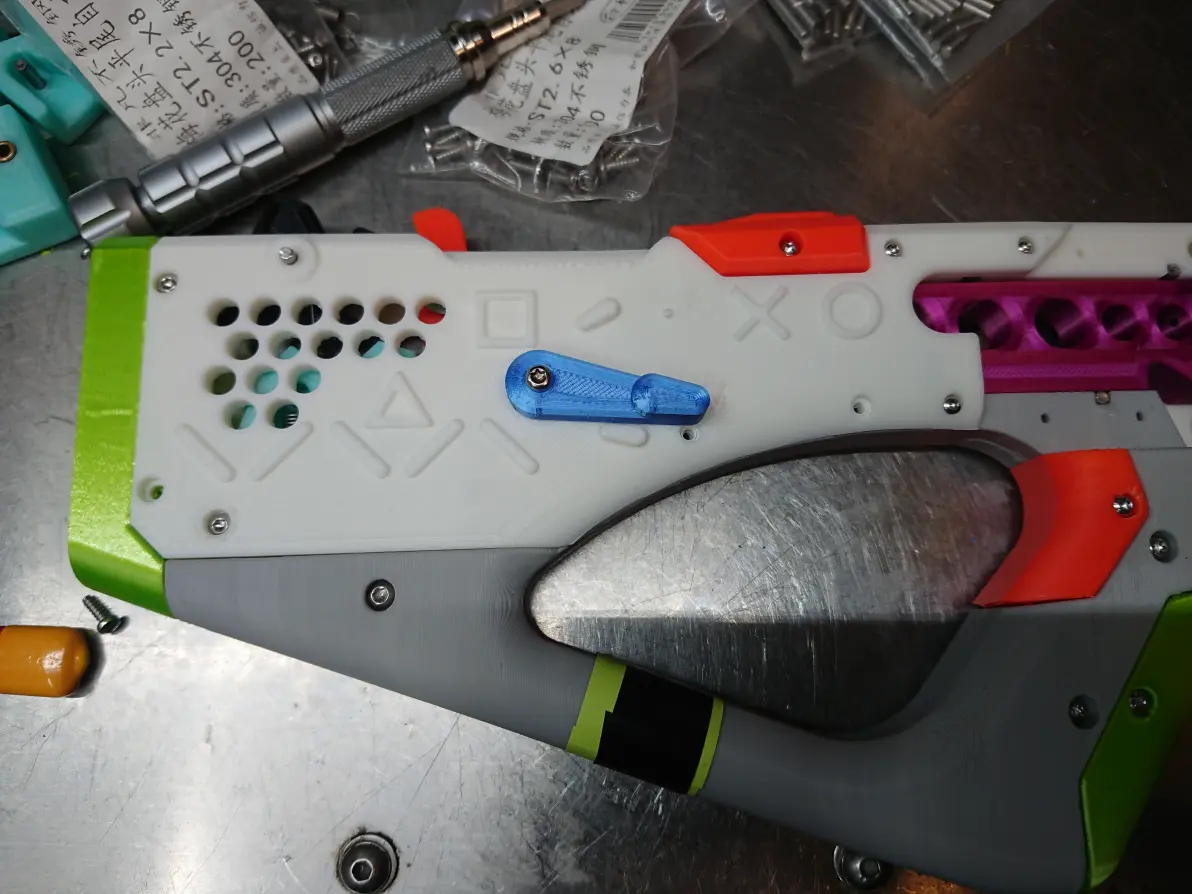
扳机组件几乎是直接放到位就行,销子插入销孔。
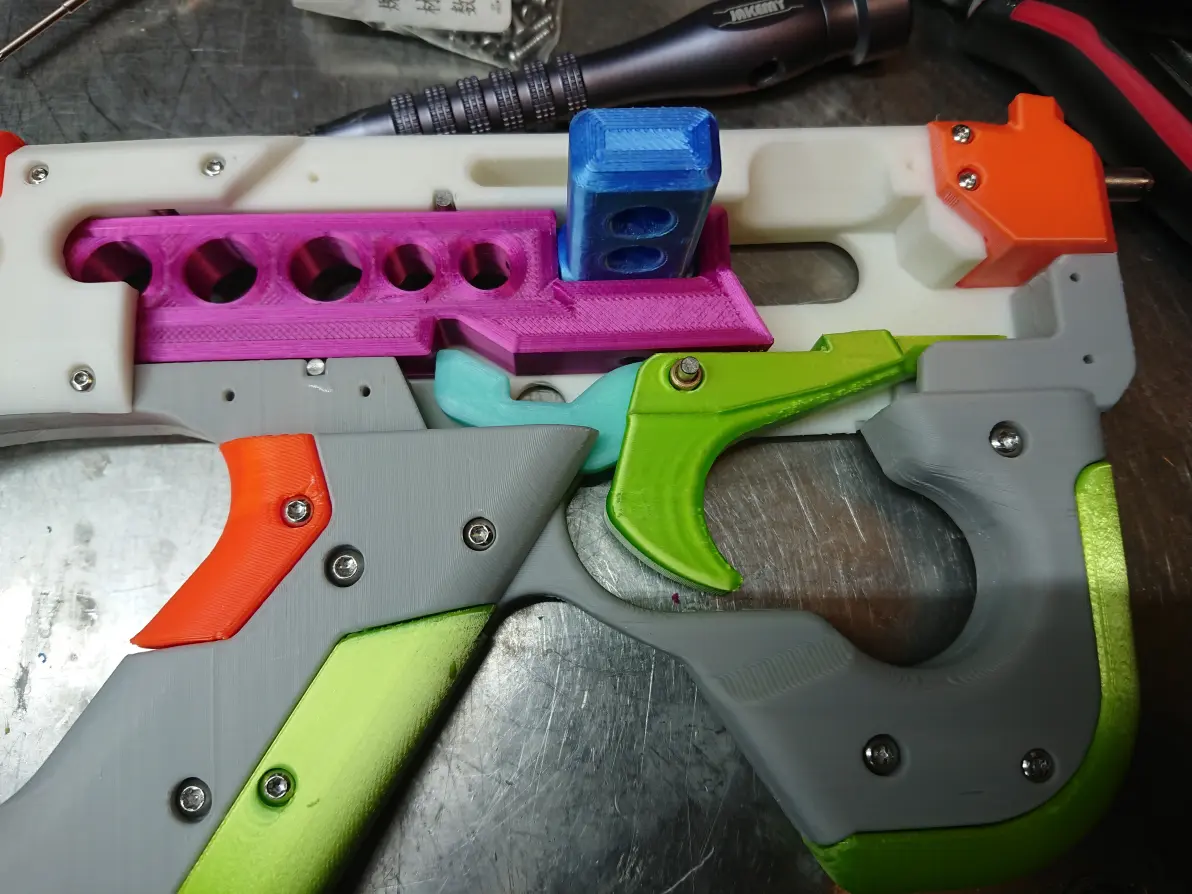
盖上盖板后先对准扳机销孔,再用8颗ST2.2*8梅花圆头自攻螺丝固定。
连发单发切换机从圆孔内直接穿入,用一颗ST2.6*8梅花圆头自攻螺丝连接柄和主体,不用上很紧,保证切换机柄能略微抬起脱离定位凸点即可。
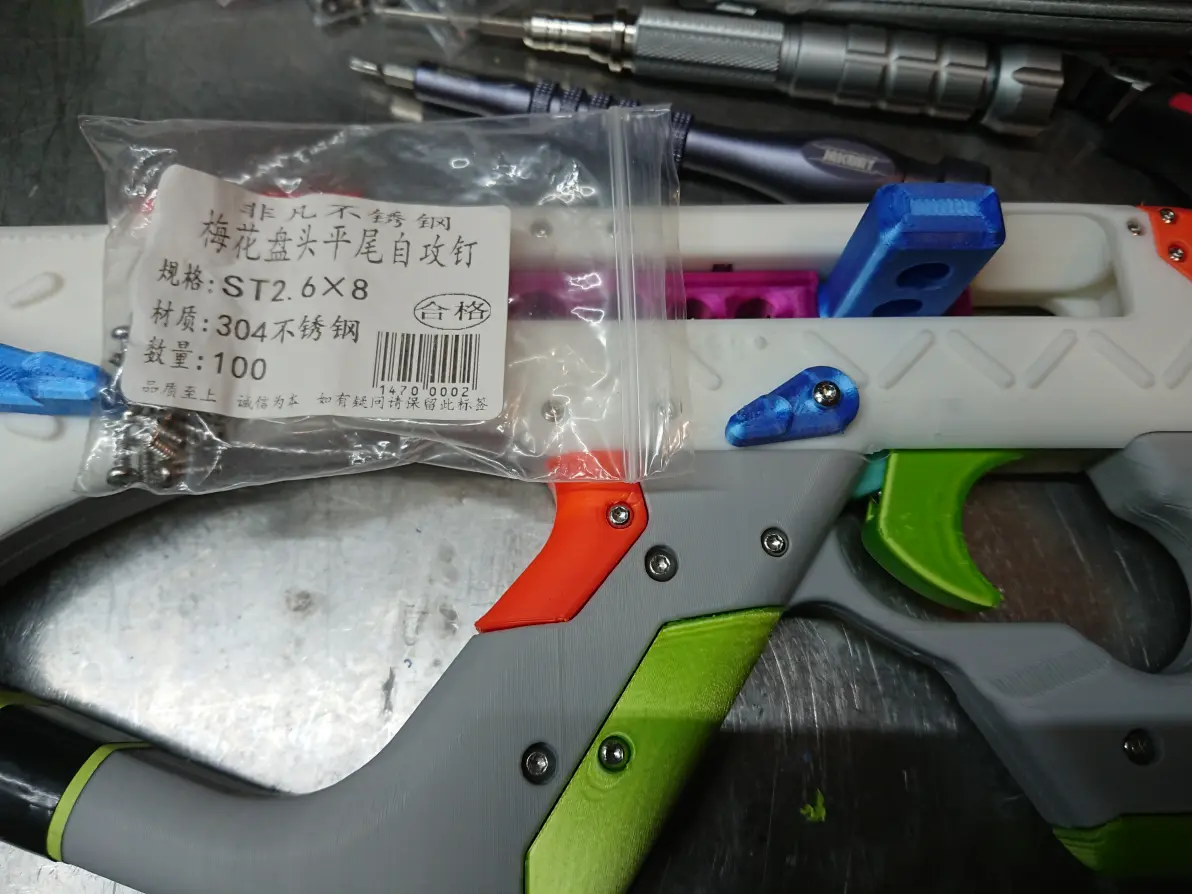
装配完成直接上皮筋测试,动作非常顺畅,不需要点机油或磨合。
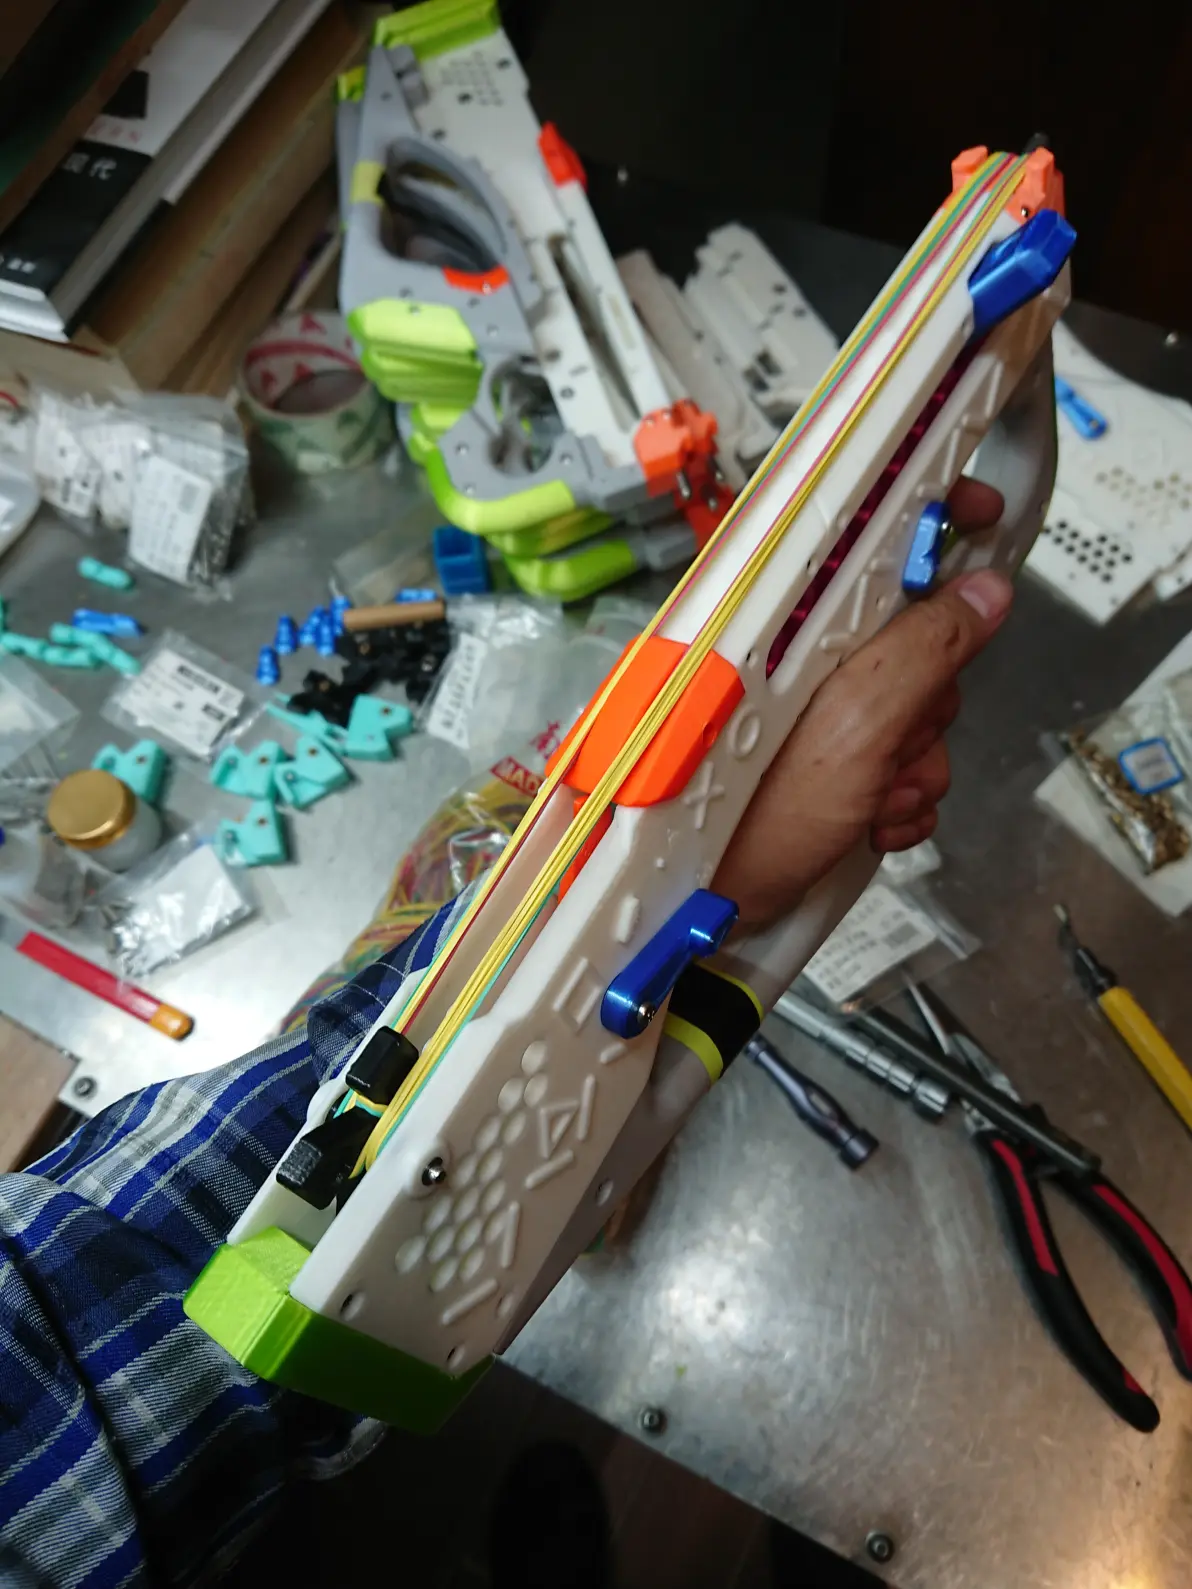
后准心被我加宽到10mm,能拨开皮筋流出足够空间,让转子和回钩运动顺畅。
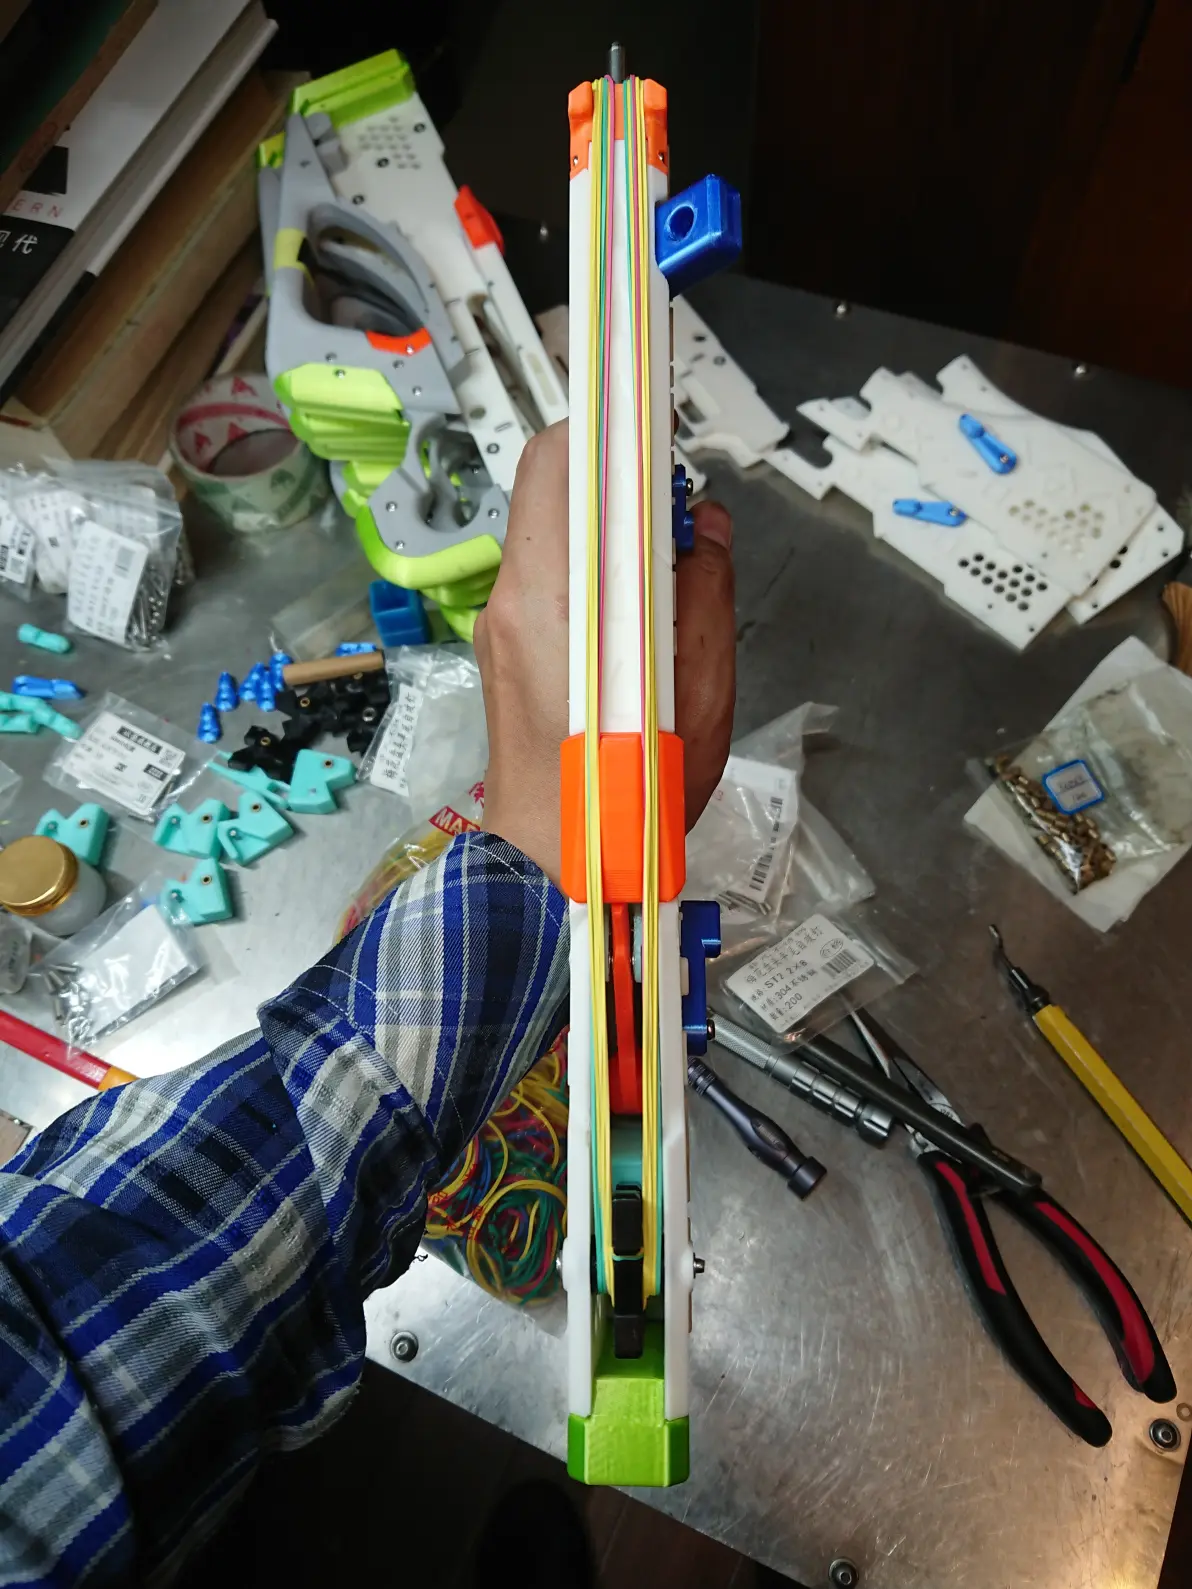
自动单发模式试射8发,非常流畅。不过有点走火,有时候控不好会射出2发.....需要再修改模型。
实际操作这次的改进版,和原版方向一致,都是左手持枪右手上膛或切换。玩起来还是右手版更顺手。右手版只需镜像打印盖板、顶条河两组切换机即可,其他零件不变。
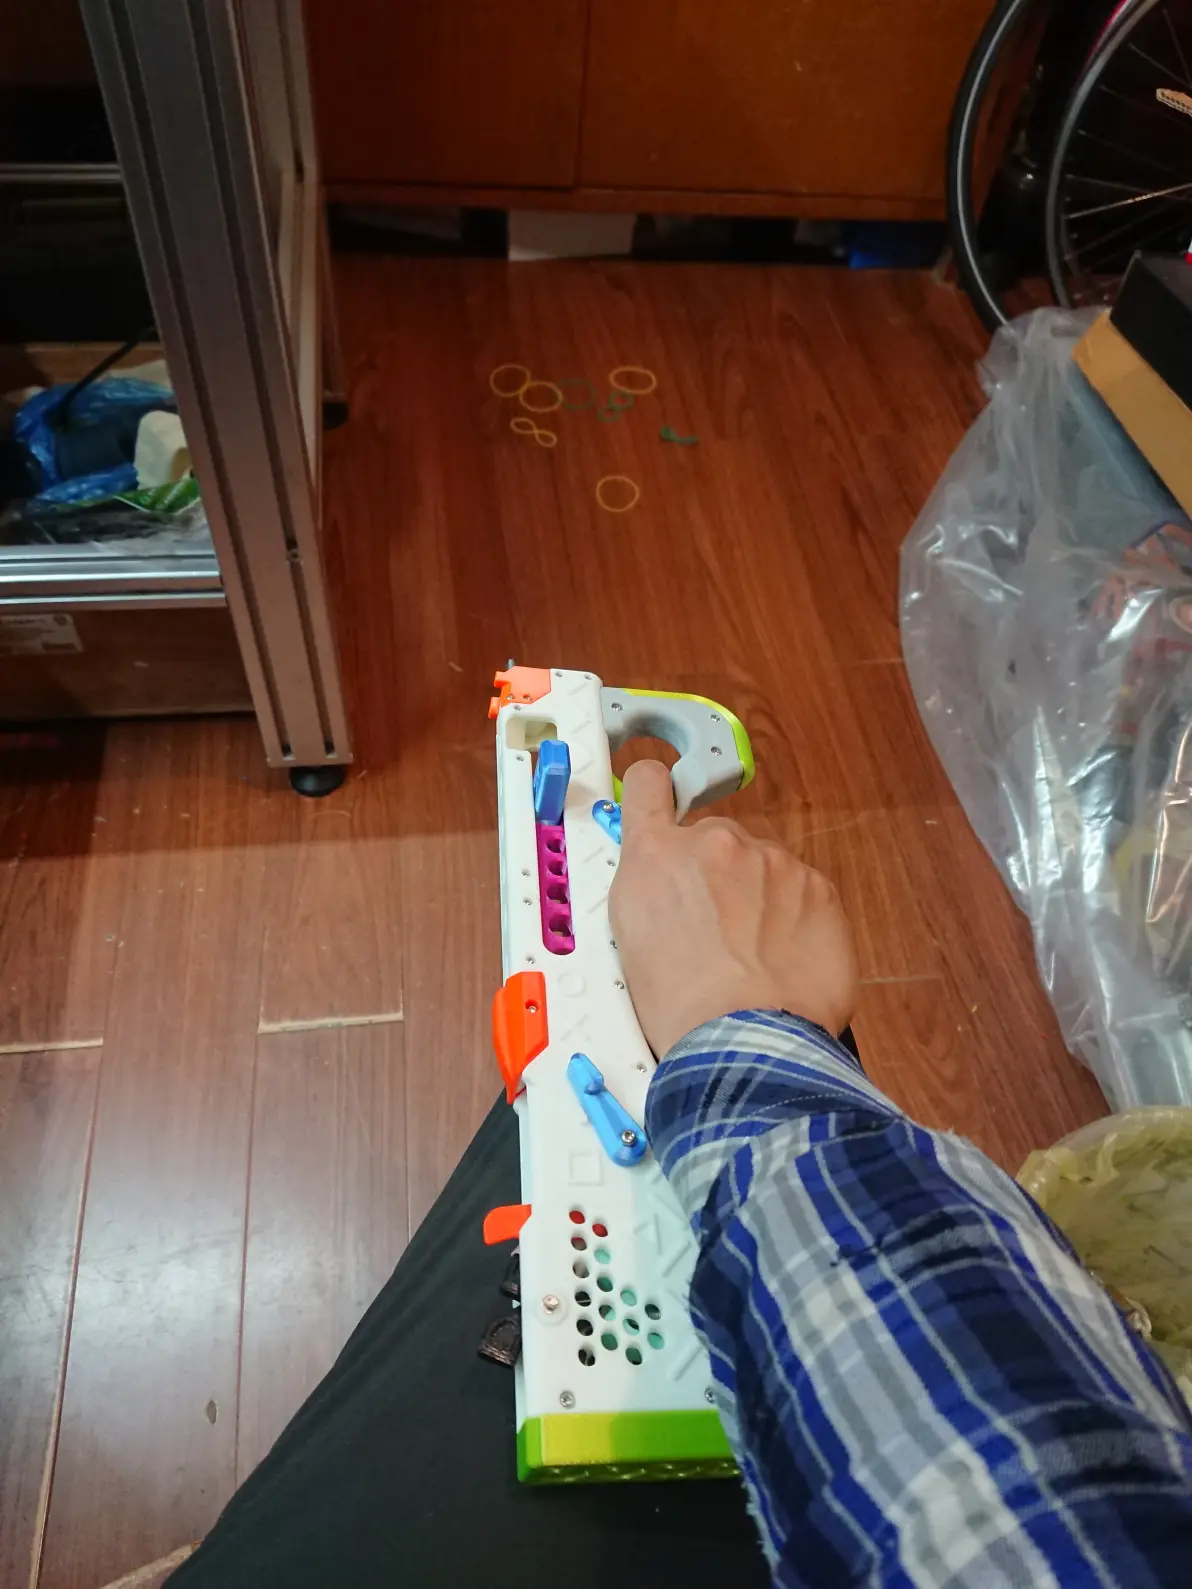
由于忘记多买Φ3*30带槽销轴,先保证最佳2把枪装配,效果都不错。余下4把等几天。
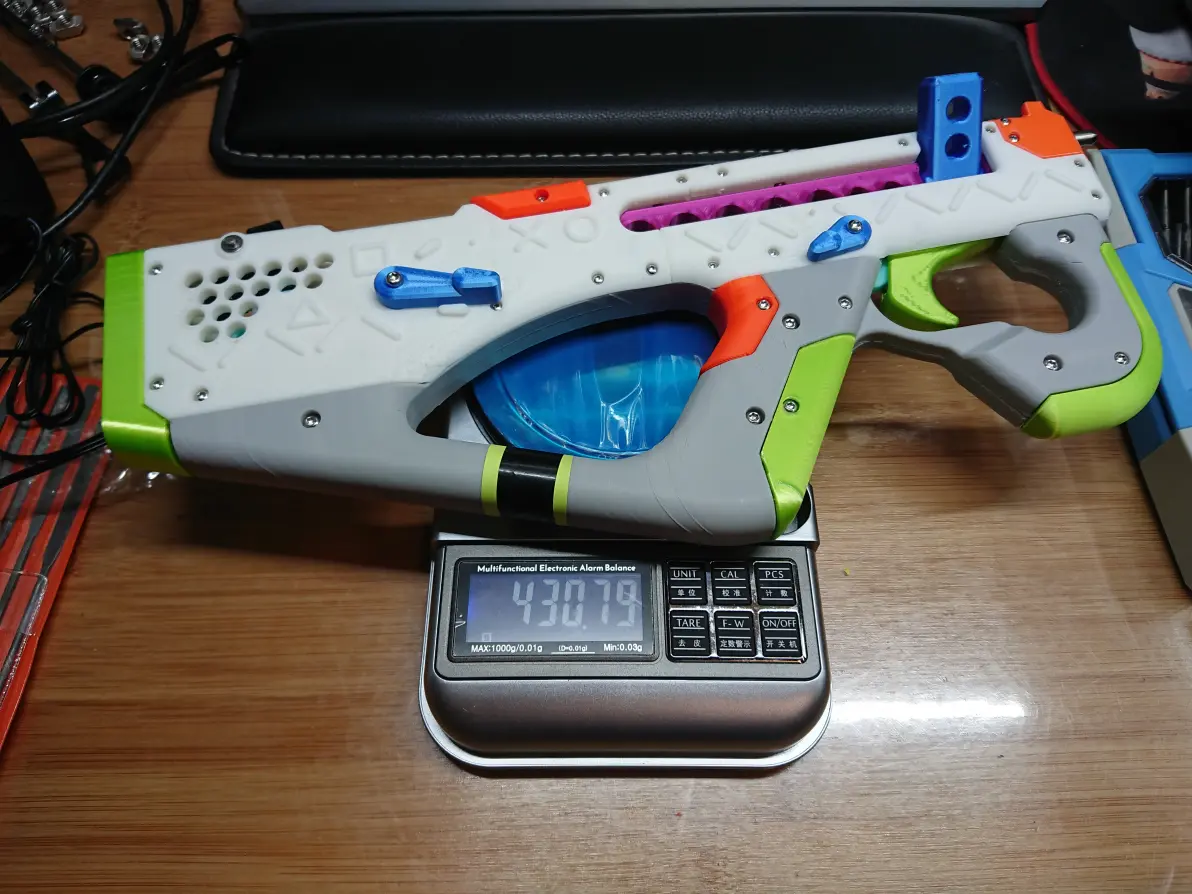
这次朋友用料很足,这一把枪装好大约有430克重,握把枪托的填充率和壁厚调低还能更轻。这差不多是最结实的结果,不用再加强。
不过初步试射发现个问题,扳机有一段空行程,扣动体验不佳而且容易走火.....原来是建模上平头弹簧顶针的行程比实际大......那就在扳机前端钻孔,在加一颗ST2.2*5梅花圆头自攻螺丝垫高。实测效果不错。螺丝是上次剩下的,新装的话最好用ST2.2*8剪短。
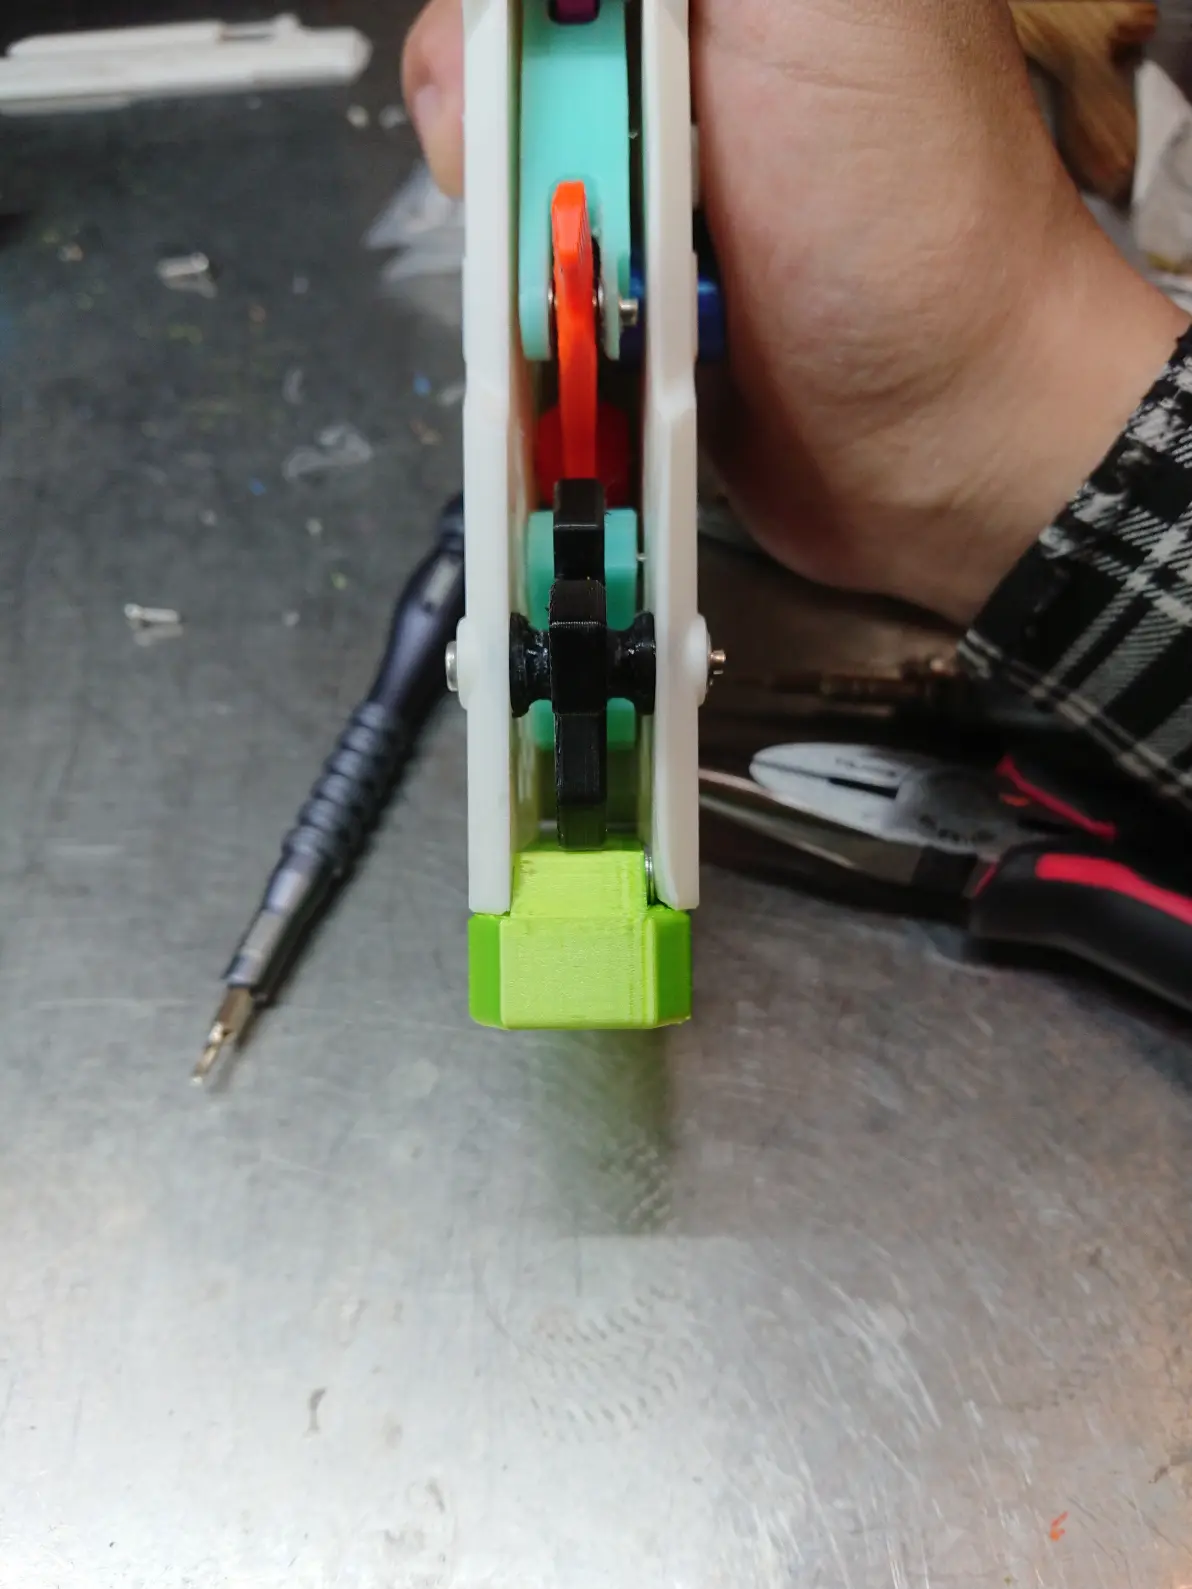
之后带槽轴销到手,继续装配。有的盖板翘边严重,就在枪托和盖板间加平垫。不加平垫直接上螺丝会把转子夹紧,影响动作。
6套零件全部完成装配,产出一把比较差的,两把优质品和三把普通品。都动作顺畅正常发射。
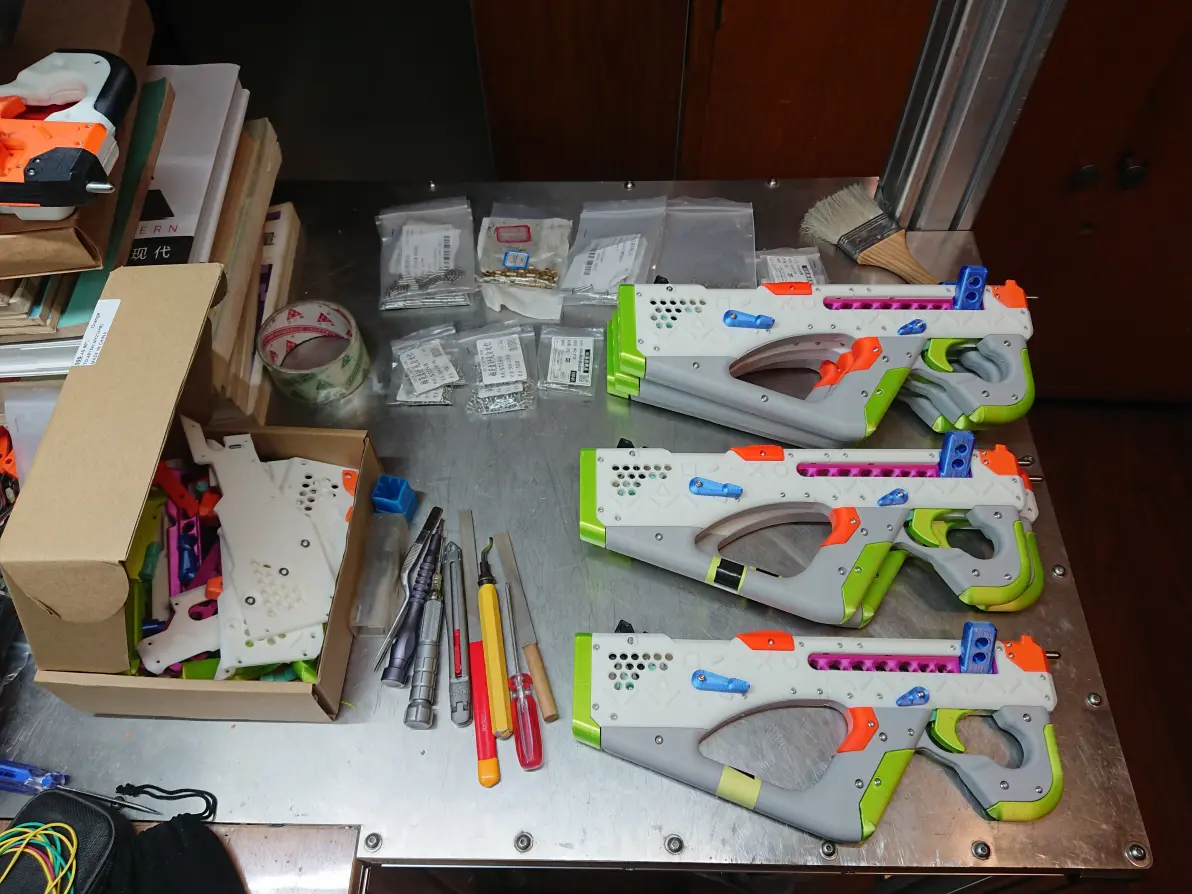
桌子收干净再来张合影,这算是难得玩一次,之后分发给身边最重要的朋友。
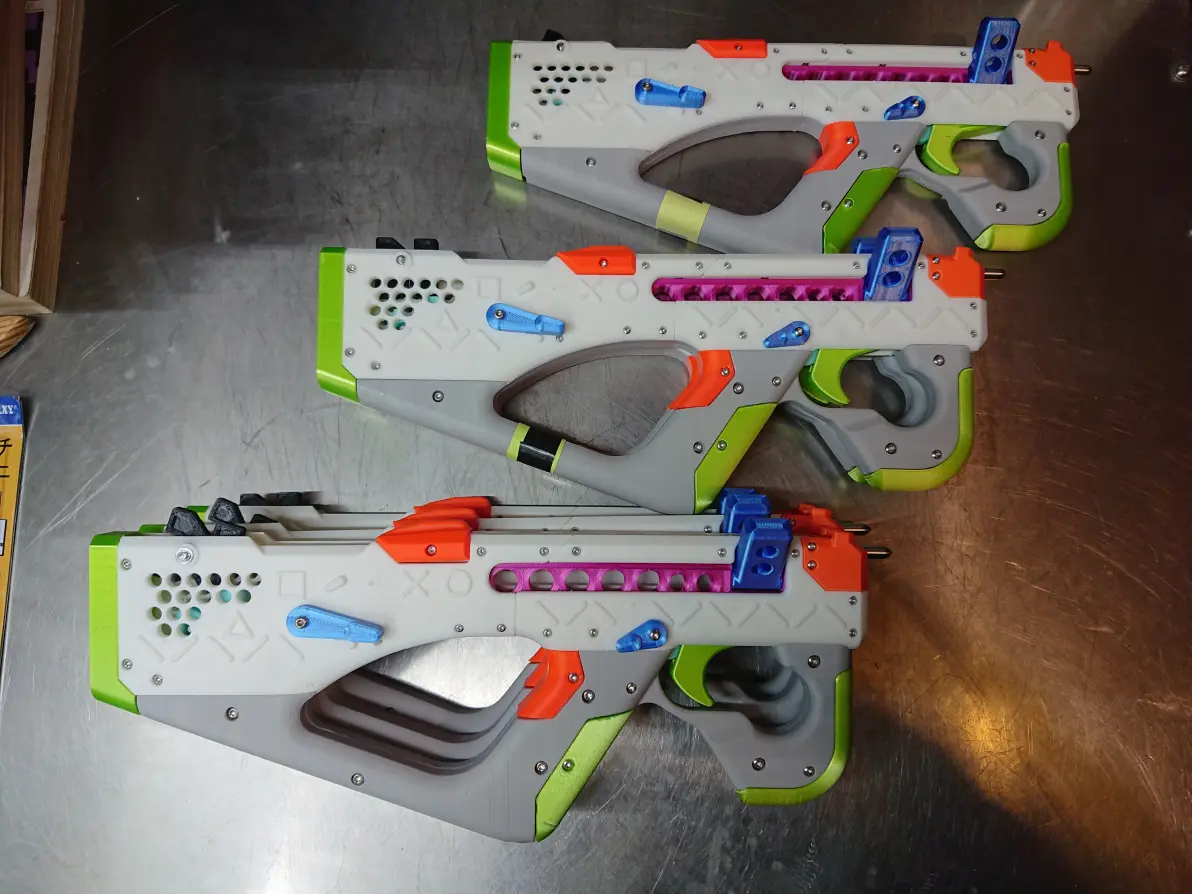
之前盖板稍微有点边,直接修容易修过了或者起毛边。装配好参照主体轮廓修就很平整漂亮。
和最初打样板来个合影,新版漂亮不少。
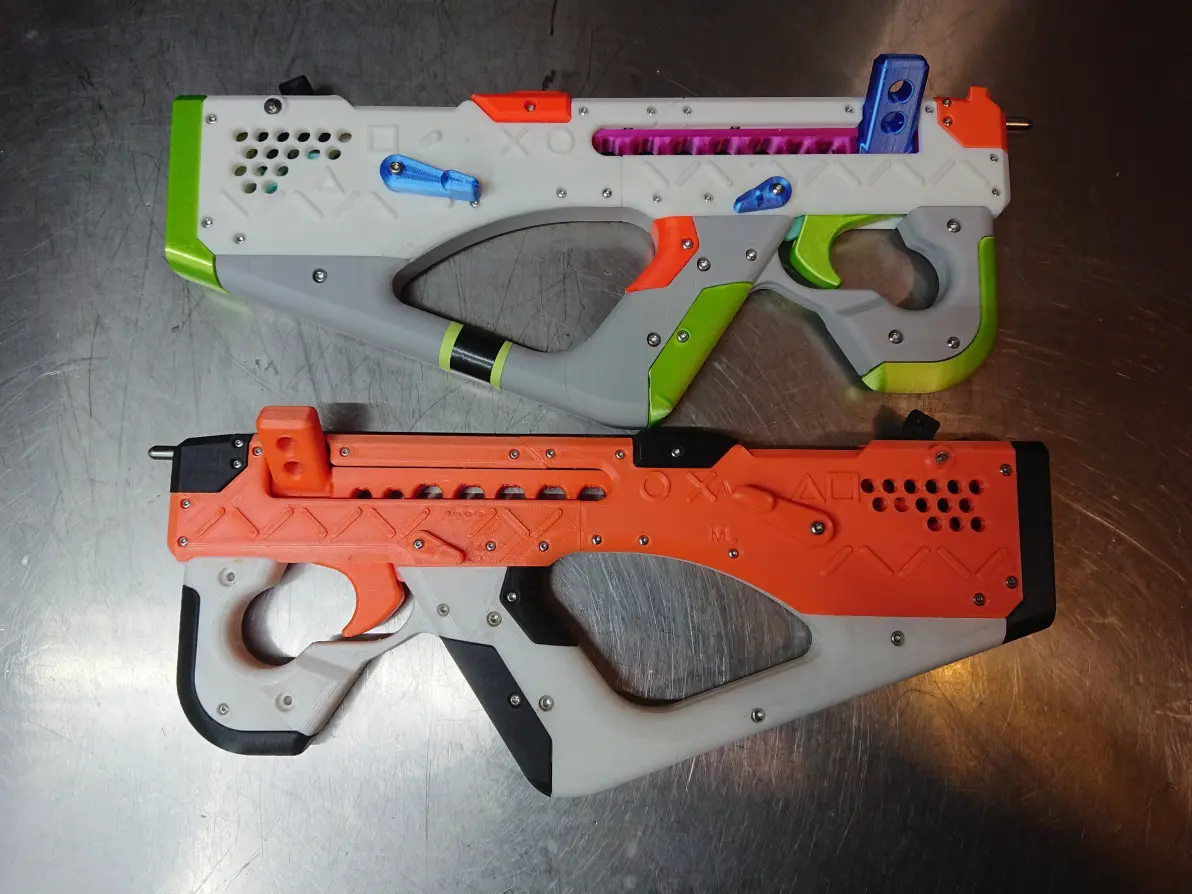
老版本几乎是一台机完成打印,零件贴合会更好,握把,盖板的缝隙都比较小。
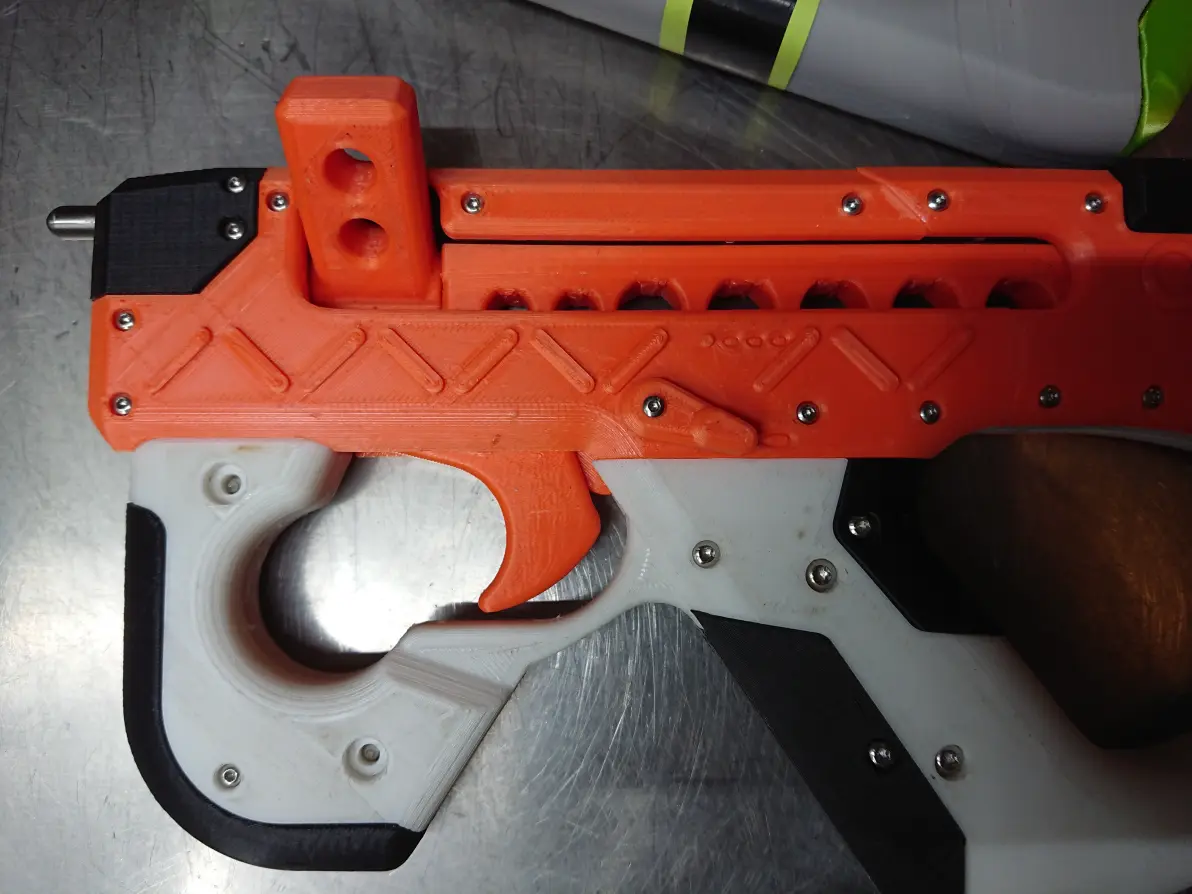
新版的机器条件不错,打印表面比较光洁,纹理整齐。或许以后朋友好好统一调整这四台打印机,多机协作打印作品会更好。
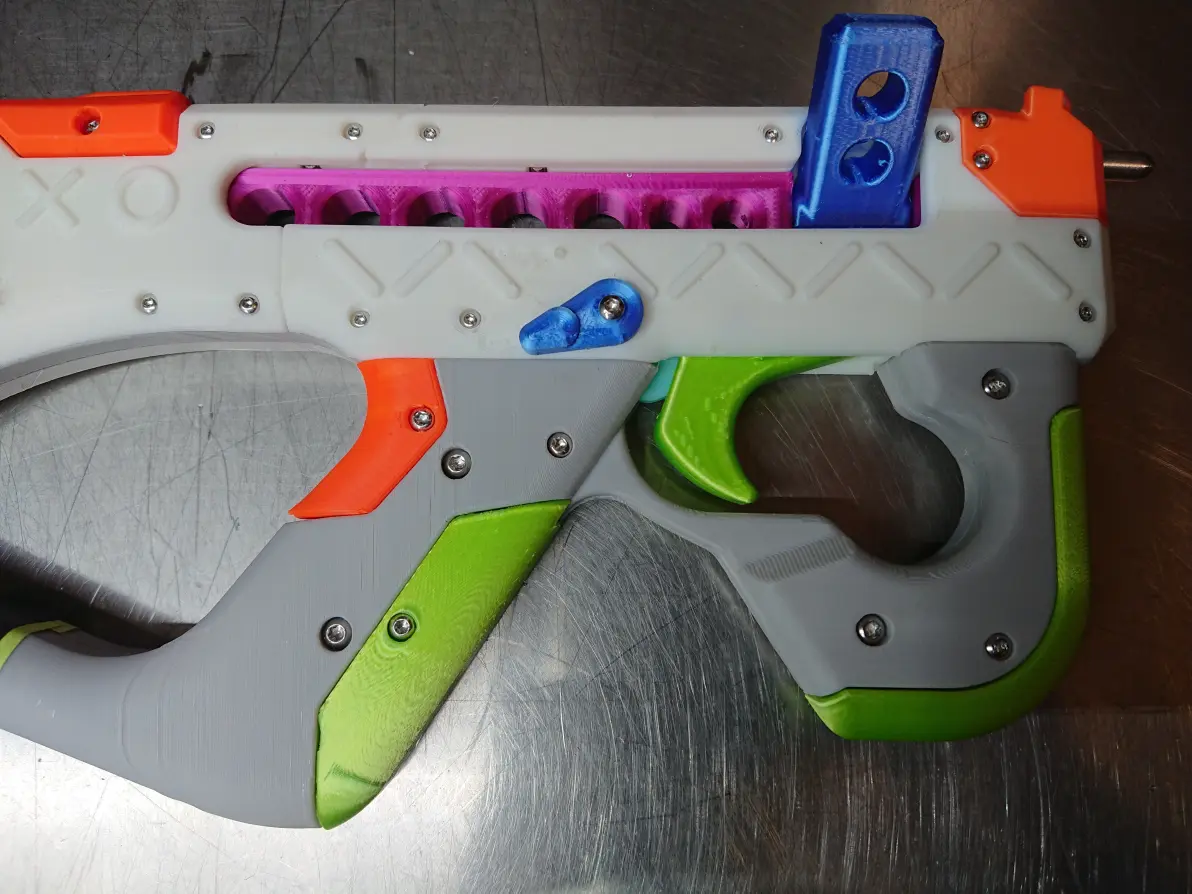
正好两把左右手版本,合起来玩不就是双倍快乐?
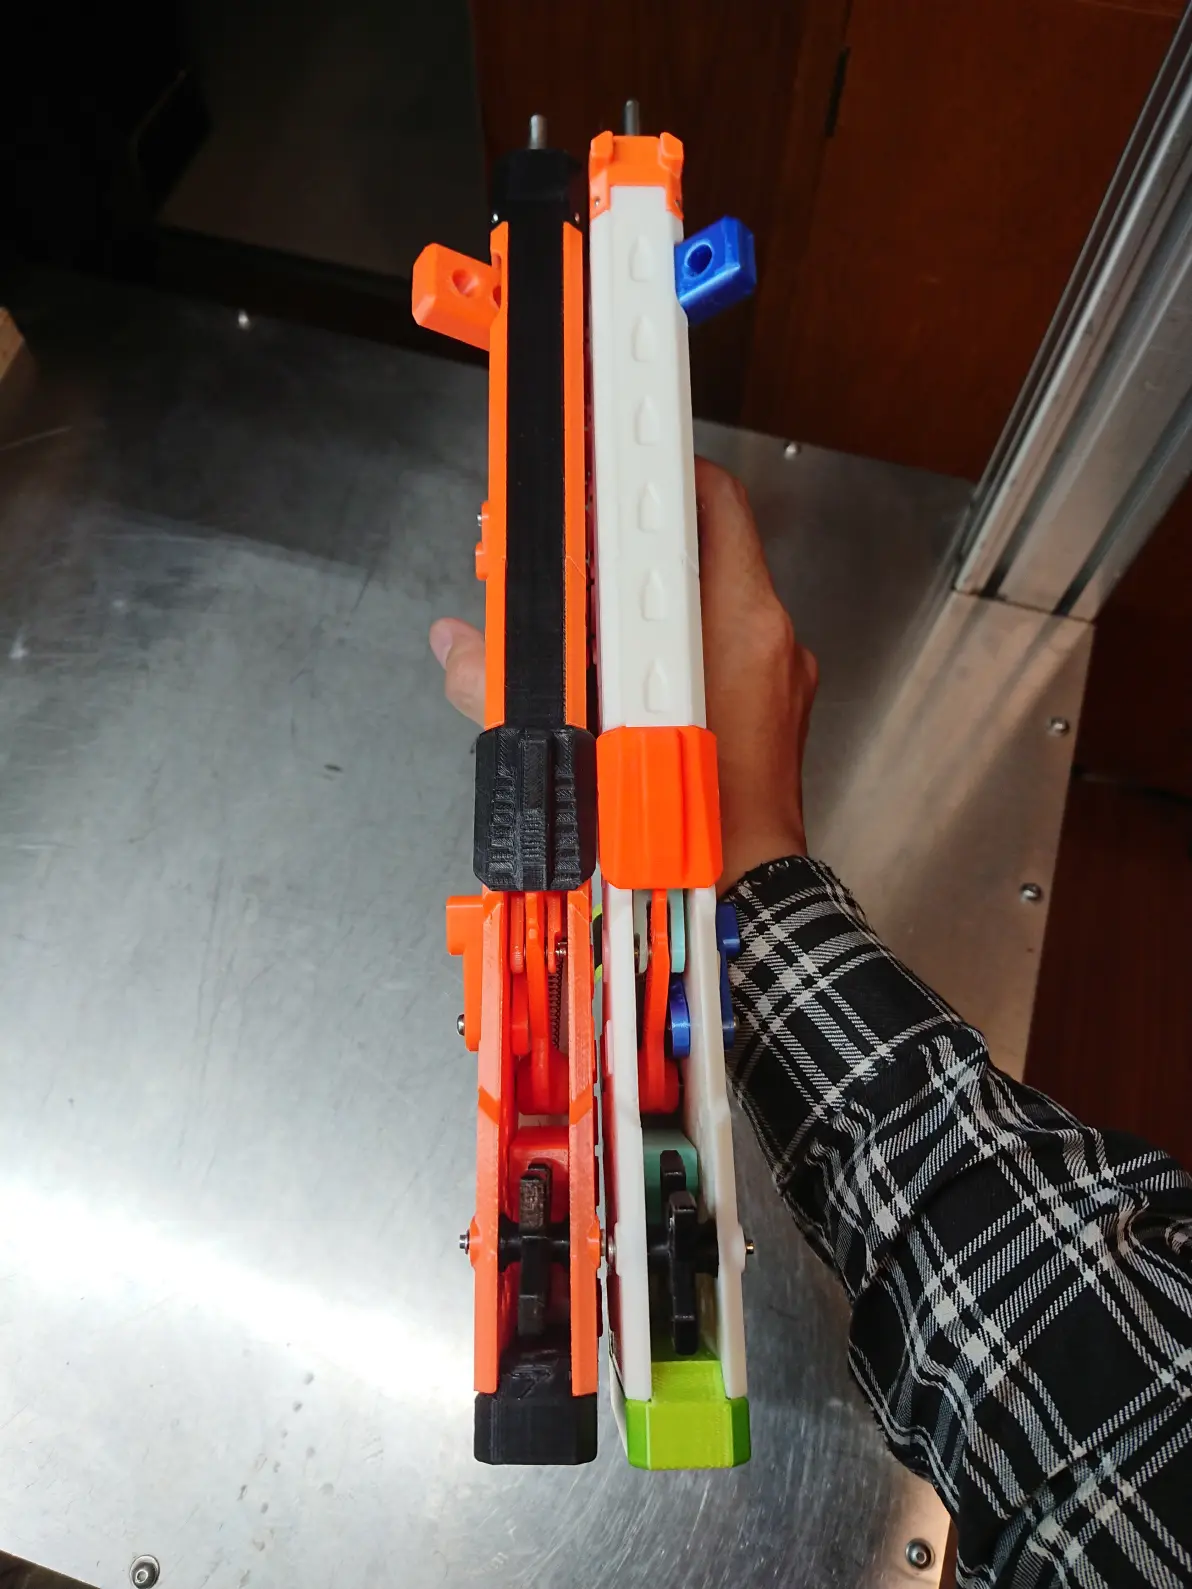
新版本两半拼合还行,老版本开口略大,但总的来说不影响使用....机子调好了应该能打的更漂亮。
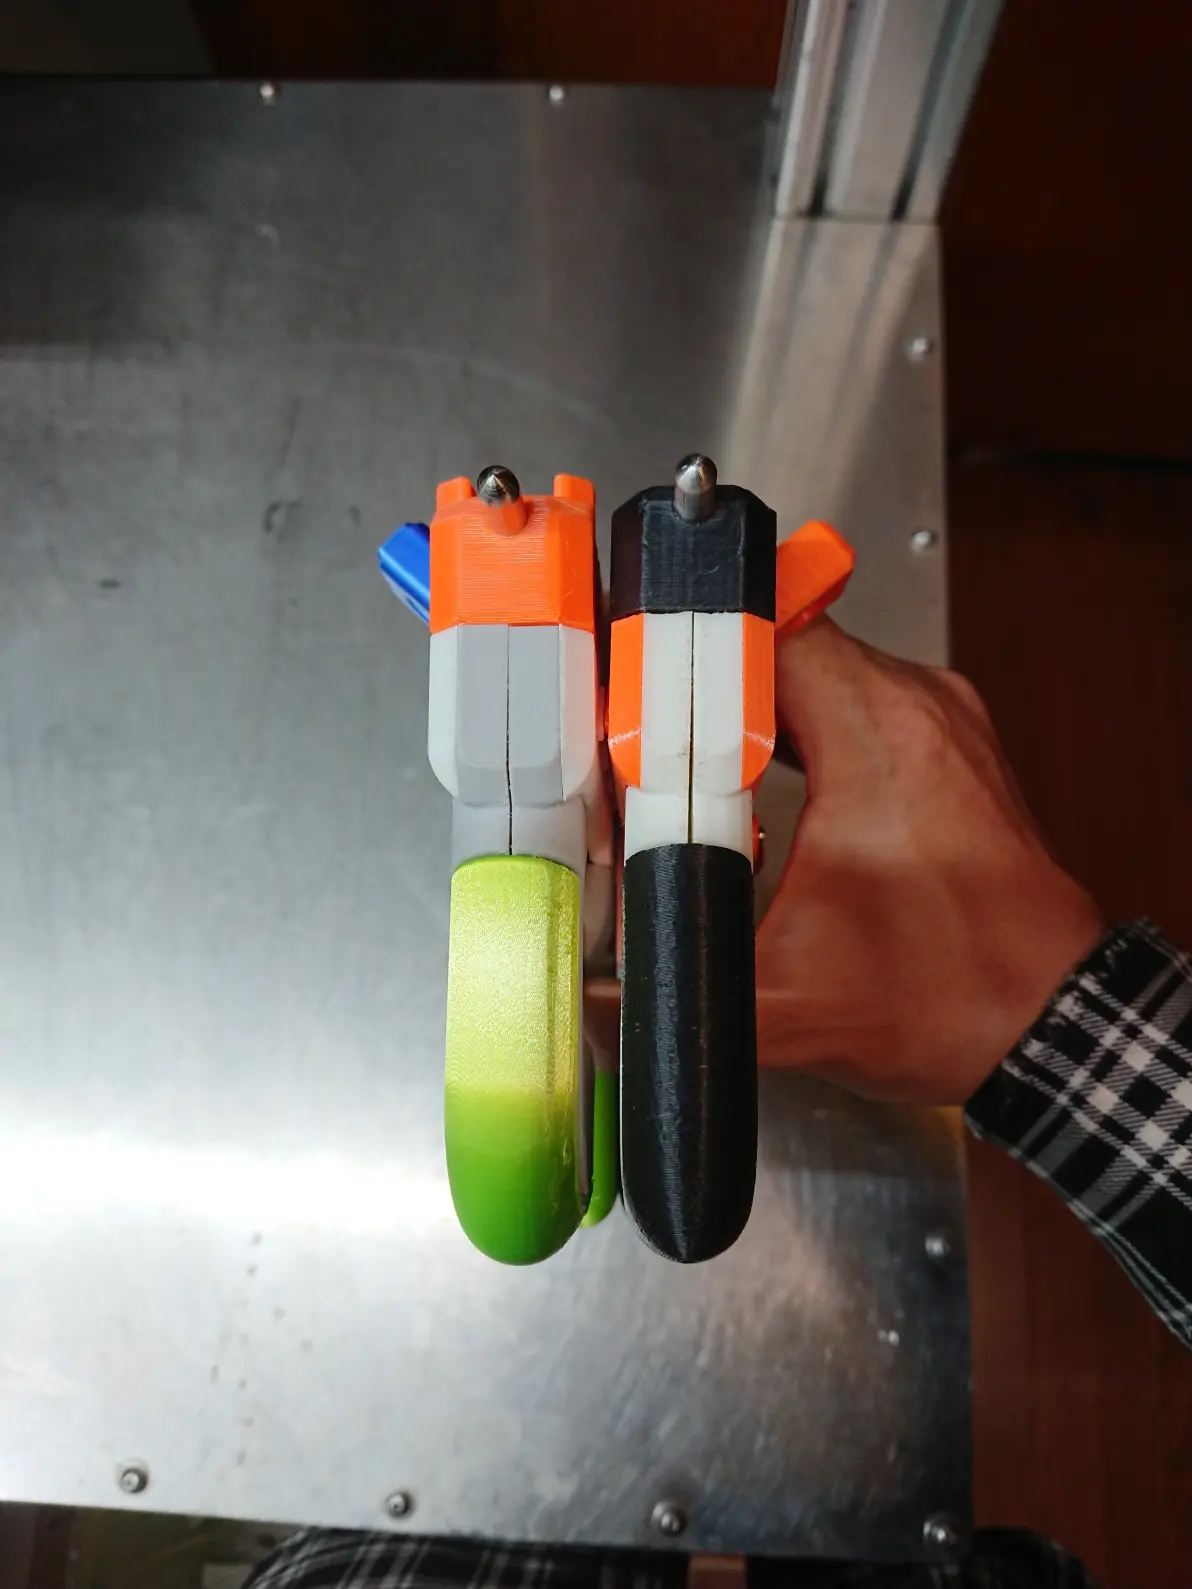
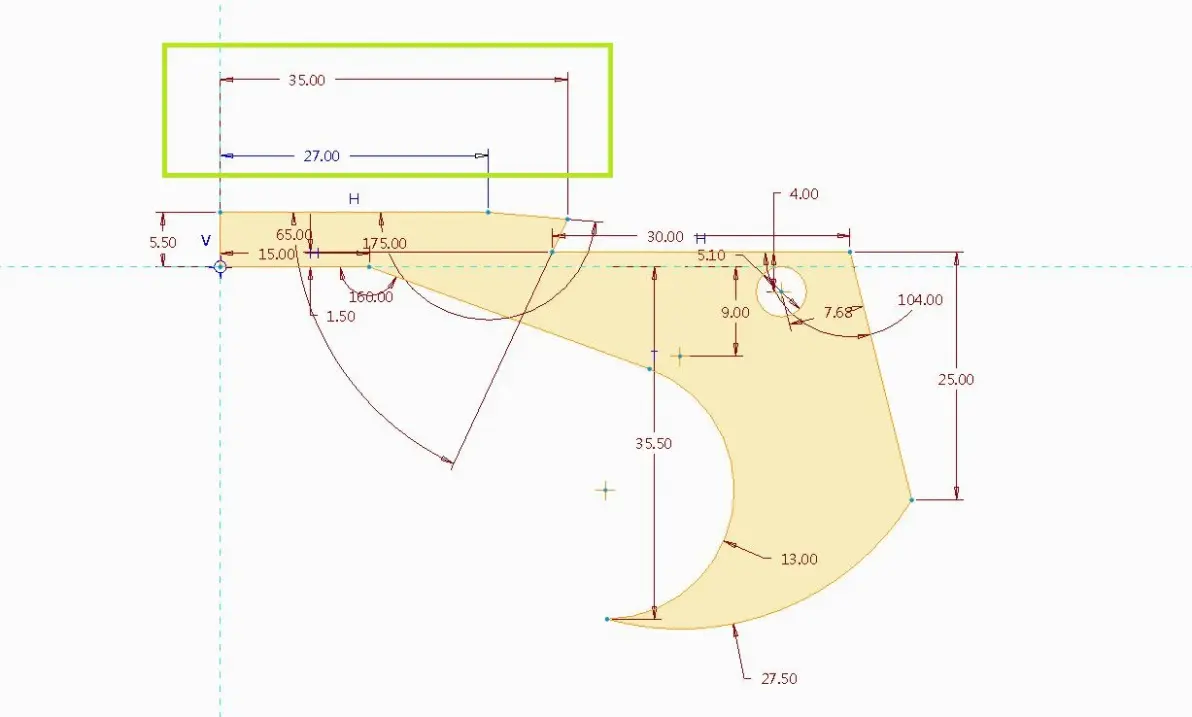
扳机模型进行修改,把顶部的切角缩小些,就更不容易走火。
扳机前方增加螺丝孔,确定要加装螺丝垫高。
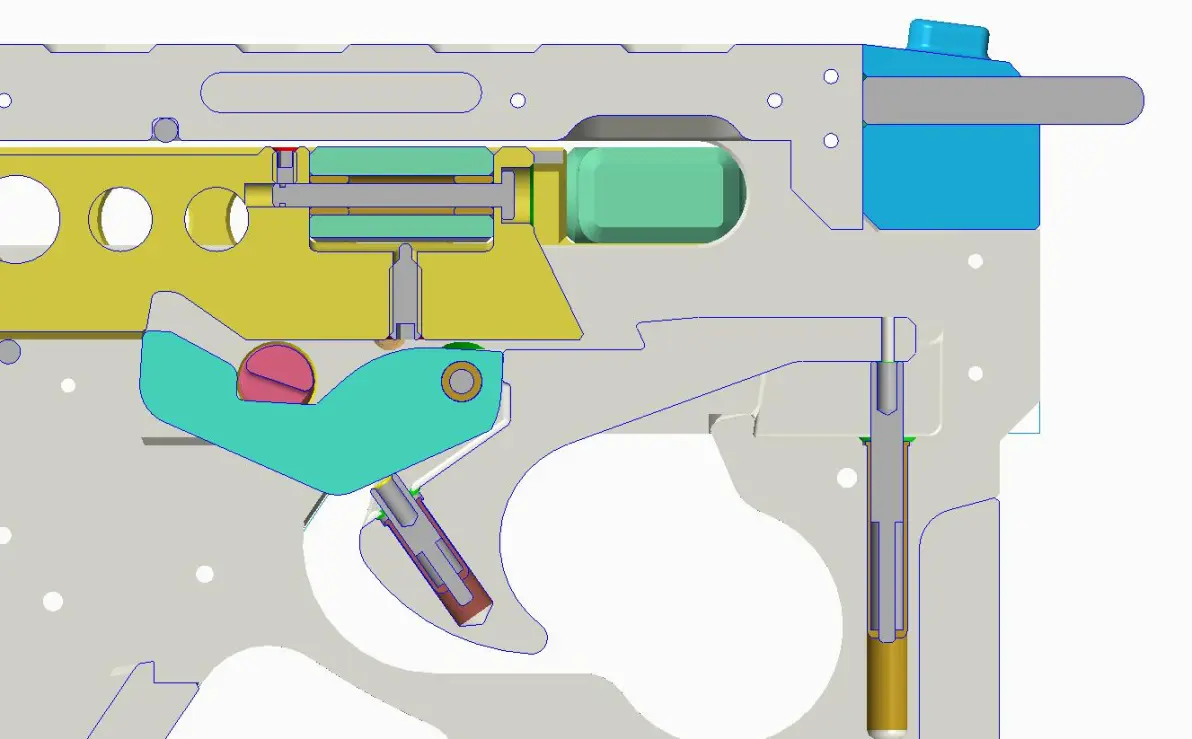
考虑到轴端平垫要用烙铁加热,盖板凹坑进行调整,多留了点余量。
最后把这套改进版2的STL模型和标准件列表分享给大家,需要的话自己打印制作。如数量统计有错漏欢迎指出。预祝各位玩的开心。
链接:https://pan.baidu.com/s/1xhVgxTe7pMhFtrKsQNFYdw
提取码:t10l
期待下一次打印搞出些好玩的。
图/文————ProfessorLvS
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020