


软件

产品


1、切削刀具的基本分类
按端部几何形状分:
2、切削刀具的基本几何结构
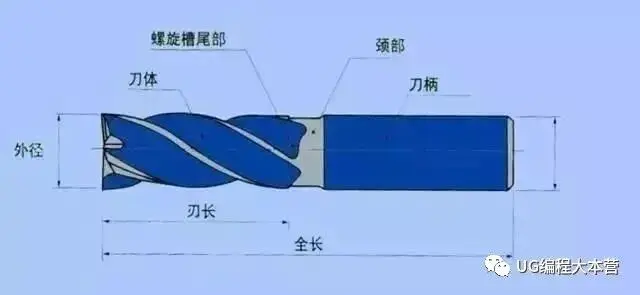
编辑
编辑
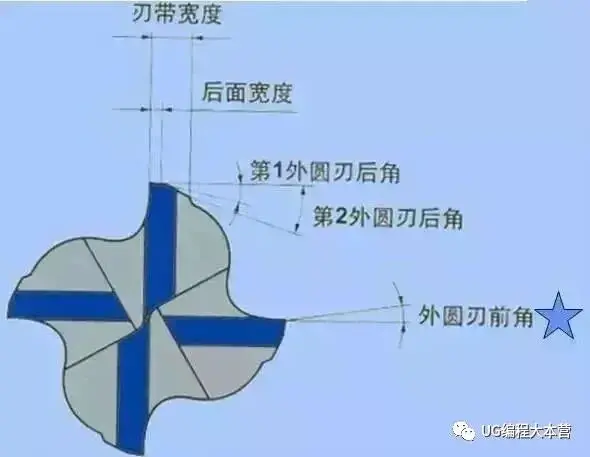
编辑
3、切削刀具的基本几何结构
用于精加工的切削刀具,切削刃必须具有很好的轮廓精度。
刀具的几种可能轮廓偏差
① 轮廓精确;
② 由于研磨过程不够精确,而导致在刃部产生不规则碎面;
③ 由于研磨过程不够精确而导致的半径偏差。
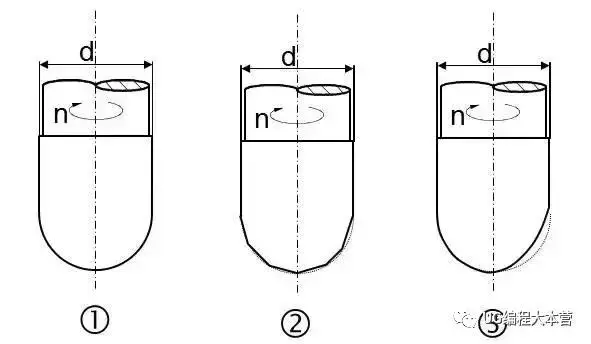
编辑
如果对工件精度要求非常高,应该在刀具生产商那里购买获得标准认证的刀具。
4、切削刀具的基本几何结构
在保证刀柄及刀具系统的最大悬伸长度不超过规定值的前提下,要使主轴能够精确运转,必须于刀柄及切削刃处分别检测刀具的径向跳动误差。如果径向跳动误差过大就会导致主轴的严重震动。
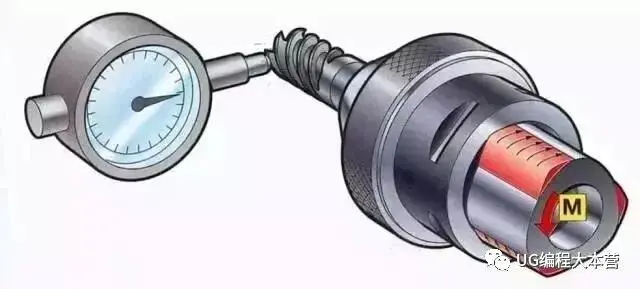
编辑
5、如何选择合适的切削刀具
(1)分析具体加工条件,如主轴及机床性能,刀具的夹持系统,润滑方式等;
(2)分析工件材料特性;
(3)分析加工表面质量及加工精度要求、成本等;
(4)综合考虑各种因素,做出最优化的选择。
6、高速切削加工参数的计算方法
三項重要公式
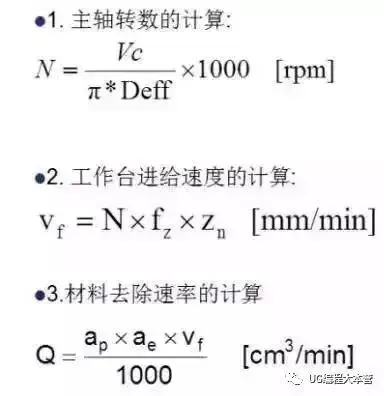
编辑
7、高速切削中的几个重要术语和加工参数
(1)切削速度Vc
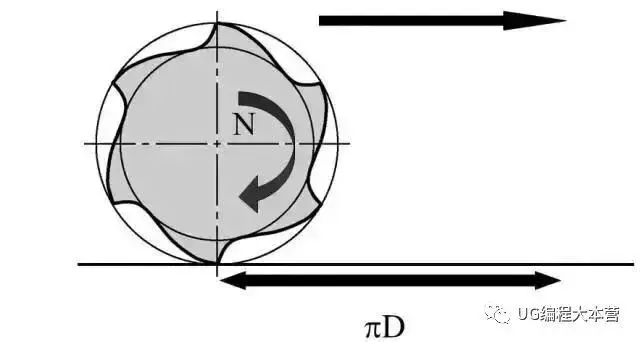
切削速度的定义:Vc=N*p*Deff/1000
Vc是指在特定刀具的情况下,适合某工件材料高速加工的合适的切削速度值,它是指刀具的线速度。
编辑
如何正确设定切削速度Vc值:
Vc值是正确设定其它切削参数的重要依据!
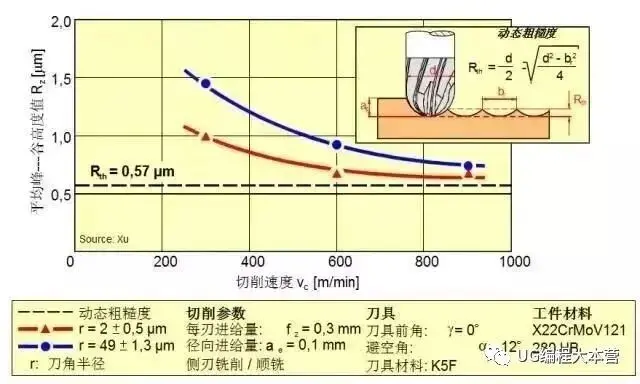
切削速度对表面光洁度的影响▼
编辑
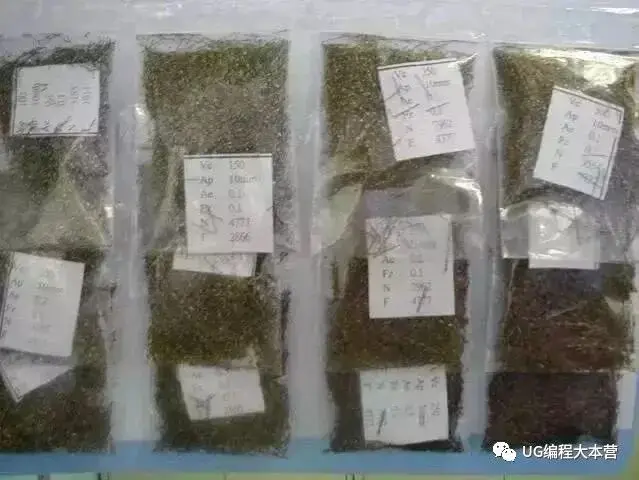
不同切削速度下, 所产生的铁屑颜色比较▼
编辑
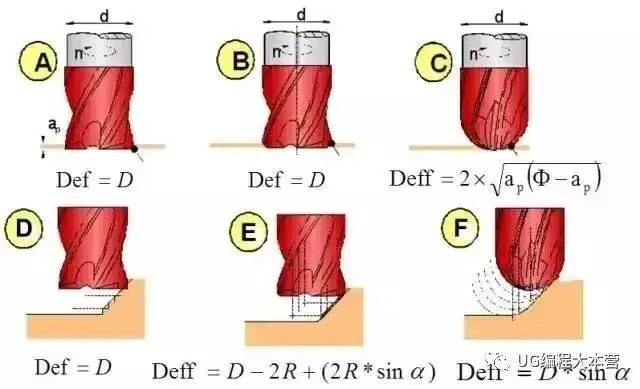
(2)有效刀具直径Deff
有效刀具直径以及有效刀具直径的计算。
编辑
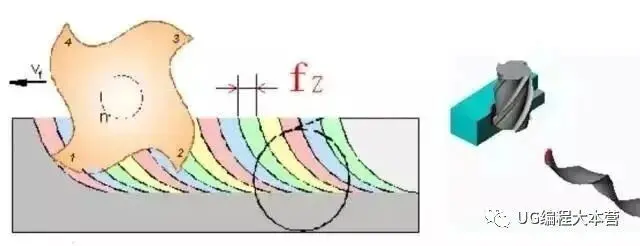
(3)每刃进给量fz
每刃进给量的定义:
编辑
如何正确设定刀具的每刃进给量:
每刃进给量的设定正确与否, 对刀具所受切削载荷的合理分布有着极其重要的影响。
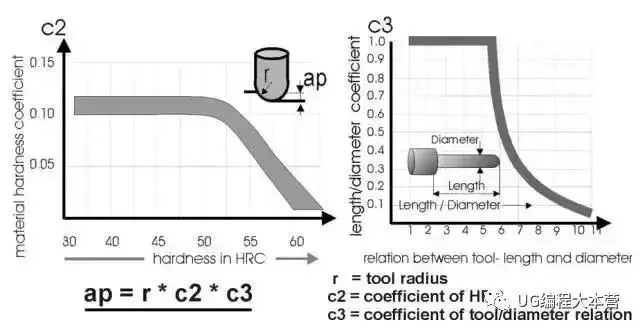
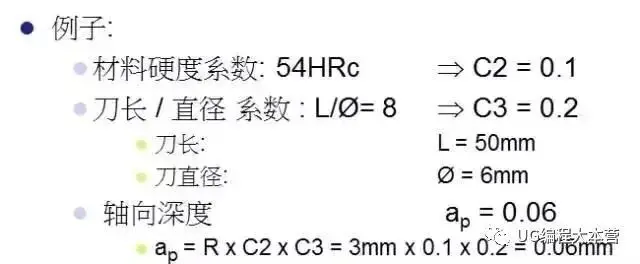
(4)轴向及径向进给量ap& ae
轴向进给量的计算:
编辑
编辑
因应主轴、刀具及材料,会影响实际的结果。
Ae及Fz对光洁度的影响▼
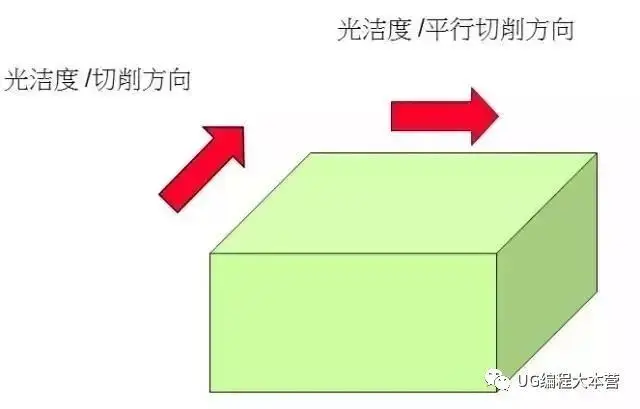
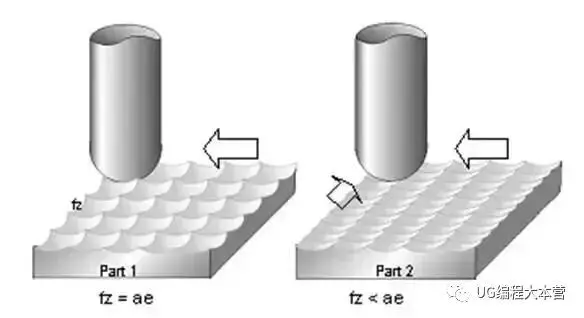
编辑
(5)高速加工中,各切削参数的计算方法
(6)加工参数的设定原则
1.在高速加工过程中,必须对加工参数进行优化,不可随意设定;
2.必须正确设定切削速度Vc值;
3.必须正确设定每刃进给量fz。
合理的取值既可将刀具的切削效能发挥至极限, 使刀具得到充分利用, 提高加工质量和效率; 又不会影响 刀具的使用寿命, 从而达到节约成本, 实现真正高速加工的目的。
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文



 155-2731-8020




