


软件

产品


第一条,pl面,分析面,封胶位,这些面不能过长过短,过短封不住胶,过长增加钳工配模成本,避空这个区域在不重要的位置叫可以不管了减少成本
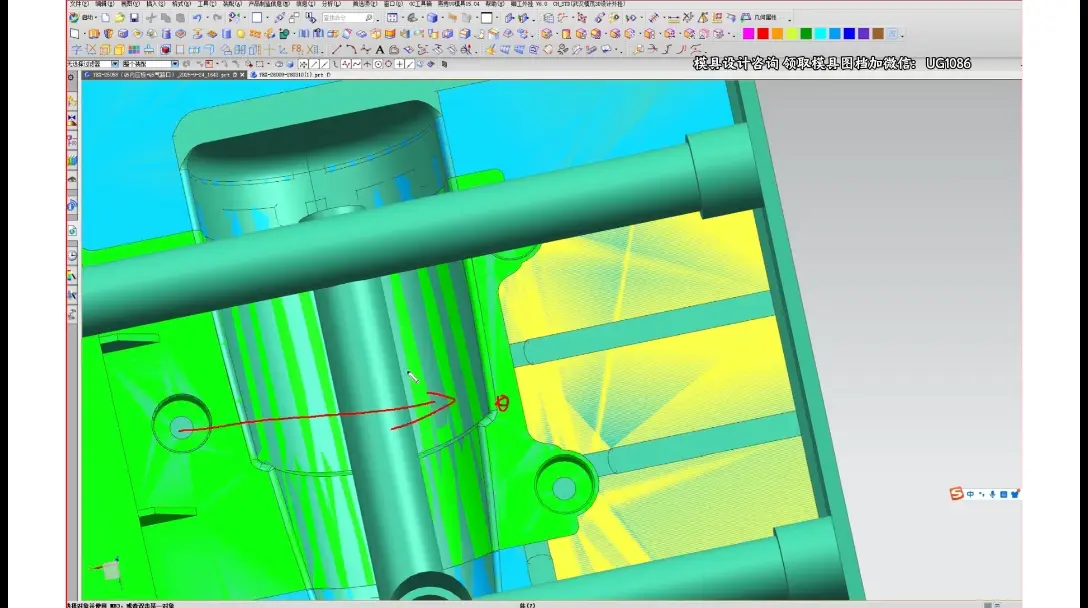
2,平面与Z垂直是碰穿,与xy轴有角度是插穿
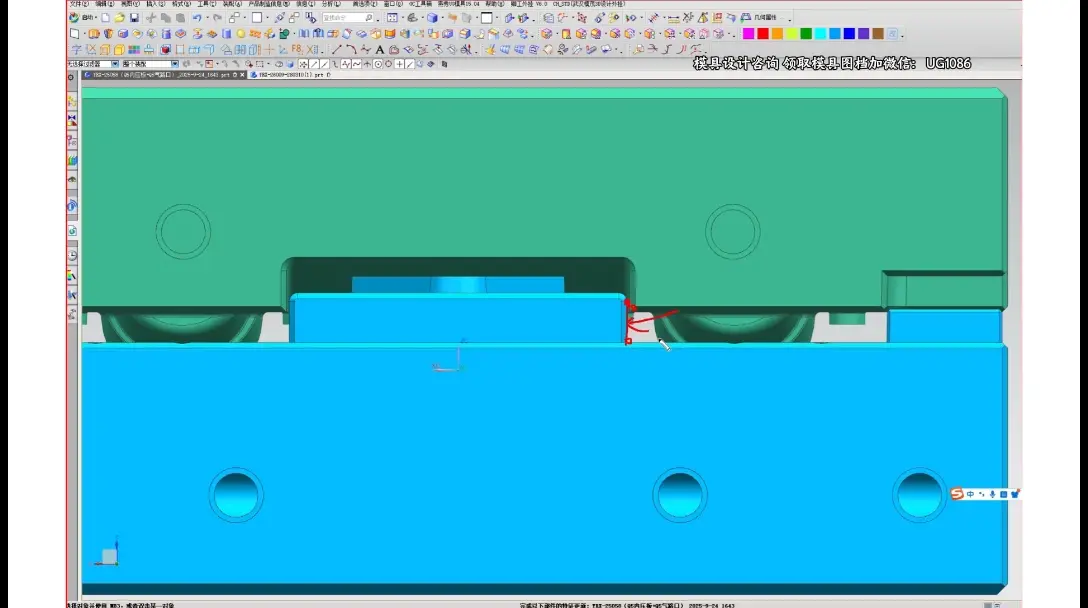
慢慢接触到位有摩擦是插穿,直接鼓掌拍手是碰穿
能做碰穿就不做插穿,这个不是绝对的,要看情况分析,插穿有摩擦减少模具寿命,来回摩擦塑胶就会从分析面漏出来就叫跑披锋,跑毛边,毛刺,拔模往里拔模角度会增加模具寿命
3取数位,一个台阶一个孔都可以作为取数位基准,因为曲面cnc加工不了,模仁在模板里是镶嵌式,变为一体是原身流,不用四十五号钢,用p20,原身流基本在大模上节约成本,镶嵌式增加尺寸
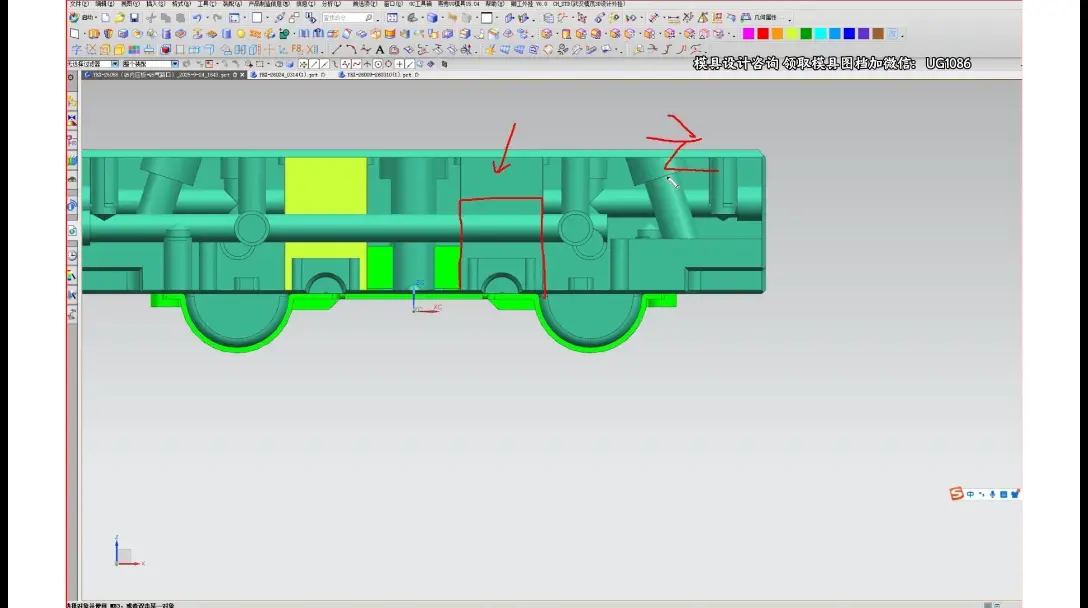
这是镶件的盲镶,挖通是通镶,区别点在于镶件大小,默认厚度,成本问题
成本问题在于线割,线割用体积和面计算价格所以价格高,第二看镶件模仁厚度,材料的价格,盲镶基本在厚度大的模仁模具,通镶基本在小模具
4,分析面与胶位不可能完全处于理想状态,会出现偏差,CNC加工是一方面另外还需要钳工配模涂红丹,看颜色深浅调整间隙
5要考虑模具的成本,风险
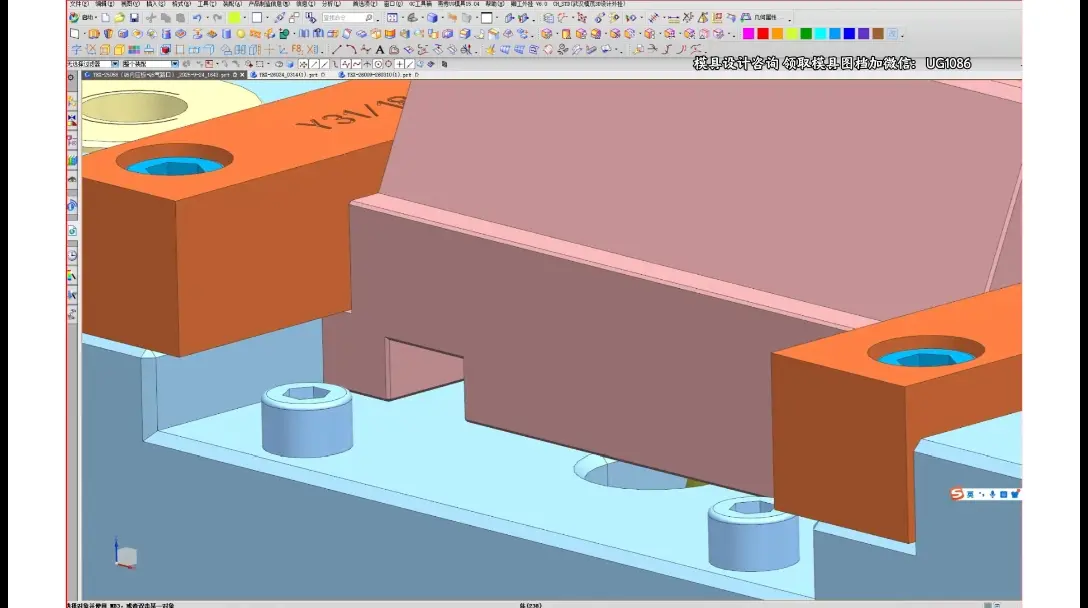
这种螺丝也算限位,挡住滑块,但有风险,斜导柱引导滑块移动会崩掉,螺丝要往里面沉下去一些防止螺丝崩掉
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文



 155-2731-8020




